Dans la fabrication mondiale de textiles et l’ingénierie de produits promotionnels, peu de matériaux équilibrent aussi efficacement coût, durabilité et esthétique tactile que Polycoton (mélange polyester-coton). Le PolyCotton associe des fibres naturelles de coton cellulosique à des filaments ou fibres discontinues de polyester synthétique dérivés du pétrole. Ce matériau hybride résout les faiblesses chroniques de chacune des fibres d’origine : la tendance du coton à se froisser, à rétrécir et à se déchirer, ainsi que le manque de respirabilité, la génération d’électricité statique et la sensation glissante et synthétique du polyester.
Toutefois, le PolyCotton n’est pas une spécification tissu unique et normalisée. Ses performances peuvent varier considérablement selon le rapport coton/polyester, la construction du fil, la méthode de tissage, le grammage du tissu et les traitements de finition. Par exemple, un mélange 65/35 peut présenter un comportement différent de celui d’un mélange 50/50 ou 80/20, même si les deux tissus sont commercialisés sous le même nom.
Pour les entreprises approvisionnant personnalisé sacs, articles promotionnels, emballages et produits textiles ; comprendre ces différences est essentiel. Choisir un tissu uniquement en fonction de son nom de matière peut entraîner des écarts imprévus en termes d’apparence, de résultats d’impression, de durabilité et de coûts de production.
Ce guide explique ce qu’est le tissu PolyCotton, comment il est fabriqué, ses principales propriétés et limites, comment les différents rapports de mélange influencent ses performances, et quels critères les acheteurs doivent évaluer avant de l’utiliser dans un produit sur mesure.
Qu’est-ce que le tissu PolyCotton ?
Définir le textile hybride
Polycoton — souvent écrit poly-coton, poly/coton ou TC/CVC dans la nomenclature commerciale textile — est un tissu hybride composé de proportions variables de fibres synthétiques en polyester ( polyéthylène téréphtalate , ou PET) et de fibres naturelles de coton en bourre.
Contrairement à un tissu « pur », qui repose sur un seul polymère organique ou synthétique, le PolyCotton est un mélange conçu délibérément. Dans la chaîne d’approvisionnement textile mondiale, ce matériau est généralement classé sous deux codes commerciaux principaux :
- TC (Tétron Coton / Polyester majoritaire) : Tissus dans lesquels le polyester constitue la majeure partie du mélange (par exemple, 65 % de polyester / 35 % de coton ou 80 % de polyester / 20 % de coton).
- CVC (Chief Value Cotton / Coton majoritaire) : Tissus dans lesquels le coton représente 50 % ou plus du mélange (par exemple, 60 % de coton / 40 % de polyester ou 80 % de coton / 20 % de polyester), conservant ainsi la classification tarifaire et commerciale plus élevée du coton tout en bénéficiant du renforcement synthétique.
La synergie moléculaire et structurale
Pour comprendre pourquoi le poly-coton domine la production commerciale à grande échelle, nous devons examiner la physique des fibres :
Fibres de coton (cellulose) : Le coton est constitué de cellules allongées, presque entièrement composées de cellulose cristalline, disposées selon une structure en ruban spiralé. Ces microfibrilles présentent de nombreux groupes hydroxyle ( −OH ) capables de former des liaisons hydrogène fortes avec les molécules d’eau. Cette structure confère au coton une forte d'autres produits (absorbant d’eau), respirant, souple et doux pour la peau. Toutefois, lorsqu’il est mouillé ou soumis à de la chaleur avec agitation, ces liaisons hydrogène se rompent et se reforment dans des configurations déformées, provoquant des froissements sévères et un rétrécissement dimensionnel.
Fibres de polyester (PET) : Le polyester est un polymère synthétique extrudé constitué de liaisons ester reliant l’acide téréphtalique et l’éthylène glycol. Ses chaînes moléculaires sont fortement compactées, cristallines et totalement dépourvues de groupes chimiques hydrophiles. Le polyester est hydrophobe (répulsif à l’eau), présente un module de traction exceptionnel, résiste à la décomposition microbienne et possède une forte capacité de récupération élastique.
Lorsqu’ils sont filés ensemble en un fil de mélange intimement associé, les filaments de polyester constituent un « squelette » structurel interne qui verrouille le réseau dimensionnel du tissu, tandis que le coton enveloppe le faisceau extérieur avec des fibres cellulosiques absorbantes d’humidité et souples.
Contexte historique et essor industriel
Le PolyCotton est devenu un textile mondial dominant à la fin des années 1950 et dans les années 1960, porté par des innovations chimiques commerciales menées par des entreprises telles que DuPont (Dacron) et ICI (Terylene).
Les usines textiles d’après-guerre ont fait face à une demande croissante pour les vêtements quotidiens, les uniformes professionnels industriels et les linges hôteliers, qui ne nécessitaient pas des heures de bouillage manuel, d’empâtage et de repassage à la vapeur lourde. Les uniformes en coton pur se détérioraient rapidement sous l’effet des produits chimiques agressifs utilisés dans le blanchissage industriel, tandis que les vêtements en nylon pur et en polyester précoce souffraient d’une rétention thermique insupportable et d’un effet d’adhérence électrostatique.
L’introduction des mélanges PolyCotton à 65/35 et 50/50 a révolutionné la blanchisserie commerciale, réduisant la main-d’œuvre consacrée au repassage de plus de 70 % et triplant la durée de vie des vêtements. Aujourd’hui, le PolyCotton représente l’un des volumes de production les plus importants, tant pour les tissus tissés que pour les tricots, à l’échelle mondiale.
Que signifie PolyCotton ?
Le terme PolyCotton désigne simplement un textile composé de polyester et de coton.
Ce terme ne désigne pas un ratio de mélange fixe, un grammage de tissu, une structure de tissage ou un niveau de qualité.
Deux tissus peuvent tous deux être désignés comme PolyCotton tout en présentant des caractéristiques très différentes.
Par exemple :
- 65 % coton / 35 % polyester
- 50 % coton / 50 % polyester
- 80 % coton / 20 % polyester
- 35 % coton / 65 % polyester
Chaque composition confère un équilibre différent des propriétés matérielles.
Pour les équipes achats, il est essentiel de comprendre que la simple mention de PolyCotton ne suffit pas lors de la demande de devis ou de l’approbation d’échantillons de production. Les pourcentages exacts de fibres ainsi que la construction du tissu doivent également figurer dans la fiche technique du produit.
Quels sont les principaux composants du PolyCotton ?
Pour comprendre pourquoi le PolyCotton se comporte différemment du coton pur ou du polyester pur, il est utile d’examiner les caractéristiques de ses deux composants principaux.
Coton : douceur, respirabilité et absorption de l’humidité
Le coton est une fibre naturelle couramment utilisée dans les vêtements, les textiles d’intérieur et les produits textiles réutilisables. Sa structure lui permet d’absorber l’humidité, tandis que sa surface relativement douce confère aux tissus en coton une sensation confortable et familière.
Dans le PolyCotton, le coton apporte plusieurs caractéristiques importantes.
1. Toucher doux
Les fibres de coton créent généralement un toucher plus doux et moins synthétique que le polyester seul. Cela peut rendre les tissus en PolyCotton riches en coton adaptés aux produits où le toucher et l’apparence sont essentiels.
2. Respirabilité
Les tissus en coton peuvent laisser passer l’air à travers leur structure. Toutefois, la respirabilité réelle dépend de la construction du tissu, de la densité des fils, de l’épaisseur et des finitions.
3. Absorption de l’humidité
Le coton absorbe l’eau plus facilement que le polyester. Cela peut être utile pour les produits textiles devant absorber de faibles quantités d’humidité. Toutefois, une absorption plus élevée signifie également que les tissus riches en coton peuvent mettre plus de temps à sécher une fois mouillés.
4. Apparence textile naturelle
Le coton peut offrir un aspect mat et familier qui s’intègre bien aux conceptions de produits décontractés, commerciaux et promotionnels.
Polyester : résistance, maintien de la forme et résistance aux froissements
Le polyester est une fibre synthétique couramment utilisée dans les vêtements, les sacs, les articles sportifs et les textiles industriels. Contrairement au coton, le polyester absorbe relativement peu d’humidité. Ses caractéristiques physiques le rendent utile lorsque le tissu doit conserver son apparence malgré une manipulation et une utilisation répétées.
Dans le PolyCotton, le polyester apporte plusieurs avantages.
1. Stabilité dimensionnelle
Le polyester présente généralement une meilleure stabilité dimensionnelle que le coton non traité. Il peut contribuer à réduire la tendance d’un tissu à rétrécir ou à se déformer lors du lavage et de la manipulation. Toutefois, le résultat final dépend encore de la structure du tissu et du procédé de finition.
2. Résistance aux froissements
Le polyester présente une meilleure résistance aux plis que le coton. L’ajout de polyester à un mélange coton permet au tissu de conserver une apparence plus soignée après le pliage, le transport et le stockage.
3. Durabilité
Les fibres de polyester offrent une bonne résistance à de nombreuses formes d’usure quotidienne. Elles peuvent contribuer à la résistance mécanique et à la tenue à l’abrasion du tissu. Toutefois, la résistance d’un tissu PolyCotton fini ne peut pas être déterminée uniquement à partir de sa composition en fibres. La qualité des fils, la densité du tissu, la structure de la trame et les finitions sont tout aussi importantes.
4. Séchage plus rapide
Comme le polyester absorbe moins d’eau que le coton, les mélanges riches en polyester retiennent généralement moins d’humidité et sèchent plus rapidement que des tissus comparables riches en coton. Cela peut s’avérer utile pour les produits textiles réutilisables qui nécessitent parfois un nettoyage.
Comment le coton et le polyester agissent-ils ensemble ?
L’objectif du mélange de coton et de polyester n’est pas simplement de combiner deux fibres, mais d’ajuster les performances du textile fini.
Le coton confère de la douceur et de l’absorbance, tandis que le polyester peut améliorer la résistance aux plis, la tenue de forme et la stabilité dimensionnelle.
L’équilibre dépend du pourcentage de chaque composant.
Caractéristique du tissu |
Contribution du coton |
Contribution du polyester |
La douceur |
Procure une sensation naturelle et douce au toucher |
Peut conférer une sensation plus lisse ou plus synthétique |
Respirabilité |
Favorise la perméabilité à l’air |
Contribue généralement moins à l’absorption de l’humidité |
Absorption d'humidité |
Absorbe facilement l’eau |
Absorbe relativement peu d’eau |
Vitesse de séchage |
Peut retenir l’humidité plus longtemps |
Sèche généralement plus rapidement |
Résistance aux rides |
Présente davantage de risques de froissage |
Améliore la récupération après froissage |
Maintien de la forme |
Peut rétrécir ou se déformer selon la structure |
Contribue à améliorer la stabilité dimensionnelle |
Résistance à l’abrasion |
Dépend de la fibre et de la structure du tissu |
Peut améliorer la résistance à l’usure quotidienne |
Réponse à la chaleur |
Supporte généralement des températures de repassage plus élevées |
Peut être endommagé par une chaleur excessive |
Coût |
Dépend de la qualité et de l’origine du coton |
Fournit souvent un composant synthétique économique |
Le tableau décrit les caractéristiques générales des fibres, et non des spécifications de performance garanties. Un tissu en coton à armure serrée peut surpasser un tissu en PolyCotton à structure lâche dans certaines applications.
Explication des rapports courants de mélange PolyCotton
L’un des critères les plus importants lors de l’achat d’un tissu PolyCotton est son rapport de mélange. Ce rapport indique le pourcentage de coton et de polyester présents dans le textile. Tous les tissus PolyCotton ne présentent pas les mêmes performances : le rapport entre polyester et coton modifie fondamentalement les performances mécaniques, le toucher, le rétrécissement, l’affinité pour les colorants et le coût unitaire.
polyCotton 80/20 : un mélange orienté majoritairement vers le coton
Un mélange 80/20 contient 80 % de coton et 20 % de polyester.
Comme le coton constitue la majeure partie de la composition, ce tissu conserve généralement davantage des caractéristiques naturelles associées au coton.
Avantages potentiels :
- Un toucher plus doux et plus naturel.
- Une bonne absorption de l'humidité.
- Une apparence mate relativement naturelle.
- Une amélioration de la capacité de récupération des plis par rapport au coton à 100 %.
- Moins tendance à changer de dimensions que les tissus en coton non traités comparables.
Toutefois, la teneur relativement faible en polyester signifie que son influence sur la résistance aux froissements et la vitesse de séchage peut être limitée.
Pour les acheteurs développant des articles commerciaux ou des produits promotionnels où l’apparence textile naturelle est importante, un mélange 80/20 mérite d’être évalué.
Il est également important de garder à l’esprit qu’un mélange riche en coton n’a pas automatiquement la même apparence qu’une toile de coton. La structure de la trame, l’épaisseur du fil et le poids du tissu déterminent si le matériau final paraît léger, lisse, rugueux ou structuré.
polyCoton 65/35 : Un équilibre pratique
Le mélange 65/35 est une composition couramment rencontrée dans les textiles commerciaux.
Avec 65 % de coton et 35 % de polyester, il conserve une part substantielle de coton tout en intégrant suffisamment de polyester pour influencer l’entretien et la stabilité dimensionnelle du tissu.
Ses avantages potentiels comprennent :
- Un équilibre entre douceur et durabilité.
- Une meilleure résistance aux plis que les tissus en coton comparables.
- Une tendance réduite au rétrécissement lorsqu’il est correctement fabriqué et fini.
- Une absorption raisonnable de l’humidité.
- Une polyvalence dans diverses applications textiles.
Pour les produits promotionnels et les sacs réutilisables, cette composition peut constituer un point de départ pratique lorsque les acheteurs recherchent un tissu qui ne donne pas entièrement l’impression d’être synthétique, tout en ne nécessitant pas le même niveau d’entretien que certains tissus en coton non traités.
polyCotton 50/50 : Un mélange équilibré
Un mélange 50/50 contient des quantités égales de coton et de polyester.
Il est souvent choisi lorsque les fabricants ou les acheteurs souhaitent une combinaison plus équilibrée de caractéristiques propres aux fibres naturelles et aux fibres synthétiques.
Comparé à un mélange riche en coton, le PolyCotton 50/50 présente généralement :
- Moins de coton.
- Influence plus importante du polyester sur la résistance aux plis.
- Absorption d’humidité inférieure à celle des alternatives riches en coton.
- Séchage potentiellement plus rapide.
- Une texture et une apparence de surface différentes.
Applications principales : T-shirts promotionnels pour la vente au détail, sacs fourre-tout en toile de poids moyen, pochettes cosmétiques personnalisées, sweatshirts à capuche, uniformes scolaires et draps d’hôtel.
Compromis : Prone à l’effilochage en bouloches à la surface après de nombreux cycles de lavage, si du coton de qualité inférieure à fibres courtes est utilisé.
polyCoton 35/65 : Un mélange orienté polyester
Un mélange 35/65 contient 35 % de coton et 65 % de polyester.
La composante polyester exerce une influence plus forte sur le tissu fini, ce qui peut le rendre plus adapté aux produits nécessitant un entretien simplifié, une résistance aux plis et un séchage relativement rapide.
Avantages potentiels :
- Récupération des plis supérieure à celle des alternatives riches en coton.
- Absorption d’humidité réduite.
- Temps de séchage raccourci.
- Bonne tenue de forme lorsqu’il est correctement confectionné.
- Coûts matières potentiellement inférieurs, selon les conditions d’approvisionnement.
L’inconvénient est que le tissu peut offrir une sensation moins naturelle que le coton.
Pour les marques qui privilégient un aspect visuel naturel de coton ou une forte teneur en coton pour le positionnement produit, cette composition pourrait ne pas constituer l’option privilégiée.
Comparaison rapide
Proportion du mélange (coton/polyester) |
Principales caractéristiques |
Avantages potentiels |
Applications appropriées |
80/20 |
Prédominance de coton |
Toucher plus doux, bonne absorption d’humidité, apparence plus naturelle |
Produits textiles haut de gamme, sacs décontractés, vêtements |
65/35 |
Mélange équilibré riche en coton |
Bon équilibre entre douceur, durabilité et résistance aux froissements |
Uniformes, sacs promotionnels, produits textiles du quotidien |
60/40 |
Mélange riche en coton |
Conserve des caractéristiques importantes du coton tout en améliorant la tenue de forme |
Sacs de vente au détail, vêtements de travail, textiles d’intérieur |
50/50 |
Composition fibreuse identique |
Caractéristiques matérielles équilibrées et entretien relativement aisé |
Produits promotionnels, uniformes, textiles à usage général |
35/65 |
Prédominance de polyester |
Influence plus importante du polyester, séchage plus rapide, récupération améliorée des plis |
Textiles fonctionnels, produits sensibles au coût |
Il s'agit de références indicatives pour la sélection des matériaux, non pas de classements universels de performance. Le grammage, la qualité des fils, la structure tissée et les finitions peuvent modifier considérablement le résultat.
Un pourcentage plus élevé de coton signifie-t-il toujours une meilleure qualité ?
Non.
Un pourcentage plus élevé de coton ne signifie pas automatiquement que le tissu est plus résistant, plus durable ou mieux adapté à un produit particulier.
De même, un pourcentage plus élevé de polyester ne garantit pas des performances supérieures.
Considérons deux tissus :
- Tissu A : 80 % coton / 20 % polyester, 180 g/m², tissage lâche.
- Tissu B : 65 % coton / 35 % polyester, 220 g/m², tissage serré.
Le tissu B peut offrir une meilleure résistance à l’abrasion ou des performances structurelles supérieures dans certaines applications, même s’il contient moins de coton.
Cette comparaison illustre pourquoi la composition en fibres doit être évaluée conjointement avec d’autres caractéristiques du tissu.
Pour les acheteurs, l’objectif doit être de sélectionner la combinaison appropriée de rapport de fibres, de masse surfacique du tissu, de structure et de finition, plutôt que de privilégier le pourcentage le plus élevé d’un composant unique.
Comment le tissu PolyCotton est-il fabriqué ?
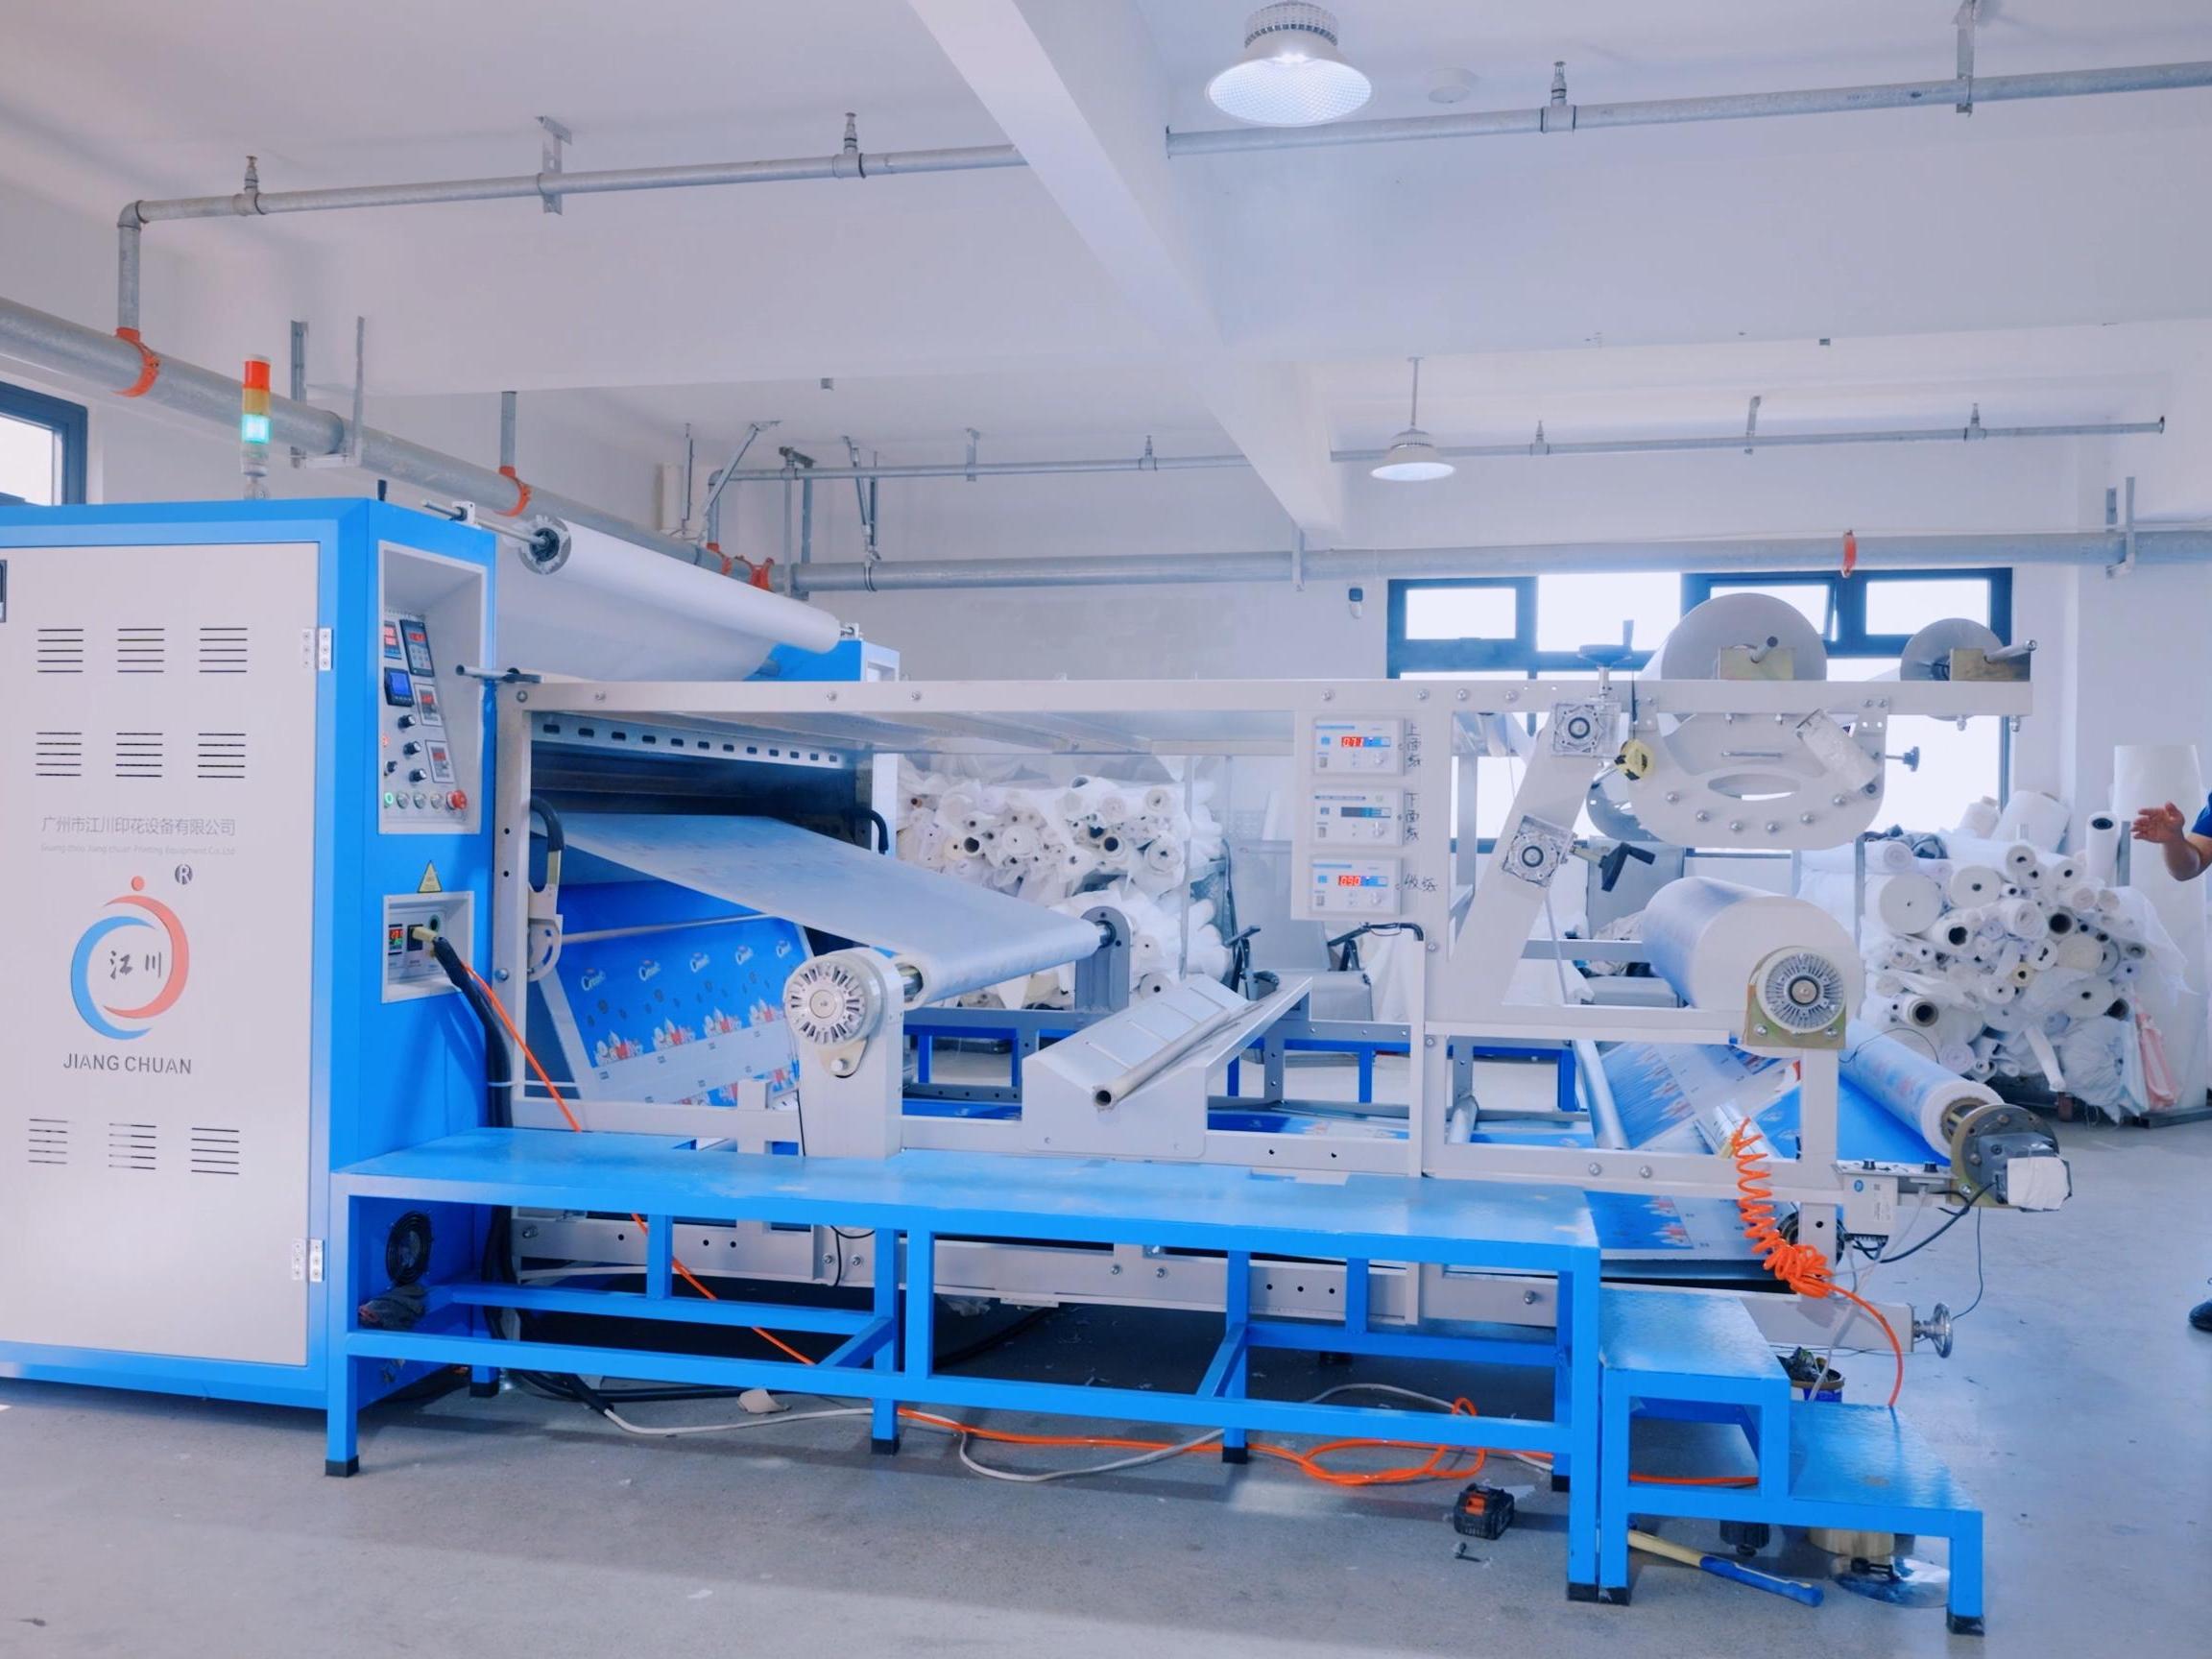
La fabrication du tissu PolyCotton comprend plusieurs étapes : préparation des fibres, production de fils, formation du tissu, teinture et finition.
Étape 1 : Sélection et préparation des fibres
Le procédé de fabrication commence par la sélection des fibres de coton et de polyester. Le coton est généralement fourni sous forme de fibres naturelles courtes (staple), tandis que le polyester peut être produit sous forme de fibres courtes afin d’être mélangé au coton. La qualité des fibres brutes influence la régularité et les caractéristiques du fil fini.
Les points importants à considérer comprennent :
- Longueur et qualité des fibres de coton.
- Longueur des fibres de polyester.
- Propreté des fibres.
- Finesse des fibres.
- Cohérence entre les lots de production.
Par exemple, des longueurs de fibres incohérentes peuvent nuire à l’uniformité du fil et influencer l’apparence ainsi que les performances du tissu fini.
Étape 2 : Mélange des fibres
Dans un tissu PolyCotton filé mélangé classique, les fibres de coton et de polyester en fibres discontinues sont mélangées avant le filage. Les fibres sont préparées et mélangées selon la composition cible.
Par exemple, un mélange coton/polyester à 65/35 exige que les deux composants fibreux soient combinés dans la proportion spécifiée.
Le procédé de mélange vise à répartir les fibres de façon homogène dans le fil. L’uniformité est essentielle, car un mélange défectueux peut entraîner des propriétés inconstantes du fil, une teinture irrégulière ou des différences visibles entre les sections du tissu. Tous les textiles en coton-polyester ne sont pas fabriqués selon la même méthode exactement. Certaines structures utilisent des types de fils différents pour la chaîne et la trame, plutôt que de mélanger les deux fibres dans un seul fil. Cette distinction peut influencer la surface, l’apparence et les performances du tissu.
Étape 3 : Filage du fil mélangé
Après le mélange, les fibres sont transformées en fil. Le filage convertit des fibres discontinues (staple) en structures de fil continues grâce à des opérations d’étirage et de torsion, ou par d’autres techniques de filage. Des méthodes de filage différentes peuvent produire des caractéristiques variées du fil.
Par exemple :
- Le fil filé à l’anneau offre généralement une structure plus contrôlée et peut assurer une bonne résistance ainsi qu’une qualité de surface supérieure.
- Le fil filé par rotor est couramment utilisé pour la production textile économique et peut présenter une apparence de surface et un toucher différents.
La meilleure méthode de filage dépend de la qualité requise du tissu, du volume de production et de l’objectif de coût.
Pour les acheteurs, il est généralement plus utile d’évaluer le tissu fini que de choisir une méthode de filage sans tenir compte de l’application prévue.
Étape 4 : Tissage ou tricotage
Une fois le fil préparé, il est transformé en tissu.
Le PolyCotton peut être fabriqué soit par tissage, soit par tricotage.
PolyCotton tissé
Le tissu tissé est obtenu en entrecroisant deux séries de fils : les fils d’ordre (chaîne), qui courent dans le sens de la longueur, et les fils de trame (chaîne), qui courent dans le sens de la largeur.
Les structures tissées courantes comprennent la toile, le sergé et d’autres constructions décoratives ou fonctionnelles.
Le PolyCotton tissé est largement utilisé pour les chemises, les uniformes, les rideaux, la literie et certaines applications de sacs. Il offre généralement une stabilité dimensionnelle supérieure à celle de nombreuses structures tricotées, bien que les performances réelles dépendent de la construction.
Maille en poly-coton
La maille est produite en formant des boucles de fil interconnectées.
Elle peut offrir plus de souplesse et d’élasticité qu’une structure tissée comparable.
La maille en poly-coton est fréquemment utilisée pour les T-shirts, les vêtements décontractés et d’autres produits où la douceur et la souplesse sont importantes.
Pour la plupart des sacs fourre-tout classiques et des porte-bébés structurés cousus, le poly-coton tissé est plus adapté que le poly-coton tricoté.
Étape 5 : Teinture et impression
Après la formation du tissu, le matériau peut subir une teinture ou une impression.
Le coton et le polyester présentent des caractéristiques de teinture différentes.
Le coton est couramment teint à l’aide de colorants réactifs ou directs, tandis que le polyester nécessite généralement des colorants dispersés.
Lorsque les deux fibres sont présentes dans un même tissu, le processus de teinture doit tenir compte du comportement différent des deux composants. Selon la couleur requise et la méthode de production, les fabricants peuvent utiliser des procédés de teinture appropriés ou des combinaisons de classes de colorants. Une teinture mal maîtrisée peut entraîner une coloration irrégulière ou des différences de nuance entre les composants en coton et en polyester. Pour les sacs sur mesure, les acheteurs doivent approuver la couleur réelle du tissu et l’échantillon imprimé, plutôt que de se fier entièrement à une référence couleur numérique.
Étape 6 : Finition et contrôle qualité
La phase finale consiste en des traitements de finition destinés à améliorer l’aspect, le toucher et les performances fonctionnelles du tissu.
Les procédés de finition courants comprennent :
- Le thermofixage pour améliorer la stabilité dimensionnelle, notamment dans les constructions contenant du polyester.
- L’adoucissement pour améliorer le toucher.
- La finition mécanique pour ajuster la texture de surface.
- La maîtrise du rétrécissement pour améliorer la constance dimensionnelle.
- Calandrage pour modifier la douceur de surface et l’apparence.
- Traitements fonctionnels, le cas échéant, selon les exigences de l’application.
Tous les tissus en PolyCotton ne reçoivent pas nécessairement tous ces traitements. Le procédé de finition approprié dépend de l’usage prévu, des spécifications cibles et du budget de fabrication. Par exemple, un tissu destiné à des sacs promotionnels peut privilégier la stabilité dimensionnelle et la constance de la couleur, tandis qu’un tissu pour vêtements peut nécessiter une main plus souple.
Quels sont les différents types de tissus en PolyCotton ?
Le PolyCotton ne se limite pas à une seule structure de tissu. Le même mélange coton-polyester peut être fabriqué dans diverses armures, épaisseurs et finitions de surface, donnant ainsi des matériaux aux caractéristiques nettement différentes.
Pour les acheteurs de sacs, la compréhension de la construction du tissu est particulièrement importante, car elle influe sur la forme, la maniabilité, l’apparence et les performances de transport du produit fini.
PolyCotton en armure toile
L’armure toile est l’une des structures de tissu les plus simples et les plus répandues.
Chaque fil de trame passe alternativement par-dessus et par-dessous les fils de chaîne, créant ainsi une surface relativement régulière.
Les caractéristiques comprennent :
- Apparence simple et uniforme.
- Structure relativement stable.
- Polyvalence à travers différentes épaisseurs de tissu.
- Compatibilité avec divers procédés de teinture et d’impression.
Le PolyCotton à armure toile peut convenir aux sacs promotionnels légers, aux sacs d’achat basiques et aux produits textiles simples.
Toutefois, une armure toile ne signifie pas automatiquement qu’un tissu est résistant ; la qualité des fils et la densité de l’armure restent déterminantes.
PolyCotton à armure sergé
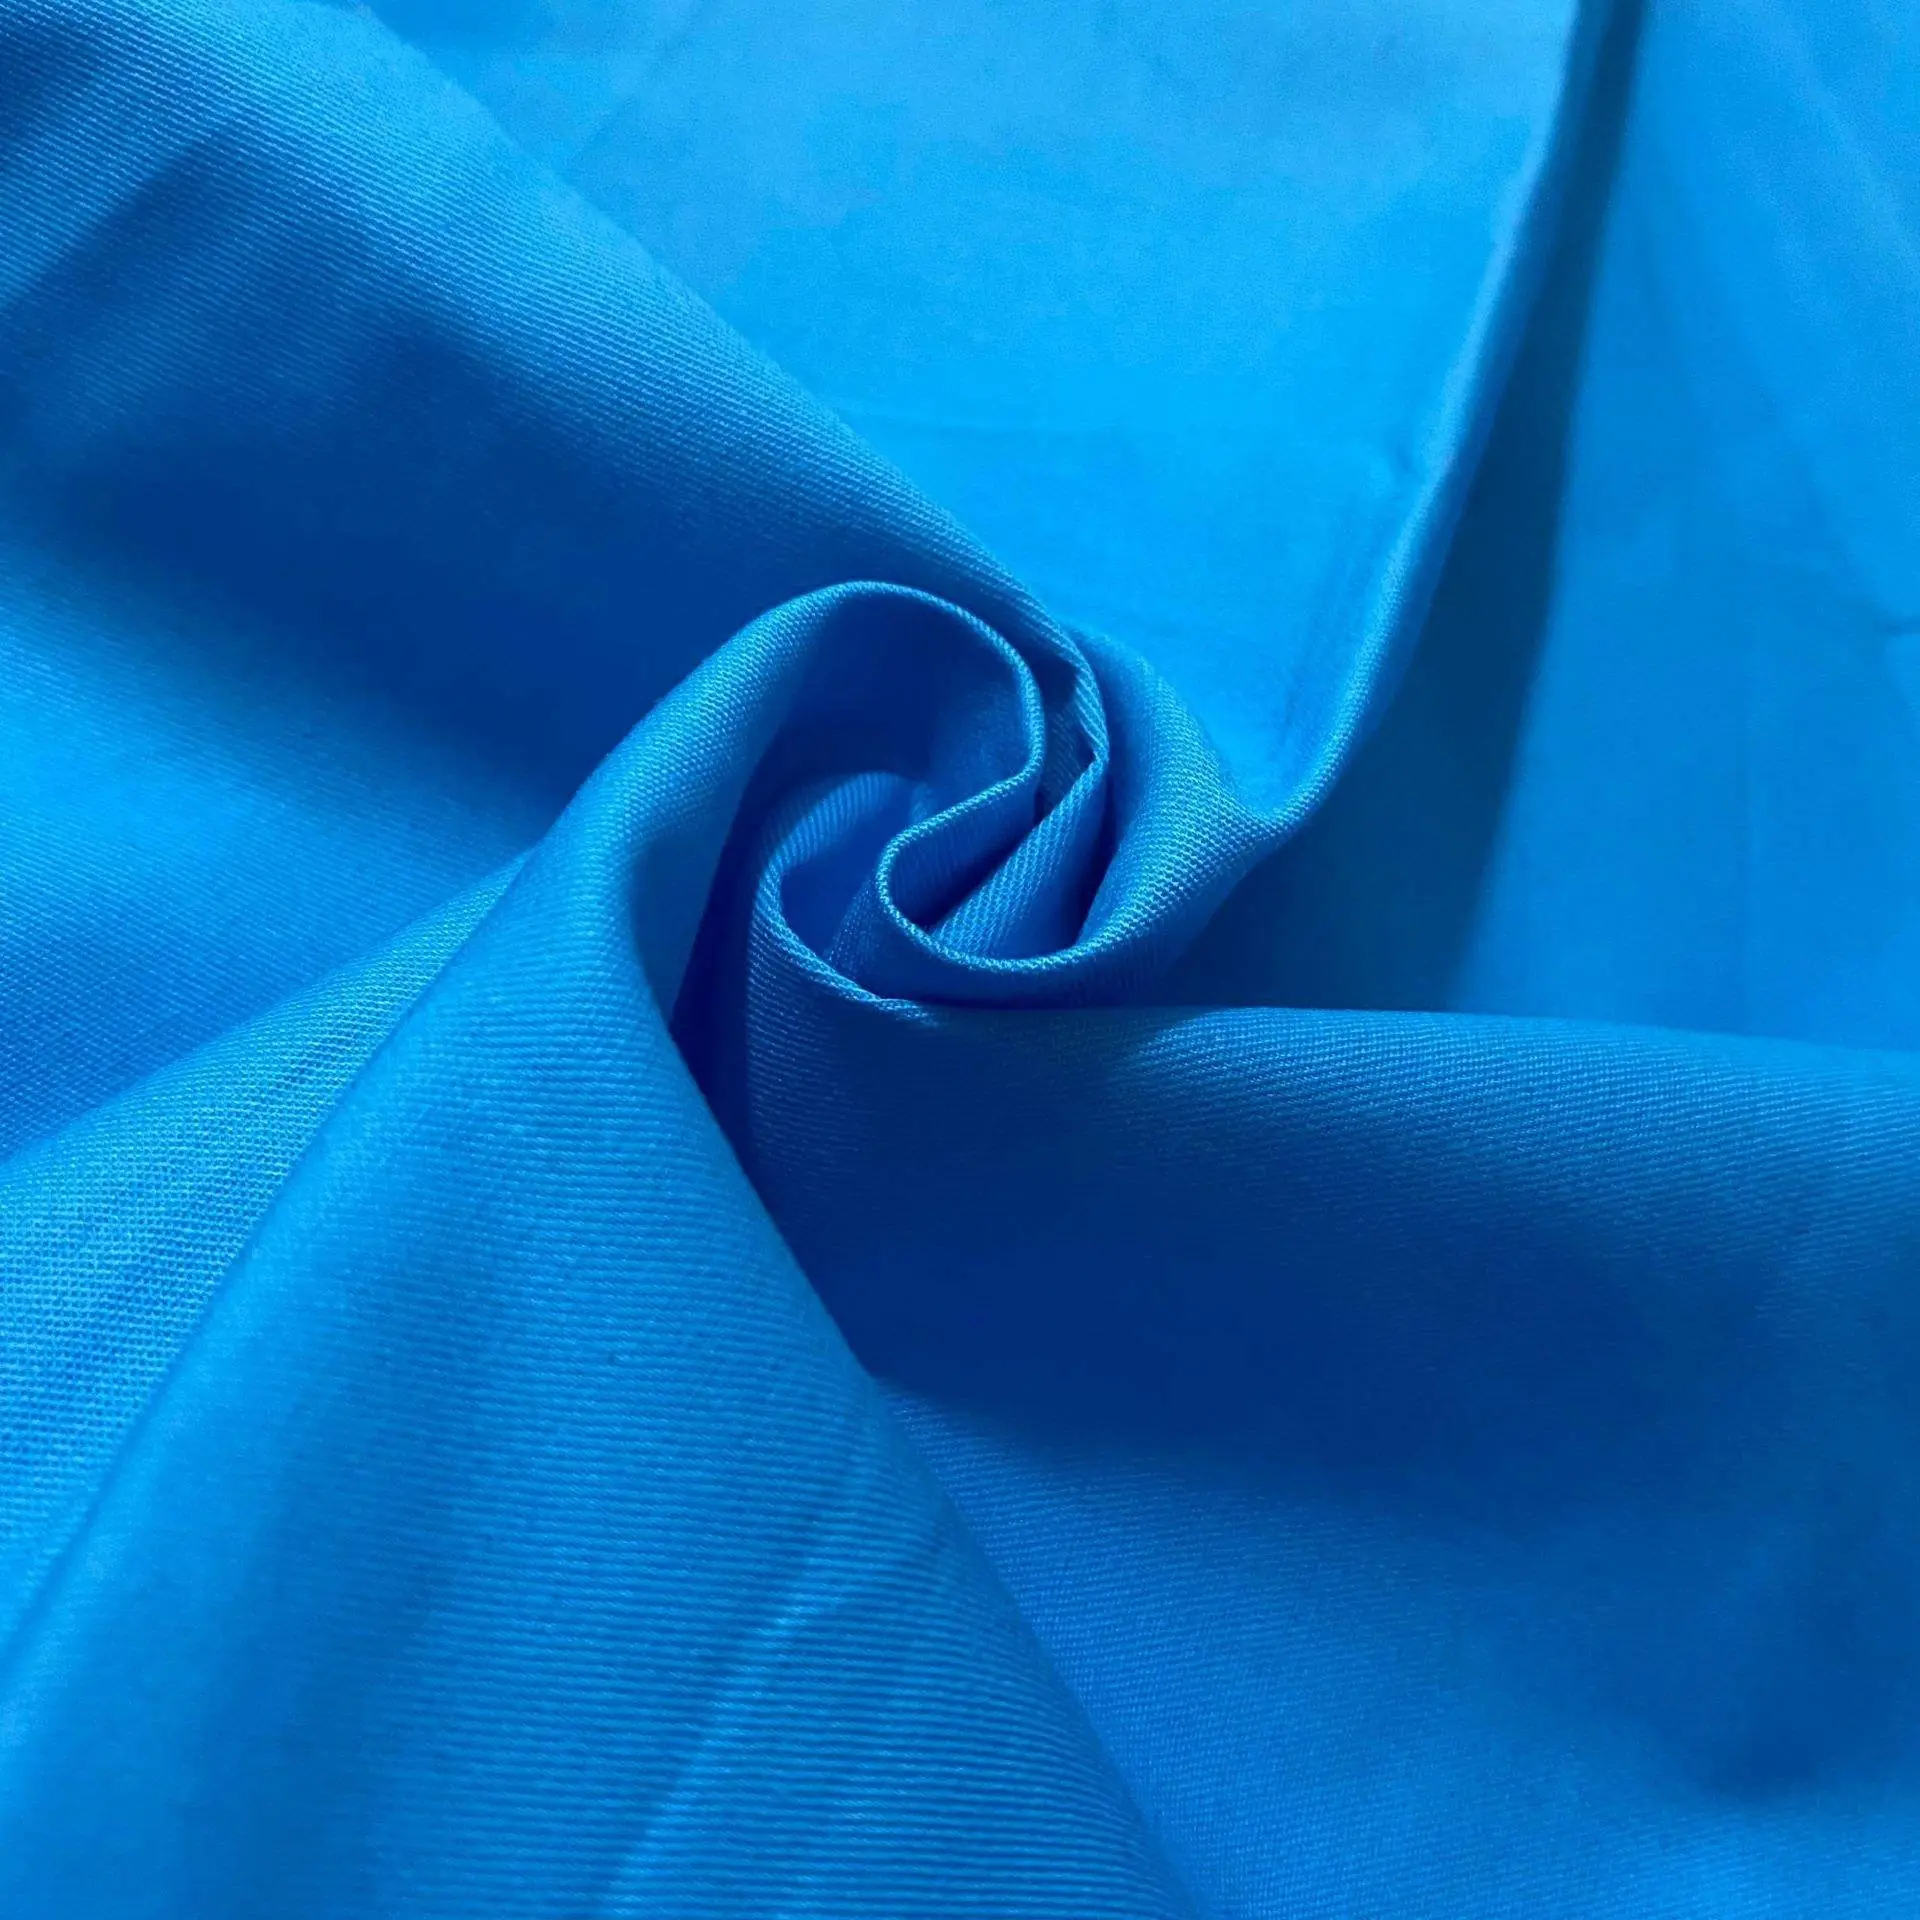
L’armure sergé se distingue par ses lignes diagonales caractéristiques.
Contrairement à la toile, les fils s’entrelacent de manière à créer un motif diagonal visible à la surface du tissu.
Selon le type de fil et la structure, les tissus en sergé peuvent offrir :
- Un aspect texturé distinctif.
- Une bonne retombée.
- Une structure relativement durable.
- Une sensation tactile différente de celle des tissus en toile.
Le sergé PolyCotton est fréquemment utilisé pour les uniformes, les vêtements de travail, les pantalons et d’autres produits textiles.
Pour les sacs, il peut être envisagé lorsque la conception exige un aspect plus raffiné ou texturé.
Poplin PolyCotton
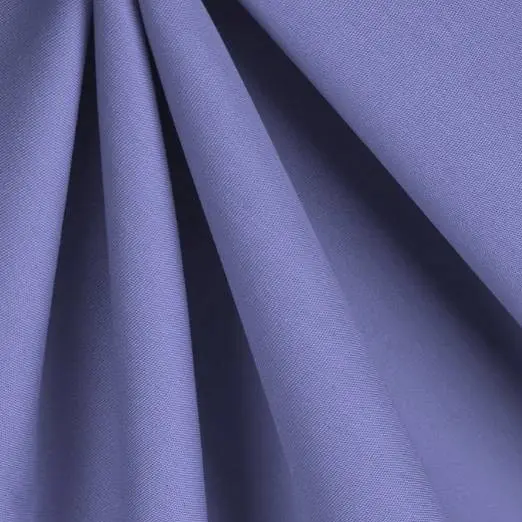
La popeline est une structure de tissu couramment associée à une surface fine et lisse, ainsi qu’à une tenue relativement ferme.
Le popeline en polyester-coton est souvent utilisée pour les chemises, les uniformes et les applications textiles légères.
Sa surface relativement lisse peut être utile pour les motifs imprimés, mais le tissu peut être trop léger pour les sacs nécessitant une capacité de charge importante, à moins d’y intégrer un renfort supplémentaire.
Polyester-coton brossé
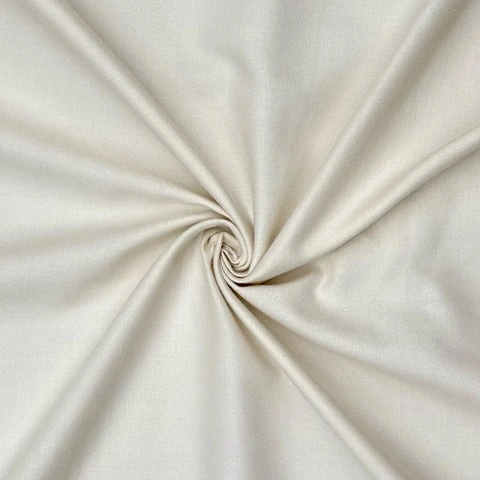
Le polyester-coton brossé subit une finition mécanique qui soulève certaines fibres à la surface.
Cela crée une texture plus douce et légèrement duveteuse.
Selon le grammage et la structure du tissu, le polyester-coton brossé peut convenir à :
- Linge de lit.
- Des vêtements décontractés.
- Des accessoires textiles souples
- Certaines applications de pochettes ou de doublures.
Pour les sacs, la surface brossée doit être évaluée quant à son risque d’effilochage, de transfert de peluches et de compatibilité avec l’impression.
PolyCoton imprimé
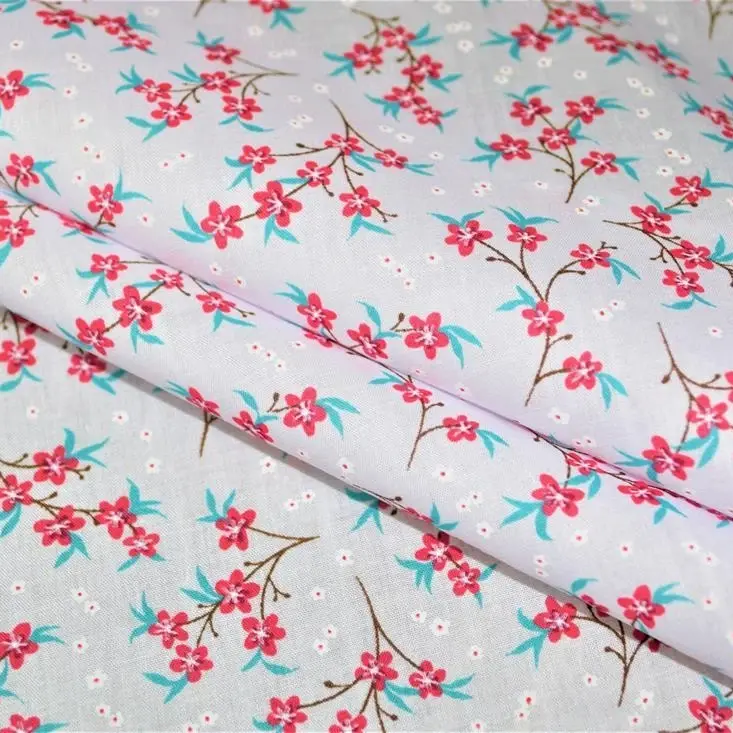
Le polyCoton imprimé désigne un tissu orné d’un motif ou d’un dessin imprimé. Le procédé d’impression peut varier selon la composition en fibres et le résultat visuel requis. Les méthodes possibles comprennent l’impression par sérigraphie, l’impression à pigments et d’autres procédés adaptés à la structure du tissu. Le polyCoton imprimé convient aux produits nécessitant des motifs personnalisés, des logos, des graphismes promotionnels ou une signalétique coordonnée.
Les acheteurs doivent évaluer la cohérence des couleurs, l’adhérence de l’impression, la tenue au frottement et l’apparence du motif après manipulation ou lavage.
Quelles sont les propriétés clés du tissu polyCoton ?
Le polyCoton est souvent choisi car il allie les avantages du coton et du polyester. Toutefois, ses performances doivent être évaluées en fonction des exigences du produit fini.
Pour les équipes achats, les propriétés suivantes revêtent une importance particulière.
Durabilité et Résistance à l'Usure
La durabilité constitue l’une des principales raisons pour lesquelles les fabricants intègrent du polyester dans les mélanges coton.
Les fibres de polyester offrent généralement de bonnes performances en traction et en résistance à l’abrasion, tandis que le coton confère une structure textile naturelle et une surface confortable.
Lorsqu’elles sont mélangées de façon appropriée, ces deux fibres peuvent produire un tissu performant dans des applications quotidiennes.
Toutefois, il est important de distinguer plusieurs types différents de durabilité.
La résistance à la traction désigne la force nécessaire pour rompre un tissu lorsqu’il est tiré.
La résistance au déchirement mesure dans quelle mesure le tissu empêche la propagation d’une déchirure existante.
La résistance à l’abrasion décrit la capacité de la surface à supporter des frottements répétés.
La résistance des coutures désigne la capacité de l’ensemble tissu-couture à résister aux forces de traction sans que la couture ne s’ouvre ni que le tissu ne cède autour des points de couture.
Ces propriétés sont liées, mais ne sont pas interchangeables.
Par exemple, un tissu peut présenter une résistance à la traction raisonnable tout en ayant une faible résistance au déchirement si sa structure permet à une petite coupure de se propager facilement.
Pour les sacs réutilisables, les acheteurs doivent prêter attention à la fois aux performances du tissu et à la construction finale du sac. La fixation des anses, les marges de couture, la densité des points et les renforts peuvent influencer la durabilité du produit autant que la composition des fibres.
Respirabilité et perméabilité à l’air
Le coton absorbe naturellement l’humidité et permet à l’air de circuler à travers des constructions de tissu adaptées.
Le polyester absorbe généralement moins d’humidité, et sa contribution peut modifier le comportement global en matière d’humidité du mélange.
En conséquence, le PolyCotton peut offrir un niveau raisonnable de respirabilité, bien qu’il ne se comporte pas nécessairement de façon identique au coton pur.
La perméabilité réelle à l’air dépend de :
- Du rapport coton sur polyester.
- L’épaisseur des fils.
- La densité du tissu.
- De la structure de tissage ou de tricotage.
- Épaisseur du tissu.
- Des traitements de finition.
Un tissu léger en PolyCotton à armure lâche peut permettre un meilleur flux d’air qu’un tissu en coton dense et à armure serrée.
Pour les applications liées aux sacs, la respirabilité peut être un critère important lors de la conception de sacs à linge, de sacs de rangement ou de certains supports textiles. Toutefois, elle ne doit pas être confondue avec les performances en matière de ventilation ou avec l’adéquation à un usage alimentaire.
Absorption de l’humidité et vitesse de séchage
Le coton et le polyester réagissent différemment lorsqu’ils sont exposés à l’eau.
Le coton est hydrophile, ce qui signifie qu’il absorbe facilement l’humidité. Le polyester est relativement hydrophobe et absorbe beaucoup moins d’eau au sein même de la fibre.
Lorsqu’elles sont combinées, ces caractéristiques influencent la quantité d’humidité que le tissu peut absorber et sa rapidité de séchage.
En général :
- Les mélanges PolyCoton riches en coton absorbent davantage d’humidité.
- Les mélanges PolyCoton riches en polyester retiennent généralement moins d’humidité.
- Les mélanges équilibrés offrent une réponse intermédiaire en matière d’humidité.
- L’épaisseur et la structure du tissu peuvent affecter considérablement le temps de séchage.
Pour les sacs réutilisables pour courses ou les sacs promotionnels quotidiens, cette différence peut influencer le nettoyage et l’entretien.
Toutefois, pour les produits fréquemment exposés à la pluie ou à des renversements, le PolyCotton ordinaire ne doit pas être considéré comme imperméable. Même un mélange riche en polyester peut laisser passer l’eau à travers la structure du tissu.
Si un sac nécessite une résistance fiable à l’eau, les acheteurs doivent évaluer un revêtement, une stratification, une doublure ou un matériau alternatif adapté, plutôt que de se fier uniquement à la teneur en polyester.
Résistance aux rides
La résistance aux froissements constitue un autre avantage important des mélanges polyester-coton.
Les tissus 100 % coton peuvent se froisser lors du pliage, du transport et du stockage. Le polyester présente généralement une meilleure capacité de récupération élastique, ce qui aide le tissu mélangé à retrouver une forme plus proche de son état initial.
Cela peut rendre le PolyCotton utile pour les produits fabriqués en grandes quantités et expédiés dans des emballages pliés ou comprimés.
Toutefois, la résistance aux froissements varie selon :
- La composition des fibres.
- La construction du fil.
- La densité de la trame.
- Épaisseur du tissu.
- Le traitement de finition.
- Conditions de stockage.
Un mélange riche en coton peut tout de même présenter des plis visibles, tandis qu’un mélange riche en polyester peut conserver une apparence plus soignée.
Pour les acheteurs qui se procurent des sacs promotionnels en grande quantité, cette caractéristique peut contribuer à améliorer la présentation des produits lorsqu’ils sont déballés et distribués lors d’événements.
Rétrécissement et stabilité dimensionnelle
Les tissus en coton peuvent rétrécir lorsqu’ils sont exposés à l’humidité, à la chaleur et à certaines conditions de lavage.
Le polyester présente généralement une meilleure stabilité dimensionnelle ; ainsi, l’ajout de polyester peut aider à réduire la tendance globale au rétrécissement du tissu mélangé.
Toutefois, le PolyCotton n’est pas entièrement résistant au rétrécissement.
Le rétrécissement peut tout de même se produire en raison de :
- La détente de la tension des fils après le tissage.
- La structure du tissu.
- Les conditions de teinture et de finition.
- Température de lavage.
- Température de séchage.
- Contrainte mécanique pendant la production.
Pour les sacs sur mesure, la stabilité dimensionnelle est particulièrement importante, car le rétrécissement peut affecter la taille finale du sac, la longueur des anses, la position du logo imprimé et l’apparence générale.
Les acheteurs doivent demander des échantillons pré-production et, le cas échéant, évaluer les variations dimensionnelles après le processus d’entretien prévu.
Même si le produit n’est pas conçu pour être lavé en machine, il est tout de même utile de vérifier si le tissu a été correctement stabilisé pendant la fabrication.
Rétention des couleurs et apparence
Le poly-coton peut offrir de bonnes performances colorimétriques, mais ses caractéristiques de teinture sont plus complexes que celles d’un tissu à fibre unique.
Le coton et le polyester nécessitent généralement des systèmes de teinture différents.
Le résultat final de la couleur dépend du procédé de teinture, de la compatibilité des colorants, des finitions et du contrôle qualité.
Les problèmes potentiels comprennent :
- Développement inégal de la couleur.
- Variation de teinte entre les lots de production.
- Comportement colorimétrique différent entre les composants en coton et en polyester.
- Décoloration après plusieurs lavages.
- Transfert de couleur lors du frottement.
Pour les produits promotionnels et de vente au détail, la cohérence chromatique est particulièrement importante lorsque le tissu doit correspondre à l’identité d’une marque.
L’acheteur doit approuver un échantillon physique de couleur ou une teinture laboratoire avant la production en série, surtout lors de la commande d’une grande quantité de sacs personnalisés.
Douceur et toucher
Le poly-coton n’a pas une texture universelle. Selon le ratio de fibres et la finition, il peut être souple, net, lisse, légèrement rugueux ou relativement structuré.
Les mélanges riches en coton offrent généralement une sensation textile plus naturelle, tandis que les mélanges riches en polyester peuvent paraître plus lisses ou plus synthétiques.
Le type de fil et la structure du tissu jouent également un rôle.
Par exemple, un tissu en polycoton brossé peut sembler plus doux qu’un tissu non traité contenant un pourcentage plus élevé de coton.
Pour les sacs cosmétiques, les pochettes cadeaux et les produits destinés à la vente au détail, le toucher manuel peut contribuer à la qualité perçue de l’article fini.
Il est donc préférable d’évaluer un échantillon réel de tissu plutôt que de prendre une décision uniquement sur la base de l’étiquette de composition.
Résistance à la chaleur
Coton pur : s’enflamme facilement et brûle avec une flamme jaune, produisant des cendres gris clair sans fusion. Il peut être repassé en toute sécurité à haute température (jusqu’à 200 °C).
Polyester pur : se rétracte loin des flammes et fond en perles plastiques dures vers 250–260 °C.
Mélanges de polyester et de coton : présentent un danger particulier lorsqu’ils sont exposés à une flamme nue. Le coton agit comme une mèche structurelle qui soutient la combustion, tandis que le polyester fond en polymère liquide qui s’absorbe dans le coton en train de brûler. Cet « effet d’échafaudage » peut provoquer des brûlures par fusion graves. Par conséquent, les tissus en polyester-coton doivent être traités chimiquement avec des additifs ignifuges (FR), tels que Proban ou Pyrovatex, lorsqu’ils sont utilisés pour des uniformes industriels de fonderie ou des vêtements militaires. Cela est particulièrement important pour les sacs personnalisés, car la température et la pression d’impression peuvent affecter non seulement le tissu, mais aussi sa couleur, sa texture et sa stabilité dimensionnelle.
Boulochage et apparence de surface
Le boulochage se produit lorsque des fibres libres s’emmêlent à la surface d’un tissu et forment de petites boules.
Le polyester-coton peut présenter du boulochage selon la qualité des fibres, la structure du fil, la construction du tissu et les finitions appliquées.
La présence de polyester ne prévient pas automatiquement le boulochage. Dans certains tissus mélangés, les fibres de polyester peuvent retenir les bouloches à la surface en raison de leur résistance.
Les facteurs influençant le boulochage comprennent :
- La longueur et la qualité des fibres.
- La torsion du fil.
- La méthode de filature.
- La densité du tissu.
- Finition de surface.
La fréquence et l’intensité du frottement.
Pour les sacs, le boulochage peut être plus visible aux coins, sur les panneaux inférieurs et dans les zones qui frottent régulièrement contre d’autres objets.
Si la conservation de l’apparence est importante, les acheteurs devraient envisager de demander un essai de boulochage sur le tissu proposé.
Solutions usine : Les manufactures professionnelles préviennent le boulochage en utilisant :
- Coton peigné à fibres longues mélangé à du polyester haute résistance et faiblement pelucheux.
- Brûlage à gaz à haute vitesse pour éliminer les microfibres superficielles.
- Polissage biologique enzymatique (traitements au cellulase) pour éliminer les extrémités cellulosiques lâches.
- Systèmes de filature par vortex qui enrobent solidement les fibres lâches autour du cœur du fil.
Électricité statique
Le polyester absorbe généralement moins d’humidité que le coton, ce qui peut rendre les textiles riches en polyester plus sensibles à l’électricité statique dans certaines conditions sèches.
Le coton peut atténuer ce comportement, car il absorbe davantage d’humidité de l’environnement ambiant.
Toutefois, les performances anti-statiques dépendent aussi de l’humidité ambiante, des finitions de surface, de la structure du tissu et de la présence d’autres matériaux.
Pour la plupart des sacs promotionnels, l’électricité statique ne constitue pas un critère d’achat majeur.
Elle peut toutefois revêtir une importance accrue pour les emballages spécialisés ou les produits conçus pour manipuler des composants sensibles.
PolyCotton contre coton contre polyester : quelles différences ?
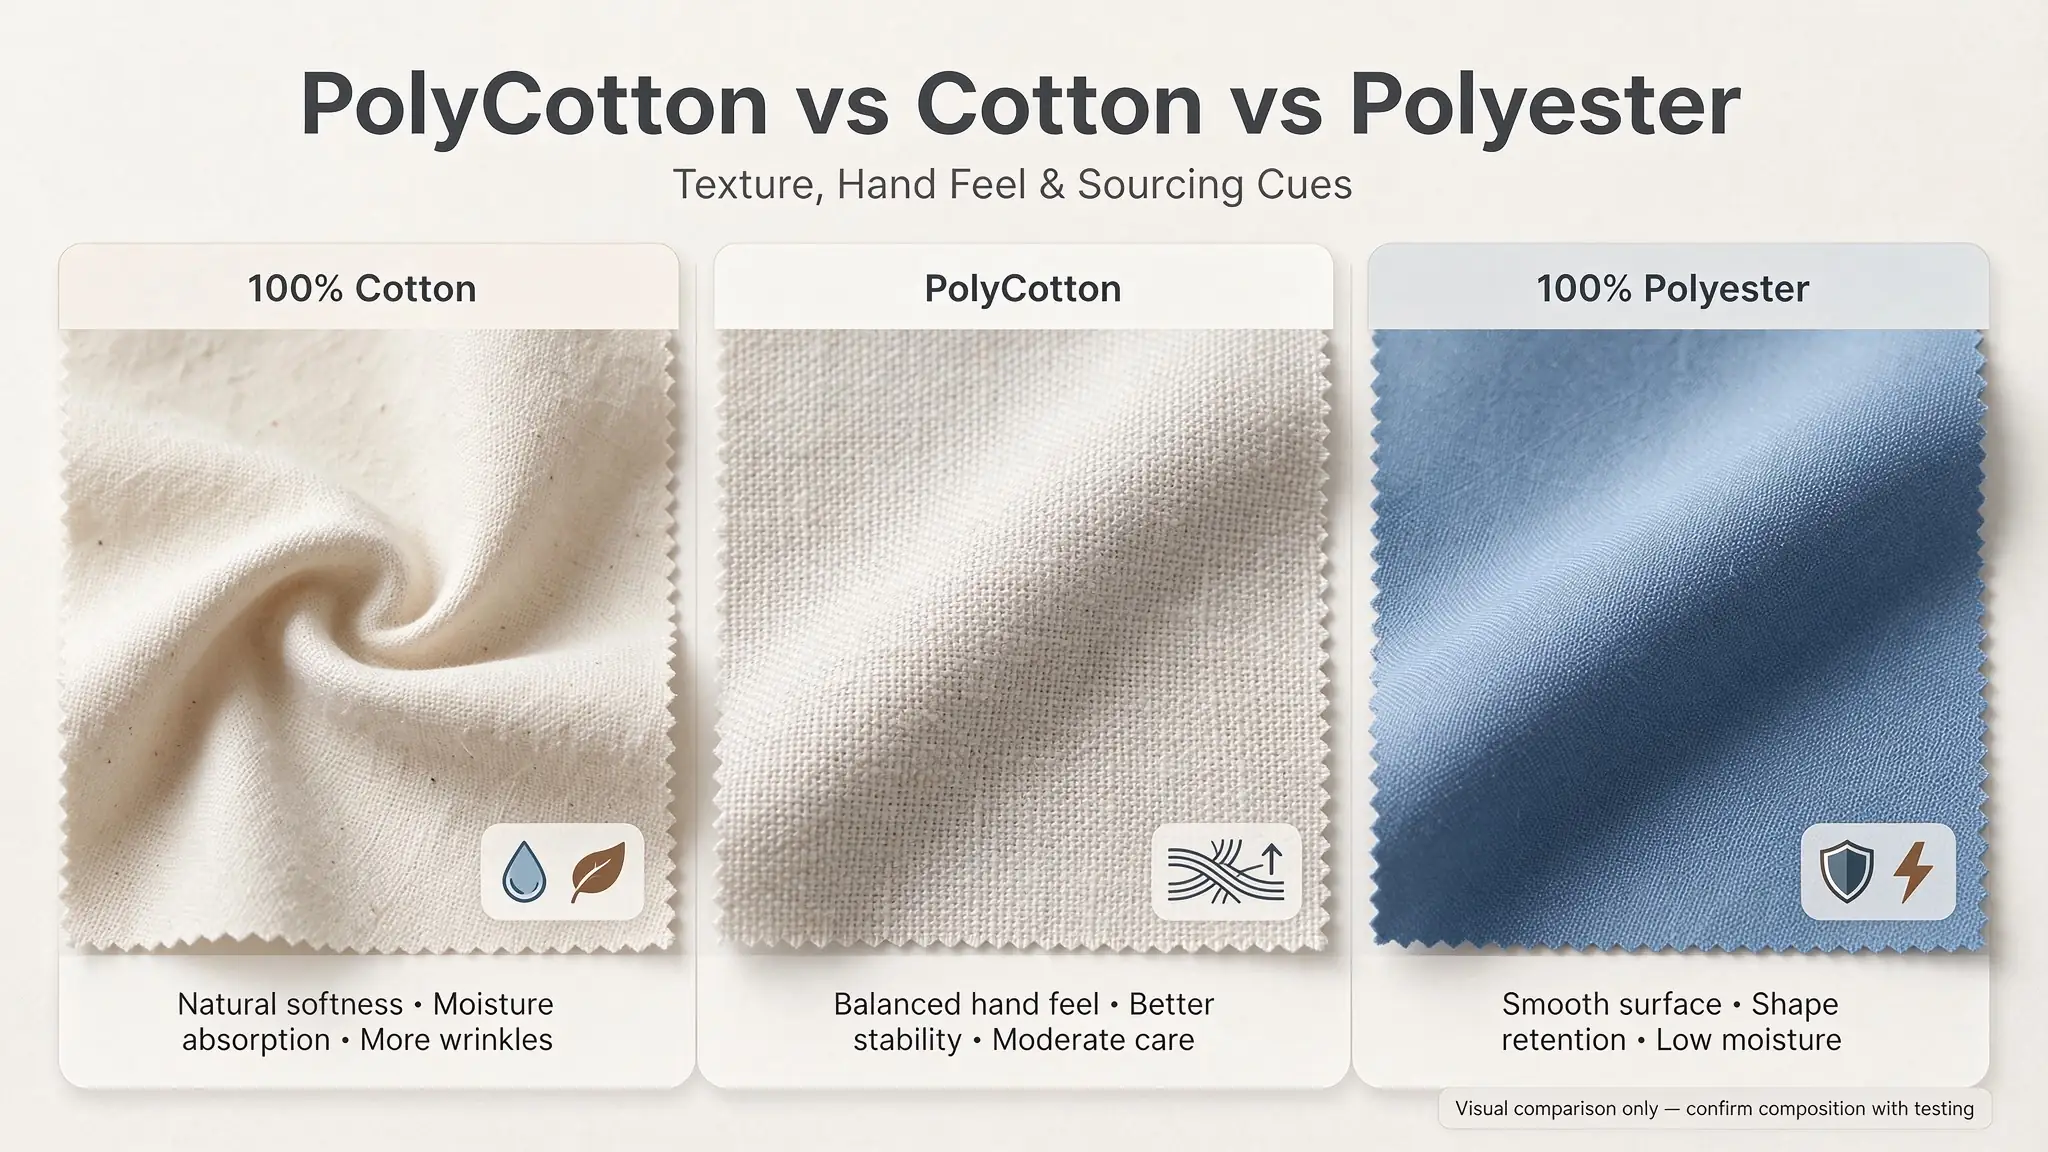
Le poly-coton est souvent comparé au coton à 100 % et au polyester à 100 %, car ces matériaux présentent des avantages différents.
Le meilleur choix dépend de l’équilibre requis entre apparence naturelle, entretien, durabilité, coût et usage prévu du produit.
Tableau comparatif rapide
Facteur de comparaison |
100% coton |
Polycoton |
100 % polyester |
Source fibrée |
Naturel |
Naturel et synthétique |
Synthétique |
Toucher |
Généralement doux et naturel |
Varie selon le rapport du mélange |
Lisse ou synthétique, selon la structure du tissu |
Respirabilité |
Généralement bon |
Modéré à bon, dépendant de la structure |
Varie selon la structure du tissu |
Absorption d'humidité |
Élevé |
Intermédiaire, dépendant du rapport |
Faible |
Vitesse de séchage |
Généralement plus lent |
Généralement plus rapide que le coton |
Généralement plus rapide |
Résistance aux rides |
Moins élevé |
Moyen à Bon |
Généralement élevé |
Tendance au rétrécissement |
Peut être plus élevé |
Généralement inférieur à celui du coton non traité équivalent |
Généralement faible lorsqu’il est correctement thermostabilisé |
Maintien de la forme |
Dépend de la construction et des finitions |
Généralement bon |
Généralement bon |
Compatibilité d'impression |
Adapté à de nombreux procédés compatibles avec le coton |
Nécessite un ajustement des procédés |
Adapté aux procédés compatibles avec le polyester |
Teneur en fibres naturelles |
100% |
Partie |
0% |
Biodégradabilité |
Biodégradable dans des conditions appropriées |
Pas entièrement biodégradable |
Pas facilement biodégradable |
Coût typique |
Dépend de la qualité du coton et de la construction |
Souvent positionné entre le coton et le polyester |
Dépend de la qualité du polyester et de la construction |
Quand le coton à 100 % est-il le meilleur choix ?
Le coton pur peut être plus approprié lorsqu’un produit nécessite :
- Une composition en fibre naturelle.
- Une sensation douce et familière propre au coton.
- Une bonne absorption de l'humidité.
- Un aspect textile naturel et mat.
- Des options d’impression et de finition spécifiques au coton.
- Un matériau pouvant se biodégrader dans des conditions adéquates, à condition qu’il ne contienne pas de revêtements ou de composants problématiques.
Par exemple, des sacs en coton haut de gamme peuvent être choisis parce que leur apparence naturelle renforce une identité commerciale ou promotionnelle spécifique.
Le coton peut également constituer un choix privilégié lorsqu’une marque souhaite mettre en avant clairement une histoire matérielle fondée sur des fibres naturelles.
Toutefois, le coton peut nécessiter une attention accrue concernant le rétrécissement, les froissements et la rétention d’humidité.
Quand le PolyCotton constitue-t-il un meilleur choix ?
Le PolyCotton mérite d’être envisagé lorsque les acheteurs souhaitent concilier les caractéristiques naturelles du coton avec certains avantages fonctionnels du polyester.
Les applications potentielles comprennent :
- Articles promotionnels.
- Sacs d’achat pour la vente au détail.
- Sacs réutilisables quotidiens.
- Sacs de rangement légers.
- Pochettes textiles.
- Uniformes et vêtements de travail.
Cela peut être particulièrement utile lorsque le produit nécessite un tissu qui conserve une apparence raisonnablement naturelle, tout en étant relativement facile à entretenir.
Toutefois, les acheteurs doivent préciser le ratio de mélange et la structure du tissu afin d’éviter des différences imprévues sur le produit fini.
Quand le polyester à 100 % constitue-t-il un meilleur choix ?
Le polyester pur peut s’avérer plus adapté lorsque le produit exige :
- Une absorption réduite de l’humidité.
- Un séchage relativement rapide.
- Une excellente mémoire des plis.
- Des structures légères.
- Des finitions textiles synthétiques spécifiques.
- Des méthodes d’impression compatibles avec le polyester.
Le polyester est largement utilisé pour les sacs de sport, les sacs à dos, les sacs à cordon de serrage et d’autres produits nécessitant une combinaison spécifique de poids et de performance.
Par exemple, un sac en polyester léger peut être plus adapté qu’un sac en poly-coton lorsque le produit doit être compact, sécher rapidement et être fréquemment exposé aux conditions extérieures.
Le poly-coton est-il plus durable que le coton ?
Cela peut être le cas, mais la réponse dépend du tissu spécifique.
La composante en polyester peut améliorer certaines caractéristiques de durabilité, notamment la résistance à l’abrasion et la stabilité dimensionnelle.
Toutefois, cela ne garantit pas que tout tissu en poly-coton surpassera systématiquement tout tissu en coton.
Un tissu en coton épais et serré peut s’avérer plus adapté à certaines applications exigeantes qu’un tissu en poly-coton léger et lâche.
La comparaison appropriée doit tenir compte d’un poids, d’une structure et de conditions de finition identiques ou similaires.
Technologies de teinture, d’impression et de marquage personnalisé
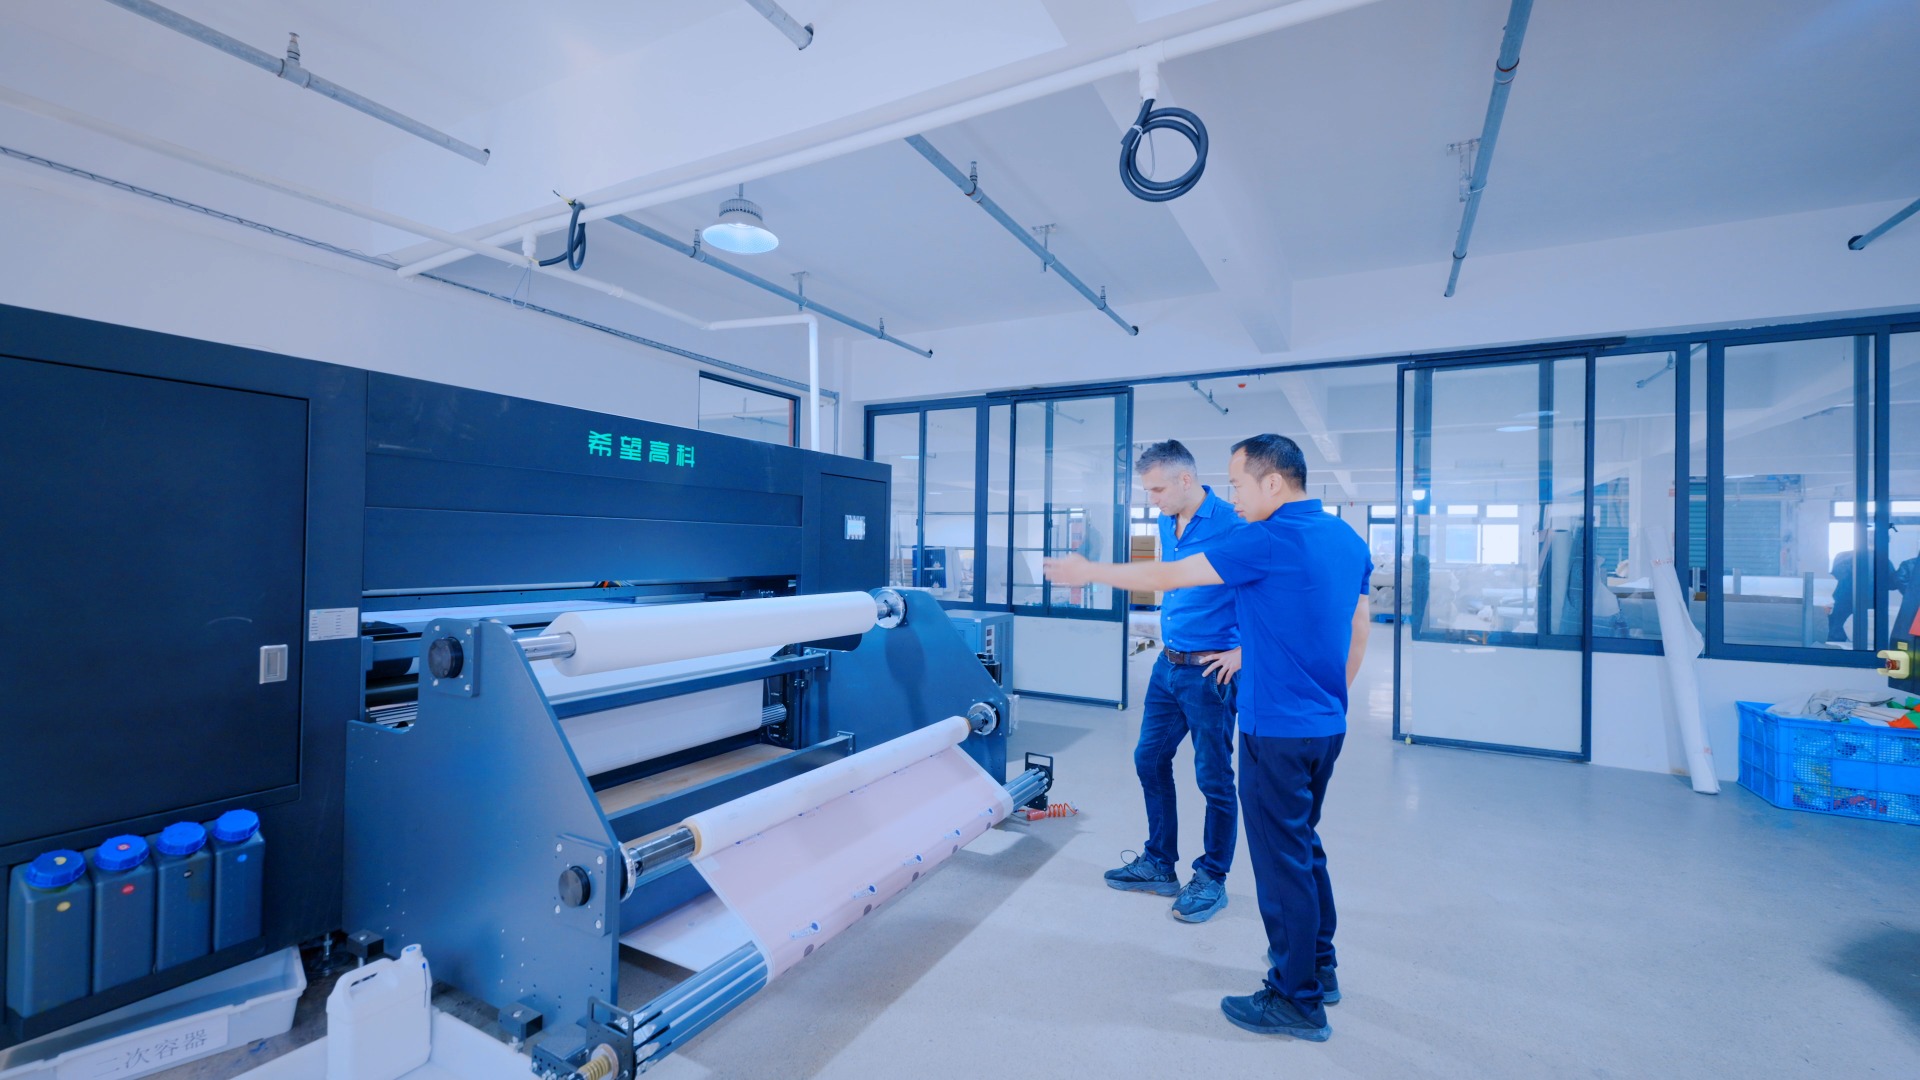
Le défi de la double teinture
Teindre le poly-coton est plus complexe que teindre des tissus composés d’une seule fibre. Le coton nécessite des colorants réactifs ou des colorants vat qui se lient aux groupes hydroxyles de la cellulose dans des conditions alcalines, tandis que le polyester exige des colorants dispersés appliqués à haute température (130 °C / 266 °F) et sous pression.
Méthodes de teinture en usine :
- Teinture en deux bains : Le tissu traverse d’abord une teinture dispersée à haute température pour la composante polyester, puis un second bain alcalin séparé pour la teinture réactive du coton. Ce procédé confère une excellente solidité des couleurs (classe 4,5+).
- Teinture en un seul bain : Utilise des formulations combinées de colorants dispersés et réactifs, associées à des produits chimiques tampons de pH. Cette méthode réduit la consommation d’eau et d’énergie d’environ 40 %, mais exige un contrôle rigoureux du procédé afin d’éviter les décolorations croisées et les décalages de teinte.
- Teinture sélective (effets « heather » / « mélange ») : Les filatures peuvent teindre délibérément uniquement les fibres de coton ou de polyester, laissant l’autre composant intact (ou en le teignant d’une nuance contrastante), ce qui permet d’obtenir des effets sophistiqués de gris mélangé, de couleurs croisées et de style rétro, sans recourir à des fils spéciaux originaux.
Impression sérigraphique : encres plastisol contre encres à base d’eau
- Encres plastisol : La norme du secteur pour les sacs, les sweatshirts et les vêtements de travail en mélange polyester-coton. Comme le polyester nécessite des températures de cuisson plus élevées, les ateliers d’impression utilisent des encres plastisol à faible migration et à basse température de cuisson (130 °C à 140 °C), associées à des inhibiteurs chimiques de migration pour empêcher la migration des colorants (phénomène où les colorants dispersés synthétiques se volatilisent et teintent l’encre blanche en rose ou en gris).
- Encres à décharge à base d’eau : Les encres à décharge agissent en éliminant la teinture réactive des fibres de coton et en la remplaçant par un pigment. Sur les tissus en mélange polyester-coton, ces encres ne réagissent qu’avec les fibres de coton ; les fibres de polyester conservent leur couleur d’origine, produisant ainsi une impression attrayante, souple et de style rétro/défraîchi.
Impression par sublimation sur mélange polyester-coton
La sublimation utilise la chaleur et la pression pour transformer des encres dispersées solides en gaz, qui s’associent directement aux chaînes synthétiques de polyester.
- Sur 100 % polyester : Produit des impressions photoréalistes, d’une netteté extrême et en couleurs pleines, qui ne se craquellent ni ne s’écaillent jamais.
- Sur 50 % polyester / 50 % coton : Les colorants de sublimation ne s’associent qu’aux fibres de polyester (50 %). Lors du lavage, l’encre déposée sur le coton est éliminée, créant un aspect rétro atténué et mélangé.
- Sur 65 % polyester / 35 % coton (TC) : Offre des impressions nettes et vives, avec environ 80 à 85 % de la densité chromatique obtenue sur polyester pur, tout en conservant le toucher doux et mat du coton tissé.
- Sur 80 % coton / 20 % polyester : La sublimation n’est pas recommandée, car plus de 80 % du pigment est éliminé du coton lors du lavage, ce qui donne une image délavée et irrégulière.
Impression directe sur vêtement (DTG) et impression directe sur film (DTF)
- Impression directe sur vêtement (DTG) : Les encres DTG standard sont formulées pour se lier à la cellulose du coton. Sur les mélanges coton-polycoton, les imprimantes appliquent des prétraitements synthétiques spécialisés afin d’aider l’encre à s’ancrer sur les deux types de fibres. La technique DTG donne des résultats nets sur les tissus CVC contenant 80 % de coton et 20 % de polyester, ainsi que sur les mélanges contenant 50 % de polyester et 50 % de coton, mais elle peine à assurer une vivacité chromatique optimale sur les tissus TC riches en polyester (65 % polyester / 35 % coton).
- Impression directe sur film (DTF) : Actuellement, la méthode d’impression numérique la plus polyvalente pour les mélanges coton-polycoton. Le motif est imprimé sur un film PET, recouvert d’une poudre adhésive en polyuréthane thermodurcissable, puis transféré par pression thermique à une température comprise entre 140 °C et 150 °C. La technique DTF assure une liaison fiable sur tous les rapports de mélange coton-polycoton, offrant une opacité élevée, un détail précis et une reprise élastique constante.
Broderie de précision et vinyle transfert par chaleur (HTV)
- Broderie : La grille renforcée de fils en poly-coton fournit une base exceptionnellement stable pour la broderie dense (jusqu’à 15 000 points ou plus). Contrairement au coton léger, qui peut se froncer sous un nombre élevé de points, le poly-coton conserve une stabilité dimensionnelle nette autour des logos et des écussons de marque.
- Vinyle à transfert thermique (HTV) : Le vinyle PU découpé industriellement à l’aide d’un logiciel CAD s’applique uniformément sur le poly-coton. L’utilisation de cycles d’application à basse température permet d’éviter les marques de pressage thermique sur les fibres synthétiques.
Applications industrielles et commerciales dans des secteurs clés
Le poly-coton est un matériau polyvalent utilisé dans de nombreux secteurs B2B, allant de l’emballage commercial aux vêtements de travail protecteurs.
Sacs sur mesure, emballages réutilisables et produits de stockage
Le poly-coton est largement utilisé dans la fabrication industrielle de sacs écologiques, offrant un équilibre optimal entre coût, durabilité et netteté d’impression.
| Sac Produit CATÉGORIE |
Ratio de mélange recommandé |
Tissu et grammage (g/m²) recommandés |
Avantages techniques principaux |
| Sacs cabas robustes |
65 % polyester / 35 % coton ou 50 % polyester / 50 % coton |
Toile / sergé épais (240 à 320 g/m²) |
Haute capacité de charge, empêche le relâchement du fond, résistant au lavage, longue durée de vie |
| Sacs-cadeaux à cordon de serrage |
50 % polyester / 50 % coton ou 65 % coton / 35 % polyester |
Tissage uni / popeline (120 à 160 g/m²) |
Cordon coulissant lisse, sans froissement, rendu net de l’impression du logo |
| Housses anti-poussière pour vêtements |
65 % Polyester / 35 % Coton |
Sergé / mélange tissé (100 à 140 g/m²) |
Échange d’air respirable, protection contre la poussière, maintien durable de la forme dimensionnelle |
| Sacs cosmétiques et de voyage |
65 % Polyester / 35 % Coton |
Oxford avec revêtement PU (200 à 280 g/m²) |
Traitement anti-taches, endos hydrofuge, corps structuré semi-rigide |
Avis : Les rapports recommandés et les paramètres du tissu sont fournis à titre indicatif uniquement. Les performances varient selon le type de fil, la structure du tissage, les finitions et les procédés de teinture. Veuillez confirmer l’approbation de l’échantillon avant la production en série.
- Sacs réutilisables robustes pour courses et événements : Des sacs sur mesure fabriqués dans un canevas TC 65 % polyester / 35 % coton (220–280 g/m²) conservent leur forme structurée même après de multiples utilisations pour les courses ou les achats. Contrairement aux sacs entièrement en coton, qui rétrécissent et se froissent après lavage, les sacs en poly-coton sèchent à plat et préservent leurs logos imprimés.
- Pochettes cadeaux et pochettes à bijoux haut de gamme avec cordon coulissant : le poplin 50 % polyester / 50 % coton offre un aspect extérieur doux et mat, idéal pour des impressions sérigraphiques nettes ou des transferts à feuille métallique, tout en restant résistant le long des canaux à forte friction du cordon coulissant.
- Sacs de rangement pour vêtements et housses anti-poussière : Permet un échange d'air respirable pour protéger les costumes et robes élégants contre l'accumulation d'humidité, tout en résistant aux déchirures et accrochages lors de la manutention et du transport en entrepôt.
Vêtements professionnels, tenues de travail et secteur de la santé
- Blouses médicales d'hôpital : Soumises quotidiennement à des cycles de lavage à haute température (71 °C / 160 °F) et à une désinfection au chlore. Un mélange TC 65 % polyester / 35 % coton empêche le rétrécissement des coutures, résiste aux déchirures et fixe durablement la teinture pendant des centaines de postes.
- Uniformes et tabliers pour le secteur de l'hôtellerie : Le personnel des restaurants a besoin de tabliers résistant aux projections d'huile et restant présentables sans repassage à la vapeur quotidien. Le mélange poly-coton traité avec des revêtements anti-taches à base de fluorocarbone ou de silicone offre une protection durable et une apparence soignée.
- Combinaisons industrielles et tenues de travail haute visibilité : Les sergé poly-coton (240–300 g/m²) offrent la résistance à l'abrasion requise sur les chantiers de construction et les lignes de fabrication, tandis que les fibres de coton assurent la respirabilité essentielle lors d'un effort physique.
Linge hôtelier et textiles domestiques
- Draps et taies d'oreiller commerciaux pour hôtels : Les hôtels utilisent des tissus en percale ou satin composés de 50 % polyester / 50 % coton ou de 60 % coton / 40 % polyester, avec un nombre de fils compris entre 200 et 300. Ces draps offrent le toucher doux attendu par les clients tout en réduisant la consommation d’énergie des sécheuses industrielles à tambour. ~35%.
- Nappes et linges de banquet : La teneur en polyester empêche les taches de vin, de graisse et d’aliments de pénétrer profondément dans le cœur des fils, permettant aux blanchisseries commerciales d’éliminer les déversements à des températures plus basses.
Comment laver et entretenir les tissus en poly-coton ?
Le poly-coton est généralement assez facile à entretenir, mais ses besoins varient selon le ratio du mélange, la structure du tissu, la teinture et les finitions.
Comme il contient à la fois du coton et du polyester, le processus d’entretien doit tenir compte des caractéristiques des deux fibres.
Recommandations générales pour le lavage
Facteur d'entretien |
Recommandation générale |
Motif |
Température de lavage |
Suivre l’étiquette d’entretien du tissu ; des températures fraîches ou modérées conviennent souvent. |
Aide à réduire le rétrécissement inutile et les dommages causés à la couleur |
Le détergent |
Utiliser une lessive douce adaptée |
Aide à conserver l’apparence du tissu |
Blanchissant |
Éviter, sauf approbation explicite |
Certains traitements à base d’eau de Javel peuvent endommager les fibres ou altérer la couleur |
Séchage |
Séchage à l’air libre ou à basse température, lorsque cela est autorisé |
Réduit l’exposition excessive à la chaleur |
Repasse |
Utiliser une température adaptée à la teneur en polyester |
Prévient les dommages liés à la chaleur |
Stockage |
Garder le tissu propre et parfaitement sec |
Aide à réduire les risques d'odeur et de moisissure |
Le polycoton rétrécit- il après le lavage?
Oui, le polycoton peut rétrécir après lavage, bien que sa tendance à rétrécir soit généralement inférieure à celle d'un tissu de coton non traité comparable.
Le résultat réel dépend du pourcentage de coton, de la construction du tissu, du processus de finition et des conditions de lavage.
Un tissu qui a subi un contrôle approprié du rétrécissement peut présenter une meilleure stabilité dimensionnelle qu'un tissu non traité de même composition.
Le polycoton peut- il être lavé à la machine?
Beaucoup de tissus en polycoton peuvent être lavés à la machine.
Toutefois, la température et le cycle de lavage appropriés doivent être conformes aux instructions du fabricant.
Les produits avec des logos imprimés, des éléments décoratifs, des doublures ou des revêtements supplémentaires peuvent nécessiter des soins différents du tissu seul.
Pour les sacs sur mesure, les acheteurs ne devraient pas supposer que l'ensemble du produit est lavable par machine simplement parce que le matériau extérieur est en polycoton.
Le PolyCoton peut-il être repassé ?
Oui, mais la maîtrise de la température est essentielle.
Le coton supporte généralement des températures de repassage plus élevées que le polyester.
Comme le PolyCoton contient du polyester, une chaleur excessive risque d’endommager la composante synthétique.
Utilisez l’étiquette d’entretien comme référence principale et testez la température sur une zone peu visible si nécessaire.
Le PolyCoton perd-il de sa couleur avec le temps ?
Le PolyCoton peut déteindre, selon le procédé de teinture, la solidité des couleurs, les conditions de lavage et l’exposition à la lumière solaire.
La présence de polyester ne garantit pas que le tissu dans son ensemble conservera indéfiniment sa couleur d’origine.
Pour les produits colorés ou imprimés, les essais de solidité des couleurs constituent un moyen plus fiable d’évaluer les performances attendues que de se fier uniquement au rapport de fibres.
Comment choisir le tissu PolyCoton adapté à votre projet ?
Sélectionner du PolyCoton pour un produit personnalisé exige plus que de choisir un ratio de mélange. Le tissu le plus adapté doit répondre aux exigences fonctionnelles du produit, aux attentes en matière d’apparence, au budget et aux conditions de production.
Les facteurs suivants peuvent aider les équipes achats à évaluer différentes options.
1. Définir l’usage prévu Application
2. Choisir le ratio de mélange approprié
Une fois l’application clairement identifiée, évaluez la composition en fibres.
Le guide suivant fournit un point de départ pratique.
Priorité du projet |
Ratios de mélange à envisager |
Motif |
Toucher textile plus naturel |
80/20 coton/polyester |
Teneur plus élevée en coton |
Confort et entretien équilibrés |
65/35 coton/polyester |
Allie une forte teneur en coton au polyester |
Produits promotionnels polyvalents |
50/50 coton/polyester |
Composition fibreuse équilibrée |
Influence plus marquée du polyester |
35/65 coton/polyester |
Mise davantage sur la résistance aux plis et une absorption d’humidité réduite |
Il s’agit de points de départ, non de recommandations fixes.
Le choix final doit être confirmé par des échantillons de tissu et des essais sur le produit.
3. Vérifier le grammage du tissu (GSM)
GSM signifie grammes par mètre carré.
Par exemple, lors de la demande de devis, les acheteurs doivent éviter de demander simplement un sac fourre-tout en poly-coton.
Ils doivent plutôt préciser :
- Ratio coton/polyester.
- Grammage cible.
- La structure du tissu.
- Couleur.
- Exigences en matière de finition.
- Dimensions prévues du sac et usage prévu.
Cela rend les devis des fournisseurs plus faciles à comparer.
4. Évaluer la densité et la structure du tissu
La densité du tissu influence la proximité avec laquelle les fils sont disposés au sein de la structure textile.
Une construction plus compacte peut améliorer certains aspects de la stabilité du tissu et de la couverture de surface.
Toutefois, un tissu excessivement dense peut également accroître la rigidité et la consommation de matière.
Pour les sacs sur mesure, les acheteurs doivent évaluer si la structure du tissu convient au design prévu.
Un petit sac à cordon peut fonctionner efficacement avec un tissu souple et léger, tandis qu’un grand sac d’achat peut nécessiter une construction plus robuste.
5. Prendre en compte l’apparence de surface requise
Le PolyCotton peut présenter différentes finitions de surface.
Certains tissus offrent une apparence lisse et nette, tandis que d’autres présentent une surface plus texturée ou à l’aspect naturel.
Les acheteurs doivent prendre en compte :
- Apparence mate contre apparence légèrement brillante.
- Surface lisse contre surface texturée.
- Toucher souple par rapport à un toucher structuré.
- Uniformité de la couleur.
- Consistance de la surface.
- Compatibilité avec la méthode d’impression prévue.
Pour les produits destinés à la vente au détail, l’apparence du tissu peut influencer la perception qu’ont les clients du sac fini.
6. Adapter la méthode d’impression au tissu
La personnalisation constitue un critère important pour les sacs promotionnels et les sacs portant une marque.
Le PolyCotton permet plusieurs méthodes d’impression, mais l’option optimale dépend de la composition en fibres et des exigences liées au design.
7. Évaluer les besoins en doublure et en renfort
Le tissu extérieur ne représente qu’une seule composante d’un sac fini.
Selon la conception, le tissu PolyCotton peut nécessiter des composants supplémentaires afin d’améliorer sa structure, sa protection ou ses performances de transport.
Celles-ci peuvent inclure :
- Doublure en polyester.
- Entoilage non tissé.
- Rembourrage en mousse.
- Panneaux inférieurs renforcés.
- Anses en sangle.
- Surpiqûres supplémentaires.
- Fermetures à glissière ou autres systèmes de fermeture.
Par exemple, une trousse cosmétique en PolyCotton peut nécessiter une doublure séparée pour faciliter le nettoyage de l’intérieur.
Un grand cabas promotionnel peut nécessiter un renforcement autour des anses et des coins inférieurs.
La conception complète du produit doit donc être prise en compte lors de la sélection des matériaux.
8. Comparer le coût total du produit, pas seulement le prix du tissu
Le devis le plus bas pour le tissu ne garantit pas nécessairement le coût le plus bas du produit fini.
Un tissu au prix unitaire inférieur peut nécessiter un renfort supplémentaire, une impression plus complexe ou des finitions supplémentaires.
Un tissu de meilleure qualité peut réduire certaines difficultés de production et offrir des résultats en grande quantité plus constants.
Lors de la comparaison des fournisseurs, les acheteurs doivent évaluer :
- Le prix du tissu brut.
- Le poids du tissu et sa largeur utilisable.
- L’efficacité de la découpe.
- La consommation de tissu par sac.
- Coût d’impression.
- Exigences en matière de couture et de renforcement.
- Coûts de finition.
- Emballage et transport.
Pour les grandes commandes, même une faible différence de consommation de matière par sac peut influer sur le budget global du projet.
FAQ
Le PolyCotton est-il imperméable ou hydrofuge ?
Le PolyCotton non traité standard n’est ni imperméable ni naturellement hydrofuge. Les fibres de coton absorbent l’eau, tandis que le polyester tissé simple laisse pénétrer les liquides entre les fils.
Toutefois, le PolyCotton peut devenir fortement hydrofuge grâce à l’application d’une finition hydrofuge durable (DWR) à la surface du tissu, ou par laminage de son dos avec une fine membrane de polyuréthane (PU) ou de PVC. Cette technique est courante pour les sacs à dos sur mesure, les sacs isothermes isolés et les vestes d’extérieur.
Quel est le rapport PolyCotton le plus courant ?
Les rapports couramment rencontrés sont 65/35, 50/50, 80/20 et 35/65 coton/polyester.
Le rapport le plus adapté dépend de l’application prévue, du toucher souhaité, des attentes en matière d’entretien et du budget.
Le mélange 65/35 polyester-coton est-il de bonne qualité ?
Un mélange à 65/35 peut offrir un équilibre pratique entre les caractéristiques du coton et celles du polyester.
Toutefois, le rapport seul ne détermine pas la qualité. Le grammage du tissu, la qualité des fils, la densité de la trame, la teinture et les finitions doivent également être évalués.
Le polyester-coton est-il extensible ?
Cela dépend de la structure du tissu. Le polyester-coton tissé présente généralement une élasticité limitée, tandis que le polyester-coton tricoté peut offrir une plus grande souplesse. La présence d’élasthanne ou d’une autre fibre extensible peut également modifier l’élasticité du tissu.
Le polyester-coton est-il moins coûteux que le coton ?
Le polyester-coton est souvent plus économique qu’un tissu en coton pur comparable, car le polyester constitue un composant relativement peu coûteux.
Toutefois, le prix final dépend de la qualité des fibres, du grammage du tissu, de sa structure, de ses finitions et de la quantité commandée.
Conclusion
PolyCotton offre une combinaison pratique des caractéristiques textiles naturelles du coton et de la stabilité dimensionnelle, de la résistance aux froissements et de la faible absorption d’humidité du polyester.
Sa polyvalence le rend adapté à diverses applications textiles, notamment les sacs promotionnels, les cabas, les sacs à cordon, les pochettes et certains produits de vente au détail.
Toutefois, choisir le bon PolyCotton exige plus que d’examiner simplement son ratio de mélange. Le grammage du tissu, l’armure, la qualité de la fibre, les finitions, la compatibilité avec l’impression et la construction du produit fini influencent tous le résultat final.
Pour les entreprises développant des sacs textiles sur mesure, l’approche la plus efficace consiste à adapter les spécifications du matériau à l’usage prévu, à la durée de vie attendue du produit, aux exigences en matière de marque et au budget cible.
ATINITI , la sélection du matériau est prise en compte conjointement avec la conception de la sacoche, la personnalisation et les exigences de production. Choisir dès le départ la spécification de tissu appropriée permet de créer des sacoches personnalisées qui répondent aussi bien aux attentes fonctionnelles qu’aux objectifs de présentation de la marque.
Articles de blog associés
 Actualités chaudes