Inom global textiltillverkning och marknadsföringsproduktingenjörskap är få material lika effektiva som balanserar kostnad, hållbarhet och taktil estetik som Polycotton (polyester-bomullsblandning). Polybomull kombinerar naturliga cellulosabaserade bomullsfibrer med syntetiska petroleumbaserade polyesterfilament eller kortfibrer. Den resulterande hybridmaterialen löser de kroniska svagheterna hos båda utgångsfibrerna: bomulls sårbarhet för veck, krympning och rivning samt polyesters brist på andningsförmåga, statisk elektricitet och glatt, syntetiskt grepp.
Polybomull är dock inte en enda standardiserad tygspecifikation. Dess prestanda kan variera avsevärt beroende på bomull-till-polyester-förhållandet, garnkonstruktionen, vävmetoden, tygvikten och avslutningsbehandlingarna. En 65/35-blandning kan exempelvis bete sig annorlunda än en 50/50- eller 80/20-blandning, även om båda tygen marknadsförs under samma namn.
För företag som inköper anpassad väskor, promotionsartiklar, förpackningar och textilprodukter – att förstå dessa skillnader är viktigt. Att välja ett tyg enbart utifrån dess materialnamn kan leda till oväntade skillnader i utseende, tryckresultat, hållbarhet och produktionskostnader.
Den här guiden förklarar vad PolyCotton-tyg är, hur det tillverkas, dess främsta egenskaper och begränsningar, hur olika blandningsförhållanden påverkar prestanda samt vilka faktorer köpare bör utvärdera innan de använder det i en anpassad produkt.
Vad är PolyCotton-tyg?
Definition av den hybrida textilen
Polycotton – ofta skrivit som poly-cotton, poly/cotton eller TC/CVC i textilhandelns nomenklatur – är ett hybridygs bestående av varierande andelar syntetiska polyesterfibrer ( polyetylentereftalat , eller PET) och naturliga bomullsfibrer.
Till skillnad från ett "rent" tyg, som bygger på en enda organisk eller syntetisk polymer, är PolyCotton en konstruerad blandning. I den globala textilförsörjningskedjan klassificeras materialet vanligtvis under två huvudsakliga handelskoder:
- TC (Tetron Cotton / Polyesterrik): Tyger där polyester utgör majoriteten av blandningen (t.ex. 65 % polyester / 35 % bomull eller 80 % polyester / 20 % bomull).
- CVC (Chief Value Cotton / Bomullrik): Tyger där bomull utgör 50 % eller mer av blandningen (t.ex. 60 % bomull / 40 % polyester eller 80 % bomull / 20 % polyester), vilket bevarar bomulls högre tull- och handelsklassificering samtidigt som man drar nytta av syntetisk förstärkning.
Den molekylära och strukturella synergins
För att förstå varför polybomull dominerar massproduktionen i kommersiell skala måste vi undersöka fiberfysiken:
Bomullsfibrer (cellulosa): Bomull består av förlängda enskilda celler av nästan ren kristallin cellulosa, ordnade i en spiralbandstruktur. Dessa mikrofibriller har rikligt med hydroxylgrupper ( −OH ) som bildar starka vätebindningar med vattenmolekyler. Denna struktur gör bomull mycket hydrofil (vattenabsorberande), andningsbar, mjuk och hudvänlig. När materialet blir blött eller utsätts för värme bryts dock dessa vätebindningar och återbildas i förvrängda konfigurationer, vilket leder till allvarlig veckning och måttförändring.
Polyesterfibrer (PET): Polyester är en extruderad syntetisk polymer som framställs genom esterbindningar mellan tereftalsyre och etylenglykol. Dess molekylära kedjor är hårt packade, kristallina och helt fria från hydrofila kemiska grupper. Polyester är hydrofob (vattenavvisande), har en exceptionell dragstyvhetsmodul, motståndskraftig mot mikrobiell ruttnad och hög elastisk återhämtning.
När polyester och bomull spinnas tillsammans till en intim blandgarn fungerar polyester som ett internt strukturellt »stöd« som fixerar tygets måttnoggrannhet, medan bomull omger den yttre garnbunten med fuktabsorberande, mjuka cellulosafibrer.
Historisk bakgrund och industriell uppgång
PolyCotton blev en dominerande global textil på slutet av 1950-talet och under 1960-talet, drivet av kommersiella kemiska innovationer från företag som DuPont (Dacron) och ICI (Terylene).
Textilfabriker efter andra världskriget stod inför ett exploderande behov av vardagskläder, arbetskläder för industriella syften och hotelltextilier som inte krävde timmar av manuell kokning, stärkelse och kraftig ångstrykning. Ren bomullsklädsel försämrades snabbt av hårda tvättmedel för industriell användning, medan ren nylon och tidiga polyesterkläder led av odräglig värmeupplagring och statisk elektricitet.
Introduktionen av PolyCotton-blendingar i förhållandena 65/35 och 50/50 revolutionerade kommersiell tvätt, minskade pressarbete med över 70 % och fördubblade klädernas livslängd. Idag utgör PolyCotton en av de största produktionsvolymerna både för vävda och stickade varor världen över.
Vad betyder PolyCotton?
Termen PolyCotton beskriver helt enkelt en textil som är tillverkad av polyester och bomull.
Ordet indikerar inte en fast blandningsprocent, tyngd på tyget, vävstruktur eller kvalitetsnivå.
Två tyg kan båda kallas PolyCotton men ha mycket olika specifikationer.
Till exempel:
- 65 % bomull / 35 % polyester
- 50 % bomull / 50 % polyester
- 80 % bomull / 20 % polyester
- 35 % bomull / 65 % polyester
Varje sammansättning ger en annan balans av materialens egenskaper.
För inköpsavdelningar är det viktigt att ange endast PolyCotton inte räcker vid begäran om offert eller godkännande av produktprov. Den exakta fiberprocenten och tygkonstruktionen bör också inkluderas i produktspecifikationen.
Vad är de främsta beståndsdelarna i PolyCotton?
För att förstå varför PolyCotton beter sig annorlunda än ren bomull eller ren polyester är det användbart att undersöka egenskaperna hos dess två främsta beståndsdelar.
Bomull: mjukhet, andningsförmåga och fuktupptagning
Bomull är en naturlig kortfibrig fiber som används på många områden, bland annat inom kläder, hemtextilier och återanvändbara textilprodukter. Dess struktur gör att den kan absorbera fukt, medan dess relativt mjuka yta ger bomullsvaror en bekväm och bekant känsla.
I PolyCotton bidrar bomull med flera viktiga egenskaper.
1. Mjuk taktil känsla
Bomullsfibrer ger i allmänhet en mjukare och mindre syntetisk känsla än polyester ensamt. Detta kan göra bomullsrika PolyCotton-varor lämpliga för produkter där beröring och utseende är viktiga.
2. Andningsförmåga
Bomullsvaror kan låta luft passera genom sin struktur. Den faktiska andningsförmågan beror dock på tygets konstruktion, garnets täthet, tjocklek och avslutning.
3. Fuktabsorption
Bomull absorberar vatten lättare än polyester. Detta kan vara användbart för textilprodukter som behöver absorbera små mängder fukt. En högre absorption innebär dock också att bomullsrika tyg kan ta längre tid att torka efter att de blivit blöta.
4. Naturligt textilutseende
Bomull kan ge en matt, välbekant tygyta som fungerar väl med informella, butiks- och kampanjproduktdesigner.
Polyester: Styrka, formbeständighet och veckmotstånd
Polyester är en syntetisk fiber som ofta används i kläder, väskor, sportprodukter och industriella textilier. Till skillnad från bomull absorberar polyester relativt lite fukt. Dess fysiska egenskaper gör den användbar när ett tyg behöver behålla sitt utseende genom upprepad hantering och användning.
I PolyCotton bidrar polyester med flera fördelar.
1. Måttsäkerhet
Polyester har i allmänhet bättre måttsäkerhet än obehandlad bomull. Den kan hjälpa till att minska tygets benägenhet att krympa eller förvridas vid tvätt och hantering. Slutresultatet beror dock fortfarande på tygets konstruktion och avslutningsprocess.
2. Veckmotstånd
Polyester har bättre veckåterställning än bomull. Att tillsätta polyester till en bomullsblandning kan hjälpa tyget att behålla ett renare utseende efter veckning, transport och förvaring.
3. Hållbarhet
Polyestergarn erbjuder god motstånd mot många former av daglig slitage. De kan bidra till tygets styrka och slitstyrka. Dock kan inte styrkan hos ett färdigt polybomullstyg fastställas enbart utifrån fiberkompositionen. Garnkvalitet, tygdensitet, vävstruktur och avslutande behandling är lika viktiga.
4. Snabbare torkning
Eftersom polyester absorberar mindre vatten än bomull behåller polyesterrika blandningar i allmänhet mindre fukt och torkar snabbare än motsvarande bomullrika tyg. Detta kan vara användbart för återanvändbara textilprodukter som ibland kräver rengöring.
Hur samverkar bomull och polyester?
Syftet med att blanda bomull och polyester är inte enbart att kombinera två fibrer. Det är att justera prestandan hos det färdiga textiliet.
Bomull ger mjukhet och absorberande egenskaper, medan polyester kan förbättra veckåterställning, formbehållning och motstånd mot dimensionella förändringar.
Balansen beror på andelen av varje komponent.
Tygegenskap |
Bomullsandel |
Polyesterandel |
Mjukhet |
Ger en naturlig, mjuk taktil känsla |
Kan ge en slätare eller mer syntetisk känsla |
Andningsbarhet |
Stödjer luftgenomsläpp |
Bidrar i allmänhet mindre till fuktupptagning |
Fuktabsorption |
Absorberar vatten lätt |
Absorberar relativt lite vatten |
Torkningshastigheten |
Kan behålla fukt längre |
Torkar i allmänhet snabbare |
Motstånd mot rynkor |
Har större benägenhet att vecklas |
Förbättrar återställning från veck |
Formbeständighet |
Kan krympa eller förvrängas beroende på konstruktionen |
Bidrar till förbättrad dimensionsstabilitet |
Slitageprestanda |
Beror på fiber och tygkonstruktion |
Kan förbättra motståndet mot daglig slitage |
Värmerespons |
Tolerer i allmänhet högre stryktemperaturer |
Kan skadas av överdriven värme |
Kostnad |
Beror på bomullskvalitet och tillgänglighet |
Ger ofta en kostnadseffektiv syntetisk komponent |
Tabellen beskriver allmänna fiberkarakteristik snarare än garanterade prestandaspecifikationer. Ett tätt vävt bomullsmaterial kan prestera bättre än ett löst vävt PolyCotton-material i vissa applikationer.
Vanliga PolyCotton-bländningsförhållanden förklarade
En av de viktigaste övervägandena vid köp av PolyCotton-material är dess bländningsförhållande. Förhållandet anger andelen bomull och polyester i textilen. Alla PolyCotton-material presterar inte på samma sätt. Förhållandet mellan polyester och bomull förändrar grundläggande mekanisk prestanda, taktil känsla, krympning, färgaffinitet och styckkostnad.
80/20 PolyCotton: En mer bomullsorienterad bländning
En 80/20-bländning innehåller 80 % bomull och 20 % polyester.
Eftersom bomull utgör största delen av sammansättningen behåller detta material i allmänhet fler av de naturliga egenskaperna som är kopplade till bomull.
Möjliga fördelar inkluderar:
- En mjukare och mer naturlig taktil känsla.
- God fuktupptagning.
- Ett relativt naturligt matt utseende.
- Viss förbättring av veckåterställning jämfört med 100 % bomull.
- Mindre benägenhet att ändra mått jämfört med liknande obehandlade bomullsvävnader.
Dock kan den relativt låga polyesternivån innebära att dess inverkan på veckmotstånd och torkhastighet är begränsad.
För köpare som utvecklar detaljhandelsvaror eller kampanjprodukter där den naturliga textilens utseende är viktigt kan en 80/20-blandning vara värd att utvärdera.
Det är också viktigt att komma ihåg att en bomullsrisk blandning inte automatiskt har samma utseende som bomullskanvas. Vävnadstypen, garnets tjocklek och tygets vikt avgör om det slutliga materialet ser lätt, slätt, grovt eller strukturerat ut.
65/35 PolyCotton: En praktisk balans
65/35-blandningen är en vanlig sammansättning i kommersiella textilier.
Med 65 % bomull och 35 % polyester behåller den en betydande bomullskomponent samtidigt som den innehåller tillräckligt med polyester för att påverka tygets underhåll och dimensionsstabilitet.
De potentiella fördelarna inkluderar:
- En balans mellan mjukhet och hållbarhet.
- Bättre veckåterställning än jämförbara bomullsvävnader.
- Minskad krympningstendens vid korrekt tillverkning och avslutning.
- Rimlig fuktupptagning.
- Mångsidighet i olika textiltillämpningar.
För promotionsprodukter och återanvändbara påsar kan denna sammansättning vara en praktisk utgångspunkt när köpare vill ha ett tyg som inte känns helt syntetiskt men som också inte kräver samma vårdnivå som vissa obehandlade bomullstyger.
50/50 PolyCotton: En lika blandning
En 50/50-blandning innehåller lika delar bomull och polyester.
Den väljs ofta när tillverkare eller köpare önskar en mer balanserad kombination av egenskaper från naturliga och syntetiska fibrer.
Jämfört med en bomullsrisk blandning har 50/50 PolyCotton vanligtvis:
- Mindre bomullshalt.
- Större inflytande från polyester på veckåterställning.
- Lägre fuktupptag än bomullsrika alternativ.
- Potentiellt snabbare torkning.
- En annorlunda taktil känsla och ytyta.
Huvudsakliga användningsområden: Reklam-t-shirts för butiker, mellanviktiga dukväskor i canvas, anpassade kosmetikpåsar, hoodies, skoluniformer och hotelläggsängslinne.
Kompromiss: Känsligt för ytpilling vid längre tvättcykler om bomull av lägre kvalitet med korta fibrer används.
35/65 PolyCotton: En polyesterinriktad blandning
En 35/65-blandning innehåller 35 % bomull och 65 % polyester.
Polyesterkomponenten har större inflytande på det färdiga tyget, vilket kan göra det mer lämpligt för produkter som kräver enklare underhåll, veckmotstånd och relativt snabb torkning.
Möjliga fördelar inkluderar:
- Bättre veckåterställning än bomullsriska alternativ.
- Lägre fuktupptag.
- Förkortad torktid.
- God formbevaring vid korrekt konstruktion.
- Potentiellt lägre materialkostnader, beroende på inköpsvillkor.
Kompromissen är att tyget kan kännas mindre som naturlig bomull.
För varumärken som prioriterar ett naturligt bomullsutseende eller en hög bomullshalter för produktpositionering kan denna sammansättning inte vara det föredragna alternativet.
Snabbjämförelse
Blandningsförhållande (bomull/polyester) |
Huvudegenskaper |
Potentiella fördelar |
Lämpliga tillämpningar |
80/20 |
Bomullsdominerande |
Mjukare känsla, god fuktupptagning, mer naturligt utseende |
Premiumtextilprodukter, skjutsväskor för vardagsbruk, kläder |
65/35 |
Kotongrik blandning med balanserad sammansättning |
Bra balans mellan mjukhet, hållbarhet och veckmotstånd |
Uniformer, reklamväskor, textilprodukter för daglig användning |
60/40 |
Kotongrik blandning |
Behåller betydande egenskaper från bomull samtidigt som formbeständigheten förbättras |
Butiks väskor, arbetskläder, hemtextilier |
50/50 |
Likvärdig fiberkomposition |
Balanserade material egenskaper och relativt enkel underhåll |
Reklamartiklar, uniformer, textilier för allmänt bruk |
35/65 |
Polyesterdominerande |
Större polyesterinverkan, snabbare torkning, förbättrad veckåterställning |
Funktionella textilier, kostnadskänslomärkta produkter |
Detta är indikativa materialvalreferenser, inte universella prestandarankingar. Tykthet på tyget, garnkvalitet, vävkonstruktion och avslutande behandling kan påverka resultatet avsevärt.
Betyder en högre bomullshalt alltid bättre kvalitet?
Nej.
En högre bomullshalt innebär inte automatiskt att tyget är starkare, mer slitstarkt eller bättre lämpat för en viss produkt.
På samma sätt garanterar inte en högre polyesterrhalt överlägsen prestanda.
Överväg två tyg:
- Tyg A: 80 % bomull / 20 % polyester, 180 g/m², löst vävt.
- Tyg B: 65 % bomull / 35 % polyester, 220 g/m², tätt vävt.
Tyg B kan erbjuda bättre slitbeständighet eller strukturell prestanda i vissa applikationer, även om den innehåller mindre bomull.
Jämförelsen visar varför fibercomposition bör utvärderas tillsammans med andra tygspecifikationer.
För köpare bör målet vara att välja den lämpliga kombinationen av fiberförhållande, tygvikt, konstruktion och avslutning istället för att välja den högsta andelen av en enskild komponent.
Hur tillverkas PolyCotton-tyg?
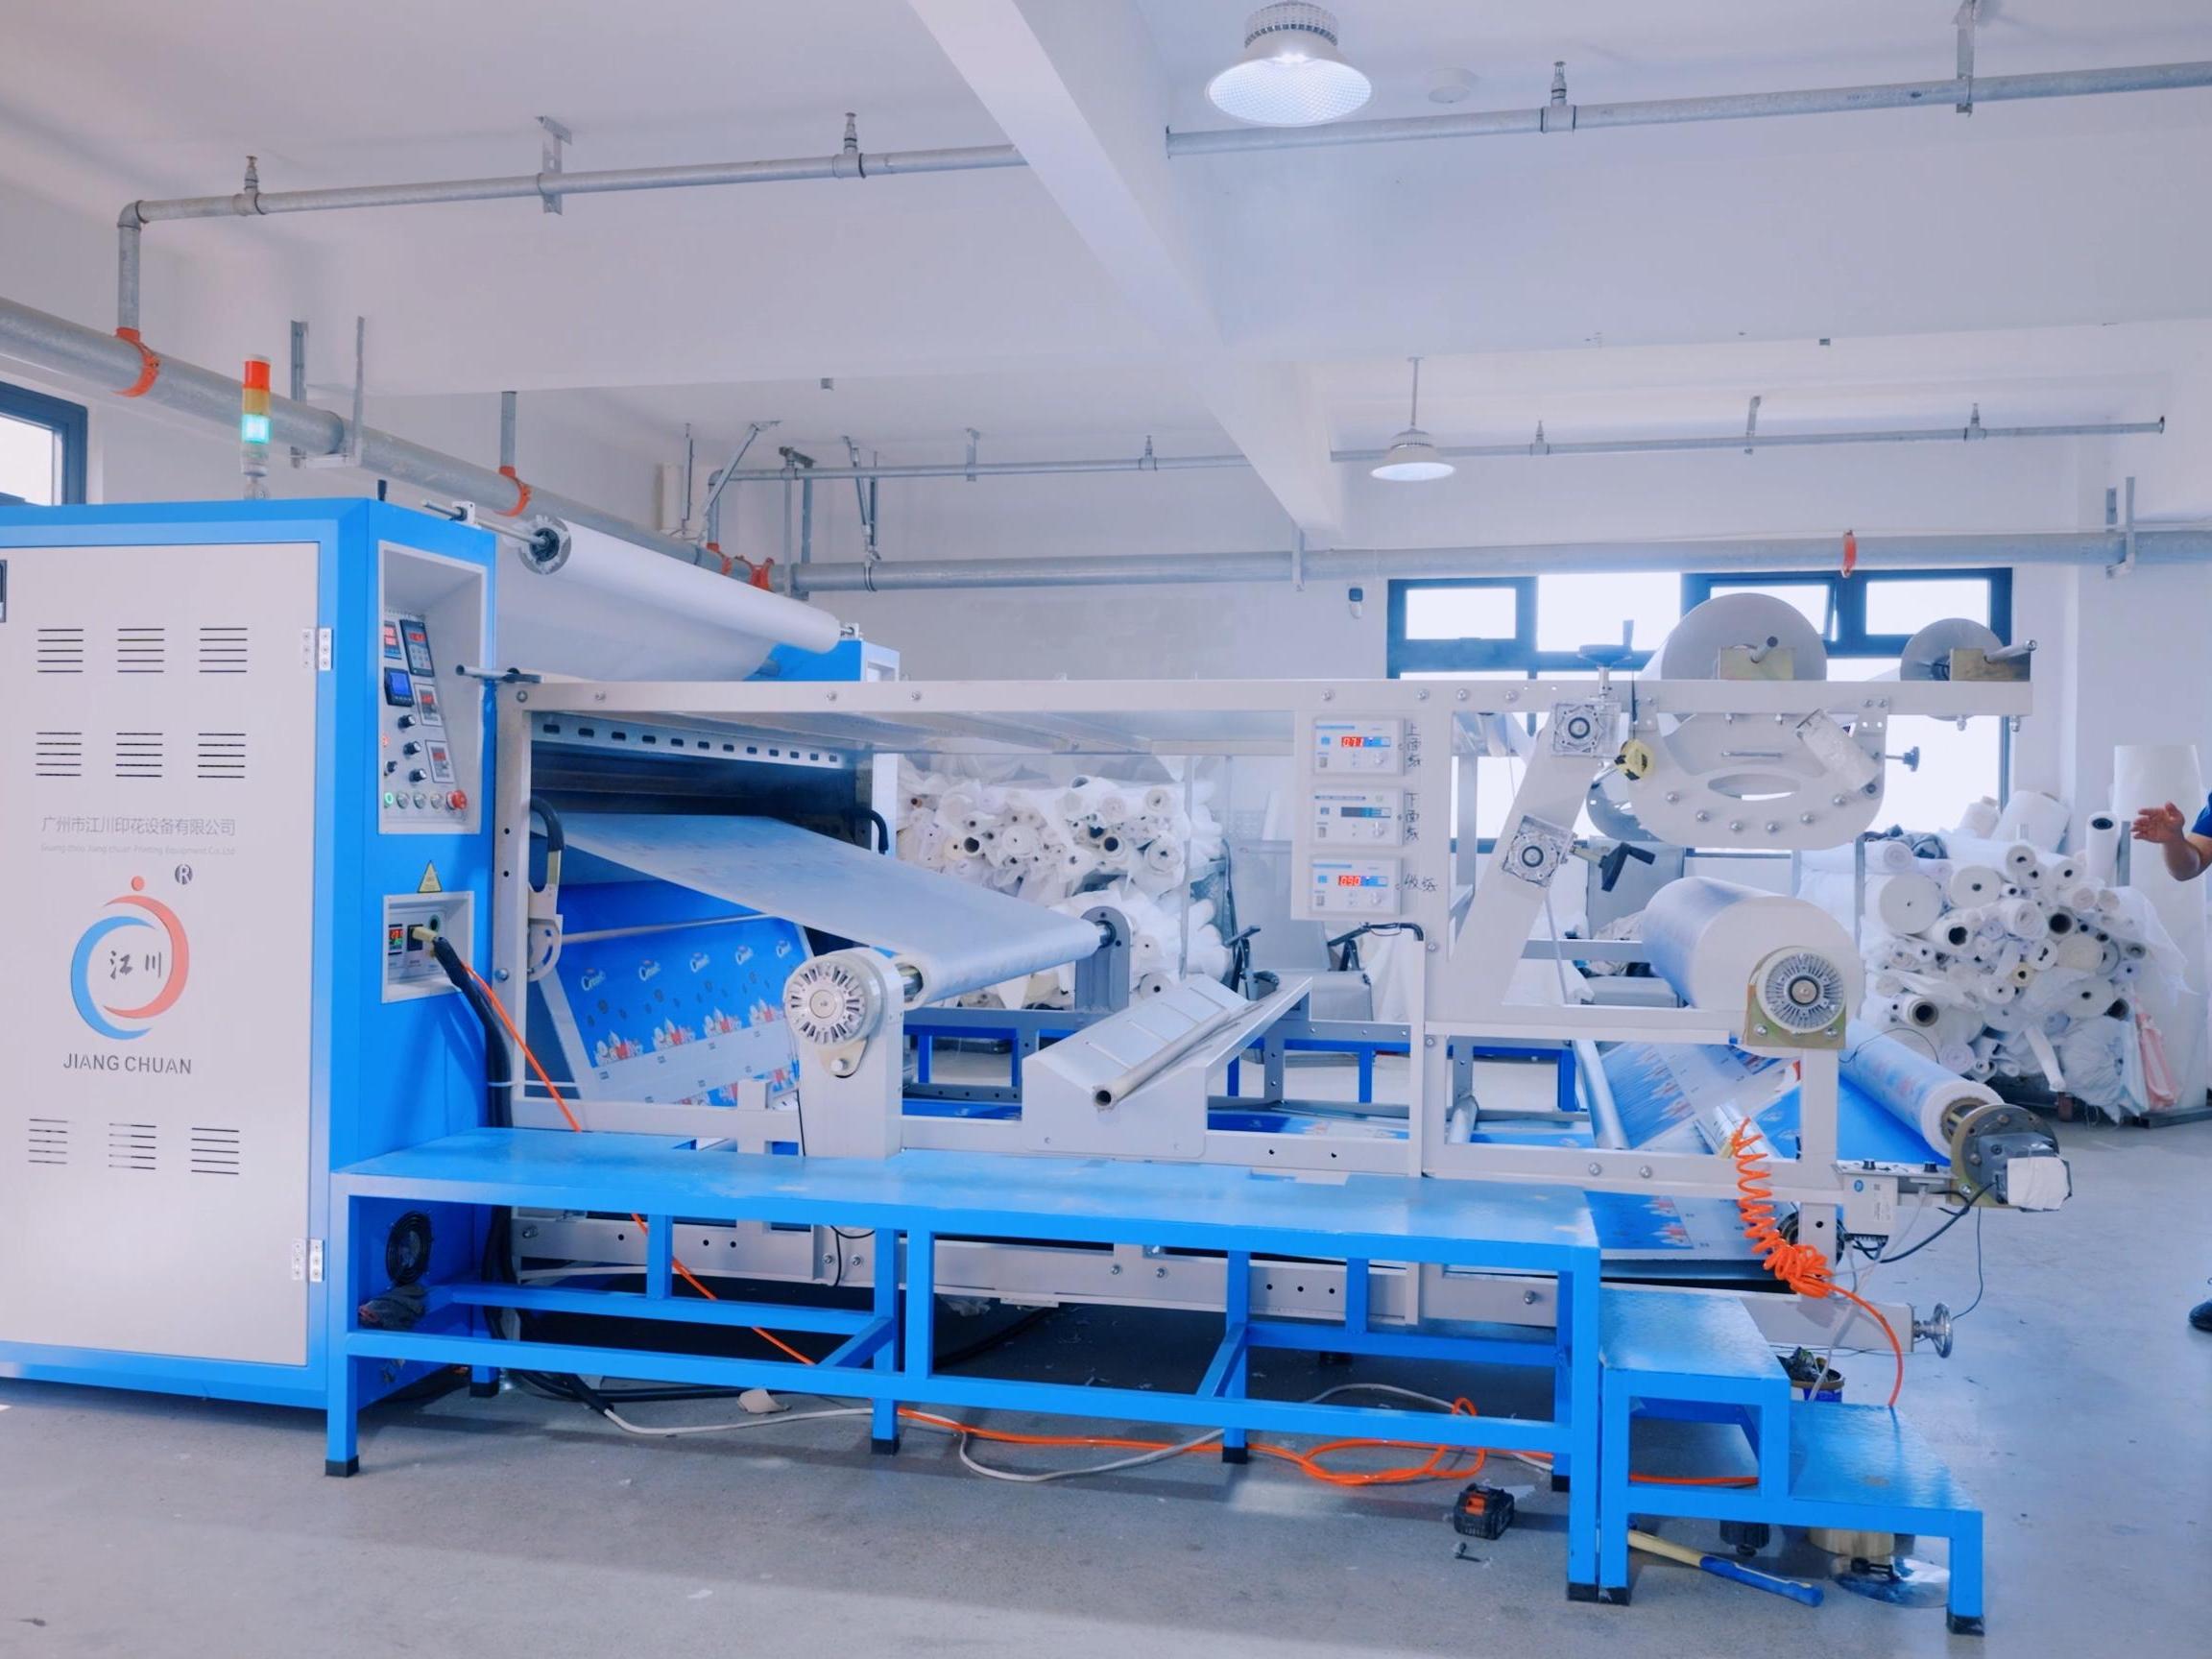
Tillverkningen av PolyCotton-tyg omfattar flera steg, från fiberförberedelse till garnproduktion, tygbildning, färgning och avslutning.
Steg 1: Val och förberedelse av fibrer
Tillverkningsprocessen börjar med valet av bomullsoch polyesterfibrer. Bomull levereras vanligtvis som naturliga kortfibrer, medan polyester kan framställas i kortfibrerform för blandning med bomull. Kvaliteten på råfibrerna påverkar konsistensen och egenskaperna hos det färdiga garnet.
Viktiga överväganden inkluderar:
- Bomullsfiberns längd och kvalitet.
- Polyesterens stapellängd.
- Fiberrenlighet.
- Fiberfinhet.
- Konsistens mellan produktionsomgångar.
Till exempel kan inkonsekventa fiberlängder påverka garnets enhetlighet och kan påverka utseendet och prestandan hos det färdiga tyget.
Steg 2: Fibermixning
I ett konventionellt blandspunnet PolyCotton-tyg blandas bomull och polyesterstapelfibrer innan garnspinningen. Fibrerna förbereds och blandas enligt den målade sammansättningen.
Till exempel kräver en 65/35-blandning av bomull/polyester att de två fiberkomponenterna kombineras i den angivna proportionen.
Blandningsprocessen syftar till att fördela fibrerna jämnt genom hela garnet. Jämnhet är viktigt, eftersom dålig blandning kan leda till inkonsekventa garnegenskaper, ojämn färgning eller synliga skillnader mellan olika delar av tyget. Inte alla bomullspolyester-textilier tillverkas med exakt samma metod. Vissa konstruktioner använder olika garnsorter i kett- och inslagstrikningen istället för att blanda båda fibrerna i ett enda garn. Den här skillnaden kan påverka tygets yta, utseende och prestanda.
Steg 3: Spinnning av det blandade garnet
Efter blandning bearbetas fibrerna till garn. Spinnning omvandlar lösa kortfibrer till kontinuerliga garnstrukturer genom dragning och vrivning eller andra spinnmetoder. Olika spinnmetoder kan ge olika garnegenskaper.
Till exempel:
- Ring-spunnt garn ger i allmänhet en mer kontrollerad garnstruktur och kan erbjuda god draghållfasthet och ytkvalitet.
- Rotorvävt garn används vanligtvis för ekonomisk textiltillverkning och kan ha en annorlunda ytyta och känsla.
Det bästa vävmetodet beror på den krävda tygkvaliteten, produktionsvolymen och kostnadsmålet.
För köpare är det oftast mer användbart att utvärdera det färdiga tyget än att välja ett vävmetod utan att ta hänsyn till den avsedda användningen.
Steg 4: Vävning eller stickning
När garnet är färdigt omvandlas det till tyg.
PolyCotton kan tillverkas med antingen vävning eller stickning.
Vävt PolyCotton
Vävt tyg framställs genom att två garnuppsättningar korsas: vårgarn som löper längs tygets längd och inslagsgarn som löper tvärs över bredden.
Vanliga vävstrukturer inkluderar enkel vävning, twill och andra dekorativa eller funktionella konstruktioner.
Vävt PolyCotton används omfattande för skjortor, uniformer, gardiner, sängkläder och vissa typer av väskor. Det erbjuder i allmänhet bättre dimensionsstabilitet än många stickade strukturer, även om den faktiska prestandan beror på konstruktionen.
Stickad polykotton
Stickad textil tillverkas genom att bilda sammanlänkade garnloopar.
Den kan erbjuda större flexibilitet och sträckbarhet än en jämförbar vävd struktur.
Stickad polykotton används ofta i T-shirts, casualkläder och andra produkter där mjukhet och flexibilitet är viktiga.
För de flesta konventionella kassar och strukturerade sydda bärväskor är vävd polykotton mer relevant än stickad polykotton.
Steg 5: Färgning och tryckning
Efter att tyget har bildats kan materialet genomgå färgning eller tryckning.
Bomull och polyester har olika färgningsegenskaper.
Bomull färgas vanligtvis med reaktiva eller direkta färger, medan polyester i allmänhet kräver dispersfärger.
När båda fibrerna finns i ett och samma tyg måste färgningsprocessen ta hänsyn till de olika komponenternas olika beteende. Beroende på önskad färg och produktionsmetod kan tillverkare använda lämpliga färgningsprocesser eller kombinationer av olika färgklasser. En dåligt kontrollerad färgning kan leda till ojämn färgton eller skillnader i nyans mellan bomullskomponenten och polyesterkomponenten. För anpassade väskor bör köpare godkänna det faktiska tygets färg och det tryckta provet istället för att enbart lita på en digital färgreferens.
Steg 6: Avslutande behandling och kvalitetskontroll
Det sista steget innebär avslutande behandlingar som är avsedda att förbättra tygets utseende, känsel och funktionella prestanda.
Vanliga avslutande behandlingar inkluderar:
- Värmestabilisering för att förbättra dimensionsstabiliteten, särskilt i konstruktioner som innehåller polyester.
- Mjukning för att förbättra känseln.
- Mekanisk behandling för att justera ytexturen.
- Krympkontroll för att förbättra dimensionskonsekvensen.
- Kalanderbehandling för att ändra ytytjänhet och utseende.
- Funktionella behandlingar där de krävs av applikationen.
Inte alla PolyCotton-tyger genomgår alla dessa behandlingar. Den lämpliga avslutningsprocessen beror på avsedd användning, målspecifikationer och tillverkningsbudget. Till exempel kan ett tyg för kampanjväska prioritera stabila mått och konsekvent färg, medan ett klädtyg kan kräva en mjukare greppkänsla.
Vilka olika typer av PolyCotton-tyg finns det?
PolyCotton är inte begränsat till en enda tygstruktur. Samma bomullspolyesterblandning kan tillverkas i olika vävtyper, vikter och ytfinisher, vilket ger material med märkbart olika egenskaper.
För väskköpare är det särskilt viktigt att förstå tygkonstruktionen, eftersom den påverkar det färdiga produktenas form, hantering, utseende och bärförmåga.
Enkelvävt PolyCotton
Enkelväv är en av de enklaste och mest använda tygstrukturerna.
Varje viptyg passerar växelvis över och under kättygarna, vilket skapar en relativt jämn yta.
Egenskaper inkluderar:
- Enkel och enhetlig utseende.
- Relativt stabil konstruktion.
- Mångsidighet för olika tygvikter.
- Kompatibilitet med olika färgnings- och tryckprocesser.
PolyCotton i enkelväv kan vara lämplig för lättviktiga kampanjväskor, grundläggande inköpsbärare och enkla textilprodukter.
En enkelväv innebär dock inte automatiskt att tyget är starkt. Garnkvalitet och vävtdensitet förblir viktiga.
Twillväv av PolyCotton
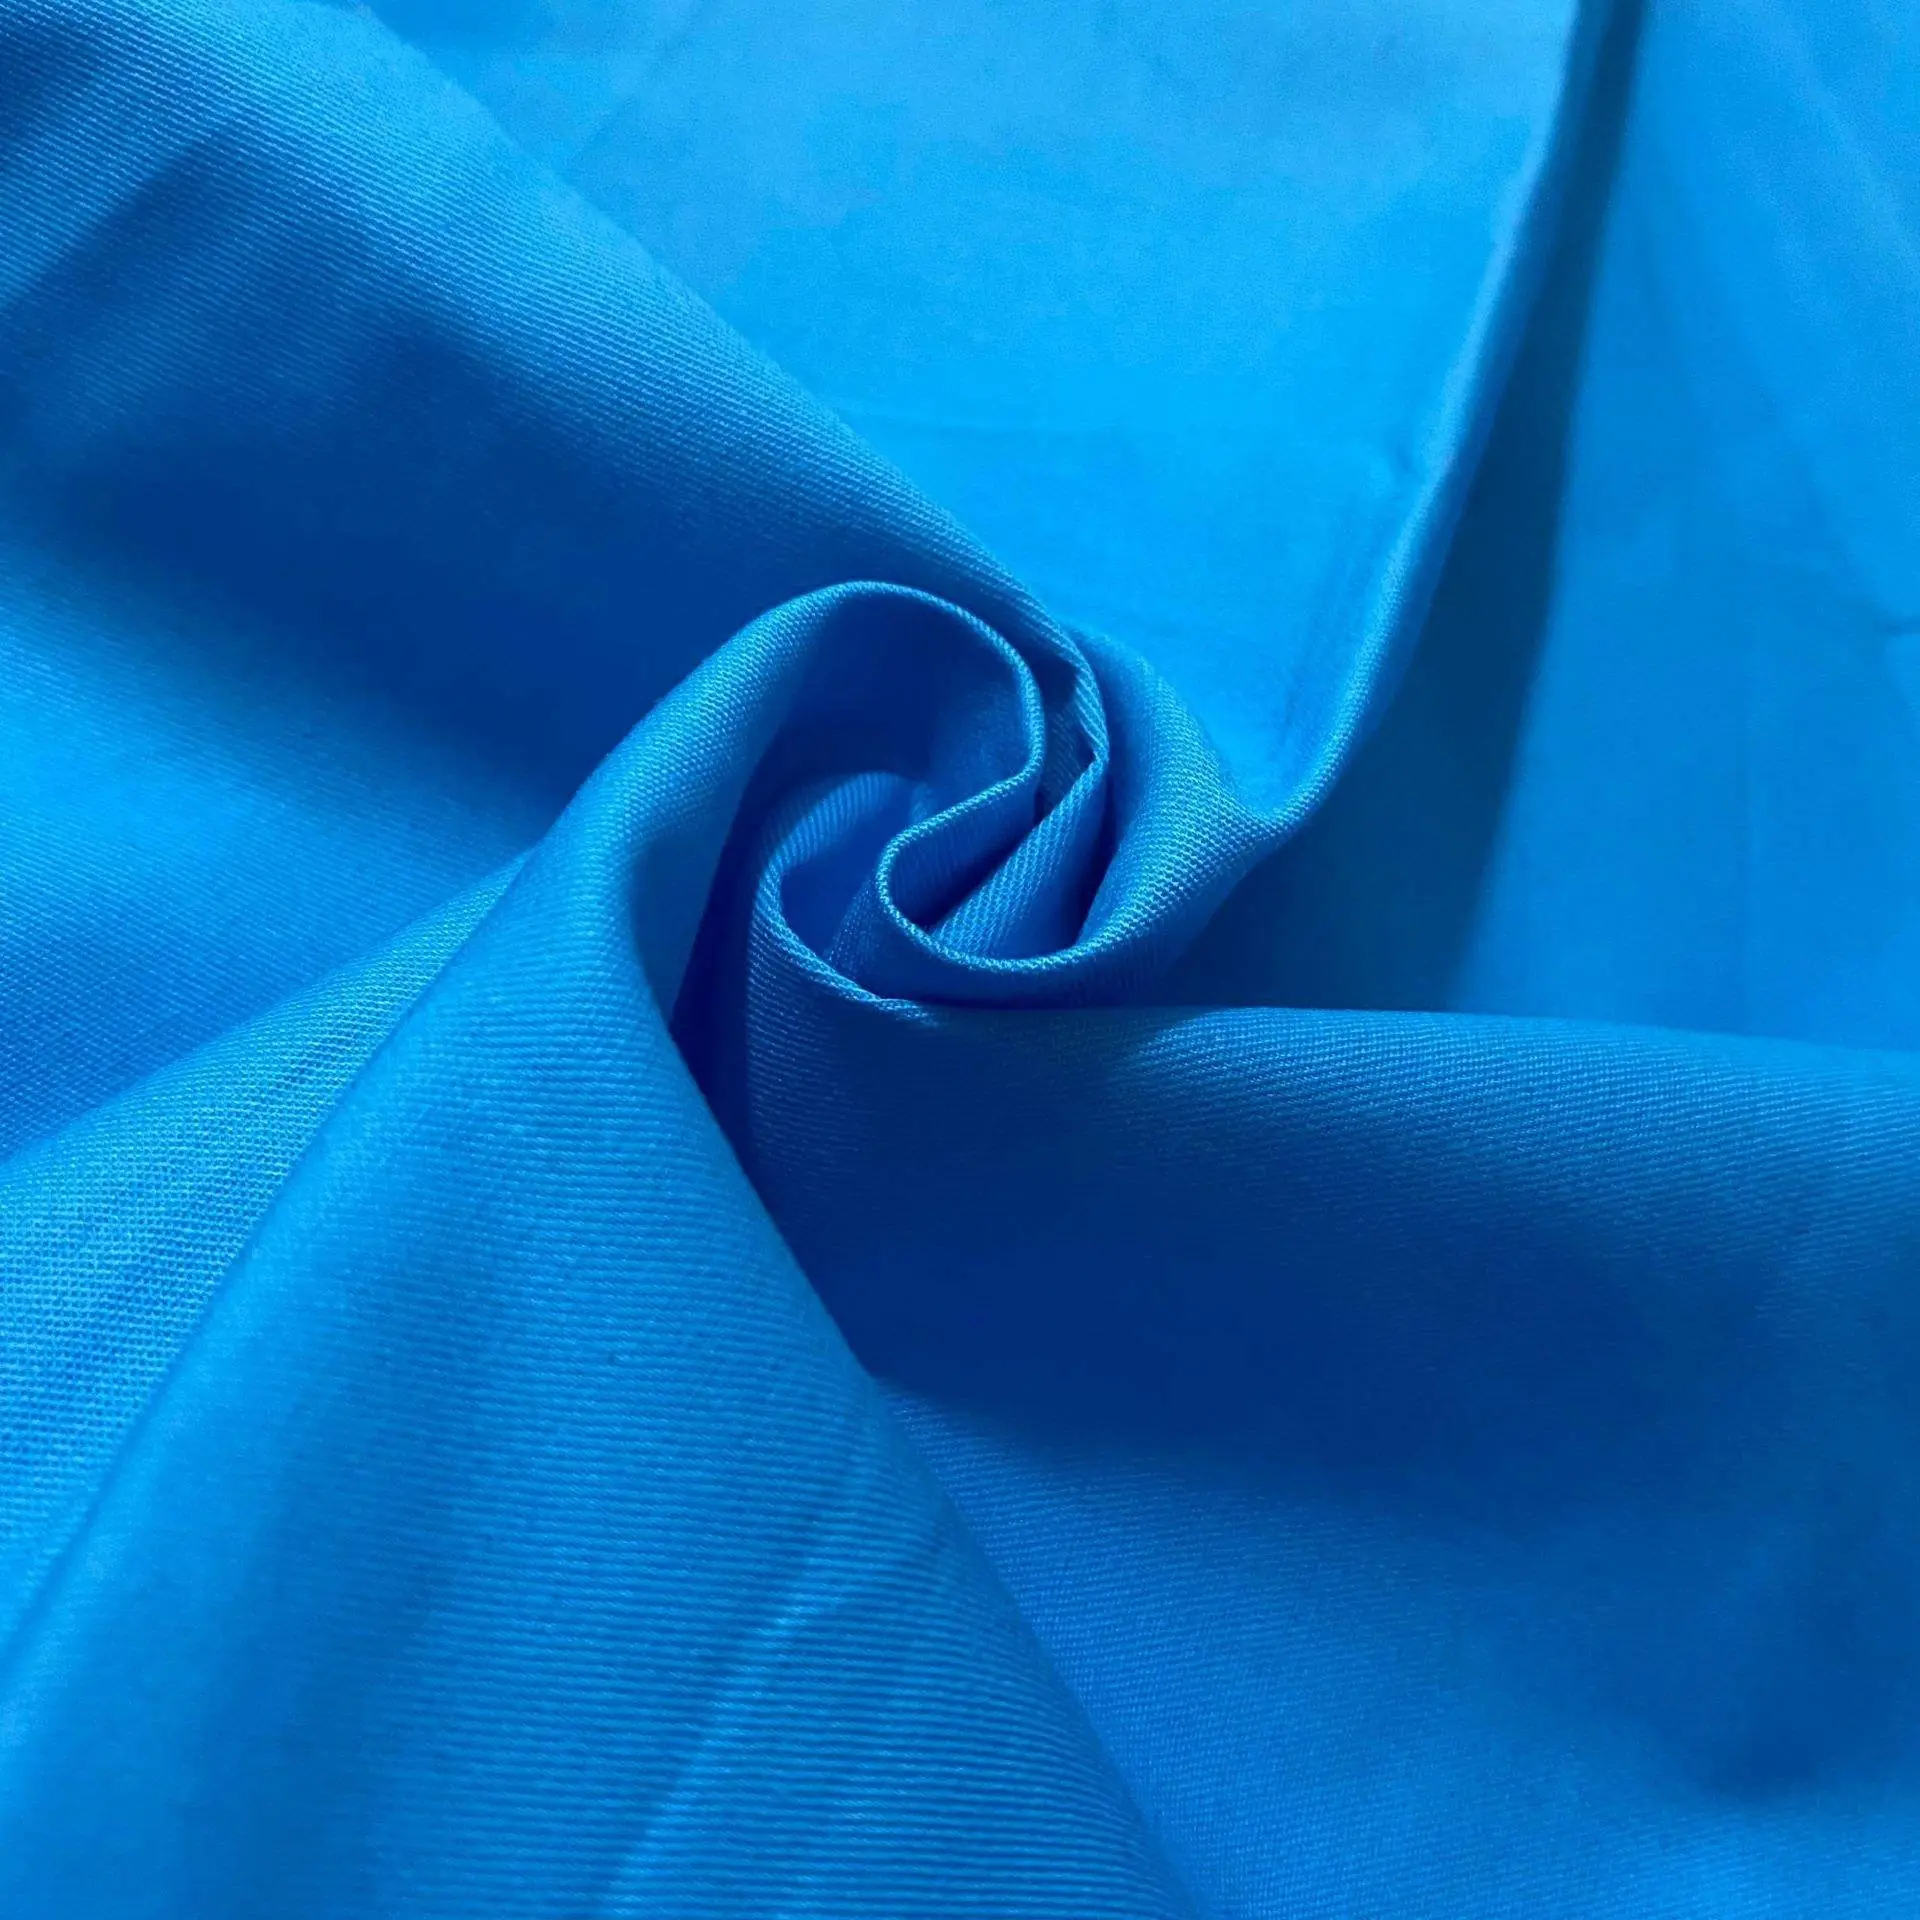
Twillväv känns igen på sina karakteristiska diagonala linjer.
Till skillnad från enkelväv korsas trådarna på ett sätt som skapar ett synligt diagonalt mönster på tygytan.
Beroende på tråden och vävstrukturen kan twilltyger erbjuda:
- Ett distinkt strukturerat utseende.
- Bra fall.
- En relativt slitstark struktur.
- En annorlunda ytkänsla jämfört med alternativ i enkelväv.
Twill PolyCotton används ofta för uniformer, arbetskläder, byxor och andra textilprodukter.
För väskor kan det övervägas när designen kräver ett mer sofistikerat eller strukturerat utseende.
Poplin PolyCotton
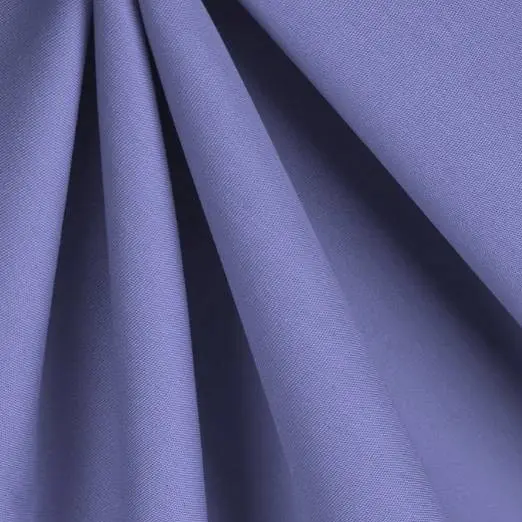
Poplin är en tygväv som ofta associeras med en fin, slät yta och en relativt krisp ytkänsla.
PolyCotton-poplin används ofta för skjortor, uniformer och lättviktiga textiltillämpningar.
Ytans relativt släta yta kan vara användbar för tryckta mönster, men tyget kan vara för lättviktigt för väskor som kräver betydande bärförmåga om inte ytterligare förstärkning införs.
Brushad PolyCotton
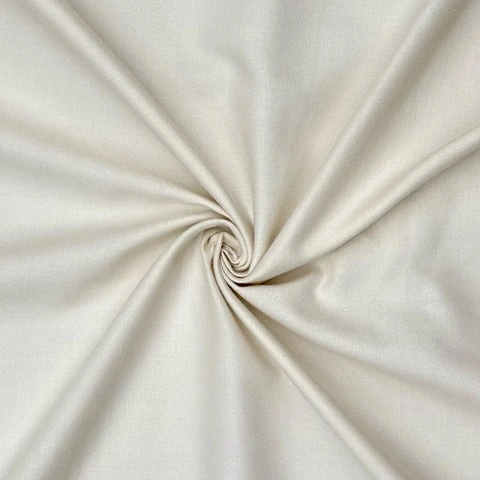
Brushad PolyCotton genomgår en mekanisk avslutningsprocess som lyfter vissa fibrer på ytan.
Detta skapar en mjukare, något fluffigare struktur.
Beroende på tygets vikt och konstruktion kan brushad PolyCotton vara lämplig för:
- Sängtillbehör.
- Casualkläder.
- Mjuka textiltillbehör.
- Vissa fick- eller fodertillämpningar.
För väskor bör den upplyfta ytan utvärderas med avseende på pilning, fläsköverföring och kompatibilitet med tryck.
Tryckt PolyCotton
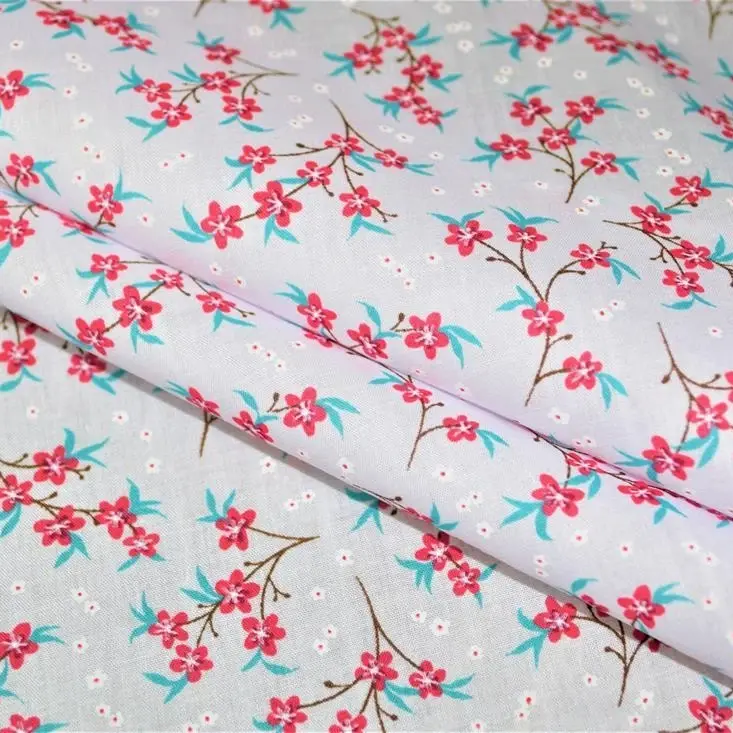
Tryckt PolyCotton avser ett tyg som pryds med ett tryckt mönster eller en design. Tryckprocessen kan variera beroende på fiberblandningen och det önskade visuella resultatet. Möjliga metoder inkluderar silkskärmsprint, pigmenttryck och andra processer som är lämpliga för tygets konstruktion. Tryckt PolyCotton är användbart för produkter som kräver anpassade mönster, logotyper, kampanjgrafik eller samordnad varumärkesprofil.
Köpare bör utvärdera färgkonsekvens, tryckhäftning, nötfasthet samt hur designen ser ut efter hantering eller tvätt.
Vilka är de viktigaste egenskaperna hos PolyCotton-tyg?
PolyCotton väljs ofta eftersom det erbjuder en kompromiss mellan bomull och polyester. Dess prestanda bör dock utvärderas utifrån kraven på den färdiga produkten.
För inköpsavdelningar är följande egenskaper särskilt relevanta.
Hållbarhet och slitstyrka
Hållbarhet är en av de främsta anledningarna till att tillverkare använder polyester i bomullsblandningar.
Polyesterfibrer ger i allmänhet god draghållfasthet och slitstyrka, medan bomull bidrar med en naturlig textilstruktur och en behaglig yta.
När de blandas på rätt sätt kan de två fibrerna producera ett tyg som presterar väl i dagliga applikationer.
Det är dock viktigt att skilja mellan flera olika typer av hållbarhet.
Draghållfasthet avser den kraft som krävs för att bryta ett tyg när det dras ut.
Sömnadshållfasthet mäter hur väl tyget motstår utvidgning av en befintlig reva.
Slitstyrka beskriver hur väl ytan tål upprepad gnidning.
Symskarphållfasthet avser förmågan hos den sydda tygsammansättningen att motstå dragande krafter utan att sömmen öppnas eller tyget går sönder runt stygnen.
Dessa egenskaper hänger samman men är inte utbytbara.
Till exempel kan ett tyg ha god draghållfasthet men dålig sömnadshållfasthet om dess konstruktion gör att en liten skada lätt sprider sig.
För återanvändbara påsar bör köpare fästa uppmärksamhet både på tygets egenskaper och på den färdiga påsens konstruktion. Handtagets fästning, sömnadens marginaler, stygnfrekvensen och förstärkningar kan påverka produkten hållbarhet lika mycket som fiberblandningen.
Andningsförmåga och luftgenomsläppighet
Bomull är naturligt kapabel att absorbera fukt och låta luft passera genom lämpliga tygkonstruktioner.
Polyester absorberar i allmänhet mindre fukt, och dess andel kan förändra den totala fuktbeteendes egenskaperna hos blandningen.
Därför kan PolyCotton erbjuda en rimlig nivå av luftgenomsläppighet, även om den inte presterar identiskt med ren bomull.
Den faktiska luftgenomsläppigheten beror på:
- Förhållandet mellan bomull och polyester.
- Trådtjocklek.
- Vävtäthet.
- Väv- eller stickstruktur.
- Tygets tjocklek.
- Avslutningsbehandlingar.
Ett lätt, löst vävt PolyCotton-tyg kan tillåta mer luftflöde än ett tätt, hårt vävt bomullstyg.
För påsar kan andningsförmåga vara viktig vid utformning av tvätt- och lagringspåsar eller vissa tygtransportmedel. Den får dock inte förväxlas med ventilationsegenskaper eller lämplighet för livsmedelsanvändning.
Fuktabsorption och torkhastighet
Bomull och polyester beter sig olika vid kontakt med vatten.
Bomull är hydrofil, vilket innebär att den lätt absorberar fukt. Polyester är relativt hydrofob och absorberar mycket mindre vatten i själva fibrerna.
När dessa egenskaper kombineras påverkar de hur mycket fukt tyget kan absorbera och hur snabbt det torkar.
I allmänhet:
- PolyCotton med högt bomulls-innehåll absorberar mer fukt.
- PolyCotton med högt polyestern-innehåll tenderar att behålla mindre fukt.
- Balanserade blandningar ger en mellanliggande fuktsvar.
- Tygets tjocklek och konstruktion kan påverka torktiden avsevärt.
För återanvändbara handpåsar eller dagliga promotionspåsar kan denna skillnad påverka rengöring och underhåll.
För produkter som ofta utsätts för regn eller spill bör dock vanlig PolyCotton inte betraktas som vattentät. Även en polyesterrik blandning kan låta vatten tränga igenom tygstrukturen.
Om en väska kräver pålitlig vattenmotstånd bör köpare utvärdera en lämplig beläggning, laminering, fodring eller alternativt material i stället för att enbart lita på polyesterhalten.
Motstånd mot rynkor
Veckmotstånd är en annan viktig fördel med polyester-bomullsblandningar.
Ren bomullstyg kan utveckla veck vid vikning, transport och lagring. Polyester har i allmänhet bättre elastisk återhämtning, vilket hjälper den blandade tygen att återgå närmare sin ursprungliga form.
Detta kan göra PolyCotton användbart för produkter som tillverkas i stora kvantiteter och skickas i vikta eller komprimerade förpackningar.
Veckmotståndet varierar dock beroende på:
- Fiberkomposition.
- Garnkonstruktion.
- Vävtdensitet.
- Tygets tjocklek.
- Avslutande behandling.
- Förvaringsförhållanden.
En bomullsrisk blandning kan fortfarande visa märkbara veck, medan en polyesterrik blandning ofta behåller ett renare utseende.
För köpare som köper reklambyxor i stora kvantiteter kan denna egenskap hjälpa till att förbättra produktens presentation när de packas upp och distribueras på evenemang.
Krympning och dimensionsstabilitet
Bomullstyg kan krympa vid exponering för fukt, värme och vissa tvättförhållanden.
Polyester har i allmänhet bättre dimensionsstabilitet, så att tillsätta polyester kan minska den totala krympningstendensen hos den blandade tygtypen.
PolyCotton är dock inte helt krympskyddad.
Krympning kan fortfarande ske på grund av:
- Avslappning av trådspänningen efter vävningen.
- Tygkonstruktion.
- Färgnings- och avslutningsförhållanden.
- Tvätttemperatur.
- Torktemperatur.
- Mekanisk påverkan under produktionen.
För anpassade påsar är dimensionell stabilitet särskilt viktig, eftersom krympning kan påverka den färdiga påsens storlek, handtagens längd, tryckts logotyps position och allmänna utseende.
Köpare bör begära provexemplar innan produktionen påbörjas och, där det är relevant, utvärdera dimensionella förändringar efter den avsedda vårdprocessen.
Om produkten inte är avsedd att tvättas i maskin är det ändå värt att bekräfta om tyget har stabiliserats på rätt sätt under tillverkningen.
Färgbeständighet och utseende
PolyCotton kan erbjuda god färgprestanda, men dess färgningskaraktäristik är mer komplicerad än den för ett endelfibratyg.
Bomull och polyester kräver i allmänhet olika färgsystem.
Det slutgiltiga färgresultatet beror på färgningsprocessen, färgkompatibiliteten, avslutningsbehandlingen och kvalitetskontrollen.
Möjliga problem inkluderar:
- Ojämn färgutveckling.
- Nyansvariation mellan olika produktionsomgångar.
- Olika färgbeteende mellan bomullens och polyesterens komponenter.
- Bleknande efter upprepad tvätt.
- Färgöverföring vid gnidning.
För promotions- och butiksprodukter är konsekvent färg särskilt viktig när tyget måste matcha ett varumärkes identitet.
En köpare bör godkänna en fysisk färgprov eller labbdip innan massproduktion, särskilt vid beställning av stora mängder anpassade väskor.
Mjukhet och taktil känsla
PolyCotton har inte en universell struktur. Beroende på fiberförhållandet och efterbehandlingen kan den kännas mjuk, crisp, slät, lätt grov eller relativt strukturerad.
Blandningar med högt bomulls-innehåll har i allmänhet en mer naturlig textilkänsla, medan blandningar med högt polyesterinnehåll kan kännas slätare eller mer syntetiska.
Garnets typ och tygets konstruktion är också viktiga.
Till exempel kan ett borstat PolyCotton-tyg kännas mjukare än ett obehandlat tyg med en högre bomullshalt.
För kosmetikväskor, gåvopåsar och butiksprodukter kan taktil känsla bidra till den upplevda kvaliteten på den färdiga produkten.
Det är därför bättre att utvärdera en verklig tygprovbit än att fatta ett beslut enbart utifrån sammansättningsetiketten.
Värmebeständighet
Ren bomull: Antänds lätt och brinner med en gul låga, bildar ljusgrå aska utan smältning. Den kan tryggt strykas vid höga temperaturer (upp till 200 °C).
Rent polyester: Krymper bort från lågan och smälter till hårda plastkulor vid ca 250–260 °C.
PolyCotton-blandningar: Utgör en unik fara vid exponering för öppen låga. Bomull fungerar som en strukturell vick som stödjer förbränningen, medan polyester smälter till flytande polymer som absorberas i den brinnande bomullen. Denna så kallade "ställningseffekt" kan orsaka allvarliga smältbrännskador. Därför måste PolyCotton kemiskt behandlas med brandsäkerhetsadditiv (FR-additiv), t.ex. Proban eller Pyrovatex, när det används för industriella gjuteridräkter eller militära klädesplagg. Detta är särskilt viktigt för anpassade väskor, eftersom trycktemperaturen och -trycket kan påverka inte bara tyget utan även dess färg, struktur och dimensionsstabilitet.
Pilling och ytyt appearance
Pilling uppstår när lösa fibrer trasslar in sig på en tygyta och bildar små bollar.
PolyCotton kan utveckla pilling beroende på fiberkvalitet, garnstruktur, tygvävning och avslutning.
Närvaron av polyester förhindrar inte automatiskt nötkning. I vissa blandade tyger kan polyesterfibrer hjälpa till att hålla nötkningskulor på ytan tack vare sin styrka.
Faktorer som påverkar nötkning inkluderar:
- Fiberlängd och -kvalitet.
- Garnvridning.
- Spinnmetod.
- Vävtäthet.
- Ytbehandling.
Frekvens och intensitet av gnidning.
För väskor kan nötkning vara mer synlig runt hörn, bottenpaneler och områden som upprepat gnider mot andra föremål.
Om behållning av utseende är viktigt bör köpare överväga att begära en nötkningstest på det föreslagna tyget.
Fabrikslösningar: Professionella vävstolar förhindrar nötkning genom att använda:
- Långfibrig kammad bomull blandad med högfast, lågpillpolyester.
- Hög hastighet gasbränning för att bränna bort ytmikrofiber.
- Enzymatisk bio-polering (cellulasvaskbehandlingar) för att avlägsna lösa cellulosiska ändar.
- Vortexspinnssystem som omsluter lösa fibrer säkert inuti garnkärnan.
Statisk elektricitet
Polyester har i allmänhet lägre fuktupptag än bomull, vilket kan göra polyesterrika textilier mer mottagliga för statisk elektricitet under vissa torra förhållanden.
Bomull kan hjälpa till att mildra detta beteende eftersom den absorberar mer fukt från omgivningen.
Statisk prestanda påverkas dock också av luftfuktighet, ytbehandling, tygstruktur och närvaron av andra material.
För de flesta promotionspåsar är statisk elektricitet inte en större inköpsfråga.
Den kan bli mer relevant för specialförpackningar eller produkter som är utformade för att hantera känsliga komponenter.
Polybomull vs. Bomull vs. Polyester: Vad är skillnaden?
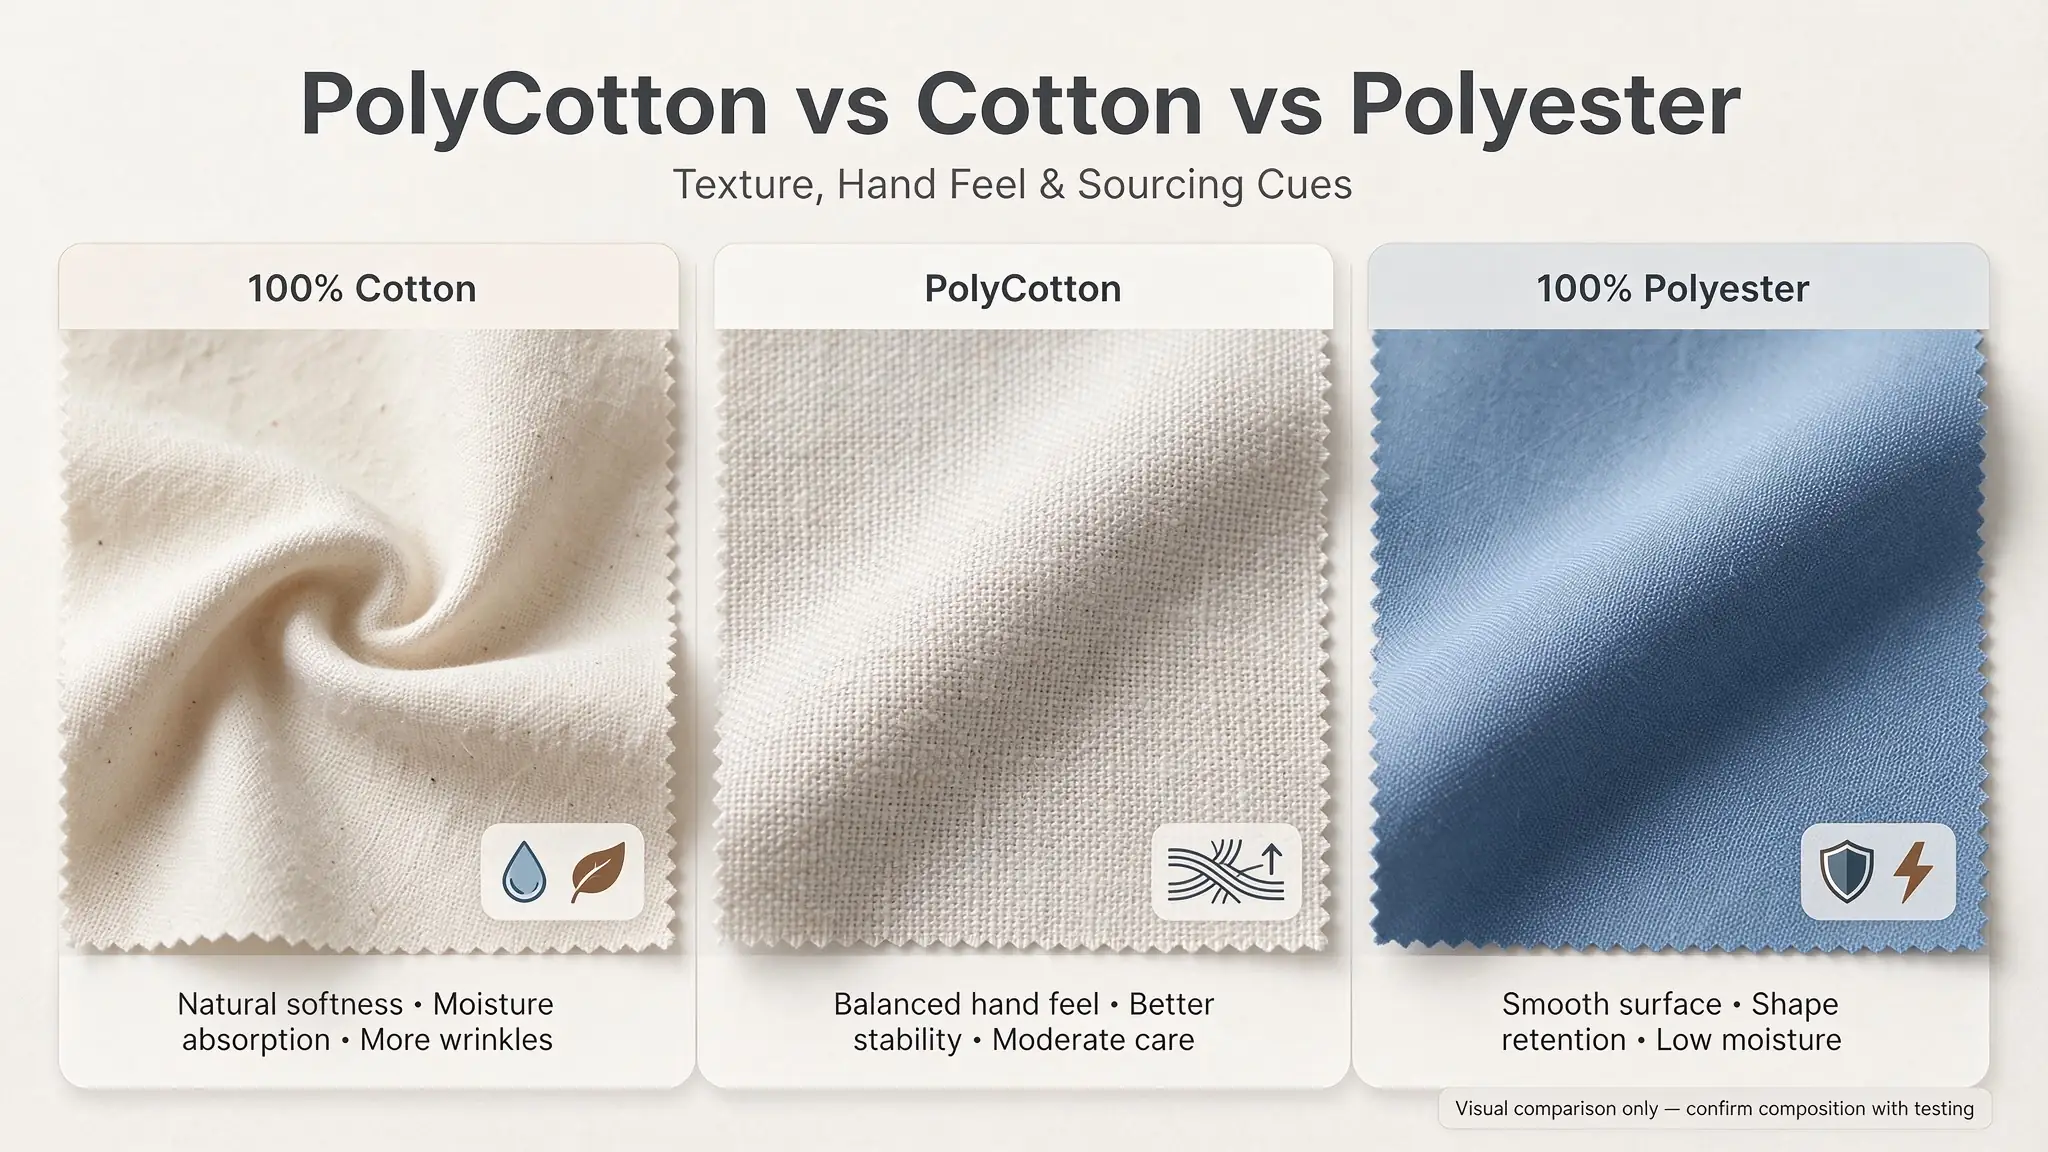
PolyCotton jämförs ofta med 100 % bomull och 100 % polyester eftersom dessa material har olika fördelar.
Det bästa valet beror på den önskade balansen mellan naturlig utseende, underhåll, hållbarhet, kostnad och avsedd produktanvändning.
Snabb jämförelsetabell
Jämförelsefaktor |
100% bomull |
Polycotton |
100% polyester |
Fibrerkälla |
Natur |
Naturligt och syntetiskt |
Andra produkter |
Taktil känsla |
Generellt mjukt och naturligt |
Varierar beroende på blandningsförhållandet |
Slät eller syntetiskt, beroende på konstruktionen |
Andningsbarhet |
Generellt sett bra |
Måttlig till god, beroende på konstruktionen |
Varierar beroende på tygkonstruktionen |
Fuktabsorption |
Hög |
Mellanliggande, beroende på förhållandet |
Låg |
Torkningshastigheten |
Generellt långsammare |
Generellt snabbare än bomull |
Generellt snabbare |
Motstånd mot rynkor |
Lägre |
Måttlig till god |
I allmänhet hög |
Krympningstendens |
Kan vara högre |
Generellt lägre än jämförbar obehandlad bomull |
Generellt låg när den korrekt värmefixerats |
Formbeständighet |
Beror på konstruktion och avslutning |
Generellt sett bra |
Generellt sett bra |
Bläckkompatibilitet |
Bra för många bomullskompatibla processer |
Kräver anpassning av processen |
Bra för polyesterkompatibla processer |
Innehåll av naturliga fibrer |
100% |
Delvis |
0% |
Biologisk nedbrytbarhet |
Brytbart under lämpliga förhållanden |
Inte fullständigt brytbart |
Inte lätt nedbrytbar |
Typisk kostnad |
Beror på bomullskvalitet och konstruktion |
Placeras ofta mellan bomull och polyester |
Beror på polyesterkvalitet och konstruktion |
När är 100 % bomull ett bättre val?
Ren bomull kan vara mer lämplig när en produkt behöver:
- En naturlig fiberkomposition.
- En mjuk och bekant bomullskänsla.
- God fuktupptagning.
- Ett naturligt, matt textilutseende.
- Bomullsspecifika tryck- och avslutningsalternativ.
- Ett material som kan brytas ned under lämpliga förhållanden, förutsatt att det inte innehåller problematiska beläggningar eller komponenter.
Till exempel kan premium bomullskassar väljas eftersom deras naturliga utseende stödjer en viss butiks- eller promotionsidentitet.
Bomull kan också vara ett föredraget alternativ när en varumärke vill kommunicera en tydlig materialhistoria om naturliga fibrer.
Bomull kräver dock ofta mer uppmärksamhet vad gäller krympning, veck och fukthållning.
När är Polybomull det bättre valet?
Polybomull är värt att överväga när köpare vill balansera bomulls naturliga egenskaper med vissa av polyesters funktionella fördelar.
Möjliga tillämpningar inkluderar:
- Promotionsartiklar.
- Butikskassar.
- Dagliga återanvändbara bärgremsor.
- Lättviktiga förvaringsväskor.
- Textilpåsar.
- Uniformer och arbetskläder.
Det kan vara särskilt användbart när produkten kräver ett tyg som behåller en rimligt naturlig utseende men samtidigt är relativt lätt att underhålla.
Köpare bör dock ange blandningsförhållandet och tygkonstruktionen för att undvika oväntade skillnader i den färdiga produkten.
När är 100 % polyester ett bättre val?
Rent polyester kan vara mer lämpligt när produkten kräver:
- Låg fuktupptagning.
- Relativt snabb torkning.
- Hög veckåterställning.
- Lätta konstruktioner.
- Specifika syntetygspåläggningar.
- Tryckmetoder som är kompatibla med polyester.
Polyester används omfattande för sportväskor, ryggsäckar, snörgelväskor och andra produkter som kräver en annan kombination av vikt och prestanda.
Till exempel kan en lätt polyesterväska vara mer lämplig än polykotton när produkten behöver vara kompakt, torka snabbt och ofta utsättas för utomhusförhållanden.
Är polykotton mer slitstark än bomull?
Det kan den vara, men svaret beror på den specifika tygen.
Polyesterkomponenten kan förbättra vissa slitstarkhetsegenskaper, inklusive nötningstålighet och måttsäkerhet.
Det garanterar dock inte att varje polykottontyg överträffar varje bomullstyg.
Ett tungt, tätt vävt bomullstyg kan vara mer lämpligt för vissa krävande applikationer än ett lätt, löst vävt polykottontyg.
Den korrekta jämförelsen bör ta hänsyn till samma eller liknande tygvikt, konstruktion och avslutningsförhållanden.
Färgning, tryckning och anpassad märkesmarknadsföringstekniker
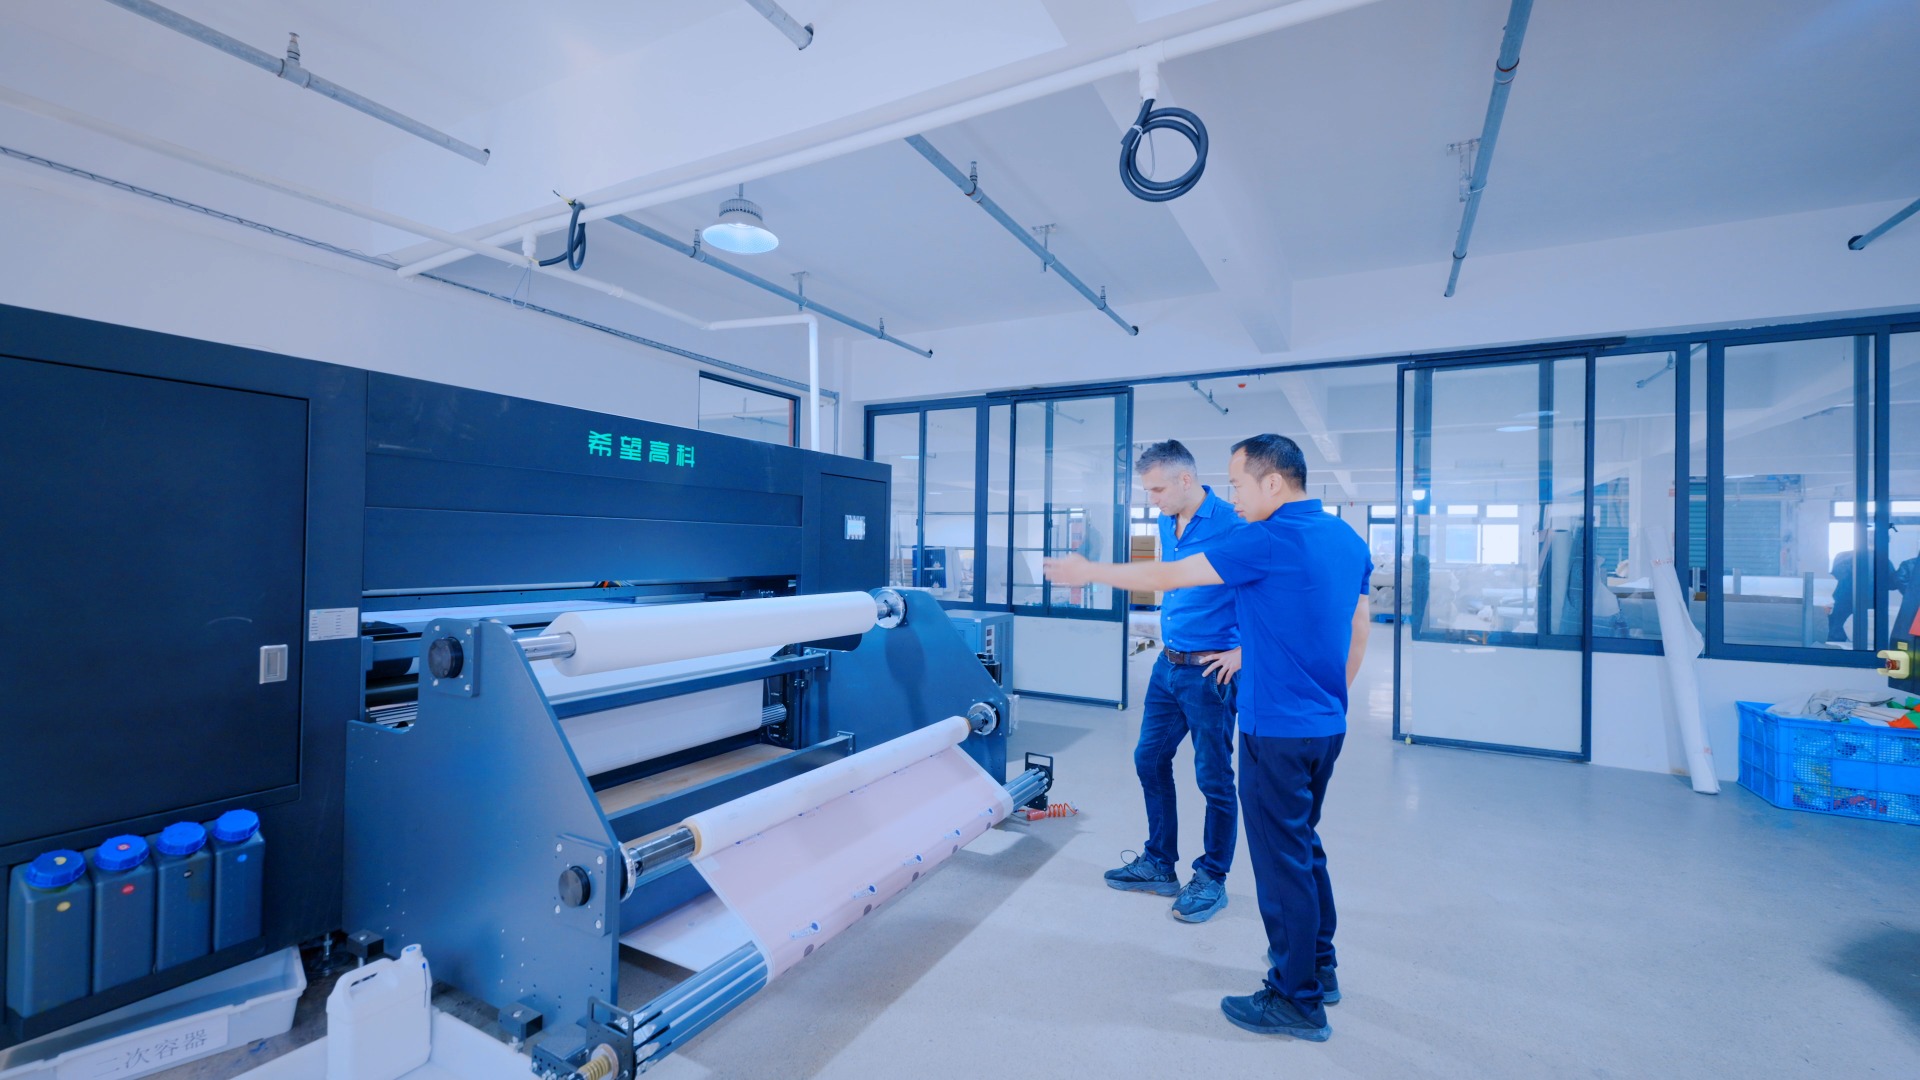
Utmaningen med dubbel-färgning
Färgning av polykotton är mer komplicerad än färgning av enkelfibriga tyger. Bomull kräver reaktiva färger eller indigofärger som binder till cellulosa-hydroxylgrupperna i alkaliska förhållanden, medan polyester kräver dispergerade färger som appliceras vid höga temperaturer (130 °C / 266 °F) och tryck.
Fabriksfärgningsmetoder:
- Tvåbadsfärgning: Tyget passerar genom dispergerad färgning vid hög temperatur för polyesterkomponenten, följt av ett separat alkaliskt bad för reaktiv färgning av bomull. Denna process ger överlägsen färgfasthet (klass 4,5+).
- Enbadsfärgning: Använder blandade formuleringar av dispergerade och reaktiva färger tillsammans med pH-puffrande kemikalier. Denna metod minskar vatten- och energianvändningen med ca 40 %, men kräver strikt processkontroll för att förhindra korsfärgning och färgförskjutning.
- Korsfärgning (heather-/melange-effekter): Mills kan medvetet färga endast bomullsfibrerna eller polyesterfibrerna medan de lämnar den andra oförändrad (eller färgar den i en kontrasterande nyans), vilket skapar sofistikerade heathergrå, tvärfärgade och vintage-effekter utan att använda specialnovellgarn.
Silkskärmsutskrift: Plastisol mot vattenbaserade färger
- Plastisolfärger: Industristandarden för PolyCotton-påsar, hoodies och yrkeskläder. Eftersom polyester kräver högre temperaturer för härdning använder tryckerier plastisolfärger med låg utblödning och låg härdningstemperatur (härdning vid 130°C–140°C) tillsammans med kemiska färgblockerare för att förhindra färgmigration (där syntetiska dispergfärger förångas och färgar vit färg rosa eller grå).
- Vattenbaserade avfärgningsfärger: Avfärgningsfärger fungerar genom att ta bort den reaktiva färgen från bomullsfibrerna och ersätta den med pigment. På PolyCotton reagerar avfärgningsfärger endast med bomullsfibrerna. Polyesterfibrerna behåller sin ursprungliga färg, vilket ger ett attraktivt, mjukt och vintage-/slitet utseende på trycket.
Färgsublimeringsutskrift på PolyCotton
Färgöverföring genom sublimering använder värme och tryck för att omvandla fasta dispergerade färgmedel till gas, som binder direkt till syntetiska polyesterkedjor.
- På 100 % polyester: Ger fotorealistiska, skarpsköljda, färgrika tryck som aldrig spricker eller lossnar.
- På 50 % polyester / 50 % bomull: Sublimeringsfärgmedlen binder sig uteslutande till de 50 % polyesterfibrerna. Vid tvätt försvinner färgen som ligger på bomullen, vilket skapar en dämpad, heatherad vintage-estetik.
- På 65 % polyester / 35 % bomull (TC): Ger rena, levande tryck med cirka 80–85 % av ren polyesters färgintensitet, samtidigt som den mjuka, matta känslan hos vävd bomull bevaras.
- På 80 % bomull / 20 % polyester: Sublimering rekommenderas inte, eftersom över 80 % av pigmentet tvättas bort från bomullen, vilket ger en blekad och ojämn bild.
Direct-to-Garment (DTG) & Direct-to-Film (DTF)
- Direct-to-Garment (DTG): Standard DTG-färgmedel är formulerade för att binda till bomullscellulosa. På polybomulls-tyg applicerar skrivare specialiserade syntetiska förbehandlingar för att hjälpa färgmedlen att fastna på båda fiber typerna. DTG ger rena resultat på 80 % bomull / 20 % polyester CVC och 50 % polyester / 50 % bomull-blandningar, men har svårigheter med färgintensitet på 65 % polyester / 35 % bomull TC-tyg med högt polyesterinnehåll.
- Direct-to-Film (DTF): För närvarande den mest mångsidiga digitala tryckmetoden för polybomulls-tyg. Grafik trycks på en PET-film, som sedan täcks med ett varm-smält polyuretan-klistringspulver och värmepressas vid 140–150 °C. DTF binder säkert till alla polybomulls-blandningsförhållanden och ger hög täckförmåga, skarpa detaljer samt pålitlig återställning vid sträckning.
Precisionssömnad och värmeöverföringsvinyl (HTV)
- Stickning: PolyCottons förstärkta garnnät ger en exceptionellt stabil grund för tät broderi (upp till 15 000+ stygn). Till skillnad från lätt bomull, som kan rycka ihop vid höga stygnantal, bibehåller PolyCotton ren och dimensionellt stabil form kring logotypers och märkesplåtar.
- Värmeföringsvinyl (HTV): Industriell CAD-skuren PU-vinyl pressas smidigt på PolyCotton. Användning av lågtemperaturappliceringscykler hjälper till att förhindra värmpressmärken på de syntetiska fibrerna.
Industriella och kommersiella applikationer inom nyckelsektorer
PolyCotton är ett mångsidigt material som används inom ett brett spektrum av B2B-branscher, från detaljhandelsförpackningar till skyddskläder.
Anpassade väskor, återanvändbara förpackningar och lagringsprodukter
PolyCotton används omfattande i högvolyms tillverkning av miljövänliga väskor, där kostnad, hållbarhet och tryckskärpa balanseras.
| Påse Produkt KATEGORI |
Rekommenderad blandningsprocent |
Rekommenderad tygtyp och vikt (g/m²) |
Viktiga tekniska fördelar |
| Kraftfulla handväskor |
65 % polyester / 35 % bomull eller 50 % polyester / 50 % bomull |
Duken / tjock twill (240–320 g/m²) |
Hög bärförmåga, förhindrar att botten hänger ner, tvättbeständig, lång livslängd |
| Påse med snöre för gåvor |
50 % polyester / 50 % bomull eller 65 % bomull / 35 % polyester |
Enkel väv / poplin (120–160 g/m²) |
Slät dragsnöresglidning, veckfri, skarp logoprint |
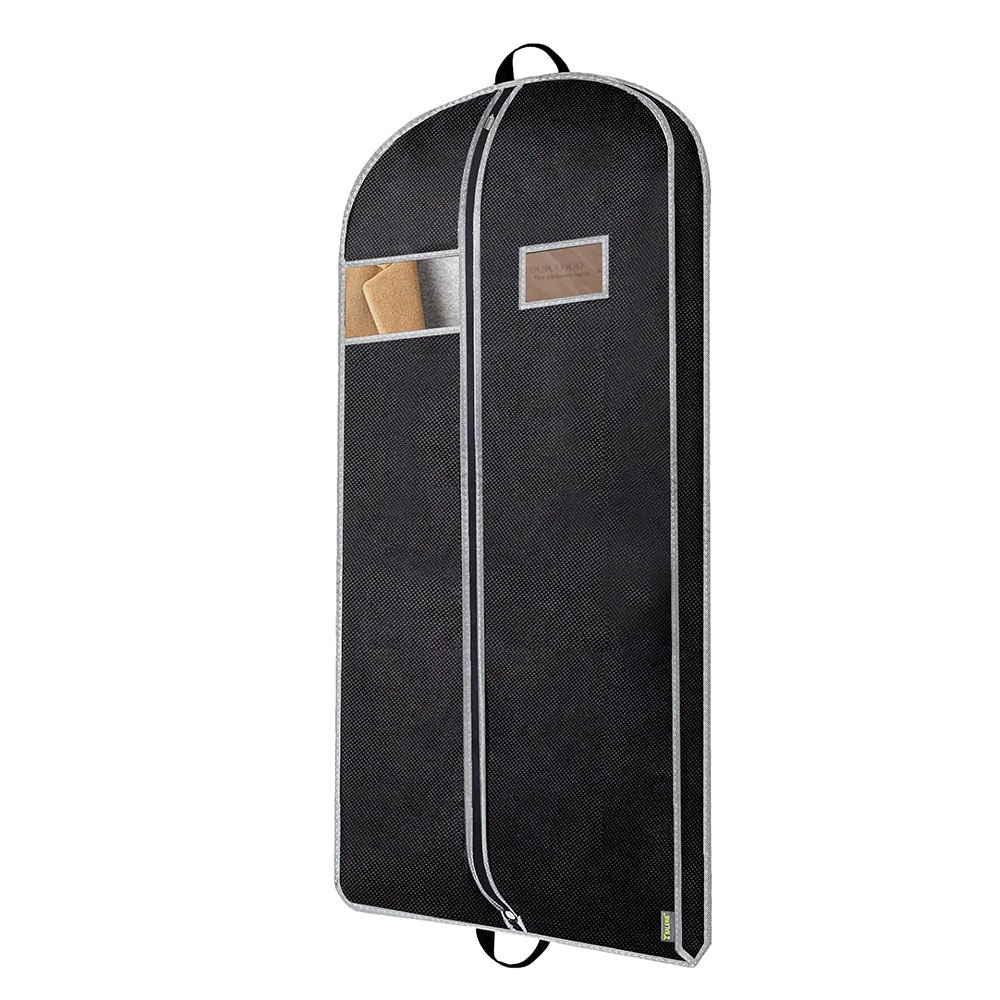
| Klädhöljen mot damm |
65% Polyester / 35% Bomull |
Twill / vävt blandmaterial (100–140 g/m²) |
Andningsbar luftutbyte, dammskydd, långsiktig behållning av form och mått |
| Kosmetik- och resväskor |
65% Polyester / 35% Bomull |
Oxford med PU-beläggning (200–280 g/m²) |
Färgavstötande, vattenskyddande botten och halvstyv strukturerad kropp |
Avsägelse: De rekommenderade förhållandena och tygparametrarna är endast avsedda som referens. Prestandan varierar beroende på garn, vävning, avslutning och färgning. Bekräfta godkännande av provexemplar innan massproduktion.
- Kraftfulla återanvändbara hand- och evenemangsbyrmar: Anpassade byrmar av 65 % polyester / 35 % bomull i TC-väska (220–280 g/m²) behåller sin strukturella form även vid upprepad användning för matinköp och shopping. Till skillnad från rena bomullsbyrmar som krymper till krumpade klumpar efter tvätt torkar PolyCotton-byrmar platt och behåller sina tryckta logotyper.
- Premium-gåvopåsar och smyckespåsar med snöre: 50 % polyester / 50 % bomull i poplin ger en mjuk, matt yttre yta som tar skarpa silkscreentryck eller metallisk folieöverföring, samtidigt som den förblir stadig längs de högfrekventa snörkanalerna.
- Klädopbevaringspåsar och dammskydd: Ger luftutbyte som är andningsbart för att skydda fina kostymer och klänningar mot fuktansamling, samtidigt som materialet motstår revor och snittskador vid hantering och transport i lagermiljöer.
Korporativ klädsel, yrkeskläder och sjukvård
- Sjukhusmedarbetarkläder: Utsatta för dagliga tvättcykler med hög temperatur (71 °C / 160 °F) samt desinficering med blekmedel. En blandning av 65 % polyester och 35 % bomull (TC-bländning) förhindrar att sömmar krymper, motstår revor och behåller färgen även efter hundratals skift.
- Hotell- och restauranguniformer samt förkläden: Restaurangpersonal behöver förkläden som motstår oljefläckar och bibehåller ett presentabelt utseende utan daglig ångstrykning. Polybomull behandlad med fluorcarbon- eller silikonskydd mot fläckar ger långvarig skyddsfunktion och ett rent, professionellt utseende.
- Industriella overaller och arbetskläder med hög synlighet: Polybomullsväv (240–300 g/m²) ger den nödvändiga slitstyrkan på byggarbetsplatser och i tillverkningsanläggningar, samtidigt som bomullsfibrerna säkerställer avgörande andningsförmåga vid fysiskt arbete.
Hotelltextilier och hemtextilier
- Kommersiella hotellsläktheften och kuddhöljen: Hotell använder perkal- eller satinväv med 50 % polyester / 50 % bomull respektive 60 % bomull / 40 % polyester och trådtätheter mellan 200TC och 300TC. Dessa lakan ger den mjuka taktila känslan som gäster förväntar sig, samtidigt som de minskar energiförbrukningen i industriella torktumlare med ~35%.
- Borddukar och bankettkläder: Polyesterhalten förhindrar att vin, fett och matfärger tränger djupt in i garnkärnan, vilket gör att kommersiella tvätterier kan rengöra fläckar vid lägre temperaturer.
Hur ska PolyCotton-väv skötas och underhållas?
PolyCotton är i allmänhet relativt enkelt att underhålla, men vårdkraven beror på blandningsförhållandet, konstruktionen, färgningen och avslutningen.
Eftersom det innehåller både bomull och polyester bör skötsrutinerna ta hänsyn till egenskaperna hos båda fibrerna.
Allmänna tvättråd
Vårdfaktor |
Allmän rekommendation |
Anledning |
Tvätttemperatur |
Följ vårdanvisningarna på tygmärket; svalare eller måttliga temperaturer är ofta lämpliga |
Hjälper till att minska onödig krympning och färgskador |
Tvättmedel |
Använd ett lämpligt mildt tvättmedel |
Hjälper till att bibehålla tygets utseende |
Blekmedel |
Undvik om inte specifikt godkänt |
Vissa blekmedelsbehandlingar kan skada fibrer eller påverka färgen |
Torkning |
Lufttorkning eller torkning vid låg temperatur där det är tillåtet |
Minskar överdriven värmpåverkan |
Strykning |
Använd en temperatur som är lämplig för polyesterinnehållet |
Förhindrar värmerelaterade skador |
Lagring |
Håll tyget rent och fullständigt torrt |
Bidrar till att minska risken för luktor och mögel |
Krymper PolyCotton efter tvättning?
Ja, PolyCotton kan krympa efter tvättning, även om dess krympningstendens i allmänhet är lägre än den hos jämförbara, outbehandlade bomullstyger.
Det faktiska resultatet beror på bomullshalten, tygkonstruktionen, avslutningsprocessen och tvättningsförhållandena.
Ett tyg som genomgått lämplig krympkontroll kan visa bättre dimensionsstabilitet än ett outbehandlat tyg med samma sammansättning.
Kan PolyCotton tvättas i maskin?
Många PolyCotton-tyger kan tvättas i maskin.
Dock bör den lämpliga tvätttemperaturen och tvättcykeln följa tillverkarens vårdanvisningar.
Produkter med tryckta logotyper, dekorativa element, fållar eller ytterligare beläggningar kan kräva annan vård än tyget ensamt.
För anpassade väskor bör köpare inte anta att hela produkten är tvättbar i maskin enbart för att yttre materialet är av PolyCotton.
Kan PolyCotton strykas?
Ja, men temperaturreglering är viktig.
Bomull kan i allmänhet tåla högre stryktemperaturer än polyester.
Eftersom PolyCotton innehåller polyester kan för hög värme skada den syntetiska komponenten.
Använd vårdetiketten som främsta referens och testa temperaturen på en osynlig yta vid behov.
Försvinner färgen från PolyCotton med tiden?
PolyCotton kan blekna, beroende på färgningsprocessen, färgfastheten, tvättförhållandena och exponering för solljus.
Den polyesterbaserade komponenten garanterar inte att hela tyget behåller sin ursprungliga färg oändligt länge.
För färgade eller tryckta produkter är färgfasthetstestning ett mer tillförlitligt sätt att bedöma förväntad prestanda än att enbart förlita sig på fiberförhållandet.
Hur man väljer rätt polykottontyg för ditt projekt
Att välja polykotton för en anpassad produkt kräver mer än att välja en blandningsförhållande. Det mest lämpliga tyget bör uppfylla produktens funktionella krav, estetiska förväntningar, budget och produktionsvillkor.
Följande faktorer kan hjälpa inköpslag att utvärdera olika alternativ.
1. Definiera avsedd användning Ansökan
2. Välj lämpligt blandningsförhållande
När användningsområdet är klart bör fiberkompositionen utvärderas.
Den följande vägledningen ger en praktisk utgångspunkt.
Projektprioritet |
Blandningsförhållanden som bör utvärderas |
Anledning |
Mer naturlig textilkänsla |
80/20 bomull/polyester |
Högre bomullshalter |
Balanserad komfort och underhåll |
65/35 bomull/polyester |
Kombinerar betydlig bomullshalter med polyester |
Allmänna kampanjprodukter |
50/50 bomull/polyester |
Balanserad fiberkomposition |
Större polyestereffekt |
35/65 bomull/polyester |
Större fokus på veckåterställning och lägre fuktupptag |
Detta är utgångspunkter snarare än fasta rekommendationer.
Det slutgiltiga valet bör bekräftas genom tygprovtagning och produkttester.
3. Kontrollera tygvikt (GSM)
GSM står för gram per kvadratmeter.
Till exempel bör köpare undvika att enbart begära offert för en polykotton-kassakasse när de begär offert.
I stället bör de ange:
- Kotton/polyester-förhållande.
- Målgsm.
- Tygkonstruktion.
- Färg.
- Krav på avslutning.
- Avsedda kassadimensioner och användningsområde.
Detta gör det enklare att jämföra leverantörsofferter.
4. Utvärdera tygdensitet och vävning
Tygdensitet påverkar hur tätt garnen är ordnade inom textilstrukturen.
En mer kompakt konstruktion kan förbättra vissa aspekter av tygstadighet och yttäckning.
En överdrivet tät tygstruktur kan dock också öka styvheten och materialförbrukningen.
För anpassade påsar bör köpare utvärdera om tygstrukturen är lämplig för den avsedda designen.
En liten snöre- eller dragbandspåse kan fungera väl med ett flexibelt, lättviktigt tyg, medan en större inköpspåse kan kräva en mer robust konstruktion.
5. Överväg den önskade ytytan
PolyCotton kan ha olika ytytor.
Vissa tyger har en slät och skarp yta, medan andra har en mer strukturerad eller naturligt utseende yta.
Köpare bör överväga:
- Matt mot något glänsande yttillfälle.
- Slät mot strukturerad yta.
- Mjuk mot strukturerad taktil känsla.
- Färgens enhetlighet.
- Ytans konsekvens.
- Kompatibilitet med avsedda tryckmetoden.
För butiksprodukter kan tygets utseende påverka hur kunder uppfattar den färdiga väskan.
7. Anpassa tryckmetoden till tyget
Anpassning är en viktig övervägning för kampanj- och märkta väskor.
PolyCotton kan användas med flera tryckmetoder, men det bästa alternativet beror på fiberkompositionen och designkraven.
8. Utvärdera kraven på fodring och förstärkning
Ytduken är endast en del av en färdig väska.
Beroende på designen kan PolyCotton kräva ytterligare komponenter för att förbättra strukturen, skyddet eller bärfunktionen.
Dessa kan inkludera:
- Polyesterfoder.
- Icke-vovat mellanlägg.
- Skumgummifodring.
- Förstärkta bottenpaneler.
- Remhandtag.
- Ytterligare stygn.
- Dragkedjor eller andra stängningslås.
Till exempel kan en PolyCotton-toalettväska behöva ett separat foder för att göra insidan lättare att rengöra.
En stor reklamtårgåva kan behöva förstärkning runt handtagen och vid bottenhörnen.
Den fullständiga produktkonstruktionen bör därför beaktas vid materialval.
8. Jämför den totala produktkostnaden, inte bara tygpriset
Det lägsta tygoffertet ger inte nödvändigtvis den lägsta färdiga produktkostnaden.
Ett tyg med ett lägre styckpris kan kräva ytterligare förstärkning, mer komplicerad tryckning eller extra avslutning.
Ett högkvalitativt tyg kan minska vissa produktionssvårigheter och ge mer konsekventa massresultat.
Vid jämförelse av leverantörer bör köpare utvärdera:
- Råtygpris.
- Tygvikt och användbar bredd.
- Skärverknad.
- Tygförbrukning per väska.
- Tryckkostnad.
- Sy- och förstärkningskrav.
- Avslutningskostnader.
- Förpackning och transport.
För stora beställningar kan även en liten skillnad i tygförbrukning per väska påverka den totala projektbudgeten.
Vanliga frågor
Är PolyCotton vattentät eller vattenavvisande?
Standardoanvänd PolyCotton är varken vattentät eller naturligt vattenavvisande. Bomullsfibrer absorberar vatten, medan enkelvävd polyester låter vätska tränga igenom mellan garnen.
PolyCotton kan dock göras starkt vattenavvisande genom att applicera en beständig vattenavvisande (DWR) behandling på tygytan, eller genom att laminera baksidan med en tunn polyuretan- (PU) eller PVC-bakläggning. Detta är vanligt i anpassade ryggsäckar, isolerade kyldväskor och utomhusjackor.
Vilken är den vanligaste PolyCotton-andelen?
Vanliga förhållanden är 65/35, 50/50, 80/20 och 35/65 bomull/polyester.
Det mest lämpliga förhållandet beror på avsedd användning, önskad känsla vid beröring, underhållskrav och budget.
Är 65/35 PolyCotton av god kvalitet?
En 65/35-blandning kan erbjuda en praktisk balans mellan bomulls- och polyesteregenskaper.
Förhållandet ensamt avgör dock inte kvaliteten. Tyngd, garnkvalitet, vävfrekvens, färgning och avslutning bör också utvärderas.
Stretchar PolyCotton?
Det beror på tygets konstruktion. Vävt PolyCotton har i allmänhet begränsad stretch, medan stickat PolyCotton kan erbjuda större flexibilitet. Närvaron av elastan eller en annan stretchfiber kan också påverka tygets elasticitet.
Är PolyCotton billigare än bomull?
PolyCotton är ofta kostnadseffektivare än jämförbar ren bomull eftersom polyester kan vara en relativt ekonomisk komponent.
Priset kan dock variera beroende på fiberkvalitet, tygvikt, vävstruktur, avslutning och beställd kvantitet.
Slutsats
PolyCotton erbjuder en praktisk kombination av bomullens naturliga textilegenskaper och polyesters formstabilitet, veckmotstånd och lägre fuktabsorption.
Dess mångsidighet gör det lämpligt för olika textiltillämpningar, inklusive kampanjväskor, shoppingkassar, dragbandsväskor, fickväskor och utvalda butiksprodukter.
Att välja rätt PolyCotton kräver dock mer än att endast titta på blandningsförhållandet. Tygvikt, vävning, garnkvalitet, avslutning, kompatibilitet med tryck och konstruktion av den färdiga produkten påverkar alla slutresultatet.
För företag som utvecklar anpassade textilväskor är den mest effektiva metoden att anpassa materialspecifikationen till avsedd användning, förväntad livslängd, varumärkeskrav och målbudget.
ATINITI , materialval övervägs tillsammans med väskans konstruktion, anpassning och produktionskrav. Att välja rätt typspecifikation från början hjälper till att skapa anpassade väskor som uppfyller både funktionella förväntningar och varumärkespresentationens mål.
Relaterade bloggartiklar
 Senaste nytt