Pembinaan beg kanvas melibatkan lebih daripada sekadar menjahit beberapa keping fabrik bersama-sama. Cara beg direka bentuk, dirakit, diperkukuh, dan disiapkan menentukan bentuknya, kapasiti kegunaan, rupa luar, ketahanan, dan kekonsistenan pengeluarannya.
Dua beg jinjing kanvas mungkin menggunakan berat fabrik yang sama dan mempunyai dimensi yang serupa, namun prestasinya dalam penggunaan sebenar boleh berbeza secara ketara. Salah satunya mungkin mengekalkan bentuknya dan memastikan pemegangnya terpasang dengan kukuh, manakala yang lain mungkin mengalami jahitan longgar, penjuru yang meregang, atau pemegang yang terpesong selepas digunakan berulang kali. Perbezaan ini sering kali timbul daripada butiran pembinaan, bukan semata-mata daripada bahan kanvas itu sendiri.
Bagi pasukan pembelian, peruncit, syarikat produk promosi, dan jenama label peribadi, pemahaman tentang beg kanvas pembinaan memudahkan penilaian cadangan pembekal serta mengenal pasti spesifikasi mana yang perlu diberi tumpuan sebelum pengeluaran pukal.
Panduan ini menerangkan elemen-elemen pembinaan ini dari sudut pandangan pengadaan dan pembangunan produk.
Apakah Itu Pembinaan Beg Kanvas?
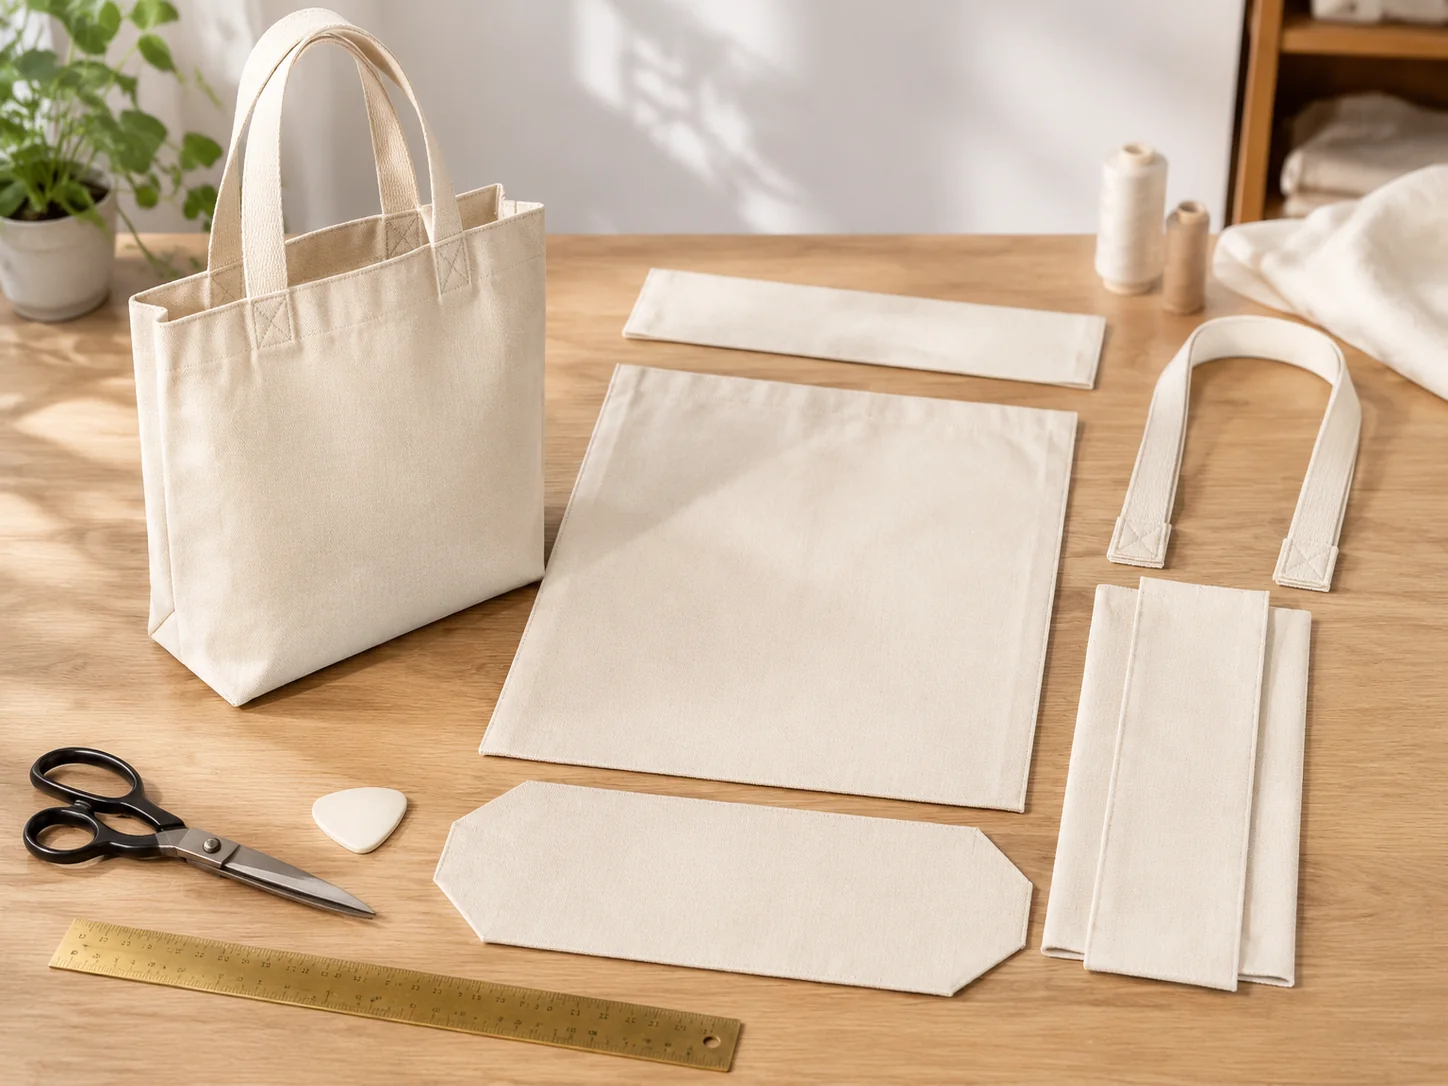
Pembinaan beg kanvas merujuk kepada proses lengkap mengubah fabrik kanvas dan komponen berkaitan menjadi beg siap. Ia termasuk pembangunan corak, pemotongan fabrik, pemasangan panel, jahitan, pengukuhan, penyelesaian tepi, dan pemeriksaan akhir.
Kaedah pembinaan menentukan bagaimana bentuk beg dan bagaimana pelbagai komponennya berfungsi bersama.
Sebagai contoh, beg jinjing promosi ringkas mungkin terdiri daripada dua panel badan, dua pemegang, dan tepi atas yang dilipat. Beg jinjing runcit berstruktur mungkin memerlukan panel sisi tambahan, bahagian dasar berasingan, lapisan dalaman, poket dalaman, dan sambungan pemegang yang dikukuhkan.
Walaupun kedua-dua produk ini adalah beg kanvas, proses pembuatannya dan keperluan pembinaannya berbeza.
Komponen Utama Beg Kanvas
| Komponen |
Fungsi Utama |
Pertimbangan Pembinaan Lazim |
| Panel Depan dan Belakang |
Membentuk bahagian utama beg |
Dimensi panel, arah fabrik, kedudukan cetakan, kelonggaran jahitan |
| Panel Sisi |
Mencipta lebar dan ruang dalaman |
Kedalaman lipatan, penyelarasan sudut, penyelesaian jahitan |
| Panel bawah |
Membentuk dasar beg |
Dimensi dasar, penguatan, taburan beban |
| Pemegang |
Membolehkan beg dibawa |
Bahan pemegang, lebar, panjang, kawasan pelekatannya |
| Bukaan Atas |
Mencipta pintu masuk ke beg |
Hem dilipat, pelapik, zip, butang tekan atau penutup lain |
| Pelapik |
Menutupi bahagian dalam beg |
Kesesuaian bahan, penyelesaian jahitan, integrasi poket |
| Tampal pengukuhan |
Menyokong kawasan di bawah tekanan berulang |
Ketebalan fabrik, dimensi tampal, penempatan |
| Label dan Aksesori |
Tambahkan butiran pengenalan dan fungsi |
Kedudukan, kaedah pemasangan, keserasian perkakasan |
Tidak semua beg memerlukan semua komponen ini. Sebuah beg promosi ringan boleh menggunakan pembinaan yang agak ringkas, manakala beg runcit premium mungkin memerlukan struktur yang lebih kompleks.
Langkah pertama dalam pembangunan produk adalah dengan mengenal pasti aplikasi yang dikehendaki, kandungan yang dijangka, keperluan rupa luar, dan harga sasaran. Faktor-faktor ini harus membimbing kaedah pembinaan, bukan sekadar menambah butiran hanya kerana ia tersedia.
Jenis Pembinaan Beg Kanvas Lazim
Struktur keseluruhan merupakan salah satu keputusan pertama yang perlu disahkan oleh pembeli. Ia mempengaruhi bentuk beg, kapasiti, penggunaan bahan, proses jahitan, dan rupa akhir.
Kaedah pembinaan datar
Beg kanvas rata biasanya terdiri daripada dua panel badan utama yang disambung di sepanjang sisi dan bahagian bawah. Tepi atas dibiarkan terbuka atau diselesaikan dengan lipatan hem.
Ini adalah salah satu kaedah pembinaan yang paling mudah dan paling ekonomikal.
Ciri-ciri tipikal:
- Corak dan proses pemotongan yang relatif mudah
- Penggunaan bahan yang rendah berbanding reka bentuk dengan pelat tambahan (gusset)
- Ringan dan Mudah Disimpan
- Kedalaman terhad apabila beg diisi
- Sesuai untuk kandungan rata atau agak nipis
Pembinaan rata biasanya digunakan untuk beg promosi ringan, beg dokumen, beg hadiah acara, dan pembungkusan runcit ringkas.
Bagi pembeli, pertimbangan utama ialah sama ada kandungan yang dirancang memerlukan kedalaman tambahan. Beg rata mungkin kelihatan luas apabila kosong, tetapi kapasiti penggunaannya terhad apabila membawa produk bersaiz besar.
Pembinaan Sudut Kotak
Pembinaan sudut kotak mencipta kedalaman dengan membentuk sudut bahagian bawah beg rata.
Pengilang biasanya membentuk sudut bahagian bawah dengan menyelaraskan jahitan sisi dan jahitan bawah, menandakan bahagian berukuran, kemudian menjahit merentasi sudut sebelum memotong atau menyelesaikan fabrik berlebihan.
Tapak yang dihasilkan membolehkan beg berdiri dengan lebih mudah dan mencipta ruang dalaman tambahan.
Ciri-ciri tipikal:
- Menambahkan kedalaman tanpa memerlukan panel tapak berasingan
- Menjaga corak keseluruhan agak ringkas
- Mencipta tapak yang lebih praktikal untuk kandungan harian
- Boleh menjadi ekonomikal untuk pengeluaran isipadu sederhana
- Memerlukan pengukuran dan jahitan sudut yang konsisten
Sudut berbentuk kotak biasanya sesuai untuk beg belanja, beg promosi, dan beg runcit yang memerlukan kapasiti lebih besar daripada beg rata.
Kedalaman akhir bergantung pada pengukuran sudut dan cara corak dirumuskan. Pembeli tidak seharusnya mengandaikan bahawa pengukuran sudut yang ditandakan secara automatik bersamaan dengan kedalaman dalaman akhir. Pembekal perlu mengesahkan dimensi akhir sebenar pada sampel.
Pembinaan Gusset Sisi
Beg gusset sisi termasuk panel fabrik tambahan di sepanjang sisi. Panel ini mencipta kedalaman tertentu dan membolehkan beg mengembang apabila diisi.
Berbeza daripada beg tote rata biasa, panel sisi memberikan bentuk tiga dimensi yang lebih terstruktur.
Kelebihan termasuk:
- Isi padu dalaman yang lebih besar
- Profil segi empat tepat atau berbentuk kotak yang lebih jelas
- Kesesuaian yang lebih baik untuk produk yang lebih lebar
- Lebih banyak ruang untuk penyimpanan yang tersusun
- Keluwesan yang lebih tinggi dalam mereka bentuk nisbah beg
Pembinaan gusset sisi berguna untuk beg membeli-belah runcit, beg hadiah, pembungkusan produk, dan pembawa kanvas bersaiz besar.
Namun, panel tambahan mencipta lebih banyak jahitan dan titik pelarasan. Jika panel sisi tidak dipotong secara konsisten atau dijahit secara rata, beg siap mungkin condong, berpusing, atau mempunyai bucu yang tidak sekata.
Pembinaan Gusset Dasar
Reka bentuk gusset dasar mencipta kedalaman tambahan di bahagian dasar sambil mengekalkan struktur sisi yang relatif ringkas.
Bahagian bawah boleh dibentuk dengan melipat fabrik badan, menambah panel dasar berasingan, atau menggunakan susunan corak lain bergantung pada reka bentuk beg.
Pembinaan ini berguna apabila pembeli menghendaki dasar yang lebih lebar untuk membawa produk yang memerlukan permukaan bawah yang stabil.
Titik utama yang perlu disahkan ialah:
- Kedalaman bahagian bawah siap
- Lebar dasar
- Sama ada bahagian bawah diperbuat daripada satu atau beberapa lapisan fabrik
- Sama ada sisipan boleh dikeluarkan atau tetap diperlukan
- Cara bahagian bawah disambungkan ke jahitan sisi
Gusset bahagian bawah boleh meningkatkan kapasiti kegunaan, tetapi tidak secara automatik menjadikan beg sesuai untuk kandungan berat. Jahitan dasar, pelekat pemegang, dan keseluruhan pembinaan fabrik masih perlu dinilai.
Pembinaan Gusset Penuh
Beg penuh-gusset menggunakan panel tambahan untuk mencipta kedalaman di sepanjang kedua-dua sisi dan bahagian bawah.
Ini menghasilkan struktur tiga dimensi yang lebih jelas dan dapat membantu beg mengekalkan bentuknya apabila diisi.
Aplikasi lazim termasuk beg beli-belah berstruktur, beg runcit bersaiz besar, beg barangan, dan pembawa produk.
Berbanding dengan pembinaan rata, reka bentuk penuh-gusset secara umumnya melibatkan lebih banyak kepingan fabrik, masa jahitan yang lebih panjang, dan penyelarasan panel yang lebih mencabar.
Pembeli perlu mempertimbangkan sama ada struktur tambahan ini memberikan faedah fungsional yang signifikan. Jika beg hanya perlu membawa bahan promosi rata, gusset penuh mungkin menambah kos tanpa meningkatkan pengalaman pengguna.
Pembinaan Boleh Kembang
Beg kanvas boleh kembang menggunakan lipatan tambahan, gusset, atau ciri laras untuk meningkatkan kapasiti kegunaan.
Sebagai contoh, sebuah beg mungkin mempunyai lipatan sisi yang terbuka apabila diisi atau struktur bawah yang memberikan kedalaman tambahan.
Jenis pembinaan ini boleh berguna untuk beg runcit dan pembawa pelbagai fungsi di mana kandungannya berbeza saiznya.
Walau bagaimanapun, ciri boleh kembang perlu dinilai dalam kedua-dua keadaan dilipat dan dikembangkan. Pembeli perlu mengesahkan sama ada beg kekal seimbang, sama ada lipatan terbuka dengan lancar, dan sama ada jahitan mampu menahan pengembangan berulang.
Perbandingan Jenis Pembinaan
| Jenis Pembinaan |
Bentuk dan Kedalaman |
Bahan dan Kerumitan Jahitan |
Aplikasi Lazim |
| Rata |
Kedalaman minimum |
Rendah |
Beg promosi, beg dokumen |
| Sudut kotak |
Kedalaman tapak sederhana |
Rendah hingga sederhana |
Beg membeli-belah, beg acara |
| Gusset Tepi |
Kedalaman sisi yang ditakrifkan |
Sederhana |
Beg runcit, beg hadiah |
| Gusset bawah |
Tapak yang lebih lebar atau lebih dalam |
Sederhana |
Beg membeli-belah dan barang dagangan |
| Kantung berlipat penuh |
Bentuk tiga dimensi yang ditakrifkan |
Sederhana hingga tinggi |
Beg tote runcit berstruktur |
| Boleh diperluaskan |
Kapasiti Tersuaikan |
Sederhana hingga tinggi |
Beg membeli-belah pelbagai guna |
Pembinaan yang paling sesuai bukanlah yang paling rumit. Pembeli harus memadankan struktur dengan kegunaan yang dirancang bagi produk, dimensinya, kandungan yang dijangka, dan kos sasaran.
Reka Bentuk Corak Beg Kanvas dan Pemotongan Fabrik
Sebelum jahitan bermula, pengilang memerlukan corak yang menakrifkan dimensi dan bentuk semua komponen fabrik.
Ketepatan corak adalah penting kerana perbezaan kecil dalam saiz panel pun boleh menjejaskan kesimetrian, kedalaman, dan kedudukan pemegang beg yang siap.
Panel Badan Utama
Bagi beg tote rata asas, panel hadapan dan belakang biasanya dipotong dengan dimensi yang sepadan.
Bagi beg dengan gusset, corak mungkin juga termasuk panel sisi dan panel dasar yang berasingan. Bahagian-bahagian ini perlu serasi dengan panel badan supaya beg akhir mempunyai nisbah yang dikehendaki.
Pembeli perlu mengesahkan sama ada dimensi yang dikutip merujuk kepada:
- Dimensi luaran akhir
- Dimensi dalaman akhir
- Dimensi potongan sebelum dijahit
- Dimensi termasuk atau tidak termasuk gusset
Ukuran-ukuran ini tidak boleh saling ditukar.
Sebagai contoh, sebuah beg yang dinyatakan berukuran 40 cm lebar dan 35 cm tinggi mungkin mempunyai dimensi pemotongan yang berbeza bergantung pada keluasan jahitan, hem bahagian atas, dan kaedah pembinaan.
Spesifikasi teknikal harus dengan jelas mengenal pasti dimensi siap yang dikehendaki.
Arah Fabrik dan Butir
Kanvas ialah fabrik tenunan, jadi arah lungsin dan pakan boleh mempengaruhi cara ia bertindak semasa digunakan.
Arah lungsin biasanya berjalan sepanjang panjang fabrik, manakala arah pakan berjalan melintang lebar fabrik.
Semasa pembangunan corak, pengilang harus mempertimbangkan arah fabrik ketika menyusun panel. Memotong komponen yang berbeza dalam arah yang tidak konsisten boleh mencipta perbezaan dalam regangan, draping, atau rupa.
Ini terutamanya relevan untuk beg dengan panel bercetak besar, jahitan ketara, atau bentuk berstruktur.
Bagi kanvas bercetak, pembeli juga harus mengesahkan arah cetakan dan sama ada corak perlu sepadan merentasi panel bersebelahan.
Kelonggaran jahitan
Jarak jahitan ialah jarak antara tepi fabrik dan garis jahitan. Ia menyediakan bahan yang diperlukan untuk menyambungkan panel dan menyelesaikan jahitan.
Jarak jahitan yang terlalu sempit mungkin meninggalkan fabrik yang tidak mencukupi di sekitar garis jahitan. Jarak jahitan yang terlalu lebar pula mungkin mencipta ketebalan berlebihan, khususnya di kawasan di mana beberapa lapisan bertemu.
Rujukan awal yang praktikal:
| Kawasan pembinaan |
Jarak Jahitan yang Disyorkan |
| Jahitan badan umum |
10–15 mm |
| Pembinaan ringan dan mudah |
Sekitar 10 mm, bergantung pada sifat fabrik |
| Sambungan panel yang lebih berat atau kompleks |
Sekitar 12–15 mm |
| Kawasan yang memerlukan penyelesaian dalaman tambahan |
Sahkan mengikut jenis jahitan yang dipilih |
Nilai-nilai ini merupakan titik permulaan untuk pembangunan sampel, bukan keperluan tetap bagi setiap beg kanvas.
Tolakan yang sesuai bergantung pada ketebalan fabrik, jenis jahitan, kaedah penyelesaian tepi, dan bilangan lapisan yang disambungkan.
Sebagai contoh, jahitan berbingkai mungkin memerlukan tolakan yang berbeza daripada jahitan terkimpal biasa. Pengilang harus mengesahkan corak dan dimensi siap secara bersama-sama, bukan hanya memandang tolakan jahitan sebagai satu nombor tersendiri.
Ketepatan Pemotongan dan Konsistensi Panel
Pemotongan yang tidak sekata boleh menyebabkan beberapa masalah yang kelihatan:
- Satu sisi beg kelihatan lebih tinggi daripada sisi yang lain.
- Panel bawah tidak sejajar secara sekata dengan panel sisi.
- Pegangan diletakkan pada ketinggian yang berbeza.
- Bukaan atas menjadi condong.
- Karya cetak tidak berpusat.
Untuk pesanan pengeluaran yang lebih besar, pembeli harus bertanya kepada pembekal bagaimana konsistensi pemotongan dikawal.
Bergantung kepada peralatan kilang dan skala pengeluaran, ini mungkin melibatkan templat pemotongan, acuan pemotongan, perancangan penanda, atau kaedah pemotongan berulang lain.
Bagi produk bercetak, pengilang juga harus mengesahkan kelonggaran pemotongan yang diperlukan di sekeliling karya cetak. Reka bentuk yang kelihatan berpusat pada panel fabrik rata mungkin kelihatan tidak berpusat selepas beg dipasang.
Jahitan Biasa yang Digunakan dalam Beg Kanvas
Jahitan menyambungkan pelbagai panel fabrik dan membantu beg siap mengekalkan bentuknya.
Jahitan terbaik bergantung kepada fabrik, jenis binaan, keperluan penampilan, dan penggunaan yang dijangkakan.
Jahitan tidak boleh dinilai hanya berdasarkan bilangan baris jahitan yang kelihatan. Prestasinya juga bergantung kepada jenis jahitan, benang, ketumpatan jahitan, kelonggaran jahitan, kekuatan fabrik, dan kualiti jahitan.
Jahitan biasa
Jahitan biasa menyambungkan dua keping fabrik dengan bahagian hadapannya saling berhadapan. Kepingan tersebut dijahit bersama dan kemudian dibuka atau ditekan ke kedudukan akhir.
Ini merupakan kaedah biasa untuk menyusun panel beg asas.
Kelebihan:
- Proses pengeluaran yang mudah
- Sesuai untuk banyak pembinaan kanvas piawai
- Kerumitan jahitan yang relatif rendah
- Boleh menghasilkan rupa luaran yang kemas
Tepi mentah mungkin memerlukan penyelesaian tambahan untuk mengelakkan koyak.
Bagi beg tanpa lapisan dalaman, pembeli perlu memeriksa sama ada sisi jahitan yang terdedah telah di-overlock, dibalut, dilipat, atau diselesaikan dengan cara lain.
Jahitan terlebih
Jahitan overlock menggunakan jahitan overlock untuk membungkus atau mengamankan tepi fabrik mentah.
Ia kerap digunakan untuk mengurangkan kerosakan tepi dan mengekalkan dalaman beg lebih kemas.
Kelebihan:
- Membantu mengawal tepi fabrik yang longgar
- Cekap untuk pengeluaran
- Sesuai untuk banyak jahitan dalaman
- Boleh mengurangkan keperluan operasi lipatan tepi tambahan
Jahitan overlock ialah kaedah penyelesaian tepi. Ia tidak secara automatik bermaksud jahitan tersebut sesuai untuk setiap kawasan yang menanggung beban.
Bagi beg yang direka untuk membawa kandungan yang lebih berat, jahitan sambungan utama dan struktur penguatannya masih perlu dinilai.
Jahitan berbingkai
Jahitan berbingkai meliputi tepi fabrik mentah dengan jalur fabrik berasingan atau pita pengikat.
Ini mencipta dalaman yang lebih siap dan boleh meningkatkan rupa beg tanpa lapisan.
Jahitan berbingkai biasanya diambil kira untuk beg tote runcit premium, beg kanvas berstruktur, dan produk di mana bahagian dalam akan kelihatan kepada pelanggan.
Bahan pembalut harus sesuai dengan fabrik utama dari segi ketebalan, kelenturan, dan warna.
Pembeli harus memeriksa sama ada pembalut dipasang secara sekata dan sama ada ia kekal kukuh di sekitar sudut dan persilangan jahitan yang lebih tebal.
Jahitan Perancis
Jahitan Perancis melindungi tepi kasar di dalam jahitan itu sendiri.
Fabrik dijahit sekali dengan sisi salah bersama-sama, dipotong jika perlu, kemudian dibalik dan dijahit sekali lagi untuk melindungi tepi kasar.
Kaedah ini menghasilkan penyelesaian dalaman yang kemas.
Ia boleh berguna untuk pembinaan kanvas ringan dan produk di mana penampilan dalaman yang bersih penting.
Namun, ia mencipta lapisan fabrik tambahan. Untuk kanvas yang sangat tebal atau persilangan berbilang lapisan, ketebalan hasil akhir mungkin sukar dikendalikan.
Pengilang harus mengesahkan sama ada ketebalan fabrik yang dipilih sesuai untuk pembinaan ini.
Jahitan rata
Jahitan rata-ditekan menutup tepi kasar dan menghasilkan struktur jahitan yang relatif rata serta tahan lama.
Ia biasanya dikaitkan dengan produk yang memerlukan penyelesaian jahitan yang kemas dan kukuh.
Kelebihan potensial termasuk:
- Tepi kasar yang tertutup
- Rupa yang bersih di bahagian dalam dan luar
- Jahitan tambahan di sepanjang jahitan
- Struktur jahitan yang relatif stabil
Namun, jahitan rata-ditekan memerlukan lebih banyak operasi jahitan dan boleh meningkatkan masa pengeluaran.
Jahitan ini patut dipertimbangkan apabila rupa dan struktur jahitan dapat membenarkan kerja pembuatan tambahan tersebut.
Perbandingan Struktur Jahitan
| Jahitan |
Kemasan Tepi |
Penampilan |
Pertimbangan Lazim |
| Jahitan biasa |
Tepi kasar memerlukan penyelesaian |
Mudah |
Cekap untuk pemasangan asas |
| Jahitan terlebih |
Tepi dijamin dengan jahitan terlebih |
Penyelesaian dalaman yang berfungsi |
Semak keteguhan benang dan liputan tepi |
| Jahitan berbingkai |
Tepi kasar diliputi dengan bingkai |
Kemas dan siap |
Menambah bahan dan masa jahitan |
| Jahitan Perancis |
Tepi kasar dibungkus |
Dalaman bersih |
Boleh menghasilkan ketebalan dengan kanvas tebal |
| Jahitan rata |
Tepi kasar dibungkus |
Kemas dan terstruktur |
Memerlukan operasi jahitan tambahan |
Jahitan yang paling sesuai harus dipilih berdasarkan berat fabrik beg, pembinaannya, kegunaan yang dimaksudkan, dan harga sasaran.
Ketumpatan Jalinkan, Benang, dan Kualiti Jahitan: Piawaian Rujukan Praktikal
Ketumpatan jahitan ialah bilangan jahitan dalam panjang tertentu. Ia biasanya dinyatakan sebagai jahitan per inci (SPI).
Ia merupakan parameter pembinaan yang penting, tetapi bilangan jahitan yang lebih banyak tidak sentiasa bermaksud jahitan lebih kuat.
Jika jahitan terlalu berjauhan, jahitan mungkin tidak dapat menahan fabrik dengan kukuh. Jika terlalu rapat, penembusan jarum berulang-ulang boleh melemahkan sesetengah fabrik tenunan atau mencipta garis perforasi.
Tetapan yang sesuai bergantung kepada ketebalan fabrik, ketumpatan tenunan, saiz benang, pilihan jarum, jenis jahitan, dan ketegangan jahitan.
Ketumpatan Jahitan Cadangan untuk Persampelan Awal
Julat berikut boleh digunakan sebagai titik permulaan praktikal apabila berbincang mengenai sampel beg kanvas dengan pengilang.
| Aplikasi |
Rujukan Awal |
Apa yang Perlu Diperiksa oleh Pembeli |
| Jahitan badan kanvas ringan hingga sederhana |
8–10 SPI |
Pembentukan jahitan yang konsisten tanpa kedutan |
| Jahitan kanvas sederhana hingga berat |
7–9 SPI |
Rupa jahitan seimbang dan keutuhan fabrik |
| Kanvas berat atau kawasan berbilang lapisan tebal |
Sekitar 6–8 SPI |
Penetrasi jarum, keserasian benang, dan keselamatan jahitan |
| Bahagian pelekat pegangan |
Sahkan mengikut corak jahitan dan bahan; biasanya sekitar 7–9 SPI sebagai titik permulaan |
Tiada koyak pada fabrik, benang longgar, atau tindak tusuk berlebihan |
| Jahitan hiasan di bahagian atas |
Sahkan mengikut keperluan rupa |
Jarak yang sekata dan penyelarasan yang konsisten |
Ini bukan keperluan industri universal. Sebuah kilang mungkin perlu menyesuaikan ketumpatan jahitan selepas menguji kanvas, benang, dan tetapan mesin jahit yang dipilih.
Sebagai contoh, kanvas kapas ringan mungkin boleh menahan susunan jahitan yang berbeza daripada kanvas itik 16 auns yang padat. Pemasangan pemegang juga mempunyai tuntutan mekanikal yang berbeza daripada jahitan hiasan.
Pembeli harus mengelak daripada hanya menulis "jahitan kuat" dalam spesifikasi pembelian. Lebih berguna untuk mengenal pasti lokasi jahitan, corak jahitan, ketumpatan anggaran, keperluan benang, dan prestasi yang dijangkakan.
Pemilihan benang
Benang jahitan harus dipilih mengikut fabrik dan fungsi jahitan.
Pilihan benang biasa termasuk:
- Benang poliester: Kebiasaannya digunakan untuk beg kanvas tujuan am kerana kekuatannya dan rintangan terhadap haus harian.
- Benang kapas: Boleh dipertimbangkan apabila penampilan bahan semula jadi adalah penting, walaupun sifat-sifatnya perlu disemak terhadap aplikasi yang dimaksudkan.
- Benang poliester berikat: Kerap dipertimbangkan untuk aplikasi yang memerlukan prestasi benang yang lebih kuat dan rintangan haus.
Pemilihan Jarum dan Ketegangan Benang
Saiz jarum dan jenis hujungnya harus sepadan dengan fabrik dan benang.
Jarum yang terlalu kecil mungkin sukar menembusi kanvas padat. Hujung jarum yang tidak sesuai boleh merosakkan benang atau mencipta lubang tidak sekata.
Ketegangan benang juga perlu diimbangkan. Ketegangan berlebihan boleh menyebabkan kumpul atau menarik fabrik sehingga berubah bentuk, manakala ketegangan tidak cukup boleh menghasilkan jahitan longgar atau tidak terbentuk dengan baik.
Semasa kelulusan sampel, pembeli harus memeriksa:
- Sama ada jahitan terbentuk secara sekata
- Sama ada benang atas dan bawah diimbangkan
- Sama ada fabrik berkedut di sekitar jahitan
- Sama ada lubang jarum terlalu ketara
- Sama ada hujung benang dipasak dengan betul
- Sama ada jahitan kekal rata dan konsisten
Standard Manakah yang Boleh Dijadikan Rujukan oleh Pembeli?
Pembeli yang mencari rujukan teknikal yang lebih formal boleh merujuk kepada piawaian ASTM yang berkaitan dengan jahitan, sambungan, dan prestasi jahitan.
ASTM D6193 – Amalan Piawai untuk Jahitan dan Sambungan
Piawaian ini merangkumi pengelasan dan ciri-ciri umum jahitan dan sambungan yang digunakan dalam produk berjahit. Ia menerangkan bahawa kejuruteraan sambungan melibatkan beberapa pemboleh ubah, termasuk sifat fabrik, jenis sambungan, jenis jahitan, ketumpatan jahitan, ketegangan benang, dan kekuatan benang.
Bagi pembeli, intipati pentingnya ialah kualiti jahitan harus dinilai sebagai satu sistem pembinaan lengkap, bukan hanya berdasarkan bilangan jahitan sahaja.
ASTM D1683/D1683M – Kaedah Ujian Piawai untuk Kegagalan pada Sambungan Berjahit Fabrik Tenunan
Kaedah ujian ini menangani kekuatan dan tingkah laku kegagalan jahitan pada fabrik tenunan. Ia boleh digunakan untuk menilai faktor-faktor seperti kekuatan jahitan, kecekapan jahitan, dan cara jahitan gagal di bawah daya yang dikenakan.
Namun, ia tidak harus ditafsirkan sebagai piawaian kapasiti beban universal untuk beg kanvas siap pakai. Ujian jahitan pada spesimen fabrik tidak secara automatik mewakili prestasi beg lengkap dengan pemegang, penjuru, dan struktur dasar.
Untuk keperluan pengujian rasmi, pembeli harus mengesahkan kaedah ujian, penyediaan spesimen, arah ujian, penyesuaian keadaan, kriteria penerimaan, dan keperluan pelaporan dengan makmal pengujian dan pembekal.
Pembinaan Pemegang Beg Kanvas
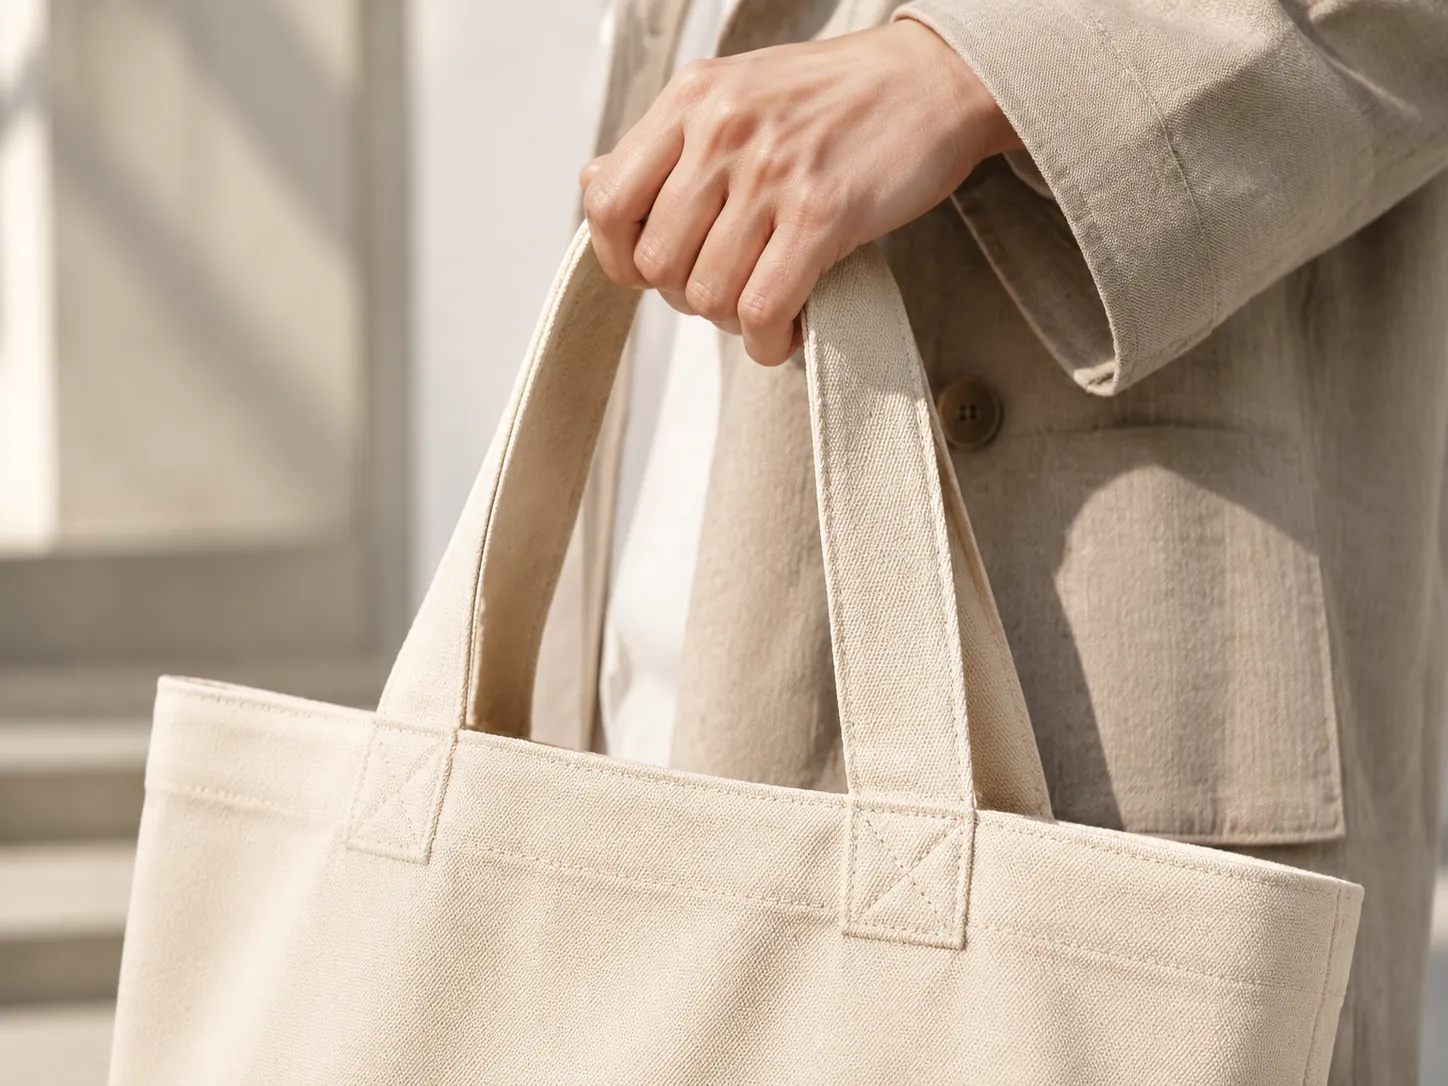
Pemegang merupakan antara komponen fungsional paling penting dalam beg kanvas.
Reka bentuknya mempengaruhi keselesaan membawa, rupa luar, ruang kegunaan, dan cara daya dipindahkan ke badan beg.
Pemegang boleh dibuat daripada kanvas yang sama dengan beg, tali webbing berasingan, atau bahan serasi lain.
Pemegang daripada fabrik yang sama
Pemegang daripada bahan utama dibuat daripada bahan kanvas utama.
Ia boleh mencipta rupa yang selaras dan kerap dipilih untuk beg jinjing promosi, beg runcit, dan tersuai beg berjenama.
Pemegang boleh dibentuk dengan melipat jalur kanvas dan menjahit di sepanjang satu atau kedua-dua tepinya.
Pertimbangan penting termasuk:
- Berat fabrik dan kelenturannya
- Lebar pemegang siap
- Bilangan lapisan fabrik
- Jahitan di sepanjang pemegang
- Panjang pemegang dan jarak ke bawah
- Kaedah pemasangan
Pemegang daripada bahan utama harus terasa selesa untuk kegunaan yang dimaksudkan. Jika bahan terlalu nipis, pemegang mungkin terasa kurang kukuh. Jika terlalu tebal atau kaku, ia mungkin menjadi tidak selesa atau sukar dilipat.
Pemegang jejaring kapas
Webbing kapas merupakan pilihan biasa untuk beg jinjing kanvas.
Ia menawarkan rupa tekstil yang selaras dan boleh lebih mudah dinyatakan secara konsisten berbanding pemegang yang dipotong daripada fabrik badan utama.
Tali kapas tersedia dalam pelbagai lebar, ketebalan, dan struktur.
Pembeli perlu mengesahkan sama ada tali tersebut ditenun dengan cukup ketat untuk aplikasi yang dimaksudkan dan sama ada warna, tekstur, dan tingkah laku susutannya sesuai dengan badan beg.
Tali Poliester dan Polipropilena
Tali poliester sering dipertimbangkan apabila pembeli mahukan bahan pemegang sintetik dengan rintangan baik terhadap kikisan harian.
Tali polipropilena merupakan pilihan lain untuk reka bentuk yang peka terhadap kos dan aplikasi ringan tertentu.
Rujukan Lebar Pemegang
| Jenis Pemegang |
Lebar Awal yang Disyorkan |
Kegunaan Lazim |
| Tali webbing sempit |
20–25 mm |
Beg promosi ringan |
| Tali pengikat piawai |
25–30 mm |
Beg tote kanvas umum |
| Tali lebar yang lebih lebar |
30–38 mm |
Tas belanja yang lebih besar dan reka bentuk yang lebih berat |
| Pemegang daripada fabrik yang sama |
25–40 mm |
Pemegang kanvas tersuai |
Ukuran ini merupakan rujukan reka bentuk yang praktikal, bukan piawaian tetap. Lebar akhir harus dipertimbangkan bersama ketebalan pemegang, bahan, saiz beg, dan keperluan membawa.
Panjang pemegang dan jarak ke bawah
Panjang pemegang dan jarak juntai pemegang adalah dua ukuran berbeza.
- Panjang pemegang ialah jumlah panjang bahan pemegang, diukur mengikut kaedah pembinaan yang dipersetujui.
- Jarak Jatuh Pegangan ialah jarak menegak dari tepi atas beg ke bahagian atas pemegang apabila beg dipegang dalam kedudukan yang dimaksudkan.
Pembeli harus menentukan ukuran mana yang diperlukan.
| Gaya Tang |
Jarak Juntai yang Disyorkan |
Kegunaan Lazim |
| Gagang Pendek |
100–150 mm |
Beg yang dibawa dengan tangan |
| Pegangan sederhana |
150–230 mm |
Membawa dengan tangan dengan sedikit ruang lega di pergelangan tangan atau lengan bawah |
| Gagang Panjang |
230–300 mm |
Beg pembawa bahu |
Jarak jatuh yang betul bergantung pada ketinggian beg, kaedah membawa yang dimaksudkan, dan pengalaman pengguna yang diinginkan.
Beg besar dengan pegangan pendek mungkin sukar dibawa di atas bahu. Beg kecil dengan pegangan terlalu panjang mungkin tergantung terlalu rendah atau kelihatan tidak seimbang.
Oleh sebab itu, pembeli harus mengesahkan jarak jatuh pegangan pada sampel fizikal, bukan hanya bergantung pada lakaran.
Kaedah Pemasangan Pegangan
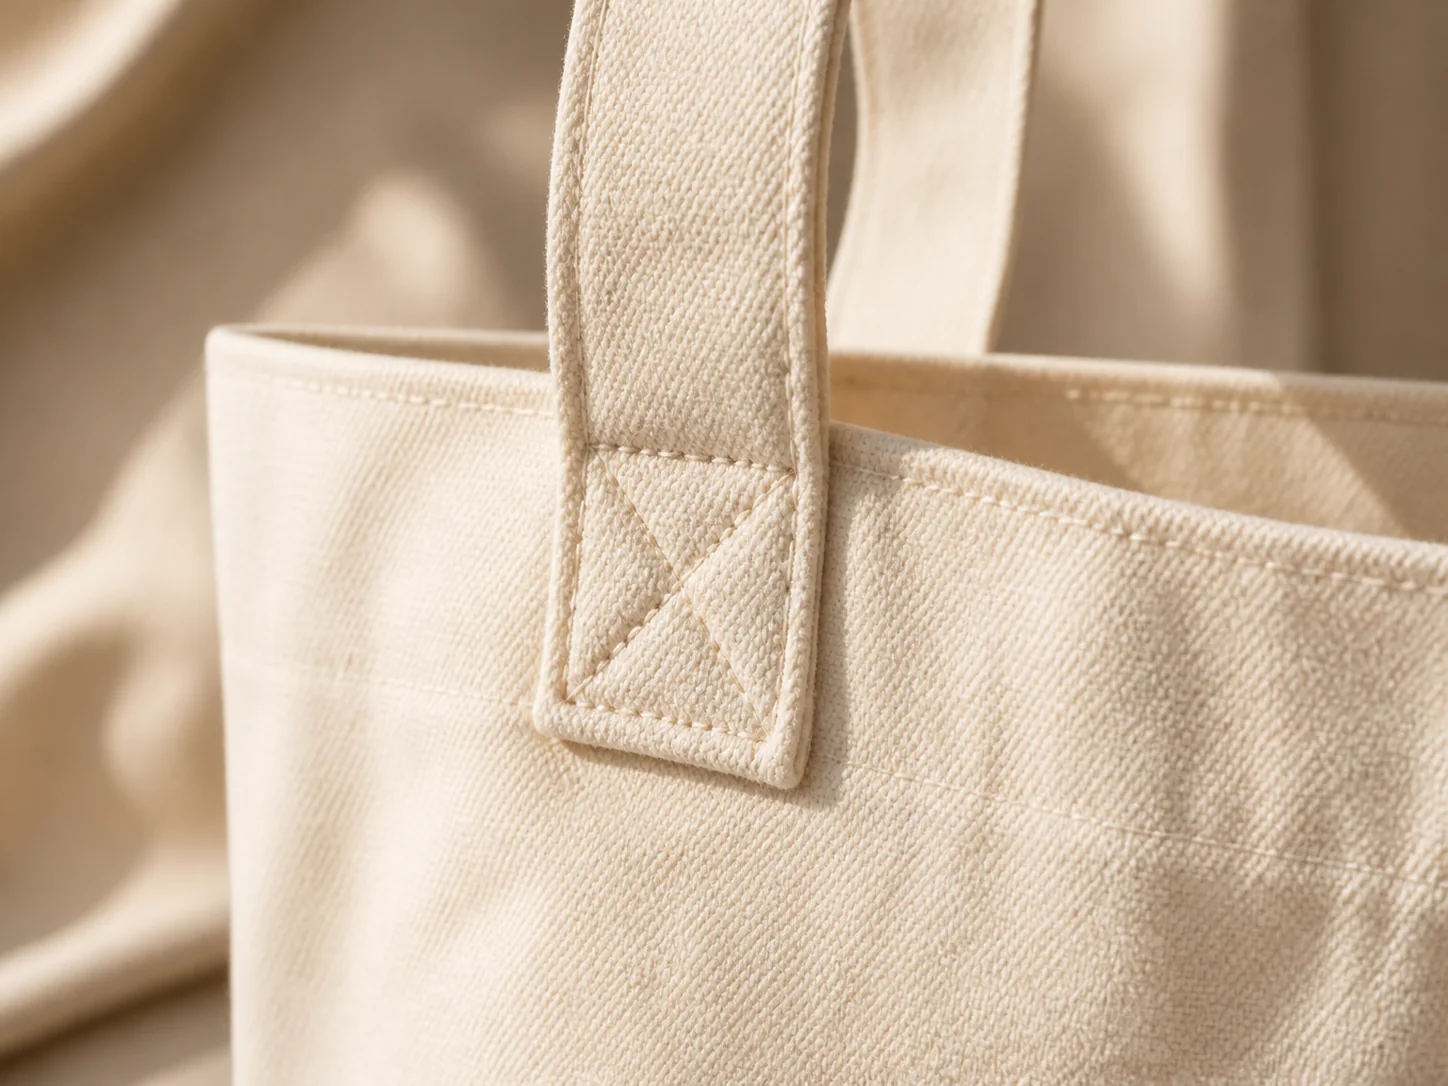
| Corak jahitan |
Konfigurasi Geometri |
Kawasan Laluan Benang Aktif |
Taburan Tegasan Regangan |
Had Beban Selamat yang Disyorkan |
| Jahitan Bar-Tack Linear (ISO 304) |
Jalur zig-zag padat tunggal ( 1.5–2.0 mm lebar)
|
Minimum ( 1.0×garis asas)
|
Sangat tertumpu sepanjang satu garis benang; risiko tinggi terhadap tegasan ricih benang lungsin |
≤6–8 kg (Hanya pada gelung bantu & penjuru poket)
|
| Kotak Perimeter Piawai |
segi empat tepat perimeter luar 4 sisi |
Sederhana ( 2.2×garis asas)
|
Mengagihkan daya ke atas 4 garis perimeter; lemah terhadap torsi pusat |
≤10–12 kg (Beg belanja runcit ringan)
|
| Jahitan Silang-X Kotak |
Kotak perimeter ditambah 2 garis pepenjuru bersilang |
Maksimum ( 3.6×garis asas)
|
Mengalihkan semula tekanan ricih secara pepenjuru merentasi benang kanvas warp dan weft |
≥20–30 kg (Piawaian komersial untuk kanvas tebal)
|
| Rivet pepejal + washer |
Rivet tiub kuprum/lobron melalui bahagian belakang kulit |
Daya pengapit mekanikal |
Beban titik tinggi; memerlukan washer dalaman untuk mengelakkan koyak pada tenunan |
≥25–35 kg (Pakaian kerja warisan & beg dengan pemegang kulit)
|
Pembinaan dan Penguatan Bahagian Bawah
Bahagian bawah beg kanvas menyokong kandungannya dan membantu mengekalkan bentuk beg.
Kaedah pembinaan harus dipilih berdasarkan saiz beg, kedalamannya, kandungan yang dijangkakan, dan rupa yang diinginkan.
Dasar Satu-Lapis
Dasar satu-lapis menggunakan struktur fabrik utama yang sama tanpa panel penguat tambahan.
Ia sesuai untuk beg ringan yang membawa kandungan yang relatif ringan.
Kelebihan potensial termasuk:
- Penggunaan bahan yang lebih rendah
- Kerumitan jahitan lebih rendah
- Binaan siap yang ringan
- Lebih Mudah Dilipat dan Disimpan
Namun, dasar satu-lapis mungkin tidak memberikan struktur yang mencukupi untuk beg yang lebih besar atau reka bentuk yang dijangka membawa barang yang lebih berat.
Bahagian bawah berlapis dua
Dasar dua-lapis menggunakan lapisan fabrik tambahan untuk mengukuhkan tapak.
Ini boleh meningkatkan rintangan tapak terhadap keausan harian dan membantu beg mengekalkan rasa yang lebih kukuh.
Lapisan tambahan ini boleh diperbuat daripada kanvas yang sama atau bahan yang serasi.
Pembeli perlu mengesahkan sama ada lapisan tambahan itu meliputi keseluruhan tapak atau hanya kawasan tertentu. Mereka juga perlu memeriksa sama ada ketebalan tambahan ini menyukarkan penjahitan sudut secara sekata.
Sisipan bawah yang diperkukuh
Sesetengah beg kanvas termasuk sisipan atau penguat berasingan di bahagian dasar.
Bergantung kepada reka bentuk, bahan ini mungkin diperbuat daripada kepingan plastik, papan, atau bahan penguat lain yang sesuai.
Sisipan dasar boleh membantu beg mengekalkan tapak yang lebih rata dan menyokong produk yang memerlukan permukaan pengangkutan yang lebih stabil.
Sebelum meluluskan ciri ini, pembeli perlu mengesahkan:
- Bahan dan ketebalan sisipan
- Dimensi akhir sisipan
- Sama ada sisipan boleh dikeluarkan
- Sama ada sisipan dilitupi fabrik
- Sama ada sudut-sudutnya sepadan dengan beg
- Sama ada ia boleh dibersihkan atau diganti jika perlu
Suatu sisipan yang boleh ditanggalkan boleh menjadi praktikal untuk beg runcit atau beg kegunaan tertentu, manakala sisipan tetap mungkin mencipta struktur yang lebih terpadu.
Perlindungan Bahagian Bawah Luaran
Untuk aplikasi tertentu, bahagian bawah mungkin mempunyai perlindungan luaran tambahan, seperti fabrik diperkukuh, panel bersalut, atau bahan serasi lain.
Ini boleh dipertimbangkan apabila beg kerap diletakkan di atas lantai atau terdedah kepada sentuhan berulang dengan permukaan.
Bahan tersebut harus dipilih mengikut kegunaan yang dirancang bagi produk dan penampilan keseluruhannya. Bahagian bawah pelindung tidak seharusnya menyebabkan kekukuhan berlebihan atau mengganggu proses lipatan jika kemudahan membawa adalah keutamaan.
Dimensi Rujukan Bahagian Bawah dan Gusset
| Elemen Reka Bentuk |
Rujukan Awal yang Dicadangkan |
Pertimbangan utama |
| Kedalaman bahagian bawah berbentuk kotak |
80–150 mm |
Sesuai untuk banyak beg tote bersaiz sederhana |
| Kedalaman gusset sisi |
80–150 mm |
Padankan lebar kandungan yang dirancang |
| Tampalan pengukuhan bahagian bawah |
Sahkan daripada dimensi tapak dan keperluan beban |
Harus meliputi kawasan tegasan yang dikehendaki |
| Bahagian bawah berlapis dua |
Tapak penuh atau kawasan pengukuhan yang ditentukan |
Elakkan ketebalan tidak sekata di penjuru |
| Sisipan bawah boleh ditanggalkan |
Padankan dengan tapak dalaman siap |
Semak ketepatan pasangan dan pergerakan semasa digunakan |
Dimensi ini merupakan titik permulaan bagi rekabentuk beg tote biasa. Beg promosi kecil mungkin memerlukan kedalaman kurang, manakala beg pembawa runcit besar mungkin memerlukan lebih banyak. Dimensi akhir harus disahkan pada sampel yang diluluskan.
Pelapikan Dalaman, Pengaturan & Mekanisme Poket
Keputusan antara dalaman berlapik dan tidak berlapik secara langsung memberi kesan kepada buruh pembuatan, berat unit, kebolehbilasan, dan keupayaan pengaturan dalaman.
Seni Bina Berlapik vs. Tidak Berlapik: Pertimbangan Kejuruteraan
| Parameter |
Tidak Berlapik (Penyelesaian Sempadan Bersih) |
Sepenuhnya Berlapik (Lapik Jenis Drop-in / Berpaip) |
| Estetika Dalaman |
Jahitan struktur terdedah dibalut dengan pita twill |
100% bersih; semua jahitan dalaman dan bahagian belakang pengikat tersembunyi |
| Berat Unit Purata |
Asas ( 1.0×)
|
+25%–35%lebih berat
|
| Kemudahan Dicuci & Pengeringan |
Kering dengan cepat; boleh dibalikkan |
Pengeringan lebih perlahan; lembapan boleh terperangkap di antara kulit luar dan lapisan dalam |
| Kos Bahan |
Terendah (kain kanvas sahaja + pita pengikat) |
+18%–28%(fabrik lapisan dalam + bahan pelapis + pemotongan)
|
| Buruh Pemasangan (SAM) |
Asas ( 1.0×)
|
+35%–50%(pemasangan beg di dalam beg + pembalikan bahagian atas)
|
| Kes sesuai ideal |
Beg beli-belah pasar tani, beg peralatan kegunaan umum, beg pantai |
Beg kerja komputer riba, beg perjalanan mewah, beg lampin |
Kejuruteraan Poket Dalaman
Poket Tampal Rata: Dijahit terus pada panel badan dalaman utama sebelum pemasangan beg.
Saku Gantung / Terapung: Dilekatkan hanya pada jahitan tepi atas hadapan, tergantung bebas di dalam kompartmen utama. Sangat ekonomikal; membolehkan integrasi saku berzip dengan cepat tanpa menjahit melalui kulit luar.
Penutup, Perkakasan & Penyelesaian Perimeter
Pemilihan dan pemasangan penutup mulut beg mengawal keselamatan, kemudahan akses, dan rintangan cuaca.
Tipologi Penutup Bukaan Atas
| Sistem Penutupan |
Struktur Mekanikal |
Kelebihan Utama |
Peringatan Kejuruteraan |
| Bukaan Atas (Hem Berganda) |
Dilipat dua kali 3.5–4.5 cm hem dengan dua garis jahitan kunci
|
Akses kargo segera; kos pengeluaran terendah; tiada perkakasan |
Kandungan terdedah kepada cuaca dan kecurian; mulut beg boleh melebar ke luar |
| Kadaran Zip Terbenam |
Letakkan kolar jatuh 2.5–4.0 cm di bawah tepi mulut beg
|
Perlindungan daripada cuaca; mengekalkan bentuk beg toto segi empat yang bersih |
Memerlukan penutup hujung fabrik pada rantai zip untuk mengelakkan peluncur tergelincir |
| Zip Perimeter Berterusan Penuh |
Pita zip berterusan dijahit rata di sepanjang tepi atas |
Pengurangan maksimum isi dalaman; penutupan sepenuhnya |
Sedikit menghadkan lebar bukaan apabila dibuka sepenuhnya |
| Kancing magnetik / kancing tekan |
Kelengkapan logam berpusat yang dipaku melalui permukaan dalaman |
Penutupan pantas satu tangan; estetika minimalis yang bersih |
Memerlukan 1.5 mm washer dalaman untuk mengelakkan koyak pada fabrik
|
Mekanisme zip & piawaian saiz
| Tolok Zipper |
Jenis Bahan |
Aplikasi kanvas yang disyorkan |
| No. 3 (3.9–4.5 mm) |
Gulung Spiral Nilon |
Kantung jatuh dalaman, slot dompet |
| No. 5 (5.5–6.2 mm) |
Gulung Nilon / Logam / Vislon |
Penutup utama di bahagian atas untuk 10–14 oz totes
|
| No. 8 (7.2–8.0 mm) |
Logam Tebal / Plastik Dicetak |
Tas utiliti berat, zip utama duffle |
| No. 10 (8.5–10.0 mm) |
Kuningan/Gulungan Industri Berat |
Beg duffel ekspedisi, beg alat ( 18 oz )
|
Penyelesaian Kanvas Khusus & Rawatan Kimia berbanding Pembinaan
Substrat kanvas berinteraksi secara dinamik dengan proses pembuatan bergantung pada rawatan pra-nya dan salutan kimia. Corak yang direkabentuk untuk kapas mentah akan gagal jika dipotong daripada kanvas berlilin atau berkain poliuretana tanpa menyesuaikan parameter pengeluaran.
Jadual Kalibrasi Rawatan berbanding Pengeluaran
| Siap Permukaan Kanvas |
Tingkah Laku Bahan Semasa Pengeluaran |
Kalibrasi & Pelarasan Mesin Kilang |
| Kanvas Berlilin Parafin & Lilin Lebah |
Geseran jarum yang teruk; suhu jarum melebihi 180∘C , menyebabkan benang sintetik melebur
|
Gunakan jarum bersalut titanium (SAN 5.1); kurangkan kelajuan mesin kepada 1,200 RPM; tekan tanpa stim |
| Lapisan belakang poliuretana (PU) / PVC |
halangan kalis air sepenuhnya, tetapi penembusan jarum tidak boleh dipulihkan |
Kurangkan SPI kepada 6–7; gunakan jarum berhujung bulat ringan; gunakan pita pengedap jahitan PU dengan udara panas |
| Pencucian enzim / pakaian bergaya vintaj |
Susut yang tinggi ( 4%–8%arah lusi, 2%–4%pakan)
|
Susutkan gulungan kanvas terlebih dahulu sebelum memotong, atau rekabentuk +5%toleransi susutan dalam corak CAD Gerber
|
| Salutan DWR Tanpa Fluorokarbon |
Penyelesaian hidrofobik menolak pelekat berbasis air biasa |
Gunakan pelekat sentuh berbasis pelarut untuk pengelekan lipatan; uji lekatan pemindahan haba |
Butiran Tambahan Mengenai Pembinaan dan Penyelesaian
Butiran kecil dalam penyelesaian boleh mempengaruhi kualiti yang dirasai bagi beg kanvas.
Butiran ini mungkin tidak mengubah struktur keseluruhan secara ketara, tetapi penyelesaian yang tidak konsisten boleh membuat produk kelihatan kurang berkualiti dari segi pembuatan.
Penyelesaian penjuru
Bucu merupakan kawasan di mana beberapa lapisan fabrik dan jahitan bertemu.
Ia perlu dijahit dan dipotong secara konsisten untuk mengelakkan ketebalan berlebihan, benang longgar, atau bentuk tidak sekata.
Bagi beg berbentuk segi empat tepat, sudut bahagian bawah perlu diperiksa dengan teliti kerana ia mempengaruhi kesimetrian beg dan keupayaannya berdiri tegak.
Paip
Piping ialah jalur bahan sempit yang dimasukkan ke dalam jahitan untuk mencipta tepi yang tegas.
Ia boleh menambah penampilan terstruktur pada beg kanvas tertentu, terutamanya rekaan runcit atau premium.
Namun, piping memerlukan bahan tambahan dan kerja jahitan tambahan. Ia harus digunakan di bahagian di mana rekaan mendapat manfaat daripada tepi yang lebih tegas.
Label dan Penjenamaan
Label boleh dijahit ke dalam jahitan sisi, dilekatkan pada bahagian luar, atau diletakkan di dalam beg.
Pilihan biasa termasuk label tenunan, label cetak, label fabrik, dan komponen penjenamaan lain.
Pembeli perlu mengesahkan:
- Dimensi label
- Penempatan
- Warna dan ilustrasi
- Kaedah pemasangan
- Jarak daripada jahitan dan tepi
- Sama ada label itu kelihatan dalam paparan produk yang dikehendaki
Kedudukan label itu harus diluluskan pada sampel fizikal kerana label boleh berubah sedikit kedudukannya semasa pemasangan.
Jahitan Hiasan
Jahitan hiasan boleh mencipta butiran visual atau menyokong gaya jenama tertentu.
Ia mungkin termasuk jahitan kontras, garis jahitan selari, atau butiran jahitan lain yang kelihatan.
Jahitan hiasan harus kekal konsisten dari segi warna, jarak, dan penyelarasan. Ia tidak boleh mengganggu jahitan struktur utama atau mencipta lubang jarum yang tidak perlu.
Perkakasan dan Aksesori
Sesetengah beg kanvas termasuk aksesori logam atau plastik seperti rivet, snap, cincin-D, gesper, atau tarikan zip.
Komponen-komponen ini harus sesuai dengan ketebalan fabrik dan kegunaan yang dikehendaki.
Pembeli harus memeriksa bahawa perkakasan dipasang dengan kukuh, berada pada kedudukan yang betul, dan bebas daripada kerosakan yang kelihatan.
Jika produk ini direka untuk digunakan berulang kali, pemasangan aksesori harus dimasukkan dalam pemeriksaan sampel dan sebarang ujian prestasi yang berkaitan.
Bagaimana Pembinaan Mempengaruhi Kos dan Pengeluaran
Dalam pengilangan OEM tersuai, setiap lipatan tambahan, operasi pengikatan, dan poket secara langsung mempengaruhi kos buruh per minit pakaian. Pengurus pembelian boleh mengoptimumkan harga seunit dengan memahami di mana kos pengeluaran terkumpul.
Perincian Kos Seunit untuk Beg Tote Kanvas Komersial Biasa 14 oz
-
Bahan Mentah (Fabrik Kulit Kanvas): 42%daripada jumlah kos FOB
-
Buruh Pemotongan & Menjahit (Operasi SAM): 28%daripada jumlah kos FOB
-
Kelengkapan & Hiasan (Zip, Tali, Rivet): 14%daripada jumlah kos FOB
-
Penyelesaian Akhir, Kawalan Kualiti & Pengepakan: 9%daripada jumlah kos FOB
-
Overhead Kilang & Margin Operasi: 7%daripada jumlah kos FOB
Perincian Minit Dibenarkan Piawai (SAM) Mengikut Operasi
| Operasi Pembuatan |
SAM Anggaran (Minit) |
Tahap Impak Kos Pengeluaran |
| AUpemotongan Fabrik Laser/Pisau CNC Automatik |
0.8 – 1.2 minit |
Impak Rendah |
| Jahitan Kunci Hem Atas Dua Kali Putar |
1.0 – 1.5 minit |
Impak Rendah |
| Jahitan Cengkam Sudut Kotak (2 Sudut) |
1.2 – 1.8 minit |
Impak Rendah |
| Penjajaran & Pemasangan U-Gusset Berterusan |
3.5 – 5.0 min |
Kesan sederhana |
| Pengikat Tepi Twill Sambungan Dalaman |
2.5 – 4.0 min |
Kesan sederhana |
| Sambungan Rata-Dilipat (LSc-2) Pemasangan Berlipat |
4.0 – 6.5 min |
Kesan tinggi |
| Pemasangan Pemegang Box-X (4 Titik Sokongan) |
2.0 – 3.2 min |
Kesan sederhana |
| Pemasangan Gusset Zipper Terbenam |
3.8 – 5.5 min |
Kesan tinggi |
| Pemasangan Sarung Komputer Riba Berlapik Dalaman |
3.0 – 4.5 min |
Kesan sederhana |
| Pelapikan Dalaman Penuh, Pasang Masuk & Balik Atas |
4.5 – 7.0 min |
Kesan tinggi |
Kejuruteraan Nilai Pintar: Matriks Pengoptimuman Kos
| Spesifikasi Tradisional yang Mahal |
Alternatif Setara Berdasarkan Kejuruteraan Nilai |
Anggaran Pengurangan Kos FOB |
| kanvas Berat 18 oz (Badan Satu-Lapis) |
kanvas Badan 12 oz + Tapak Diperkukuh Dua-Lapis 12 oz |
15%–20%Penjimatan bahan
|
| Jahitan Perancis Dibalut Tangan Sepanjang |
Jahitan Lockstitch SSa + Bersih 100%Pinggir Kapas Twill
|
12%–18%Penjimatan Buruh Potong & Jahit
|
| Tali Pengikat Kulit Diperam Sayur Sepenuhnya |
Tali Webbing Kapas Tebal Twill + Tampal Pegangan Kulit Dipotong Acuan |
25%–35%Penjimatan Pemotongan & Kelengkapan
|
| Kolar Zipper Logam Tenggelam |
Butang Tekan Magnetik Loyang Pepejal Tahan Lasak |
18%–24%Penjimatan Pemasangan & Kelengkapan
|
| Penguat Lantai Tapak Tertutup Tetap |
Selubung HDPE Berbentuk Silinder yang Boleh Dikeluarkan |
8%–12%Jimat Masa Buruh untuk Penyelesaian Akhir
|
Cadangan Pembinaan bagi Pelbagai Aplikasi Beg Kanvas
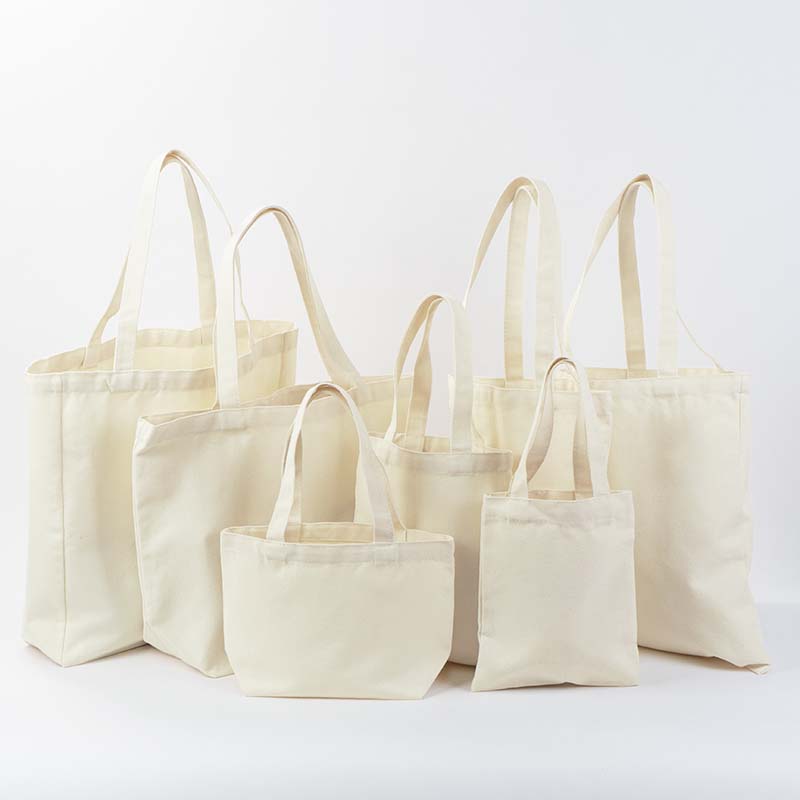
Aplikasi yang berbeza memerlukan kombinasi struktur, bahan, dan penyelesaian akhir yang berbeza.
Contoh-contoh berikut boleh membantu pembeli mengecilkan spesifikasi awal mereka.
Beg Tote Kanvas untuk Promosi
Beg tote promosi biasanya dihasilkan dalam kuantiti besar untuk acara, kempen, persidangan, dan hadiah jenama.
Keutamaan lazim termasuk:
- Kawalan kos
- Paparan logo yang jelas
- Kapasiti pengangkutan yang praktikal
- Dimensi yang konsisten
- Pengeluaran yang Efisien
Pembinaan rata atau berbentuk kotak pada penjuru mungkin mencukupi untuk banyak aplikasi promosi.
Bahan pemegang dan cara pemasangannya harus sepadan dengan kandungan yang dijangka. Beg tetingkap promosi ringkas mungkin tidak memerlukan lapisan penuh atau struktur dasar yang rumit.
Pembeli harus mengutamakan ketepatan kedudukan cetakan, kedudukan pemegang yang konsisten, dan penyelesaian tepi atas yang kemas.
Beg-beg membeli-belah runcit
Beg beli-belah runcit sering memerlukan rupa yang lebih kukuh dan kedalaman yang mencukupi untuk membawa produk berbungkus.
Pembinaan berbentuk kotak pada penjuru, gusset sisi, atau gusset penuh mungkin sesuai bergantung pada dimensi produk.
Ciri berguna mungkin termasuk:
- Pegangan yang lebih lebar
- Dasar yang jelas
- Pelekatan pemegang yang diperkukuh
- Penyelesaian jahitan dalaman yang kemas
- Penutup yang sesuai, jika diperlukan
Beg harus diuji menggunakan produk runcit yang mewakili, bukan hanya dinilai dalam keadaan kosong.
Beg Toting Jenama Premium
Tote runcit premium mungkin memberi penekanan lebih besar terhadap rupa, sentuhan tangan, dan kekonsistenan penyelesaian.
Ciri-ciri pembinaan yang mungkin termasuk:
- Kanvas yang lebih berat atau lebih terstruktur
- Jahitan terikat atau jahitan rata
- Bahagian dalaman yang sepenuhnya dilapisi
- Tab pemegang yang diperkukuh
- Bukaan bahagian atas yang diselesaikan dengan teliti
- Label tenun atau perkakasan terpilih
Tidak semua beg premium memerlukan setiap ciri tersebut. Reka bentuk harus dinilai sebagai satu produk lengkap, termasuk cara kain, pemegang, lapisan dalaman, dan penyelesaian saling bekerjasama.
Beg Buku dan Dokumen
Beg buku dan dokumen sering membawa kandungan yang agak rata tetapi kadangkala berat.
Pembinaan rata mungkin sesuai untuk dokumen ringan, manakala struktur dengan gusset mungkin lebih praktikal untuk buku, fail, dan pelbagai item.
Pembeli harus memperhatikan:
- Lebar dan tinggi akhir
- Kedalaman Dasar
- Jarak Jatuh Pegangan
- Pemasangan Pemegang
- Pembinaan jahitan sisi
- Sama ada bukaan memerlukan penutupan
Dimensi akhir harus disemak dengan saiz dokumen atau buku sebenar yang dijangka dimuatkan ke dalam beg.
Beg Hadiah dan Beg Barangan
Beg hadiah dan beg barangan mungkin perlu menyeimbangkan penyampaian dengan fungsi pembawaan.
Dasar berstruktur, jahitan atas yang kemas, dan pemegang yang selaras boleh meningkatkan rupa keseluruhan.
Bagi barangan bermerek, pembeli juga harus mempertimbangkan penempatan label, kedudukan cetakan, dan sama ada bahagian dalam memerlukan lapisan.
Pembinaan ringkas mungkin mencukupi untuk pembungkusan hadiah ringan. Beg barangan yang lebih berat mungkin memerlukan penguatan tambahan.
Rujukan Pembinaan Berasaskan Aplikasi
| Permohonan Beg |
Struktur yang dicadangkan |
Pertimbangan Pemegang |
Butiran Lain untuk Dinilai |
| Beg promosi |
Sudut Rata atau Kotak |
Fabrik Sendiri atau Tali Lebar |
Penempatan Logo, Hem Atas |
| Beg membeli-belah runcit |
Sudut Kotak atau Diperkukuh |
Tali Lebar Sederhana atau Lebar |
Struktur Bawah, Penyelesaian Jahitan |
| Jenama Premium Tote |
Berkantung atau berstruktur |
Lebih lebar daripada fabrik sendiri atau tali webbing |
Pelapik, jahitan terikat, label |
| Beg buku/dokumen |
Rata atau berkantung di bahagian bawah |
Jarak jatuh sederhana atau panjang yang selesa |
Dimensi dalaman akhir |
| Beg hadiah/barang dagangan |
Rata, sudut kotak, atau berkantung |
Pemegang yang selaras |
Rupa luar, bukaan atas, penjenamaan |
Toleransi Dimensi Akhir yang Praktikal untuk Beg Kanvas
-
Dimensi Bahagian Utama ( L×T×D ): ±5 mm (±0.2 inci )
-
Jarak Jatuh & Panjang Pemegang: ±10 mm (±0.4 inci )
-
Ketumpatan Jahitan (SPI): ±0.5 SPI di seluruh jahitan
-
Keseragaman Sisa Jahitan: ±1.5 mm
-
Kesesuaian Simetri Penambat Box-X: ±2.0 mm relatif terhadap garis tengah
Ini adalah titik permulaan yang dicadangkan untuk perbincangan spesifikasi, bukan toleransi industri universal.
Beg kecil dengan pembentangan runcit yang tepat mungkin memerlukan kawalan yang lebih ketat. Beg promosi besar mungkin membenarkan toleransi berbeza bergantung pada fabrik dan kaedah pembinaannya.
Pembeli juga harus menjelaskan cara pengukuran diambil.
Sebagai contoh:
- Adakah beg diukur secara rata atau dalam keadaan berdiri?
- Adakah lebar diukur pada bukaan bahagian atas atau merentasi bahagian bawah?
- Adakah tinggi diukur dari jahitan bahagian bawah hingga ke tepi bahagian atas?
- Adakah kedalaman bahagian bawah diukur dari dalam atau dari luar?
- Adakah jarak jatuh pemegang diukur apabila pemegang dalam keadaan lega atau dipegang tegak?
Kaedah pengukuran harus konsisten antara lukisan teknikal, sampel yang diluluskan, dan pemeriksaan pengeluaran pukal.
Bagaimana Pembeli Hendaklah Memeriksa Sampel Beg Kanvas
Sampel merupakan cara paling praktikal untuk menilai sama ada pembinaan yang dicadangkan sepadan dengan keperluan produk.
Sebelum meluluskan sampel, pembeli hendaklah memeriksa lebih daripada sekadar rupa keseluruhan.
Ulasan sampel yang berguna boleh dibahagikan kepada beberapa titik semakan.
Bentuk Keseluruhan dan Simetri
Letakkan beg di atas permukaan rata dan periksa sama ada ia duduk secara rata.
Periksa:
- Sama ada panel hadapan dan belakang selari
- Sama ada gusset sisi mempunyai kedalaman yang sepadan
- Sama ada sudut bahagian bawah simetri
- Sama ada bukaan bahagian atas rata
- Sama ada beg condong atau berpusing
- Sama ada beg mengekalkan bentuk asalnya apabila diisi
Perbezaan visual kecil mungkin diterima bergantung pada produk, tetapi distorsi ketara harus diperbetulkan sebelum kelulusan.
Kualiti jahitan dan jahitan sambungan
Periksa jahitan yang kelihatan dan jahitan dalaman.
Cari:
- Jahitan terlepas
- Benang putus atau longgar
- Jarak jahitan tidak sekata
- Kerutan di sekitar jahitan
- Hujung benang tidak diketatkan
- Tepi kasar yang terdedah
- Pengikat tidak sekata
- Jurang pada persimpangan sambungan
Berikan perhatian khusus kepada pemasangan pemegang, bucu bawah, dan sambungan sisi-ke-bawah.
Pemasangan Pemegang
Periksa sama ada kedua-dua pemegang diletakkan secara rata dan sama ada kawasan pemasangan adalah konsisten.
Pemegang tidak boleh diputar, terlalu longgar, atau kelihatan tidak selari.
Jika beg ini direka untuk membawa beban, pembeli juga harus menilai struktur pemasangan di bawah prosedur ujian yang dipersetujui.
Pemeriksaan visual sahaja tidak dapat mengesahkan kapasiti beban beg siap.
Binaan bahagian bawah
Periksa sama ada bahagian bawah terletak rata dan sama ada sisipan pengukuhan, jika ada, muat dengan betul.
Untuk beg berlipat sisi, periksa bucu dan sambungan antara tapak dan panel sisi.
Jika bahagian bawah direka untuk menyokong produk berbungkus, uji beg dengan kandungan yang mewakili.
Bukaan Atas dan Aksesori
Periksa sama ada tepi atas adalah rata dan sama ada penutup beroperasi dengan lancar.
Bagi beg berzip, buka dan tutup zip berulang kali. Bagi penutup kancing, periksa keselarasan dan pelekatannya.
Label, butiran hiasan, dan perkakasan juga harus sepadan dengan seni yang diluluskan dan spesifikasi teknikal.
Penilaian Beg yang Diisi
Beg harus dinilai dalam keadaan yang mencerminkan penggunaan sebenarnya.
Sebagai contoh, beg belanja harus diperiksa dengan produk belanja yang mewakili, manakala beg dokumen harus dinilai dengan fail atau bahan yang direka untuk dibawa.
Ini membantu mengenal pasti masalah yang mungkin tidak kelihatan apabila beg kosong, seperti:
- Kelengkungan berlebihan di bahagian bawah
- Perubahan bentuk pemegang
- Ketegangan jahitan sisi
- Kembangan gusset tidak sekata
- Kesukaran menutup bukaan
Ujian Prestasi dan Kriteria Penerimaan
Beg kanvas siap perlu dinilai mengikut kegunaan yang dirancang.
Tiada nilai beban tunggal atau spesifikasi jahitan yang berlaku untuk semua beg kanvas. Beg acara ringan, beg beli-belah runcit bersaiz besar, dan beg utiliti premium mempunyai keperluan prestasi yang berbeza.
Sebelum pengeluaran, pembeli perlu bersetuju dengan pembekal mengenai kaedah ujian dan kriteria penerimaan.
Ujian Pemegang dan Pelekat
Ujian pemegang menilai sama ada pemegang dan pelekatnya mampu menahan daya atau beban yang dipersetujui.
Pelan ujian perlu mengenal pasti:
- Beban ujian
- Kaedah pemuatan
- Masa pegangan
- Bilangan kitaran ujian, jika pemuatan berulang diperlukan
- Sama ada beg diuji dalam keadaan kosong atau dengan kandungan
- Keterubahan yang boleh diterima
- Kualiti jahitan dan fabrik yang diterima selepas ujian
Beban harus dipilih mengikut aplikasi yang dikehendaki dan dimensi beg.
Keputusan daripada satu saiz beg tidak boleh secara automatik digunakan untuk semua saiz lain dalam julat produk yang sama.
Ujian kekuatan jahitan
Bagi pembeli yang memerlukan penilaian lebih teknikal, ujian jahitan boleh memberikan maklumat tentang kelakuan fabrik yang disambung apabila dikenakan daya.
ASTM D1683/D1683M merupakan salah satu rujukan untuk menilai kegagalan pada jahitan fabrik tenunan.
Ujian ini boleh membantu mengenal pasti sama ada kegagalan berlaku akibat putus benang, kerosakan fabrik, atau gelincir jahitan.
Namun, ujian kekuatan jahitan tidak sama dengan ujian kapasiti beban bagi beg lengkap. Beg siap mempunyai beberapa komponen yang saling berinteraksi, termasuk panel badan, pemegang, bahagian bawah, dan penjuru.
Penilaian Penggunaan Berulang
Sesetengah beg direka untuk penggunaan berulang semasa membeli-belah atau membawa harian.
Dalam kes ini, pembeli mungkin ingin menilai produk selepas pengendalian, pemuatan, dan pembongkaran berulang.
Pelan ujian harus mencerminkan senario penggunaan sebenar dan bukan hanya bergantung pada satu ujian beban statik.
Titik pemeriksaan yang mungkin termasuk:
- Jahitan longgar
- Peregangan pemegang
- Koyak fabrik
- Deformasi bahagian bawah
- Bukaan jahitan
- Kerosakan penutup
- Kelongsoran perkakasan
Pemeriksaan rupa luar dan dimensi
Ujian prestasi harus disokong oleh pemeriksaan dimensi dan visual.
Sebuah beg mungkin lulus ujian beban tetapi masih mempunyai cacat pengeluaran yang tidak boleh diterima, seperti pemegang tidak sekata, penyelesaian jahitan yang lemah, atau dimensi yang salah.
Oleh itu, kriteria penerimaan harus merangkumi kedua-dua prestasi fungsional dan rupa luar produk.
Bina Piawaian Penerimaan yang Jelas
Spesifikasi pembelian yang berguna harus membezakan antara:
| Aras Keperluan |
Apa Yang Dicakupi |
Contoh |
| Rujukan reka bentuk |
Dimensi awal dan pilihan pembinaan |
lebar pemegang 25–38 mm |
| Keperluan Pengeluaran |
Cara produk mesti dipasang |
Hem bahagian atas berlipat dua, siar sambungan ditentukan |
| Keperluan kualiti |
Kualiti kerja dan rupa yang diterima |
Tiada jahitan terlepas atau hujung benang longgar |
| Kebutuhan Prestasi |
Cara beg siap mesti berfungsi |
Ujian pemegang atau beban yang dipersetujui |
| Toleransi Pengukuran |
Variasi yang dibenarkan daripada spesifikasi yang diluluskan |
Lebar beg ±10 mm, jika dipersetujui |
Perbezaan ini membantu mengelakkan salah faham. Lebar pemegang yang dicadangkan bukan jaminan prestasi secara automatik, dan jahitan yang kelihatan kemas bukan bukti kapasiti beban tertentu.
Masalah Pembinaan Beg Kanvas Biasa dan Punca-Puncanya
Memahami kecacatan biasa membantu pembeli mengenal pasti masalah potensi semasa kelulusan sampel dan pemeriksaan pengeluaran pukal.
| Masalah |
Sebab yang Mungkin |
Apa yang Perlu Diperiksa oleh Pembeli |
| Bentuk beg tidak sekata |
Pemotongan panel tidak sekata atau penyelarasan jahitan tidak tepat |
Dimensi corak dan padanan panel |
| Gusset sisi berpusing |
Penyelarasan panel tidak tepat atau jahitan tidak sekata |
Lebar gusset dan kedudukan jahitan |
| Bukaan atas tidak rata |
Lipatan atau jahitan tidak konsisten |
Lebar hujung bawah dan penyelarasan tepi atas |
| Benang dalaman longgar |
Penyelesaian tepi tidak lengkap atau hujung benang tidak terkunci |
Jahitan overlock dan penyelesaian jahitan |
| Jahitan berkedut |
Ketegangan benang tidak betul atau ketumpatan jahitan tidak sesuai |
Tetapan mesin dan keserasian fabrik |
| Ketidakselarasan pemegang |
Kedudukan tidak tepat semasa pemasangan |
Kedudukan pelekat dan kesimetrian |
| Kerosakan fabrik berhampiran pemegang |
Penetrasi jarum terlalu mendalam atau pelapikan tidak sesuai |
Corak jahitan, tampalan belakang, dan keadaan fabrik |
| Bucu bawah kelihatan tebal |
Bilangan lapisan fabrik terlalu banyak atau pemotongan tidak rapi |
Corak bucuk dan keluasan jahitan |
| Lapisan dalaman bergerak di dalam beg |
Dimensi lapisan dalaman tidak betul atau cara pelekatan tidak tepat |
Kepadan lapisan dan titik sambungan |
| Bukaan zip tidak sekata |
Penjajaran lemah atau jahitan tidak konsisten |
Penempatan zip dan pembinaan tepi atas |
| Beg tidak berdiri secara rata |
Dimensi bahagian bawah tidak sekata atau struktur tidak sesuai |
Corak tapak dan pemasangan panel |
Apabila cacat muncul, pembeli harus mengenal pasti punca pembinaannya bukan meminta pembekal membuat pelarasan umum.
Sebagai contoh, jika beg condong ke satu sisi, masalah itu mungkin disebabkan oleh dimensi panel yang tidak sekata, penjajaran dinding sisi (gusset), atau pembinaan bahagian bawah. Menambah jahitan sahaja mungkin tidak menyelesaikannya.
Senarai Semak Spesifikasi Pembinaan Beg Kanvas untuk Pembeli
Sebelum membuat pesanan pukal, pembeli boleh menggunakan senarai semak berikut untuk mengesahkan butiran pembinaan utama dengan pembekal.
| Item |
Titik-Titik Utama untuk Disahkan |
| Struktur Beg |
Panel rata / dasar berkantung / gaya berkantung |
| Saiz Akhir |
Lebar × Tinggi × Kedalaman Tapak; nyatakan kaedah pengukuran (rata / tegak, dalaman / luaran) |
| Fabrik Utama |
Komposisi kanvas, berat, warna, dan penyelesaian permukaan |
| Corak & Butir |
Arah butir fabrik, susunan panel |
| Spesifikasi Jahitan |
Toleransi jahitan, jenis jahitan (jahitan biasa / jahitan overlock / jahitan binding dsb.) |
| Penguatan untuk Beban |
Penguat untuk pemegang, bahagian bawah dan penjuru |
| Siap dalaman |
Keperluan overlock / pengikat (penting bagi beg tanpa lapisan) |
| Contoh & Lembaran Spesifikasi |
Contoh hanya untuk rujukan; lembaran spesifikasi rasmi dengan toleransi diperlukan |
Jika spesifikasi produk anda belum ditetapkan, anda hanya perlu menghantar imej rujukan, kegunaan yang dimaksudkan, dan anggaran kuantiti kepada kami.
Soalan Lazim
Apakah kaedah pembinaan yang paling biasa digunakan untuk beg kanvas jenis tote?
Pembinaan rata dan pembinaan penjuru berbentuk kotak merupakan pilihan biasa untuk beg kanvas jenis tote. Pembinaan rata relatif mudah dan sesuai untuk kegunaan ringan, manakala penjuru berbentuk kotak menambah kedalaman tanpa memerlukan panel sisi berasingan. Pilihan terbaik bergantung kepada kandungan yang dihasratkan dan kapasiti yang diperlukan.
Apakah perbezaan antara penjuru berbentuk kotak dan gusset?
Penjuru berbentuk kotak mencipta kedalaman dengan membentuk penjuru bahagian bawah beg, biasanya melalui proses lipatan dan jahitan. Gusset menggunakan panel tambahan atau bahagian berstruktur untuk mencipta kedalaman di sepanjang sisi, bahagian bawah, atau kedua-duanya. Beg berjenis gusset umumnya memberikan bentuk tiga dimensi yang lebih jelas.
Adakah penambahan lapisan dalaman penuh meningkatkan kapasiti beban beg?
Tidak. Ini adalah kesilapan reka bentuk biasa. Dalam pembinaan beg piawai, pemegang dibuat dengan mengikatnya melalui kulit luar kanvas (atau melalui kedua-dua kulit luar dan muka). Beban kinetik dipindahkan sepenuhnya melalui titik ikatan pemegang, kanvas badan luar, dan jahitan dasar. Lapisan dalaman hanya menyelesaikan bahagian dalam, menyembunyikan belakang poket, dan menambah ketegaran struktur, tetapi tidak memberi sumbangan langsung terhadap kapasiti tegangan beg dari segi penilaian daya angkut.
Adakah dasar berlapis dua diperlukan?
Tidak untuk semua beg kanvas. Dasar berlapis satu mungkin mencukupi untuk kegunaan ringan. Dasar berlapis dua atau sisipan boleh dipertimbangkan apabila beg memerlukan struktur dasar yang lebih kukuh. Keseluruhan beg masih perlu dinilai kerana pengukuhan dasar sahaja tidak menentukan kapasiti beban.
Jenis jahitan manakah yang terbaik untuk beg kanvas?
Tiada jahitan tunggal yang terbaik untuk setiap reka bentuk. Jahitan biasa biasanya digunakan untuk pemasangan asas, jahitan overlock membantu menyelesaikan tepi mentah, jahitan berbingkai menghasilkan dalaman yang lebih kemas, manakala jahitan flat-felled memberikan penyelesaian tertutup dan berstruktur. Pilihan bergantung kepada ketebalan fabrik, rupa luar, kos, dan kegunaan yang dirancang.
Kesimpulan
Pembinaan beg kanvas menentukan bagaimana fabrik, jahitan, pemegang, bahagian bawah, dan butiran penyelesaian saling bersepadu. Sebuah beg tote rata yang ringkas dan beg bertabung berstruktur mungkin menggunakan kanvas yang serupa, tetapi keperluan pembinaannya serta kos pengeluaran boleh berbeza secara ketara.
Bagi pembeli, kuncinya bukan memilih pembinaan paling rumit atau sekadar menambah lebih banyak jahitan. Sebaliknya, ia ialah mencocokkan struktur dengan kegunaan yang dirancang bagi beg tersebut, mengesahkan dimensi kritikal, serta menetapkan keperluan yang jelas untuk jahitan, penguatan, dan pemeriksaan kualiti.
ATINITI , butiran pembinaan ini penting apabila membangunkan beg kanvas tersuai untuk projek promosi, runcit dan berlabel peribadi. Dengan mengesahkan aplikasi yang dikehendaki, dimensi, reka bentuk pemegang dan keperluan penyelesaian pada peringkat awal, pembeli boleh bekerja ke arah beg yang memenuhi kedua-dua jangkaan fungsional dan jenama.
Produk berkaitan
 Berita Hangat