キャンバスバッグの製造は、単に複数の布地を縫い合わせる作業以上のものです。バッグの型紙設計、組み立て方、補強方法、仕上げ処理が、その形状、実用的な収容力、外観、耐久性、および量産時の品質安定性を決定します。
同じ重量のキャンバス生地を使い、サイズも似ているトートバッグでも、実際に使用した際の性能は大きく異なることがあります。一方は形を保ち、ハンドルがしっかり固定されたままですが、他方は繰り返し使用するうちに縫い目が緩んだり、角が伸びたり、ハンドルが歪んだりする場合があります。こうした差異は、キャンバス素材そのものよりも、むしろ製造工程の細部に起因していることが多いのです。
調達担当チーム、小売事業者、プロモーション用品会社、プライベートブランド各社にとって、「製造方法」を理解することは、 キャンバスバッグ サプライヤーからの提案を評価し、量産開始前にどの仕様に特に注意を払うべきかを判断する上で、大きな助けになります。
本ガイドでは、調達および製品開発の視点から、こうした製造要素について解説します。
キャンバスバッグの構造とは?
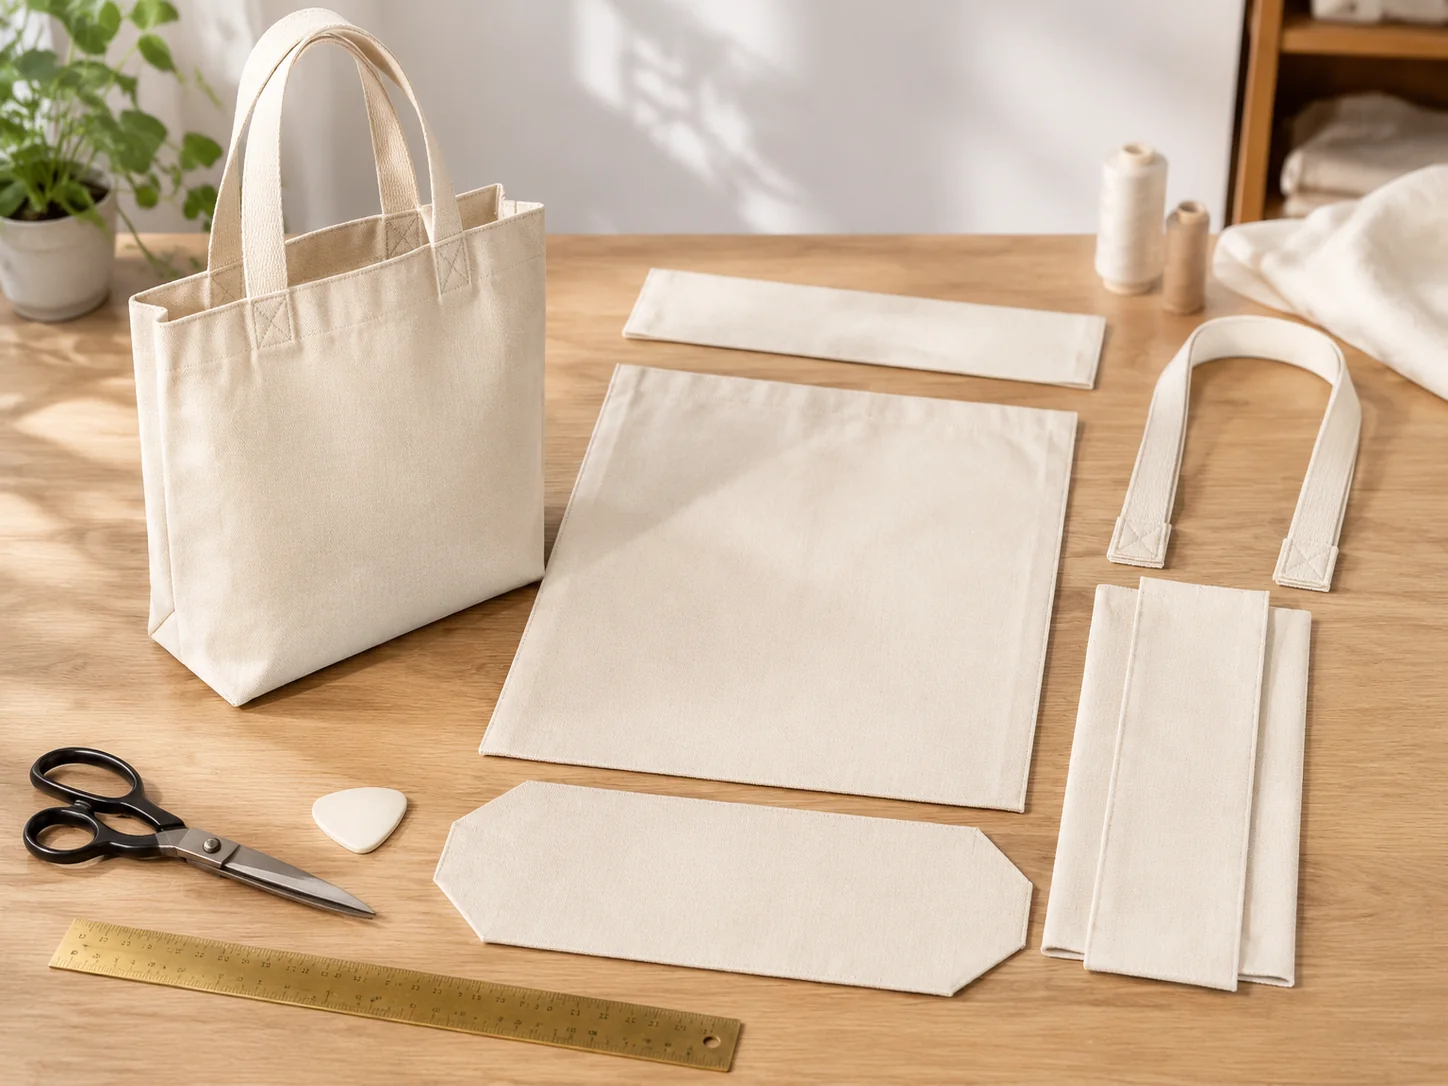
キャンバスバッグの構造とは、キャンバス生地および関連部品を完成品のバッグに仕上げる一連の工程を指します。パターン作成、生地裁断、パネルの組み立て、縫製、補強、エッジ処理、最終検査などが含まれます。
構造方式は、バッグの形状や各部品がどのように連携して機能するかを決定します。
たとえば、シンプルなプロモーション用トートバッグは、本体パネル2枚、ハンドル2本、折り返し加工された上部エッジで構成される場合があります。一方、形状を保つための構造化された小売用トートバッグでは、追加のサイドパネル、別途製作された底板、裏地、内ポケット、および強化されたハンドル取付部が必要になることがあります。
両方ともキャンバスバッグですが、製造工程および構造上の要件は異なります。
キャンバスバッグの主な構成部品
| 部品 |
主な機能 |
一般的な構造上の配慮事項 |
| 前面・背面パネル |
バッグの本体部分を形成する |
パネルの寸法、生地の方向、プリント位置、縫い代 |
| サイドパネル |
幅および内部空間を確保する |
マチの深さ、角の位置合わせ、縫い目処し |
| 底面板 |
バッグの底面を形成する |
底面の寸法、補強、荷重分散 |
| ハンドル |
バッグを持ち運べるようにする |
ハンドルの素材、幅、長さ、取付部 |
| 上部開閉式 |
バッグの開口部を形成する |
折り返しヘム、裏地、ジッパー、スナップボタンなどによる閉じ具 |
| 裏地 |
バッグ内部を覆う |
素材の適合性、縫い目処し、ポケットとの統合 |
| 補強パッチを追加する |
繰り返し荷重がかかる部位の補強 |
生地の厚さ、パッチの寸法および配置位置 |
| ラベルおよび付属品 |
識別情報および機能に関する詳細を追加 |
配置位置、取り付け方法、ハードウェアとの互換性 |
すべてのバッグにこれらすべての部品が必要なわけではありません。軽量のプロモーション用トートバッグは比較的シンプルな構造で製造できますが、高級小売向けバッグでは、より洗練された構造が必要になる場合があります。
したがって、製品開発の第一歩は、想定される用途、収容する物品、外観要件、および目標価格を明確にすることです。これらの要素に基づいて構造方式を決定すべきであり、単に利用可能だからという理由で余分な部品を追加してはなりません。
一般的なキャンバスバッグの構造タイプ
全体的な構造は、バイヤーが最初に確認すべき重要な項目の一つです。これはバッグの形状、収容容量、素材使用量、縫製工程、および完成時の外観に影響を与えます。
フラットな構造
フラット型キャンバスバッグは通常、側面および底辺で接合された2枚の本体パネルから構成されます。上部の端は開口のままにするか、折り返しヘムで仕上げます。
これは、最もシンプルで経済的な製造方法の一つです。
一般的な特徴:
- 比較的単純なパターンと裁断工程
- マチ付きデザインと比べて素材使用量が少ない
- 軽量で保管しやすい
- 袋に中身を詰めた際の深さが限られる
- 平らな形状や比較的薄い内容物に適しています
フラット構造は、軽量のプロモーション用トートバッグ、書類用バッグ、イベント配布用バッグ、シンプルな小売用パッケージなどに広く用いられています。
バイヤーにとって主な検討事項は、想定される内容物に追加の深さが必要かどうかです。空の状態では広々しく見えても、かさばる商品を収容する際には実用的な容量が制限されます。
ボックスタイプ(角出し)構造
ボックスタイプ構造は、フラットバッグの底角部分を立体的に成形することで深さを確保します。
製造者は通常、側面と底面の縫い目を合わせ、所定の長さを計測して印をつけ、その後角部分を横断して縫い、余分な生地をカットまたは仕上げます。
この構造により、バッグが安定して自立し、内部容積も増加します。
一般的な特徴:
- 底面パネルを別途設けることなく、深さを確保できます。
- 全体のパターンを比較的シンプルに保つことができます。
- 日常的に使用する荷物に適した、実用性の高い底面形状を実現します。
- 中量生産においてコスト効率が良い場合があります。
- 角の寸法と縫製を均一に保つ必要があります。
マチ付き(ボックスコーン)構造は、平袋よりも収容力が必要なショッピングトート、プロモーション用バッグ、小売店向けキャリーバッグなどに多く採用されます。
完成時の深さは、角の切り取り寸法およびパターンの組み立て方によって決まります。購入者は、図面に記載された角の寸法が自動的に内寸の深さと一致すると想定してはなりません。サプライヤーは、サンプルにて実際の完成寸法を確認・提示する必要があります。
サイドマチ構造
サイドマチバッグは、側面に追加の布パネルを配置することで、明確な深さを確保し、内容物を入れた際に広がるよう設計されています。
単なる平らなトートバッグとは異なり、サイドパネルにより、より立体的で構造化された形状が実現されます。
特長:
- 内部容積が大きくなります
- より明確な長方形または箱型のシルエット
- 幅広い商品への対応性が向上
- 整理収納に使えるスペースがさらに確保できます
- バッグの縦横比を設計する際の自由度が高まります
サイドガセット構造は、小売店用ショッピングバッグ、ギフトバッグ、製品包装、大型キャンバス製キャリーバッグなどに有効です。
ただし、追加のパネル分だけ縫い目や位置合わせのポイントが増えます。サイドパネルの裁断が均一でなかったり、縫製が不均等だと、完成したバッグが傾いたりねじれたり、角が不ぞろいになることがあります。
ボトムガセット構造
ボトムガセット構造では、側面の構造を比較的シンプルに保ったまま、底部分に奥行きを追加します。
底面は、本体生地を折り返す、別途底面パネルを付ける、またはバッグのデザインに応じて他のパターン配置を用いることで形成されます。
この構造は、安定した底面が必要な商品を収容するために、より広い底面を求めるバイヤーにとって有効です。
確認すべき主なポイントは以下のとおりです。
- 完成後の底面の深さ
- 底面の幅
- 底面が単層か複数層の生地で構成されるか
- 取り外し可能なインサートか、固定式のインサートが必要か
- 底面が側面の縫い目とどのように接合されるか
底面のギャセット(マチ)を設けると実用容量が向上しますが、重い荷物に対応できるバッグになるわけではありません。底面の縫い目、ハンドルの取付部、および全体の生地構造もあわせて評価する必要があります。
フルギャセット構造
フルガセットバッグは、側面と底面の両方に深さを付与するために追加のパネルを使用します。
これにより、より明確な三次元構造が実現され、袋に物を入れた際に形状を保ちやすくなります。
主な用途には、形状を保つショッピングトート、大型小売用バッグ、商品用バッグ、および製品運搬用キャリアなどがあります。
平らな構造と比較して、フルガセット設計では通常、生地の部品点数が多く、縫製に要する時間が長く、パネルの位置合わせもより厳密になります。
購入者は、追加の構造が実際に機能的なメリットをもたらすかどうかを検討すべきです。袋がポスターやチラシなどの平らな販促資材を運ぶだけであれば、フルガセットはコスト増加を招くだけで、ユーザー体験の向上にはつながらない場合があります。
拡張可能な構造
拡張可能なキャンバスバッグは、追加の折り目、ガセット、または調整可能な機構などを用いて、実使用時の収容容量を増やします。
例えば、袋の側面に収納時に畳まれる折り目を設け、中身を入れたときに広がるようにする、あるいは底面の構造を工夫して深さを増すといった方法があります。
この構造は、中身のサイズがまちまちな小売用バッグや多目的キャリアーに有効です。
ただし、拡張機能については、折りたたんだ状態と展開した状態の両方で評価する必要があります。バイヤーは、バッグが展開後もバランスを保つか、折り目がスムーズに開くか、縫い目が繰り返しの拡張に耐えられるかを確認すべきです。
構造タイプの比較
| 構造タイプ |
形状と深さ |
素材および縫製の複雑さ |
典型的な用途 |
| フラット |
浅めの深さ |
低 |
プロモーション用トートバッグ、書類用バッグ |
| 角箱型(ボックスタイプ) |
中程度の底面の深さ |
低め~中程度 |
ショッピング用トートバッグ、イベント用バッグ |
| サイドガセット |
側面の深さが明確に定義されたもの |
中 |
小売用バッグ、ギフトバッグ |
| 底のガッセット |
底面がより広くまたは深いもの |
中 |
ショッピングおよび商品用バッグ |
| フルガセット |
立体的な形状が明確に定義されたもの |
中程度から高い |
構造化された小売用トートバッグ |
| 拡張可能 |
調整可能な容量 |
中程度から高い |
多目的ショッピングバッグ |
最も適した構造が、必ずしも最も複雑な構造であるとは限りません。バイヤーは、製品の用途、寸法、想定される収容物、および目標原価に応じて、適切な構造を選択する必要があります。
キャンバスバッグの型紙設計と生地裁断
縫製を開始する前に、メーカーはすべての生地部品の寸法および形状を明確に定義した型紙を必要とします。
型紙の精度は重要です。パネルサイズにわずかでも差があると、完成したバッグの左右対称性、深さ、ハンドルの位置に影響が出るためです。
本体パネル
基本的なフラットトートバッグの場合、前面パネルと背面パネルは通常、同じ寸法で裁断されます。
ガセット付きバッグの場合、型紙には側面パネルや底面パネルが別途含まれていることがあります。これらの部品は、本体パネルと整合性を保ち、完成したバッグが意図通りのプロポーションになるよう設計されている必要があります。
バイヤーは、提示された寸法が以下のいずれを指すかを確認する必要があります。
- 完成後の外寸
- 完成後の内寸
- 縫製前の裁断寸法
- ガセットを含むか否かの寸法
これらの測定値は互換性がありません。
例えば、幅40cm、高さ35cmと仕様されたバッグは、縫い代の幅、上部の折り返し(ヘム)、製造方法によって、裁断寸法が異なる場合があります。
技術仕様書には、完成品としての意図された最終寸法を明確に記載する必要があります。
生地の方向性と織り目(グレイン)
キャンバスは織物であるため、経糸方向(ウォープ)と緯糸方向(ウェフト)が、使用時の生地の挙動に影響を与えることがあります。
経糸方向は通常、生地の長手方向に沿って走り、緯糸方向はその幅方向に走ります。
パターン開発において、メーカーはパネル配置時に生地の方向性を考慮する必要があります。異なる部品を一貫性のない方向で裁断すると、伸び率、ドレープ性、外観などに差が出る可能性があります。
これは、大面積のプリントパネルを備えたバッグ、目立つ縫い目を持つバッグ、あるいは立体的な形状のバッグにおいて特に重要です。
プリントキャンバスの場合、バイヤーはプリントの方向性を確認し、隣接するパネル間で柄の向きや位置を合わせる必要があるかどうかも確認すべきです。
縫い代
縫い代とは、布地の端から縫い目の位置までの距離です。これは、パーツを接合したり、縫い目を仕上げたりするために必要な布地の量を確保するものです。
縫い代が狭すぎると、縫い目周辺に十分な布地が残らない場合があります。逆に広すぎると、特に複数の層が重なる部分で不要な厚み(ボリューム)が生じるおそれがあります。
実用的な初期の目安:
| 建設地域 |
推奨縫い代 |
| 本体の一般的な縫い目 |
10–15 mm |
| 軽量でシンプルな構造 |
約10mm(布地の性質によって若干の調整が必要) |
| 重量感のある素材や、より複雑なパーツ接合部 |
約12~15mm |
| 内部仕上げを追加で行う必要がある部位 |
選択された縫い目の種類に応じて確認してください |
これらの数値は、サンプル開発の出発点であり、すべてのキャンバスバッグに対して固定された要件ではありません。
適切な縫い代は、生地の厚さ、縫い目の種類、端処理方法、および接合する層数によって異なります。
たとえば、バイアステープで包む縫い目(バインド縫い)では、単純なオーバーロック縫いとは異なる縫い代が必要になる場合があります。製造業者は、縫い代を孤立した数値として扱うのではなく、パターンと完成寸法を併せて確認する必要があります。
裁断精度とパーツの均一性
不均一な裁断は、以下のような目に見える問題を引き起こす可能性があります。
- バッグの片側が他方より高くなってしまう。
- 底面パーツが側面パーツと均等に揃わない。
- ハンドルの取り付け位置の高さが左右で異なる。
- 上部の開口部が傾斜してしまう。
- 印刷されたデザインが中央に配置されていません。
大量生産注文の場合、バイヤーはサプライヤーに対し、裁断のばらつきをどのように管理しているかを確認する必要があります。
工場の設備や生産規模に応じて、裁断テンプレート、カッティングダイ、マーカープランニング、またはその他の再現性のある裁断方法が用いられる場合があります。
印刷製品では、メーカーがデザイン周囲に必要な裁断余裕量(セームアロウアンス)を事前に確認することも重要です。平らな生地パネル上では中央に見えるデザインでも、バッグの組立後にずれて見えることがあります。
キャンバスバッグでよく使われる縫製の継ぎ目(シーム)
シームは複数の生地パネルを接合し、完成したバッグの形状を維持する役割を果たします。
最適なシームは、使用する生地の種類、バッグの構造、外観への要件、および想定される使用用途によって異なります。
シームの品質は、単に目に見えるステッチの列数だけで判断してはなりません。その性能は、ステッチの種類、糸の材質、ステッチ密度、シームアロウアンス(縫い代)、生地の強度、および縫製の精度にも大きく左右されます。
平縫い
表地同士を合わせて縫い合わせる、シンプルな縫い方です。縫い終わったら、縫い目を開いてプレスします。
バッグの基本的なパネルを組み立てる際に一般的に用いられる方法です。
特長:
- 生産工程がシンプル
- 多くの標準的なキャンバス製品に適しています
- 縫製の難易度が比較的低い
- 外観がすっきりと仕上がります
裁断面(生地の端)は、ほつれを防ぐため、追加の仕上げ処理が必要になる場合があります。
裏地のないバッグの場合、購入者は露出する縫い代がロックステッチで処理されているか、バイアステープで包まれているか、折り返されているか、あるいは他の方法で仕上げられているかを確認してください。
オーバーロック縫い
ロックステッチ縫いでは、専用のロックミシンで生地の裁断面を包み込み、ほつれを防止します。
ほつれを防ぎ、バッグの内側をすっきりと整えるためによく使われます。
特長:
- 生地の端のほつれを抑えるのに役立ちます
- 生産効率が良い
- 多くの内部縫い目に適しています
- 追加の端折り作業を減らすことができます
オーバーロックは端処理の一種であり、必ずしもあらゆる荷重のかかる部位に適した縫い目であることを意味するわけではありません。
重い荷物を収容するように設計されたバッグでは、主な接合部や補強構造についても、別途検討が必要です。
バイアステープ縫い
バイアステープ縫いでは、生地の裁断面を別途用意した布やバイアステープで覆います。
これにより、内側がより仕上げられた印象になり、裏地のないバッグの外観も向上します。
縁取り縫いは、高級な小売用トートバッグや構造的なキャンバスバッグ、および内側が顧客に見える製品で一般的に採用されます。
縁取り材は、主生地と厚み、柔軟性、色合いが調和している必要があります。
バイヤーは、縁取りが均等に取り付けられているか、また角や厚みのある継ぎ目部分でもしっかり固定されているかを確認すべきです。
フランス縫い
フランス縫いでは、裁断面(生地の端)を縫い目そのものの中に包み込みます。
まず裏同士を合わせて一度縫い、必要に応じて余分な布端をカットした後、生地を裏返して再び縫って裁断面を包み込みます。
この方法により、内側がすっきりとした仕上がりになります。
軽量なキャンバス素材の製品や、内側の清潔感が重視される製品に有効です。
ただし、生地の層が増えるため、非常に厚手のキャンバスや複数層が重なる部分では、厚みが大きくなりすぎて作業が困難になる場合があります。
メーカーは、選定した生地の厚みがこの縫製方法に適しているかどうかを確認する必要があります。
フラットフェルト縫い
フラットフェルトステッチは、生地の切りっぱなしの端を包み込み、比較的平らで耐久性のあるステッチ構造を作り出します。
見た目が美しく、丈夫なステッチ仕上げが求められる製品によく採用されます。
期待される利点には以下が含まれます:
- 切りっぱなしの端を包み込む
- 内側・外側ともにすっきりとした仕上がり
- ステッチラインに沿った追加の縫い目
- 比較的安定したステッチ構造
ただし、フラットフェルトステッチは縫製工程が多く、製造時間の増加につながる場合があります。
外観やステッチ構造の品質が、追加の製造手間を上回ると判断される場合に検討価値があります。
ステッチ構造の比較
| 縫い目の種類 |
エッジ仕上げ |
見た目 |
一般的な検討事項 |
| 平縫い |
裁断端の処理が必要 |
シンプル |
基本的な組み立てに効率的 |
| オーバーロック縫い |
オーバーロックで端を固定 |
機能的な内側仕上げ |
糸のほつれや端のカバー具合を確認 |
| バイアステープ縫い |
裁断端をバイアステープで包む |
清潔で完成度が高い |
素材と縫製時間の追加が必要 |
| フランス縫い |
裁断端を包み込む |
内側がすっきりと仕上がる |
厚手のキャンバスでボリュームを出せる |
| フラットフェルト縫い |
裁断端を包み込む |
neatでしっかりとした仕上がり |
追加の縫製工程が必要 |
バッグの生地の厚さ、構造、用途、および目標価格に応じて、最も適した縫い方を選定する必要があります。
ステッチ密度・糸・縫製品質:実用的な基準
ステッチ密度とは、指定された長さ内に存在するステッチの数を指します。通常は「インチあたりのステッチ数(SPI)」で表されます。
これは縫製における重要な構造パラメーターですが、ステッチ数が多いほど必ずしも縫い目が強くなるわけではありません。
ステッチ間隔が広すぎると、生地を確実に保持できなくなる場合があります。逆に、間隔が狭すぎると、繰り返される針の貫通によって特定の平織り生地が弱くなったり、穴の列(ペルフォレーションライン)が形成されたりする可能性があります。
適切な設定は、生地の厚み、織り密度、糸の太さ、針の種類、縫い目の形状、およびミシンの糸張り具合などによって異なります。
初期サンプリング時の推奨ステッチ密度
キャンバスバッグのサンプルについてメーカーと打ち合わせる際の実用的な出発点として、以下の範囲をご参考ください。
| 応募 |
初期の参考値 |
バイヤーが確認すべき項目 |
| 軽量~中量級キャンバス素材の本体部の縫い目 |
8~10 SPI |
しわ寄せ(プッキング)が生じず、均一なステッチ形状が得られること |
| 中~厚手のキャンバス地の縫い目 |
7~9針/インチ |
縫い目の外観と生地の強度のバランスが取れていること |
| 厚手のキャンバス地や複数層の厚い部位 |
約6~8針/インチ |
針の貫通性、糸の適合性、縫い目の安全性 |
| ハンドルの取り付け部 |
ステッチパターンと素材で確認する。一般的には、出発点として7~9針/インチ程度が目安となる |
生地の破れ、糸のほつれ、過剰な穴開きがないこと |
| 装飾的なトップステッチ |
外観上の要件に応じて確認すること |
均等な間隔と一貫した整列 |
これらは業界全体で共通する要件ではありません。工場では、選定したキャンバス生地、糸、およびミシンの設定を試験したうえで、ステッチ密度を調整する必要がある場合があります。
たとえば、軽量のコットンキャンバスと、高密度の16オンスダックキャンバスでは、許容されるステッチ配置が異なります。また、ハンドルの取り付け部と装飾用のステッチでは、機械的負荷の要求も異なります。
バイヤーは、調達仕様書に「強固なステッチ」とだけ記載することを避けるべきです。代わりに、ステッチ位置、ステッチパターン、おおよその密度、糸の仕様、および期待される性能を明確に特定することがより実用的です。
糸の選定
縫製用糸は、生地の種類およびステッチの機能に応じて選定すべきです。
一般的な糸の選択肢には以下があります。
- ポリエステル糸: 日常的な摩耗に強く、強度に優れているため、汎用キャンバスバッグによく使用されます。
- コットン糸: 天然素材のような外観が重視される場合に検討できますが、用途に応じてその特性を確認する必要があります。
- 接着加工済みポリエステル糸: 糸の強度や耐摩耗性が求められる用途でよく選ばれます。
針の選定と糸の張力
針のサイズおよび先端形状は、使用する生地と糸に合わせる必要があります。
針が小さすぎると、厚手のキャンバス地を貫通できなくなることがあります。また、不適切な先端形状の針は、糸を傷つけたり、不規則な穴を開けたりする原因になります。
糸の張力もバランスを取る必要があります。張りすぎると生地がよれたり変形したりし、逆に張りが弱すぎると、緩んだり形の崩れたステッチになることがあります。
サンプル承認時において、バイヤーは以下の点を確認すべきです:
- ステッチが均一に形成されているか
- 上糸と下糸のバランスが取れているか
- 縫い目周辺の生地にしわが寄っているかどうか
- 針穴が目立ちすぎていないかどうか
- 糸の端処理が適切に行われているかどうか
- 縫い目が平らで均一に保たれているかどうか
バイヤーが参照できる規格は?
より正式な技術的根拠を求めるバイヤーは、ステッチ、縫い目、および縫製縫い目の性能に関するASTM規格を参照できます。
ASTM D6193「ステッチおよび縫い目の標準実施方法」
この規格では、縫製品に用いられるステッチおよび縫い目の分類と一般的な特性について定めています。また、縫い目設計には、生地の性質、縫い目の種類、ステッチの種類、ステッチ密度、糸の張力、糸の強度など、複数の変数が関与することを説明しています。
購入者にとって重要なのは、縫製品質はステッチ数だけで判断するのではなく、構造システム全体として評価すべきだという点です。
ASTM D1683/D1683M – 織物の縫製部分の破損に関する標準試験方法
この試験方法は、織物における縫い目の強度と破壊挙動を評価するものです。縫い目の強度、縫い目の効率、および加力下での縫い目の破壊挙動などの要素を評価するために使用できます。
しかし、これは完成したキャンバスバッグの耐荷重に関する普遍的な基準として解釈されるべきではありません。生地サンプルを用いた縫製試験は、ハンドル、角、底部構造を備えた完成品のバッグの性能を自動的に表すものではありません。
正式な試験要件については、購入者は試験方法、試料の準備、試験の手順、調整方法、合否判定基準、および報告要件について、試験機関および供給業者に確認する必要があります。
キャンバスバッグのハンドル構造
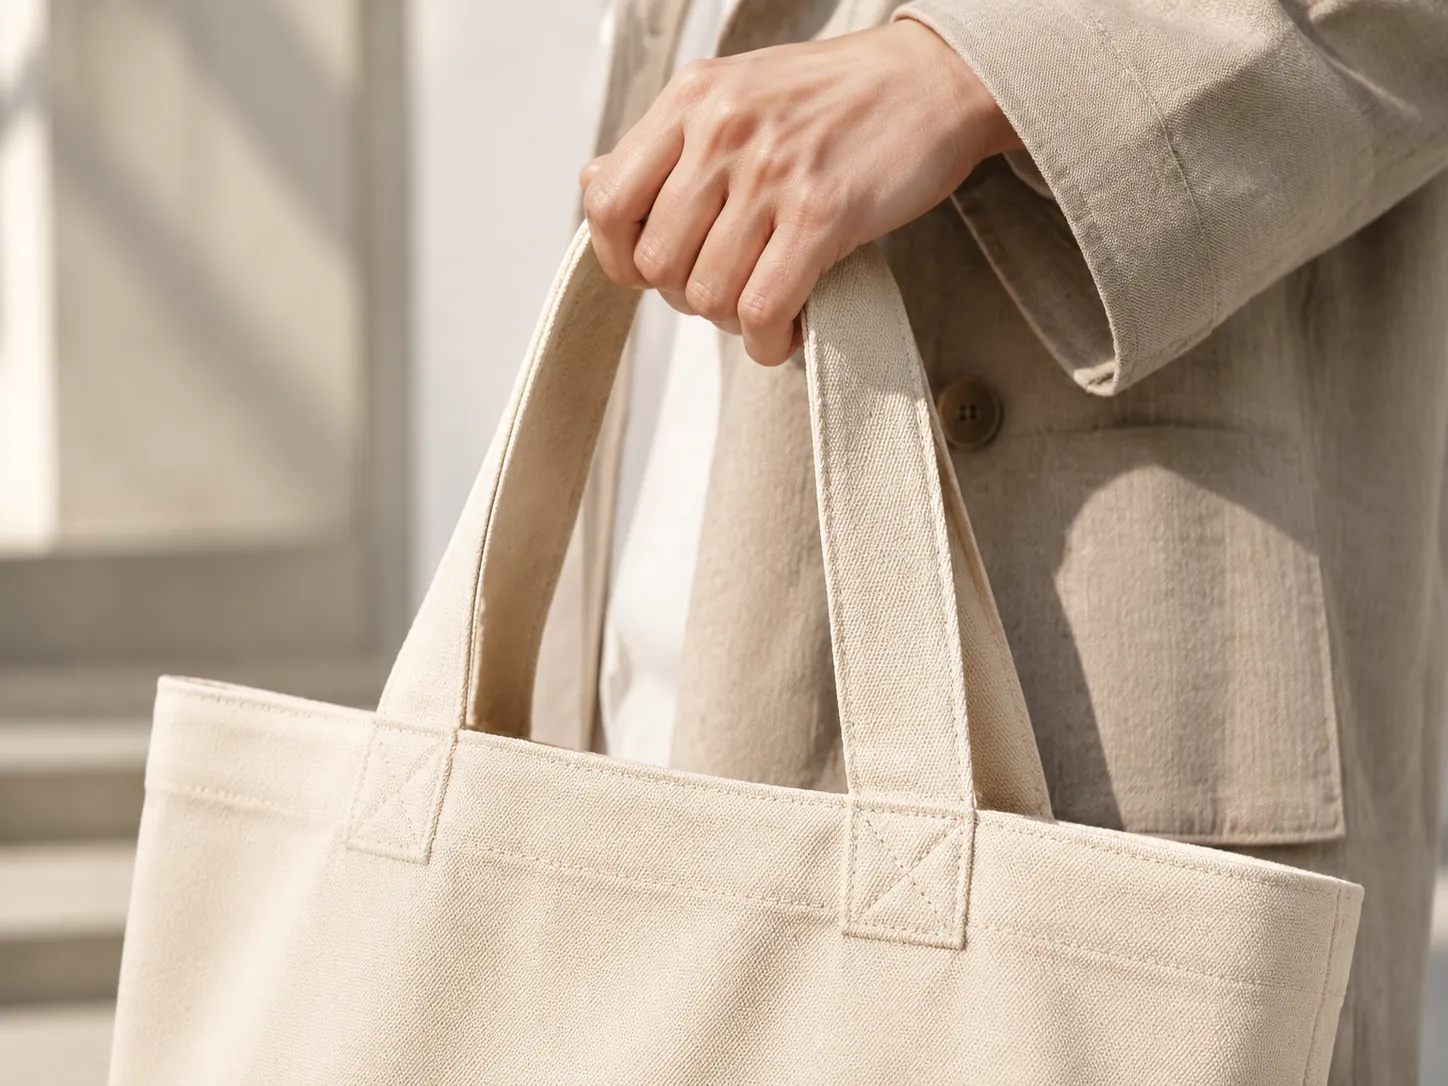
持ち手は、キャンバスバッグにおいて最も重要な機能部品の一つです。
それらのデザインは、持ち運びの快適さ、外観、使用可能なスペース、そしてバッグ本体への力の伝達方法に影響を与える。
持ち手は、バッグと同じキャンバス生地、別売りのウェビング、またはその他の互換性のある素材で作ることができます。
本体生地と同じ素材のハンドル
持ち手部分は、メインのキャンバス素材と同じ生地で作られています。
これらは統一感のある外観を作り出すことができ、プロモーション用トートバッグ、小売用バッグなどによく選ばれます。 カスタム ブランドバッグ。
持ち手は、キャンバス地の細長い布を折り畳み、片側または両側の端を縫い合わせることによって作ることができる。
重要な検討事項には以下が含まれます。
- 生地の重さと柔軟性
- 完成したハンドルの幅
- 生地の重ね枚数
- 持ち手に沿って縫い目を入れる
- ハンドルの長さおよびドロップ(持ち手からバッグ底部までの垂直距離)
- 取付方法
布製の持ち手は、本来の用途に十分快適な感触であるべきです。素材が薄すぎると、持ち手が頼りなく感じられるかもしれません。逆に、厚すぎたり硬すぎたりすると、持ち心地が悪くなったり、折り畳みにくくなったりする可能性があります。
コットンウェビング製ハンドル
綿製のウェビングは、キャンバス地のトートバッグによく使われる素材です。
統一感のある生地感があり、本体生地から切り出した持ち手よりも、仕様を統一しやすく、一貫性を保つことができます。
綿製のウェビングは、さまざまな幅、厚さ、構造のものが入手可能です。
購入者は、ウェビングが意図された用途に対して十分な密度で織られているか、またその色、質感、収縮特性がバッグ本体と適合するかを確認する必要があります。
ポリエステルおよびポリプロピレン製ウェビング
ポリエステル製のウェビングは、日常的な摩耗に強い合成素材のハンドル材を求める購入者によく検討される。
ポリプロピレン製のウェビングは、コスト重視の設計や特定の軽量用途向けのもう一つの選択肢です。
ハンドル幅の参考値
| ハンドルタイプ |
推奨される初期幅 |
主な用途 |
| 細めのウェビング |
20–25 mm |
軽量なプロモーション用バッグ |
| 標準的なウェビング |
25~30mm |
一般的なキャンバストートバッグ |
| ワイドウェビング |
30~38mm |
大きめのショッピングトートバッグと重厚感のあるデザイン |
| 本体生地と同じ素材のハンドル |
25~40 mm |
カスタムキャンバスハンドル |
これらの寸法は実用的な設計上の参考値であり、固定された基準ではありません。仕上がり幅は、ハンドルの厚み、素材、バッグのサイズ、持ち運びの要件などと合わせて考慮する必要があります。
ハンドルの長さおよびドロップ(持ち手からバッグ底部までの垂直距離)
ハンドルの長さとハンドルの高さは、異なる測定値です。
- ハンドルの長さ これは、合意された製造方法に従って測定された、ハンドル材の全長です。
- ハンドル垂れ下がり長さ これは、バッグを本来の位置で持ったときに、バッグの上端からハンドルの上端までの垂直距離です。
購入者は必要な寸法を指定する必要があります。
| ハンドルスタイル |
推奨ハンドルドロップ |
主な用途 |
| ショートハンドル |
100–150 mm |
手荷物用バッグ |
| 中程度のハンドル |
150~230 mm |
手首や前腕に多少の余裕を持たせて手で持ち運ぶ |
| ロングハンドル |
230~300mm |
肩掛けトートバッグ |
適切なドロップ位置は、バッグの高さ、想定される持ち運び方法、そして想定されるユーザー体験によって異なります。
持ち手が短い大きなバッグは肩にかけて持ち運ぶのが難しい場合があります。一方、持ち手が長すぎる小さなバッグは、バッグの下部に垂れ下がりすぎたり、バランスが悪く見えたりする可能性があります。
そのため、購入者は図面だけに頼るのではなく、実物サンプルでハンドルの高さを確認すべきです。
添付ファイル方法を処理する
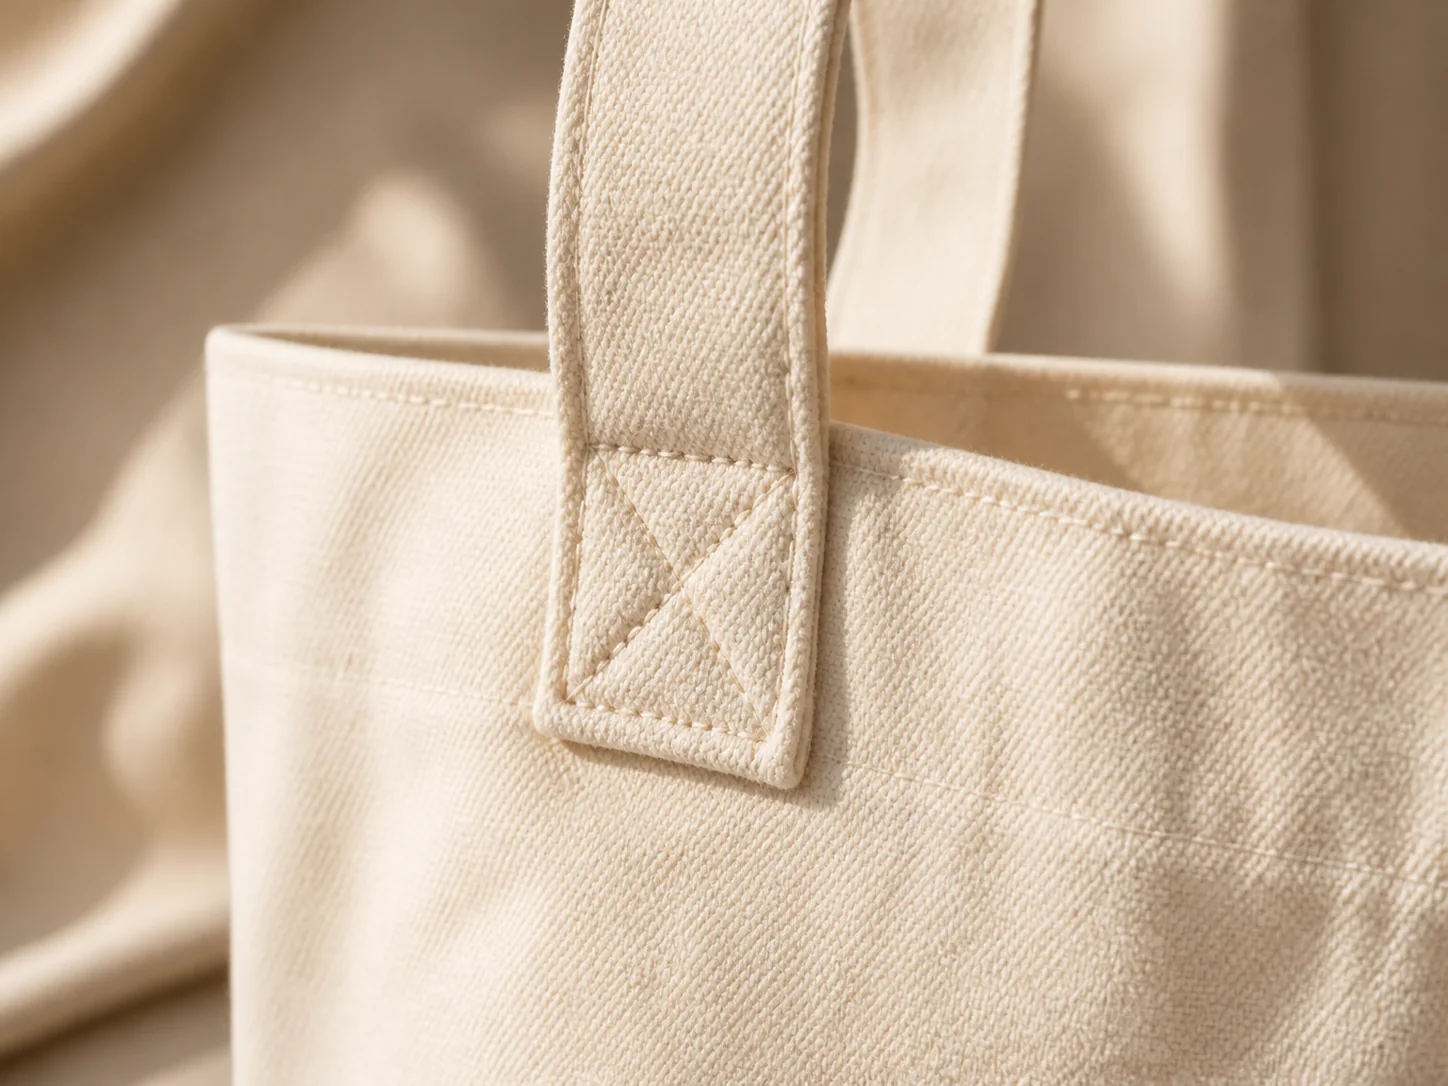
| ステッチパターン |
幾何学的構成 |
アクティブスレッドパス領域 |
引張応力分布 |
推奨安全荷重制限 |
| 直線バータック(ISO 304) |
単一の密なジグザグストリップ( 1.5~2.0 mm 幅)
|
ごく低額( 1.0×ベースライン)
|
1本の糸に沿って非常に集中しているため、経糸のせん断リスクが高い。 |
6~8kg以下 (補助ループとポケットコーナーのみ)
|
| 標準外周ボックス |
外周が4辺の長方形 |
中程度( 2.2×ベースライン)
|
4本の外周線に力を分散させる。中央部のねじれに対して弱い。 |
10~12kg以下 (軽量小売店向けショッピングトートバッグ)
|
| ボックスXクロスステッチ |
外周ボックスと交差する2本の対角線 |
最大( 3.6×ベースライン)
|
縦糸と横糸の両方のキャンバス糸に、せん断応力を斜めに分散させる。 |
20~30kg以上 (厚手のキャンバス生地の商業規格)
|
| ソリッドリベット+ワッシャー |
銅/真鍮製の管状リベットが革の裏地を貫通 |
機械的な締め付け力 |
高負荷がかかるため、織り目のほつれを防ぐために内部にワッシャーが必要です。 |
25~35kg以上 (伝統的なワークウェアと革製ハンドルのバッグ)
|
底部構造と補強
キャンバスバッグの底は、中身を支え、バッグの形状を保つのに役立ちます。
バッグの製作方法は、バッグのサイズ、深さ、想定される内容物、および希望する外観に応じて選択する必要があります。
単層底
単層構造の底部は、補強パネルを追加することなく、同じ主要な生地構造を使用します。
比較的軽い内容物を入れる軽量バッグに適しています。
期待される利点には以下が含まれます:
- 材料使用量が少ない
- 縫製の複雑さが少ない
- 軽量仕上げ構造
- 折りたたみと収納が簡単
しかし、底面が1層構造では、大型のバッグや、より重い製品を運ぶことを想定したデザインには十分な構造力が得られない可能性がある。
底面を二重構造にする
二重構造の底は、生地をもう一層追加することで底を補強する。
これにより、底面の日常的な摩耗に対する耐性が向上し、バッグ全体の重厚感をより維持することができます。
追加層は、同じキャンバス地、または互換性のある素材で作ることができる。
購入者は、追加の層がベース全体を覆うのか、それとも特定の部分のみを覆うのかを確認する必要があります。また、厚みが増すことで角を均等に縫うのが難しくなるかどうかも確認する必要があります。
補強底挿入部
キャンバスバッグの中には、底の内側に別体のインサートや補強材が入っているものもあります。
デザインによっては、適切なプラスチックシート、ボード、またはその他の補強材で作られる場合があります。
底板を入れることで、バッグの底面をより平らに保ち、より安定した持ち運び面が必要な製品を支えることができます。
この機能を承認する前に、購入者は以下の点を確認する必要があります。
- 挿入材料と厚さ
- 完成品のインサート寸法
- インサートが取り外し可能かどうか
- 布で覆われているかどうか
- 角がバッグに正しく収まるかどうか
- 必要に応じて洗浄または交換できるかどうか
取り外し可能なインサートは、特定の小売店用バッグや業務用バッグには実用的である一方、固定式のインサートはより一体感のある構造を作り出すことができる。
外部底部保護
用途によっては、底部に補強布、コーティングパネル、その他の適合素材などの追加の外部保護材を設ける場合があります。
これは、バッグが頻繁に地面に置かれたり、繰り返し地面などの表面に接触したりする場合に考慮すべき点です。
素材は、製品の用途と全体的な外観に応じて選択する必要があります。携帯性を重視する場合、保護底部は不必要な硬さを生み出したり、折りたたみを妨げたりしてはなりません。
底部およびマチ部の参考寸法
| 設計要素 |
推奨される最初の参考文献 |
主な検討事項 |
| 箱型底部の深さ |
80~150 mm |
多くの中型トートバッグに適しています |
| サイドギャザーデプス |
80~150 mm |
意図するコンテンツの幅に合わせる |
| 底部補強パッチ |
基礎寸法と荷重要件を確認してください |
意図した応力領域を覆う必要がある |
| 底面を二重構造にする |
全面的な基礎または特定の補強エリア |
角の部分で厚みが均一にならないように注意しましょう。 |
| 取れる底の挿入物 |
完成した内部ベースに合わせる |
使用中にフィット感と動きを確認してください。 |
これらの寸法は、一般的なトートバッグのデザインにおける出発点となるものです。小型の販促用バッグは奥行きが少なくて済む場合があり、大型の小売店用バッグはより深い奥行きが必要になる場合があります。最終的な寸法は、承認されたサンプルで確認してください。
内側の裏地、整理整頓機能、ポケットの仕組み
裏地付きか裏地なしかの選択は、製造工程における労力、単位重量、洗濯性、そして内部の整理整頓能力に直接影響を与える。
裏打ち構造と裏打ち構造なしの構造:工学上のトレードオフ
| 仕様 |
裏地なし(すっきりとした製本仕上げ) |
全面裏地付き(ドロップイン式/パイプ式ライナー) |
| インテリア美学 |
ツイルテープで覆われた露出した構造的な縫い目 |
100%清潔。内部の縫い目やアンカーバックはすべて隠されています。 |
| 平均単位重量 |
ベースライン( 1.0×)
|
+25%–35%重い
|
| 洗濯性と乾燥性 |
速乾性があり、裏返して使うこともできます。 |
乾燥が遅く、シェルとライナーの間に湿気が閉じ込められることがあります。 |
| 材料コスト |
最低レベル(キャンバス素材のみ+バイアステープ) |
+18%–28%(裏地+接着芯+裁断)
|
| 組立作業(SAM) |
ベースライン( 1.0×)
|
+35%–50%袋入り袋組立+上部反転
|
| 理想的な使用例 |
ファーマーズマーケット用トートバッグ、実用性重視のギアバッグ、ビーチバッグ |
ノートパソコン用ワークトート、ラグジュアリーなトラベルバッグ、オムツバッグ |
内ポケットの構造設計
フラットパッチポケット: バッグの組立前に、メイン内側本体パネルに直接縫い付けられます。
ハンギング/フローティングドロップポケット: 上部のヘムフェイシング縫い目のみに取り付けられ、メイン収納部内に自由に吊り下げられます。コスト効率が非常に高く、外側シェルを貫通して縫製する必要がないため、ジッパー付きポケットの迅速な追加が可能です。
開閉部・金具・周辺仕上げ
バッグの開閉部(口元)の選定と取り付けは、安全性、使いやすさ、耐候性を左右します。
上部開口部の閉じ方の種類
| 閉じ具システム |
機械構造 |
主な利点 |
設計上の注意点 |
| オープントップ(ダブルヘム) |
二重折り返し 3.5~4.5 cm ツインロックステッチによるヘム
|
荷物への即時アクセスが可能;製造コストが最も低く、金具を一切使用しない |
中身が天候や盗難にさらされる;バッグの口元が外側に広がりやすい |
| 凹型(サニーキャップ)ジッパー付きマチ |
ドロップカラーの位置 2.5~4.0 cm バッグ口縁より下方
|
悪天候時の保護機能;すっきりとした長方形トートのシルエットを維持 |
ジッパーのスライダーが外れないよう、ジッパーのチェーン両端に布製のタブが必要 |
| 全周連続ジッパー |
ジッパーのテープを上部端に密着させて縫製 |
内部容積を最大限に確保;完全な閉じ込みが可能 |
完全に開いた状態で開口部の幅がやや狭くなる |
| マグネット式ホック/プレススタッド |
内側の生地に貫通して取り付けられた中央配置の金属ハードウェア |
片手で素早く開閉可能。洗練されたミニマルなデザイン |
内側への取り付けが必要 1.5mm 生地の破れを防ぐため、内側にワッシャーを装着すること
|
ジッパーの機構およびサイズ規格
| ジッパーのゲージ |
素材の種類 |
推奨キャンバス用途 |
| No.3(3.9~4.5 mm) |
ナイロン・スパイラルコイル |
内側ドロップポケット、財布用スロット |
| No.5(5.5~6.2 mm) |
ナイロンコイル/金属/ビスロン |
メイントップクロージャー(上部開閉用) 10~14オンス トート
|
| No. 8(7.2~8.0 mm) |
太めの金属/成形プラスチック |
頑丈なユーティリティトート、デュッフルバッグのメインファスナー |
| No. 10(8.5~10.0 mm) |
頑丈な産業用真鍮/コイル |
遠征用デュッフルバッグ、工具バッグ( 18オンス )
|
専用キャンバス仕上げ・化学処理と製造工程の比較
キャンバス基材は、事前処理や化学コーティングに応じて、製造工程と動的に相互作用します。生地のままのコットンダック向けに設計されたパターンは、ワックス加工やポリウレタン(PU)裏打ちキャンバスで裁断する場合、生産パラメーターを調整しなければ失敗します。
処理方法と製造機器のキャリブレーション対照表
| キャンバス表面仕上げ |
製造中の材料挙動 |
工場機械のキャリブレーションおよび調整 |
| パラフィン・ビーズワックス加工キャンバス |
針の摩擦が著しく増加し、針の温度が上昇 180℃ し、合成糸が溶ける
|
チタニウムコーティング針(SAN 5.1)を使用する。機械の回転数を1,200rpmに低下させる。スチームプレスは行わない |
| ポリウレタン(PU)/PVC裏地 |
100%防水バリアだが、針穴は不可逆的 |
ステッチピッチ(SPI)を6~7に低下させる。軽量ボールポイント針を使用する。熱風式PUシームシーリングテープを適用する |
| エンザイム加工/ヴィンテージ仕上げウォッシュ |
収縮率が大きい( 4%–8%経方向、 2%–4%緯方向)
|
裁断前にキャンバス生地のロールを予縮処理するか、またはCAD/ジャーバー・パターンに収縮補正を組み込む +5%収縮補正をCAD/ジャーバー・パターンに組み込む
|
| フッ素系不含DWR加工 |
撥水仕上げにより、一般的な水系接着剤をはじきます |
折りたたみ接着には溶剤系接触接着剤をご使用ください。熱転写接着の適合性は事前に確認してください |
その他の構造詳細および仕上げ
小さな仕上げのディテールがキャンバスバッグの質感に与える影響は大きいです。
全体の構造に大きな変化をもたらすことはありませんが、仕上げの不均一さは製品を粗雑に見せてしまう原因になります。
角仕上げ
コーナーは、複数の生地層と縫い目が交わる部分です。
過剰な厚み、ほつれ糸、形の不ぞろいなどを防ぐため、縫製および裁断を均一に行う必要があります。
マチ付きバッグでは、底面のコーナーを特に注意深く点検してください。これはバッグの左右対称性や自立性に影響します。
配管
パイピングとは、縫い目に挿入する細い素材の帯で、明確なエッジを形成するために用いられます。
特に小売向けや高級感のあるデザインのキャンバスバッグに、構造的な印象を加えることができます。
ただし、パイピングには追加の素材と縫製作業が必要です。デザイン上、より明確なエッジが求められる場合に使用してください。
ラベルおよびブランド表現
ラベルはサイドシームに縫い付けたり、バッグの外側に取り付けたり、内側に配置したりすることができます。
一般的な選択肢には、織りラベル、プリントラベル、布製ラベル、その他のブランド表現用部品があります。
バイヤーは以下の点を確認すべきです:
- ラベルの寸法
- 配置
- 色とアートワーク
- 取付方法
- シームや端からの距離
- ラベルが、想定される製品の展示状態で目立つかどうか
ラベルは組立工程でわずかにずれる可能性があるため、実物のサンプルで位置を最終確認する必要があります。
装飾ステッチ
装飾的なステッチは、視覚的なディテールを生み出したり、特定のブランドスタイルを強調したりします。
コントラストステッチ、平行ステッチライン、その他の目立つ縫製ディテールが含まれる場合があります。
装飾用ステッチは、色、間隔、位置合わせが一貫している必要があります。また、主な構造縫い目を妨げたり、不要な針穴を作ったりしてはいけません。
金物およびアクセサリー
一部のキャンバスバッグには、リベット、スナップボタン、Dリング、バックル、ジッパー引き手などの金属またはプラスチック製の付属品が付いています。
これらの部品は、生地の厚みおよび想定される使用目的と適合している必要があります。
バイヤーは、金具が確実に取り付けられており、正しい位置に配置され、目に見える損傷がないことを確認する必要があります。
製品が繰り返し使用されることを想定している場合、付属品の取り付けはサンプル検査および関連する性能試験の対象に含める必要があります。
構造がコストおよび生産に与える影響
カスタムOEM製造において、追加の折り目、バイアス処理、ポケットなど、すべての工程が「ガーメント・ミニッツ(衣類1点あたりの作業時間)」単位の労務コストに直接影響します。調達担当者は、生産コストがどこで発生するかを理解することで、単価の最適化を図ることができます。
一般的な商業用14オンスキャンバストートバッグの単価内訳
-
原材料(キャンバス本体生地): 42%fOB原価合計に対する割合
-
裁断・縫製作業(SAM作業): 28%fOB原価合計に対する割合
-
金具・装飾部品(ジッパー、ウェビング、リベットなど): 14%fOB原価合計に対する割合
-
仕上げ・品質管理・梱包: 9%fOB原価合計に対する割合
-
工場間接費および営業利益: 7%fOB原価合計に対する割合
標準許容時間(SAM)の工程別内訳
| 製造工程 |
推定SAM(分) |
生産コストへの影響レベル |
| オーストラリア 自動化CNCレーザー/カッターによる布地裁断 |
0.8~1.2分 |
低影響 |
| 二重返しトップヘムのロックステッチ |
1.0~1.5分 |
低影響 |
| 角部2か所のボックスタイプピンチステッチ |
1.2~1.8分 |
低影響 |
| 連続U型ゴアの位置合わせと組み立て |
3.5~5.0分 |
中程度の影響 |
| 内側縫い目へのツイルエッジバインディング |
2.5~4.0分 |
中程度の影響 |
| フラットフェルト縫い(LSc-2)・多層組立 |
4.0~6.5分 |
大きな影響 |
| ボックスタイプXハンドル取付(4点留め) |
2.0~3.2分 |
中程度の影響 |
| 凹型ジッパー付きギャセット組立 |
3.8~5.5分 |
大きな影響 |
| 内装クッション入りノートパソコンスリーブ取付 |
3.0~4.5分 |
中程度の影響 |
| フルインナーライニングドロップイン&トップターン |
4.5~7.0分 |
大きな影響 |
スマートバリューエンジニアリング:コスト最適化マトリックス
| 従来型の高価な仕様 |
コスト効率を考慮した同等代替品 |
FOBコスト削減額の見積もり |
| 18オンス厚手キャンバス生地(単層構造) |
12オンスのボディキャンバス+12オンスの二重構造強化ベース |
15%–20%材料節約
|
| 全体に手縫いのフレンチシーム |
SSa ロックステッチシーム + クリーニング 100%コットンツイルバインディング
|
12%–18%裁断・縫製による人件費削減
|
| フルベジタブルタンニンレザーストラップ |
厚手のコットンツイルウェビング+型抜きレザーグリップパッチ |
25%–35%トリム&ハードウェアの割引
|
| 凹型メタルジッパーカラー |
高耐久性真鍮製マグネット式スナップボタン(スナップ式) |
18%–24%組み立てとハードウェアの節約
|
| 固定式密閉型ベース補強材床 |
取り外し可能なHDPE製スリーブインサート |
8%–12%仕上げ作業の省力化
|
さまざまなキャンバスバッグ用途における構造に関する推奨事項
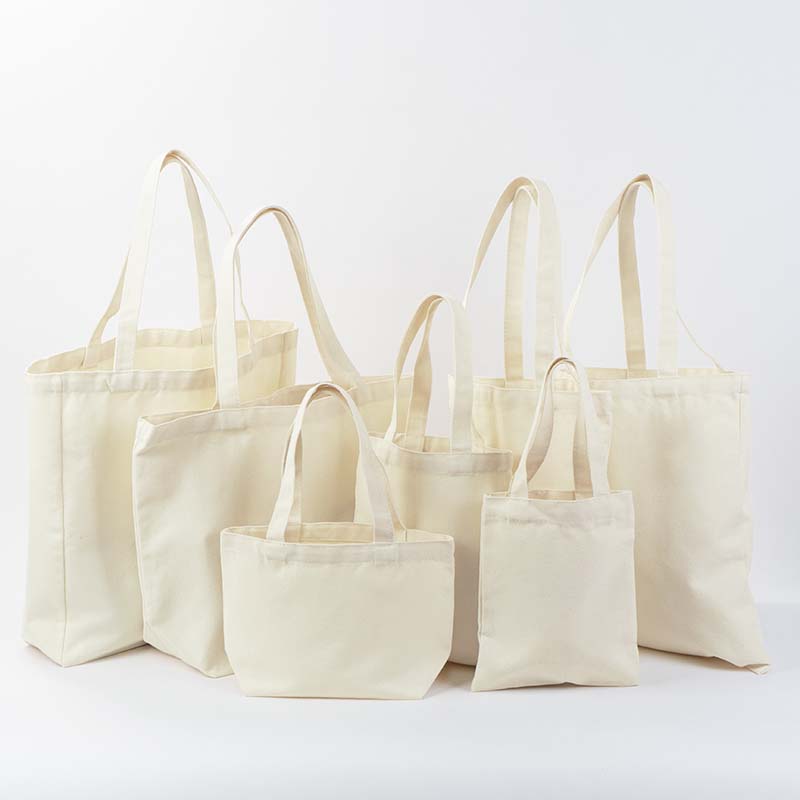
用途によって、構造、材料、仕上げの組み合わせは異なる。
以下の例は、購入者が初期仕様を絞り込むのに役立ちます。
プロモーション用キャンバストートバッグ
販促用トートバッグは、イベント、キャンペーン、会議、ブランド配布品などのために大量に生産されることが多い。
一般的な優先事項は以下のとおりです。
- コスト管理
- 明確なロゴ表示
- 実用積載量
- 寸法の一貫性
- 効率的な生産
平らな形状や角が丸い形状であれば、多くの販促用途には十分でしょう。
持ち手の素材と取り付け方法は、想定される内容物に合わせて選ぶべきです。シンプルな販促用トートバッグであれば、全面裏地や複雑な底構造は必要ないかもしれません。
購入者は、正確な印刷位置、一貫したハンドル位置、そしてきれいな上端仕上げを優先すべきです。
小売店用ショッピングバッグ
小売店の買い物袋は、包装された商品を運ぶのに十分な大きさや、しっかりとした外観が求められることが多い。
製品の寸法によっては、箱型コーナー構造、サイドガセット構造、またはフルガセット構造が適している場合があります。
便利な機能の例:
- 広めのハンドル
- 明確な底辺
- 補強されたハンドル取付部
- 内側の縫い目がきれいに仕上げられている
- 必要に応じて適切な閉鎖
バッグは、空の状態で評価するのではなく、代表的な小売製品を入れてテストする必要がある。
高級ブランドのトートバッグ
高級小売店向けトートバッグは、外観、手触り、仕上げの均一性により重点を置く傾向がある。
考えられる建築上の特徴は以下のとおりです。
- より厚手またはよりしっかりとしたキャンバス
- 縁かがり継ぎまたは平らに折り畳まれた継ぎ目
- 全面裏地付き
- 強化されたハンドルタブ
- 丁寧に仕上げられた上部開口部
- 織りラベルまたは厳選された金具
高級バッグにすべての機能が必要なわけではありません。デザインは、生地、持ち手、裏地、仕上げなど、すべてが調和して機能する総合的な製品として評価されるべきです。
書籍・書類用バッグ
本や書類を入れるバッグには、比較的平らな中身が入っていることが多いが、中には重いものもある。
平らな構造は軽量の書類に適している一方、マチ付きの構造は書籍、ファイル、複数のアイテムを収納するのに実用的である。
バイヤーが注目すべき点:
- 仕上がり幅および高さ
- 底の深さ
- ハンドル垂れ下がり長さ
- ハンドルの取り付け部
- サイドシーム構造
- 開口部を閉じる必要があるかどうか
完成品の寸法は、バッグに収納する予定の実際の書類や本のサイズと照らし合わせて確認する必要があります。
ギフトバッグとグッズバッグ
ギフトバッグや商品バッグは、見た目の美しさと持ち運びの機能性のバランスを取る必要があるかもしれません。
しっかりとした裾、すっきりとした上端、そして調和のとれた持ち手は、全体の印象を向上させる。
ブランド商品の場合、購入者はラベルの配置、印刷位置、そして内側に裏地が必要かどうかについても考慮する必要があります。
軽量のギフト包装であれば、シンプルな構造で十分でしょう。より重量のある商品袋には、追加の補強が必要になる場合があります。
用途別建設参考資料
| バッグ用途 |
推奨構造 |
取り扱い上の考慮事項 |
評価すべきその他の詳細事項 |
| プロモーション用トートバッグ |
フラットコーナーまたはボックスコーナー |
共布またはウェビング |
ロゴの位置、上部の裾 |
| 小売店用ショッピングバッグ |
ボックスコーナーまたはマチ付き |
中幅または幅広のウェビング |
底部構造、縫い目仕上げ |
| 高級ブランドのトートバッグ |
マチ付きまたは構造付き |
幅広の共布またはウェビング |
裏地、縁かがり縫い、ラベル |
| 本や書類を入れるバッグ |
平らなマチまたは底部のマチ |
快適な中程度または長めのドロップ |
完成後の内寸 |
| ギフト/グッズバッグ |
平らな角、箱型の角、またはマチ付き |
コーディネートされたハンドル |
外観、上部開口部、ブランド |
キャンバスバッグの仕上がり寸法公差に関する実用的な解説
-
本体寸法( 幅×高さ×奥行 ): ±5 mm (±0.2インチ )
-
ハンドルの高さと長さ: ±10 mm (±0.4インチ )
-
ステッチ密度(SPI): ±0.5 SPI すべての縫い目にわたって
-
縫い代の均一性: ±1.5 mm
-
ボックスXアンカーの対称性: ±2.0 mm 中心線に対して
これらは仕様に関する議論の出発点として提案されたものであり、業界全体で共通する許容範囲を示すものではありません。
小売店での陳列が重要な小型バッグは、より厳格な管理が必要となる場合があります。一方、大型の販促用トートバッグは、生地や構造によって許容範囲が異なる場合があります。
購入者は、どのように寸法が測定されたのかも確認すべきである。
例えば:
- バッグのサイズは平置きした状態で測りますか、それとも立てた状態で測りますか?
- 幅は上部の開口部で計測するのですか、それとも下部の開口部で計測するのですか?
- 高さは底部の縫い目から上端までを計測したものですか?
- 底面の深さは、内部で計測されますか、それとも外部で計測されますか?
- ハンドルの落下量は、ハンドルをリラックスさせた状態で測定するのですか、それとも垂直に立てた状態で測定するのですか?
測定方法は、技術図面、承認済みサンプル、および量産検査の間で一貫していなければならない。
購入者がキャンバスバッグのサンプルを検査する方法
サンプルを作成することは、提案された構造が製品要件に合致しているかどうかを評価する最も実用的な方法です。
サンプルを承認する前に、購入者は外観だけでなく、より詳細な検査を行うべきである。
有用なサンプルレビューは、いくつかのチェックポイントに分けることができます。
全体の形状と対称性
バッグを平らな場所に置いて、均等に置かれているかどうかを確認してください。
検査:
- 前面パネルと背面パネルが揃っているかどうか
- サイドガセットの深さが一致しているかどうか
- 底角が左右対称かどうか
- 上部の開口部が水平かどうか
- バッグが傾いたりねじれたりしても
- 袋に物を入れたときに、本来の形状が維持されるかどうか
製品によっては、わずかな視覚的な違いは許容される場合もあるが、明らかな歪みは承認前に修正する必要がある。
ステッチおよび縫い目品質
目に見える縫い目と内部の縫い目を点検してください。
確認ポイント:
- 飛ばし縫い
- 糸が切れている、または緩んでいる
- ステッチの間隔が不均一
- 縫い目の周りにしわが寄る
- 固定されていないスレッドの終端
- 切りっぱなしの端が露出している
- 綴じ方が不均一
- 継ぎ目の交差部分の隙間
取っ手の取り付け部分、底部の角、側面と底面の接続部分に特に注意してください。
ハンドルの取り付け部
両方のハンドルの位置が均等であるか、また取り付け部分が一致しているかを確認してください。
取っ手はねじれていたり、過度に緩んでいたり、目に見えてずれていたりしてはいけません。
バッグが重量物を運搬することを目的としている場合、購入者は合意された試験手順に基づいて、取り付け構造も評価する必要があります。
目視検査だけでは、完成したバッグの耐荷重を確認することはできません。
底面構造
底面が平らになっているか、また、補強材が付属している場合は、それが適切に取り付けられているかを確認してください。
マチ付きバッグの場合は、角と底面と側面パネルの接続部分を点検してください。
底面が包装済み製品を支えることを想定している場合は、代表的な内容物を使って袋のテストを行ってください。
上部開口部および付属品の取り付け
天端が均一かどうか、また開閉がスムーズかどうかを確認する。
ジッパー付きバッグの場合は、ジッパーを数回開閉してください。スナップボタン式の場合は、ボタンの位置合わせと装着状態を確認してください。
ラベル、装飾部品、金具なども、承認済みのアートワークおよび技術仕様書と一致している必要があります。
充填済みバッグ評価
バッグは、その想定用途に応じた状態で評価する必要があります。
例えば、ショッピングトートバッグは実際の買い物商品を代表するもので検査し、書類用バッグは収容を想定したフォルダーや資料で評価します。
これにより、空の状態では見えにくい問題を特定できます。たとえば:
- 底面の過度なたわみ
- 持ち手の変形
- 側面縫い目の張り
- マチの膨らみの不均一
- 開口部の閉めにくさ
性能試験および受入基準
完成したキャンバスバッグは、その用途に応じて評価されるべきである。
すべてのキャンバスバッグに共通する荷重値やステッチ仕様は存在しない。軽量のイベント用トートバッグ、大型の小売店向けショッピングバッグ、高級実用トートバッグでは、それぞれ異なる性能要件が求められる。
量産開始前に、バイヤーとサプライヤーは試験方法および受入基準について合意しておく必要がある。
ハンドルおよび取付部の試験
ハンドルおよびその取付部が、合意された力または荷重に耐えられるかどうかを評価する試験である。
試験計画には、以下の項目を明記する必要がある。
- 試験荷重
- 荷乗方法
- 保持時間
- (繰り返し荷重を実施する場合の)試験サイクル数
- バッグを空の状態で試験するか、中身を入れた状態で試験するか
- 許容される変形量
- 試験後のステッチおよび生地の許容状態
荷重は、想定される用途およびバッグの寸法に応じて選定する必要があります。
あるサイズのバッグで得られた結果を、同一製品シリーズの他のすべてのサイズに自動的に適用してはなりません。
縫い目強度試験
より技術的な評価を求めるバイヤー向けには、縫い目強度試験により、接合された生地が外力を受けた際の挙動についての情報を得ることができます。
織物の縫い目破断評価の参考規格の一つとして、ASTM D1683/D1683Mがあります。
この試験では、破断が糸の断裂、生地の損傷、あるいは縫い目のずれのいずれによって生じるかを特定することができます。
ただし、縫い目強度試験は、完成品のバッグ全体の耐荷重性能を評価するものとは異なります。完成品のバッグは、本体パネル、ハンドル、底面、角部など、複数の相互作用する構成要素から成り立っています。
再使用評価
一部のバッグは、買い物や日常的な持ち運びを目的として、複数回の使用を想定して設計されています。
このような場合、バイヤーは、繰り返しの取り扱いや荷入れ・荷出し後の製品状態を評価したいと考えることがあります。
試験計画は、単一の静的荷重試験に頼るのではなく、実際の使用シーンを反映させる必要があります。
検査ポイントとして考えられるものには以下が含まれます:
- ほつれた縫製
- ハンドルの伸び
- 生地の破れ
- 底部の変形
- 継ぎ目開き
- 閉じ具の損傷
- 金具の緩み
外観および寸法検査
性能試験は、寸法検査および外観検査によって補完されるべきです。
バッグは荷重試験に合格しても、持ち手の左右非対称、縫製仕上げの不良、寸法の誤りなど、許容できない製造上の欠陥を有している場合があります。
したがって、受入基準は、機能的な性能と製品の外観の両方をカバーする必要があります。
明確な受入基準を策定する
実用的な購入仕様書では、以下の点を明確に区別する必要があります:
| 要件レベル |
含まれる内容 |
例 |
| デザインの参考資料 |
初期の寸法および構造仕様 |
ハンドル幅:25~38 mm |
| 製造要件 |
製品の組み立て方法 |
トップヘムを二重折り返し、明確なステッチ仕上げ |
| 品質要件 |
許容される仕上がり品質および外観 |
飛ばし縫い・糸のほつれ・糸端の飛び出しは一切不可 |
| 性能要件 |
完成したバッグが満たすべき性能要件 |
合意済みのハンドル強度試験または荷重試験 |
| 測定許容誤差 |
承認済み仕様からの許容差異 |
バッグ幅 ±10 mm(事前に合意済みの場合) |
この区別により、誤解を防ぐことができます。例として提示されたハンドル幅は、自動的に性能保証にはならず、見た目がきれいなステッチでも、特定の荷重耐性を保証する根拠にはなりません。
一般的なキャンバスバッグの構造不良とその原因
一般的な欠陥を理解しておくことで、バイヤーはサンプル承認時および量産検査時に潜在的な問題を特定しやすくなります。
| 問題 |
考えられる原因 |
バイヤーが確認すべき項目 |
| バッグの形状が不均一 |
パネルのカットや縫製の位置がばらつく |
柄の寸法とパネルの合わせ |
| サイドガセットがねじれる |
パネルの位置合わせが不正確、またはステッチが不均一 |
ガセット幅と縫い目位置 |
| 上部開口部が不均一 |
折りたたみや縫製のばらつき |
裾幅および上端の位置合わせ |
| 内部の糸のたるみ |
エッジ処理の不完全さ、または糸端の固定不良 |
オーバーロックおよび縫い目処理 |
| シワのある縫い目 |
糸の張り具合が不適切、またはステッチ密度が不適切 |
ミシンの設定と生地の相性 |
| ハンドルの位置ずれ |
組立時の位置決めの誤り |
取付位置および左右対称性 |
| ハンドル付近の生地の損傷 |
針の貫通が深すぎる、または補強が不適切 |
ステッチパターン、裏地パッチ、生地の状態 |
| 底角部分がふくらんで見える |
生地の重ねすぎ、または裁断が不十分 |
角のパターンと縫い代 |
| 裏地がバッグ内部でずれる |
裏地の寸法が不正確、または取り付けが不適切 |
裏地のフィット感と接合ポイント |
| ジッパーの開口部が左右非対称 |
縫製のずれや不均一な縫い目 |
ジッパーの配置および上部端の構造 |
| バッグが水平に立たない |
底面の寸法が不均一、または構造が不適切 |
ベースパターンとパネルの組み立て |
欠陥が発生した場合、バイヤーは、サプライヤーに対して一般的な修正を依頼するのではなく、その原因となる構造上の要因を特定すべきです。
例えば、バッグが片側に傾く場合は、パネルの寸法の不均一さ、ガセットの位置ずれ、あるいは底面の構造に起因している可能性があります。単にステッチを増やすだけでは、根本的な解決にはなりません。
バイヤー向けキャンバスバッグ構造仕様チェックリスト
量産発注前に、バイヤーは以下のチェックリストを用いて、主要な構造仕様をサプライヤーと確認できます。
| 項目 |
確認すべき主なポイント |
| バッグ構造 |
フラットパネル/ガセット底/ガセットスタイル |
| 完成サイズ |
幅×高さ×底面奥行き(測定方法を明記:平置き/立置き、内寸/外寸) |
| メイン生地 |
キャンバスの素材構成、重量、色、表面仕上げ |
| 柄と織り目 |
生地の織り目方向、パネル配置 |
| 縫製仕様 |
縫い代幅、ステッチ種類(平縫い/オーバーロック/バイアステープ処理など) |
| 荷重に対する補強 |
持ち手・底面・角部の補強 |
| 内側仕上げ |
オーバーロック/縁取りの要件(裏地なしバッグでは必須) |
| サンプルおよび仕様書 |
参考用サンプルのみ。公認仕様書(許容差を明記)が必要 |
製品仕様が未確定の場合でも、参考画像、想定用途、および見込み数量をお知らせいただければ、対応いたします。
よくある質問
キャンバス製トートバッグで最も一般的な構造方法は何ですか?
キャンバス製トートバッグでは、フラット構造とボックスコナー構造が一般的です。フラット構造は比較的シンプルで、軽量用途に適しています。一方、ボックスコナーは別途サイドパネルを用意せずに奥行きを確保できます。最適な構造は、想定される収容物や必要な容量によって異なります。
ボックスコナーとガセットの違いは何ですか?
ボックスコナーは、バッグの下部角を折りたたんで縫製するなどして形状を整えることで奥行きを生み出します。ガセットは、追加のパネルまたは構造化された部分を側面、底面、あるいはその両方に配置することで奥行きを確保します。ガセット付きバッグは、より明確な立体形状を実現します。
内張り全面仕様にすると、バッグの荷重耐性が向上しますか?
いいえ。これは一般的な設計上の誤りです。標準的なバッグ構造では、持ち手は外側のキャンバスシェル(またはシェルとファイシングの両方)を通して固定されています。荷重は持ち手の固定部、外側の本体キャンバス、および底の縫い目を通じて完全に伝達されます。内張りは内側を仕上げ、ポケットの裏面を隠し、構造的な厚みを加える役割がありますが、バッグの持ち上げ強度に対しては実質的に引張強度をほとんど与えません。
底面を二重構造にする必要がありますか?
すべてのキャンバスバッグに必要というわけではありません。軽量用途であれば、単層の底面で十分な場合もあります。よりしっかりとした底面構造が必要な場合は、底面を二重にしたり、別途補強材を挿入したりすることを検討できます。ただし、バッグ全体を総合的に評価する必要があります。なぜなら、底面の補強だけでは荷重容量が決まるわけではないからです。
キャンバスバッグには、どの縫い方が最も適していますか?
デザインごとに最適な縫い目は異なります。基本的な組み立てには平縫いが一般的で、ロックミシン縫いは生地の端処理に適し、バイアステープ縫いは内側をすっきりと仕上げ、フラットフェルト縫いは閉じた構造的仕上がりを実現します。縫い目の選択は、生地の厚さ、外観、コスト、および用途によって決まります。
まとめ
キャンバスバッグの製造方法は、生地・縫い目・持ち手・底・仕上げなどの各要素がどのように連携するかを決定します。シンプルなフラットトートバッグと、立体感のあるガセット付きバッグは、同じキャンバス生地を使う場合でも、製造上の要件や生産コストは大きく異なることがあります。
バイヤーにとって重要なのは、最も複雑な製造方法を選ぶことでも、単にステッチ数を増やすことでもありません。バッグの用途に応じた構造を選定し、必須の寸法を確認し、縫製・補強・品質検査に関する明確な仕様を定めることです。
オーストリア INITI これらの製造仕様は、プロモーション用、小売用、プライベートブランド向けのカスタムキャンバスバッグを開発する際に重要です。用途、サイズ、ハンドルの形状、仕上げ要件を早期に確認することで、機能性とブランディングの両方の要件を満たすバッグの実現に向け、購入者がスムーズに進めていくことができます。
関連製品
 最新ニュース