कैनवास बैग का निर्माण केवल कपड़े के कई टुकड़ों को एक साथ सिलने से कहीं अधिक है। बैग की बनावट, संयोजन, सुदृढ़ीकरण और अंतिम रूप देने का तरीका ही उसका आकार, उपयोग क्षमता, दिखावट, टिकाऊपन और उत्पादन में एकरूपता निर्धारित करता है।
दो कैनवास टोट बैग एक ही मोटाई के कपड़े से बने हो सकते हैं और उनके आकार भी लगभग समान हो सकते हैं, फिर भी वास्तविक उपयोग में उनका प्रदर्शन बहुत अलग हो सकता है। एक बैग अपना आकार बनाए रख सकता है और उसके हैंडल मजबूती से जुड़े रह सकते हैं, जबकि दूसरे बैग में बार-बार ले जाने के बाद सिलाई ढीली हो सकती है, कोने खिंच सकते हैं या हैंडल टेढ़े-मेढ़े हो सकते हैं। ये अंतर अक्सर कैनवास की सामग्री के कारण नहीं बल्कि उसकी बनावट की बारीकियों के कारण होते हैं।
खरीद टीमों, खुदरा विक्रेताओं, प्रचार उत्पाद कंपनियों और निजी-लेबल ब्रांडों के लिए, यह समझना महत्वपूर्ण है कि... कैनवस बैग निर्माण प्रक्रिया से आपूर्तिकर्ता के प्रस्तावों का मूल्यांकन करना और बड़े पैमाने पर उत्पादन से पहले किन विशिष्टताओं पर ध्यान देने की आवश्यकता है, यह पहचानना आसान हो जाता है।
यह मार्गदर्शिका स्रोत और उत्पाद विकास के दृष्टिकोण से इन निर्माण तत्वों की व्याख्या करती है।
कैनवास बैग की बनावट कैसी होती है?
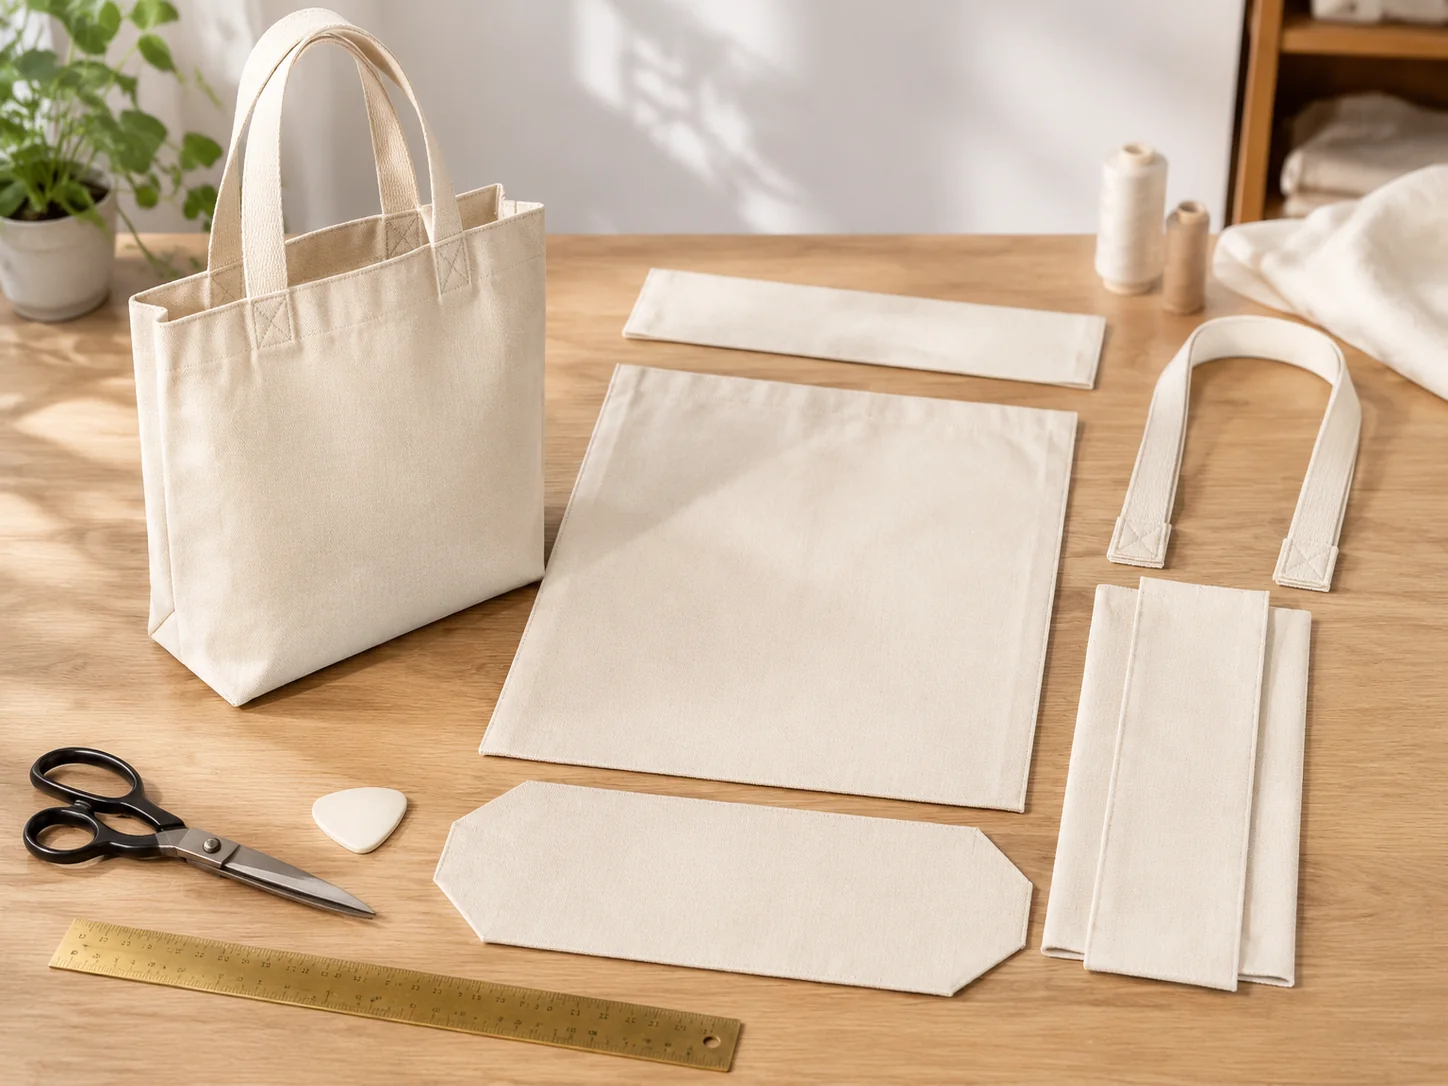
कैनवास बैग निर्माण से तात्पर्य कैनवास कपड़े और संबंधित घटकों को एक तैयार बैग में बदलने की संपूर्ण प्रक्रिया से है। इसमें पैटर्न विकास, कपड़े की कटाई, पैनल संयोजन, सिलाई, सुदृढ़ीकरण, किनारों की फिनिशिंग और अंतिम निरीक्षण शामिल हैं।
निर्माण विधि यह निर्धारित करती है कि बैग का आकार कैसा होगा और उसके विभिन्न घटक एक साथ कैसे काम करेंगे।
उदाहरण के लिए, एक साधारण प्रमोशनल बैग में दो बॉडी पैनल, दो हैंडल और एक मुड़ा हुआ ऊपरी किनारा हो सकता है। वहीं, एक संरचित रिटेल बैग में अतिरिक्त साइड पैनल, एक अलग निचला हिस्सा, लाइनिंग, एक आंतरिक जेब और मजबूत हैंडल अटैचमेंट की आवश्यकता हो सकती है।
हालांकि दोनों उत्पाद कैनवास बैग हैं, लेकिन उनकी निर्माण प्रक्रिया और संरचना संबंधी आवश्यकताएं अलग-अलग हैं।
कैनवास बैग के मुख्य घटक
| घटक |
मुख्य कार्य |
सामान्य निर्माण संबंधी विचार |
| सामने और पीछे के पैनल |
बैग का मुख्य भाग बनाएं |
पैनल के आयाम, कपड़े की दिशा, प्रिंटिंग की स्थिति, सिलाई भत्ता |
| साइड पैनल |
चौड़ाई और आंतरिक स्थान बनाएं |
गसेट की गहराई, कोनों का संरेखण, सीम की फिनिशिंग |
| निचला पैनल |
यह थैली का आधार बनता है। |
आधार के आयाम, सुदृढ़ीकरण, भार वितरण |
| हैンドल करता है |
बैग को ले जाने की अनुमति दें |
हैंडल की सामग्री, चौड़ाई, लंबाई, अटैचमेंट क्षेत्र |
| ऊपरी खुलने वाला भाग |
बैग का प्रवेश द्वार बनाता है |
मुड़ा हुआ किनारा, फेसिंग, ज़िपर, स्नैप या अन्य क्लोज़र |
| लाइनिंग |
यह बैग के अंदरूनी हिस्से को ढक देता है। |
सामग्री अनुकूलता, सिलाई की फिनिशिंग, जेब का एकीकरण |
| पुनर्बलन पैच |
बार-बार तनावग्रस्त क्षेत्रों को सहायता प्रदान करें |
कपड़े की मोटाई, पैच के आयाम, लगाने की जगह |
| लेबल और सहायक उपकरण |
पहचान और कार्यात्मक विवरण जोड़ें |
स्थिति, अटैचमेंट विधि, हार्डवेयर अनुकूलता |
हर बैग में इन सभी घटकों की आवश्यकता नहीं होती है। एक हल्के प्रमोशनल टोट बैग के लिए अपेक्षाकृत सरल संरचना पर्याप्त हो सकती है, जबकि एक प्रीमियम रिटेल बैग के लिए अधिक विकसित संरचना की आवश्यकता हो सकती है।
इसलिए उत्पाद विकास का पहला चरण इच्छित उपयोग, अपेक्षित सामग्री, स्वरूप संबंधी आवश्यकताओं और लक्षित मूल्य की पहचान करना है। इन कारकों को निर्माण विधि का मार्गदर्शन करना चाहिए, न कि केवल इसलिए कि वे उपलब्ध हैं, उन्हें जोड़ना चाहिए।
कैनवास बैग निर्माण के सामान्य प्रकार
खरीदारों को सबसे पहले बैग की समग्र संरचना की पुष्टि करनी चाहिए। यह बैग के आकार, क्षमता, सामग्री की खपत, सिलाई प्रक्रिया और अंतिम रूप को प्रभावित करती है।
फ्लैट निर्माण
एक फ्लैट कैनवास बैग में आमतौर पर दो मुख्य पैनल होते हैं जो किनारों और नीचे से जुड़े होते हैं। ऊपरी किनारा खुला रहता है या उसे मोड़े हुए हेम से बंद किया जाता है।
यह निर्माण की सबसे सरल और किफायती विधियों में से एक है।
विशिष्ट विशेषताएँ:
- अपेक्षाकृत सरल पैटर्न और कटिंग प्रक्रिया
- गसेटेड डिज़ाइनों की तुलना में कम सामग्री की खपत
- हल्का और आसानी से स्टोर करने योग्य
- बैग भरने पर गहराई सीमित हो जाती है
- सपाट या अपेक्षाकृत पतली सामग्री के लिए उपयुक्त
फ्लैट संरचना का उपयोग आमतौर पर हल्के प्रमोशनल टोट बैग, डॉक्यूमेंट बैग, इवेंट गिवअवे बैग और साधारण रिटेल पैकेजिंग के लिए किया जाता है।
खरीदारों के लिए मुख्य विचारणीय बिंदु यह है कि क्या इच्छित सामग्री के लिए अतिरिक्त गहराई की आवश्यकता है। खाली होने पर एक सपाट बैग विशाल लग सकता है, लेकिन भारी सामान ले जाने पर इसकी उपयोग योग्य क्षमता सीमित हो जाती है।
बॉक्स-कॉर्नर निर्माण
बॉक्स-कॉर्नर निर्माण एक सपाट बैग के निचले कोनों को आकार देकर गहराई पैदा करता है।
निर्माता आमतौर पर साइड और बॉटम सीम को मिलाकर, एक मापा हुआ सेक्शन चिह्नित करके और अतिरिक्त कपड़े को ट्रिम या फिनिश करने से पहले कोने पर सिलाई करके निचले कोनों को बनाते हैं।
इसके परिणामस्वरूप बनने वाला आधार बैग को अधिक आसानी से खड़ा होने में मदद करता है और अतिरिक्त आंतरिक स्थान बनाता है।
विशिष्ट विशेषताएँ:
- अलग से निचले पैनल की आवश्यकता के बिना गहराई प्रदान करता है
- इससे समग्र पैटर्न अपेक्षाकृत सरल बना रहता है।
- रोजमर्रा की चीजों के लिए अधिक व्यावहारिक आधार तैयार करता है
- मध्यम मात्रा के उत्पादन के लिए किफायती हो सकता है
- इसके लिए कोनों की सटीक माप और सिलाई आवश्यक है।
बॉक्सनुमा कोने अक्सर शॉपिंग बैग, प्रमोशनल बैग और रिटेल कैरियर के लिए उपयुक्त होते हैं जिन्हें फ्लैट बैग की तुलना में अधिक क्षमता की आवश्यकता होती है।
अंतिम गहराई कोने की माप और पैटर्न को जोड़ने के तरीके पर निर्भर करती है। खरीदारों को यह नहीं मान लेना चाहिए कि चिह्नित कोने की माप स्वचालित रूप से अंतिम आंतरिक गहराई के बराबर होती है। आपूर्तिकर्ता को नमूने पर वास्तविक अंतिम आयामों की पुष्टि करनी चाहिए।
साइड-गसेट निर्माण
साइड-गसेट बैग में किनारों पर अतिरिक्त कपड़े के पैनल लगे होते हैं। ये पैनल एक निश्चित गहराई प्रदान करते हैं और भरने पर बैग को फैलने की अनुमति देते हैं।
एक साधारण फ्लैट टोट बैग के विपरीत, साइड पैनल इसे अधिक संरचित त्रि-आयामी आकार प्रदान करते हैं।
फायदे इन्हें शामिल करते हैं:
- अधिक आंतरिक आयतन
- एक स्पष्ट आयताकार या बॉक्स जैसी आकृति
- व्यापक उत्पादों के लिए बेहतर उपयुक्तता
- व्यवस्थित भंडारण के लिए अधिक जगह
- बैग के आकार-प्रकार को डिजाइन करने में अधिक लचीलापन
साइड-गसेट संरचना खुदरा खरीदारी बैग, उपहार बैग, उत्पाद पैकेजिंग और बड़े कैनवास कैरियर के लिए उपयोगी है।
हालांकि, अतिरिक्त पैनल लगाने से सिलाई और संरेखण बिंदुओं की संख्या बढ़ जाती है। यदि साइड पैनल एकसमान रूप से नहीं काटे जाते या समान रूप से नहीं सिले जाते, तो तैयार बैग टेढ़ा हो सकता है, मुड़ सकता है या उसके कोने असमान हो सकते हैं।
बॉटम-गसेट निर्माण
नीचे की ओर गसेट वाला डिज़ाइन आधार पर अतिरिक्त गहराई प्रदान करता है, जबकि पार्श्व संरचना को अपेक्षाकृत सरल रखता है।
बैग के डिजाइन के आधार पर, निचले हिस्से को बॉडी फैब्रिक को मोड़कर, एक अलग बेस पैनल जोड़कर, या किसी अन्य पैटर्न व्यवस्था का उपयोग करके बनाया जा सकता है।
यह संरचना तब उपयोगी होती है जब खरीदार ऐसे उत्पादों को ले जाने के लिए एक व्यापक आधार चाहते हैं जिन्हें एक स्थिर निचली सतह की आवश्यकता होती है।
पुष्टि करने योग्य मुख्य बिंदु निम्नलिखित हैं:
- अंतिम तल की गहराई
- आधार की चौड़ाई
- चाहे निचला भाग एक या एकाधिक कपड़े की परतों से बना हो
- क्या हटाने योग्य या स्थायी इंसर्ट की आवश्यकता है?
- नीचे का हिस्सा साइड की सिलाई से कैसे जुड़ता है
नीचे की ओर लगा गसेट बैग की उपयोगी क्षमता को बढ़ा सकता है, लेकिन इससे बैग भारी सामान के लिए स्वतः ही उपयुक्त नहीं हो जाता। बेस सीम, हैंडल अटैचमेंट और कपड़े की समग्र संरचना का मूल्यांकन अभी भी आवश्यक है।
पूर्ण-गसेट निर्माण
फुल-गसेट बैग में दोनों किनारों और नीचे की तरफ गहराई पैदा करने के लिए अतिरिक्त पैनलों का उपयोग किया जाता है।
इससे एक अधिक स्पष्ट त्रि-आयामी संरचना बनती है और भरने के बाद भी बैग को अपना आकार बनाए रखने में मदद मिल सकती है।
इसके सामान्य अनुप्रयोगों में संरचित शॉपिंग बैग, बड़े रिटेल बैग, मर्चेंडाइज बैग और उत्पाद वाहक शामिल हैं।
फ्लैट कंस्ट्रक्शन की तुलना में, फुल-गसेट डिज़ाइन में आमतौर पर कपड़े के अधिक टुकड़े, सिलाई में अधिक समय और पैनल अलाइनमेंट की अधिक आवश्यकता होती है।
खरीदारों को यह विचार करना चाहिए कि क्या अतिरिक्त संरचना से कोई सार्थक कार्यात्मक लाभ मिलता है। यदि बैग को केवल सपाट प्रचार सामग्री ले जाने की आवश्यकता है, तो पूरी गसेट लगाने से लागत बढ़ सकती है और उपयोगकर्ता अनुभव में कोई सुधार नहीं होगा।
विस्तार योग्य निर्माण
एक्सपेंडेबल कैनवास बैग में अतिरिक्त फोल्ड, गसेट या एडजस्टेबल फीचर्स का उपयोग करके उपयोग योग्य क्षमता को बढ़ाया जाता है।
उदाहरण के लिए, एक बैग में साइड फोल्ड हो सकते हैं जो भरने पर खुल जाते हैं या नीचे की संरचना हो सकती है जो अतिरिक्त गहराई प्रदान करती है।
इस प्रकार की संरचना खुदरा दुकानों के बैग और बहुउद्देशीय कैरी बैग के लिए उपयोगी हो सकती है जहां सामग्री का आकार भिन्न होता है।
हालांकि, बैग को मोड़ने और खोलने, दोनों ही स्थितियों में उसकी विस्तार योग्य विशेषताओं का मूल्यांकन किया जाना चाहिए। खरीदारों को यह सुनिश्चित करना चाहिए कि बैग संतुलित रहे, मोड़ आसानी से खुलें और सिलाई बार-बार खुलने पर भी खराब न हो।
निर्माण प्रकार तुलना
| निर्माण प्रकार |
आकार और गहराई |
सामग्री और सिलाई की जटिलता |
विशिष्ट अनुप्रयोग |
| फ्लैट |
न्यूनतम गहराई |
कम |
प्रचार संबंधी बैग, दस्तावेज़ बैग |
| बॉक्स्ड कॉर्नर |
मध्यम आधार गहराई |
निम्न से मध्यम |
शॉपिंग बैग, इवेंट बैग |
| साइड गसेट |
परिभाषित पार्श्व गहराई |
मध्यम |
खुदरा बैग, उपहार बैग |
| तल में गसेट |
चौड़ा या गहरा आधार |
मध्यम |
खरीदारी और सामान के बैग |
| पूर्ण गसेट |
परिभाषित त्रि-आयामी आकृति |
मध्यम से उच्च |
संरचित खुदरा टोट बैग |
| विस्तार योग्य |
समायोज्य क्षमता |
मध्यम से उच्च |
बहुउद्देशीय शॉपिंग बैग |
सबसे उपयुक्त संरचना का मतलब यह नहीं है कि वह सबसे जटिल हो। खरीदारों को उत्पाद के इच्छित उपयोग, आयाम, अपेक्षित सामग्री और लक्षित लागत के अनुसार संरचना का चयन करना चाहिए।
कैनवास बैग पैटर्न डिजाइन और फैब्रिक कटिंग
सिलाई शुरू करने से पहले, निर्माता को एक ऐसे पैटर्न की आवश्यकता होती है जो कपड़े के सभी घटकों के आयामों और आकृतियों को परिभाषित करता हो।
पैटर्न की सटीकता महत्वपूर्ण है क्योंकि पैनल के आकार में छोटे-छोटे अंतर भी तैयार बैग की समरूपता, गहराई और हैंडल की स्थिति को प्रभावित कर सकते हैं।
मुख्य बॉडी पैनल
एक साधारण फ्लैट टोट बैग के लिए, आगे और पीछे के पैनल आमतौर पर एक समान माप में काटे जाते हैं।
गसेट वाले बैग के लिए, पैटर्न में अलग से साइड और बॉटम पैनल भी शामिल हो सकते हैं। ये हिस्से बॉडी पैनल के साथ मेल खाने चाहिए ताकि अंतिम बैग का आकार सही हो।
खरीदारों को यह पुष्टि करनी चाहिए कि उद्धृत आयाम निम्नलिखित को संदर्भित करते हैं या नहीं:
- तैयार बाहरी आयाम
- तैयार आंतरिक आयाम
- सिलाई से पहले माप काट लें
- गसेट सहित या उसके बिना आयाम
ये माप परस्पर विनिमय योग्य नहीं हैं।
उदाहरण के लिए, 40 सेंटीमीटर चौड़ा और 35 सेंटीमीटर ऊंचा निर्दिष्ट बैग, उसकी सिलाई की चौड़ाई, ऊपरी हेम और निर्माण विधि के आधार पर अलग-अलग कटिंग आयामों का हो सकता है।
तकनीकी विनिर्देश में इच्छित अंतिम आयामों को स्पष्ट रूप से दर्शाया जाना चाहिए।
कपड़े की दिशा और दाने
कैनवास एक बुना हुआ कपड़ा है, इसलिए इसके ताने और बाने की दिशाएं इस बात को प्रभावित कर सकती हैं कि उपयोग के दौरान यह कैसा व्यवहार करता है।
ताने की दिशा आम तौर पर कपड़े की लंबाई के साथ चलती है, जबकि बाने की दिशा उसकी चौड़ाई के आर-पार चलती है।
पैटर्न विकसित करते समय, निर्माताओं को पैनलों को व्यवस्थित करते समय कपड़े की दिशा का ध्यान रखना चाहिए। विभिन्न घटकों को असंगत दिशाओं में काटने से खिंचाव, ड्रेप या दिखावट में अंतर आ सकता है।
यह विशेष रूप से बड़े प्रिंटेड पैनल, उभरी हुई सिलाई या संरचित आकार वाले बैगों के लिए प्रासंगिक है।
प्रिंटेड कैनवास के लिए, खरीदारों को प्रिंट की दिशा की पुष्टि करनी चाहिए और यह भी सुनिश्चित करना चाहिए कि पैटर्न को आसन्न पैनलों पर एक जैसा होना चाहिए या नहीं।
सीम की अनुमति
सीम अलाउंस कपड़े के किनारे और सिलाई रेखा के बीच की दूरी होती है। यह पैनलों को जोड़ने और सीम को अंतिम रूप देने के लिए आवश्यक सामग्री प्रदान करता है।
बहुत कम चौड़ाई वाला सीम अलाउंस सिलाई लाइन के आसपास अपर्याप्त कपड़ा छोड़ सकता है। बहुत अधिक चौड़ाई वाला सीम अलाउंस अनावश्यक उभार पैदा कर सकता है, खासकर जहां कई परतें मिलती हैं।
व्यावहारिक प्रारंभिक संदर्भ:
| निर्माण क्षेत्र |
सुझाया गया सीम अलाउंस |
| सामान्य शरीर की सिलाई |
10–15 मिमी |
| हल्का और सरल निर्माण |
कपड़े के व्यवहार के आधार पर लगभग 10 मिमी। |
| अधिक भारी या अधिक जटिल पैनल जोड़ |
लगभग 12-15 मिमी |
| जिन क्षेत्रों में अतिरिक्त आंतरिक परिष्करण की आवश्यकता है |
चयनित सिलाई के प्रकार के अनुसार पुष्टि करें |
ये मान नमूना विकास के लिए प्रारंभिक बिंदु हैं, न कि प्रत्येक कैनवास बैग के लिए निश्चित आवश्यकताएं।
उचित भत्ता कपड़े की मोटाई, सिलाई के प्रकार, किनारे को अंतिम रूप देने की विधि और जोड़ी जाने वाली परतों की संख्या पर निर्भर करता है।
उदाहरण के लिए, एक बाइंड सीम के लिए साधारण ओवरलॉक्ड सीम से अलग अलाउंस की आवश्यकता हो सकती है। निर्माता को सीम अलाउंस को एक अलग संख्या के रूप में मानने के बजाय पैटर्न और तैयार माप दोनों की एक साथ पुष्टि करनी चाहिए।
कटिंग की सटीकता और पैनल की एकरूपता
असमान कटाई से कई स्पष्ट समस्याएं उत्पन्न हो सकती हैं:
- बैग का एक किनारा दूसरे किनारे से ऊंचा दिखाई देता है।
- निचला पैनल साइड पैनलों के साथ समान रूप से संरेखित नहीं होता है।
- हैंडल अलग-अलग ऊंचाइयों पर स्थित हैं।
- ऊपरी भाग तिरछा हो जाता है।
- मुद्रित कलाकृति केंद्र में नहीं है।
बड़े पैमाने पर उत्पादन के ऑर्डर के लिए, खरीदारों को आपूर्तिकर्ता से यह पूछना चाहिए कि कटिंग की एकरूपता को कैसे नियंत्रित किया जाता है।
कारखाने के उपकरणों और उत्पादन पैमाने के आधार पर, इसमें कटिंग टेम्प्लेट, कटिंग डाई, मार्कर प्लानिंग या अन्य दोहराई जा सकने वाली कटिंग विधियां शामिल हो सकती हैं।
प्रिंटेड उत्पादों के लिए, निर्माता को आर्टवर्क के चारों ओर आवश्यक कटिंग मार्जिन की भी पुष्टि करनी चाहिए। एक डिज़ाइन जो सपाट कपड़े के पैनल पर केंद्र में दिखाई देता है, बैग के असेंबल होने के बाद केंद्र से हटकर दिखाई दे सकता है।
कैनवास बैग में इस्तेमाल होने वाली सामान्य सिलाई
सिलाई विभिन्न कपड़े के पैनलों को जोड़ती है और तैयार बैग को अपना आकार बनाए रखने में मदद करती है।
सबसे अच्छी सिलाई कपड़े, निर्माण के प्रकार, दिखावट संबंधी आवश्यकताओं और अपेक्षित उपयोग पर निर्भर करती है।
किसी सिलाई का मूल्यांकन केवल दिखाई देने वाली सिलाई पंक्तियों की संख्या के आधार पर नहीं किया जाना चाहिए। इसका प्रदर्शन सिलाई के प्रकार, धागे, सिलाई घनत्व, सीम अलाउंस, कपड़े की मजबूती और सिलाई की गुणवत्ता पर भी निर्भर करता है।
सादा सीम
एक साधारण सिलाई में कपड़े के दो टुकड़ों को इस प्रकार जोड़ा जाता है कि उनके सीधे हिस्से एक दूसरे के सामने हों। टुकड़ों को आपस में सिल दिया जाता है और फिर उन्हें खोलकर या इस्त्री करके अपनी जगह पर सेट कर दिया जाता है।
यह बेसिक बैग पैनल को असेंबल करने का एक सामान्य तरीका है।
लाभ:
- सरल उत्पादन प्रक्रिया
- कई मानक कैनवास संरचनाओं के लिए उपयुक्त
- सिलाई की जटिलता अपेक्षाकृत कम है
- इससे एक साफ-सुथरा बाहरी रूप प्राप्त हो सकता है।
किनारों को फटने से बचाने के लिए उन पर अतिरिक्त फिनिशिंग की आवश्यकता हो सकती है।
बिना अस्तर वाले बैग खरीदते समय, खरीदारों को यह जांचना चाहिए कि बाहर की ओर दिखने वाले सीम अलाउंस ओवरलॉक किए गए हैं, सिले हुए हैं, मोड़े गए हैं या किसी अन्य प्रकार से तैयार किए गए हैं।
ओवरलॉक्ड सीम
ओवरलॉक्ड सीम में कपड़े के कच्चे किनारों को लपेटने या सुरक्षित करने के लिए ओवरलॉक स्टिच का उपयोग किया जाता है।
इसका उपयोग अक्सर धागे के फटने को कम करने और बैग के अंदरूनी हिस्से को अधिक साफ-सुथरा रखने के लिए किया जाता है।
लाभ:
- ढीले कपड़े के किनारों को नियंत्रित करने में मदद करता है
- उत्पादन के लिए कुशल
- कई आंतरिक सीमों के लिए उपयुक्त
- इससे अतिरिक्त किनारे मोड़ने की प्रक्रियाओं की आवश्यकता कम हो सकती है।
ओवरलॉकिंग एक किनारा-समाशोधन विधि है। इसका यह मतलब नहीं है कि यह सिलाई हर भार वहन करने वाले क्षेत्र के लिए उपयुक्त है।
अधिक भारी सामान ले जाने के लिए डिज़ाइन किए गए बैग के लिए, मुख्य जोड़ वाली सिलाई और सुदृढ़ीकरण संरचना का मूल्यांकन अभी भी आवश्यक है।
बंधी हुई सिलाई
एक बाउंड सीम कपड़े के कच्चे किनारों को कपड़े की एक अलग पट्टी या बाइंडिंग टेप से ढक देती है।
इससे आंतरिक भाग अधिक परिष्कृत दिखता है और बिना अस्तर वाले बैग की दिखावट में सुधार हो सकता है।
प्रीमियम रिटेल टोट बैग, संरचित कैनवास बैग और ऐसे उत्पादों के लिए जिनमें अंदर का हिस्सा ग्राहकों को दिखाई देगा, आमतौर पर बाउंड सीम का उपयोग किया जाता है।
बाइंडिंग सामग्री मोटाई, लचीलेपन और रंग में मुख्य कपड़े के साथ संगत होनी चाहिए।
खरीदारों को यह जांच करनी चाहिए कि बाइंडिंग समान रूप से लगी है या नहीं और क्या यह कोनों और मोटी सिलाई के जोड़ के आसपास सुरक्षित रहती है।
फ्रेंच सीम
फ्रेंच सीम में कच्चे किनारों को सीम के अंदर ही बंद कर दिया जाता है।
कपड़े को उल्टी तरफ से एक साथ रखकर एक बार सिला जाता है, यदि आवश्यक हो तो किनारों को काटा जाता है, फिर उसे पलटकर दोबारा सिला जाता है ताकि कच्चे किनारे बंद हो जाएं।
इस विधि से आंतरिक भाग को एक साफ-सुथरा रूप मिलता है।
यह हल्के कैनवास से बनी वस्तुओं और उन उत्पादों के लिए उपयोगी हो सकता है जहां एक साफ-सुथरा आंतरिक स्वरूप महत्वपूर्ण होता है।
हालांकि, इससे कपड़े की अतिरिक्त परतें बन जाती हैं। बहुत मोटे कैनवास या कई परतों के आपस में जुड़ने पर, इसके परिणामस्वरूप उत्पन्न होने वाले अतिरिक्त भार को संभालना मुश्किल हो सकता है।
निर्माता को यह पुष्टि करनी चाहिए कि चयनित कपड़े की मोटाई इस निर्माण के लिए उपयुक्त है या नहीं।
फ्लैट-फेल्ड सीम
फ्लैट-फेल्ड सीम कच्चे किनारों को घेर लेता है और एक अपेक्षाकृत सपाट, टिकाऊ सीम संरचना बनाता है।
यह आमतौर पर उन उत्पादों से जुड़ा होता है जिनमें साफ-सुथरी और मजबूत सिलाई की आवश्यकता होती है।
संभावित लाभ इनमें से कुछ हैं:
- संलग्न कच्चे किनारे
- अंदर और बाहर से साफ-सुथरा दिखना
- जोड़ के साथ अतिरिक्त सिलाई
- एक अपेक्षाकृत स्थिर सीम निर्माण
हालांकि, फ्लैट-फेल्ड सीमों में अधिक सिलाई प्रक्रियाओं की आवश्यकता होती है और इससे उत्पादन समय बढ़ सकता है।
जहां दिखावट और सिलाई की संरचना अतिरिक्त विनिर्माण कार्य को उचित ठहराती है, वहां इन पर विचार करना उचित है।
सीम निर्माण तुलना
| सीम प्रकार |
किनारे की परिष्करण |
उपस्थिति |
सामान्य विचारणीय बिंदु |
| सादा सीम |
किनारों को फिनिशिंग की आवश्यकता होती है |
सरल |
बुनियादी असेंबली के लिए कुशल |
| ओवरलॉक्ड सीम |
किनारों को ओवरलॉकिंग द्वारा सुरक्षित किया गया है। |
कार्यात्मक आंतरिक साज-सज्जा |
थ्रेड सुरक्षा और एज कवरेज की जांच करें |
| बंधी हुई सिलाई |
किनारों को बाइंडिंग से ढका गया है। |
साफ-सुथरा और पूरा किया हुआ |
सामग्री और सिलाई का समय बढ़ जाता है |
| फ्रेंच सीम |
कच्चे किनारे संलग्न हैं |
साफ़ इंटीरियर |
भारी कैनवास से बड़ी आकृति बनाई जा सकती है |
| फ्लैट-फेल्ड सीम |
कच्चे किनारे संलग्न हैं |
साफ-सुथरा, सुव्यवस्थित |
अतिरिक्त सिलाई प्रक्रियाओं की आवश्यकता है |
बैग के कपड़े के वजन, बनावट, इच्छित उपयोग और लक्षित कीमत के अनुसार सबसे उपयुक्त सिलाई का चयन किया जाना चाहिए।
सिलाई घनत्व, धागा और सिलाई की गुणवत्ता: व्यावहारिक संदर्भ मानक
टाँकों का घनत्व किसी निर्दिष्ट लंबाई में टाँकों की संख्या है। इसे अक्सर प्रति इंच टाँकों की संख्या (SPI) के रूप में व्यक्त किया जाता है।
यह एक महत्वपूर्ण निर्माण पैरामीटर है, लेकिन अधिक टांके हमेशा मजबूत सिलाई की गारंटी नहीं देते हैं।
यदि टांके बहुत दूर-दूर लगाए जाएं, तो सिलाई कपड़े को मजबूती से पकड़ नहीं पाएगी। यदि टांके बहुत पास-पास लगाए जाएं, तो बार-बार सुई चुभने से कुछ बुने हुए कपड़े कमजोर हो सकते हैं या उनमें छेद हो सकते हैं।
उपयुक्त सेटिंग कपड़े की मोटाई, बुनाई घनत्व, धागे के आकार, सुई के चयन, सिलाई के प्रकार और सिलाई के तनाव पर निर्भर करती है।
प्रारंभिक नमूने के लिए सुझाई गई सिलाई घनत्व
किसी निर्माता के साथ कैनवास बैग के नमूने पर चर्चा करते समय निम्नलिखित श्रेणियों को व्यावहारिक प्रारंभिक बिंदु के रूप में उपयोग किया जा सकता है।
| आवेदन |
प्रारंभिक संदर्भ |
खरीदारों को क्या जाँचना चाहिए |
| हल्के से मध्यम कैनवास बॉडी सीम |
8–10 एसपीआई |
बिना सिकुड़न के एकसमान सिलाई निर्माण |
| मध्यम से भारी कैनवास सीम |
7–9 एसपीआई |
संतुलित सिलाई का स्वरूप और कपड़े की अखंडता |
| भारी कैनवास या मोटी बहु-परत वाले क्षेत्र |
लगभग 6-8 एसपीआई |
सुई का प्रवेश, धागे की अनुकूलता और सिलाई की सुरक्षा |
| हैंडल संलग्न क्षेत्र |
सिलाई के पैटर्न और सामग्री से पुष्टि करें; आमतौर पर शुरुआती बिंदु के रूप में लगभग 7-9 एसपीआई। |
कपड़े में कोई फटन, ढीले धागे या अत्यधिक छेद नहीं हैं। |
| सजावटी टॉपस्टिचिंग |
उपस्थिति संबंधी आवश्यकताओं के अनुसार पुष्टि करें |
समान अंतराल और सुसंगत संरेखण |
ये उद्योग के लिए सर्वव्यापी आवश्यकताएँ नहीं हैं। चयनित कैनवास, धागे और सिलाई मशीन की सेटिंग्स का परीक्षण करने के बाद कारखाने को सिलाई घनत्व को समायोजित करने की आवश्यकता हो सकती है।
उदाहरण के लिए, हल्के सूती कैनवास पर सिलाई की व्यवस्था, 16 औंस के घने डक कैनवास से भिन्न हो सकती है। हैंडल लगाने के लिए भी सजावटी सिलाई की तुलना में अलग-अलग यांत्रिक आवश्यकताओं की ज़रूरत होती है।
खरीददारी के विवरण में खरीदारों को केवल "मजबूत सिलाई" लिखने से बचना चाहिए। सिलाई की जगह, सिलाई का पैटर्न, अनुमानित घनत्व, धागे की आवश्यकता और अपेक्षित प्रदर्शन का उल्लेख करना अधिक उपयोगी होता है।
धागे का चयन
कपड़े और सिलाई के कार्य के अनुसार सिलाई के धागे का चयन किया जाना चाहिए।
सामान्य थ्रेड विकल्पों में शामिल हैं:
- पॉलिएस्टर धागा: अपनी मजबूती और रोजमर्रा के घिसाव के प्रति प्रतिरोधक क्षमता के कारण इसका उपयोग अक्सर सामान्य प्रयोजन वाले कैनवास बैग बनाने में किया जाता है।
- सूती धागा: जब प्राकृतिक सामग्री जैसी दिखावट महत्वपूर्ण हो, तो इस पर विचार किया जा सकता है, हालांकि इसके गुणों की जांच इच्छित उपयोग के अनुसार की जानी चाहिए।
- बंधुआ पॉलिएस्टर धागा: अक्सर ऐसे अनुप्रयोगों के लिए उपयुक्त माना जाता है जिनमें मजबूत धागे की कार्यक्षमता और घर्षण प्रतिरोध की आवश्यकता होती है।
सुई का चयन और धागे का तनाव
सुई का आकार और नोक का प्रकार कपड़े और धागे के अनुरूप होना चाहिए।
बहुत छोटी सुई घने कैनवास में छेद करने में कठिनाई पैदा कर सकती है। अनुपयुक्त सुई की नोक धागों को नुकसान पहुंचा सकती है या अनियमित छेद बना सकती है।
धागे का तनाव भी संतुलित होना चाहिए। अत्यधिक तनाव से कपड़े में सिलवटें पड़ सकती हैं या कपड़ा विकृत हो सकता है, जबकि अपर्याप्त तनाव से टांके ढीले या खराब बन सकते हैं।
नमूना अनुमोदन के दौरान, खरीदारों को निम्नलिखित की जांच करनी चाहिए:
- क्या टांके समान रूप से बने हैं?
- क्या ऊपरी और निचली डोरियाँ संतुलित हैं?
- क्या सिलाई के आसपास कपड़ा सिकुड़ा हुआ है?
- क्या सुई के छेद अत्यधिक दिखाई दे रहे हैं?
- क्या धागे के सिरे ठीक से सुरक्षित हैं?
- क्या सिलाई सपाट और एकसमान बनी रहती है?
खरीदार किन मानकों का संदर्भ ले सकते हैं?
जो खरीदार अधिक औपचारिक तकनीकी संदर्भ की तलाश में हैं, वे टांकों, सीमों और सिले हुए सीमों के प्रदर्शन से संबंधित एएसटीएम मानकों का संदर्भ ले सकते हैं।
ASTM D6193 – सिलाई और जोड़ के लिए मानक प्रक्रिया
यह मानक सिले हुए उत्पादों में प्रयुक्त टांकों और जोड़-तोड़ के वर्गीकरण और सामान्य विशेषताओं को शामिल करता है। यह बताता है कि जोड़-तोड़ इंजीनियरिंग में कई चर शामिल होते हैं, जिनमें कपड़े के गुण, जोड़-तोड़ का प्रकार, टांके का प्रकार, टांके का घनत्व, धागे का तनाव और धागे की मजबूती शामिल हैं।
खरीदारों के लिए महत्वपूर्ण बात यह है कि सिलाई की गुणवत्ता का आकलन केवल टांकों की संख्या के आधार पर नहीं, बल्कि एक संपूर्ण निर्माण प्रणाली के रूप में किया जाना चाहिए।
ASTM D1683/D1683M – बुने हुए कपड़ों की सिलाई में विफलता के लिए मानक परीक्षण विधि
यह परीक्षण विधि बुने हुए कपड़ों में सिले हुए सीमों की मजबूती और टूटने के व्यवहार का अध्ययन करती है। इसका उपयोग सीम की मजबूती, सीम की कार्यक्षमता और लगाए गए बल के तहत सीम के टूटने के तरीके जैसे कारकों का मूल्यांकन करने के लिए किया जा सकता है।
हालांकि, इसे तैयार कैनवास बैगों के लिए सार्वभौमिक भार-क्षमता मानक के रूप में नहीं समझा जाना चाहिए। कपड़े के नमूनों पर किया गया सीम परीक्षण स्वचालित रूप से हैंडल, कोनों और निचले ढांचे सहित एक पूर्ण बैग के प्रदर्शन को नहीं दर्शाता है।
औपचारिक परीक्षण संबंधी आवश्यकता के लिए, खरीदारों को परीक्षण प्रयोगशाला और आपूर्तिकर्ता के साथ परीक्षण विधि, नमूना तैयार करने का तरीका, परीक्षण दिशा, स्थिति निर्धारण, स्वीकृति मानदंड और रिपोर्टिंग आवश्यकताओं की पुष्टि करनी चाहिए।
कैनवास बैग हैंडल निर्माण
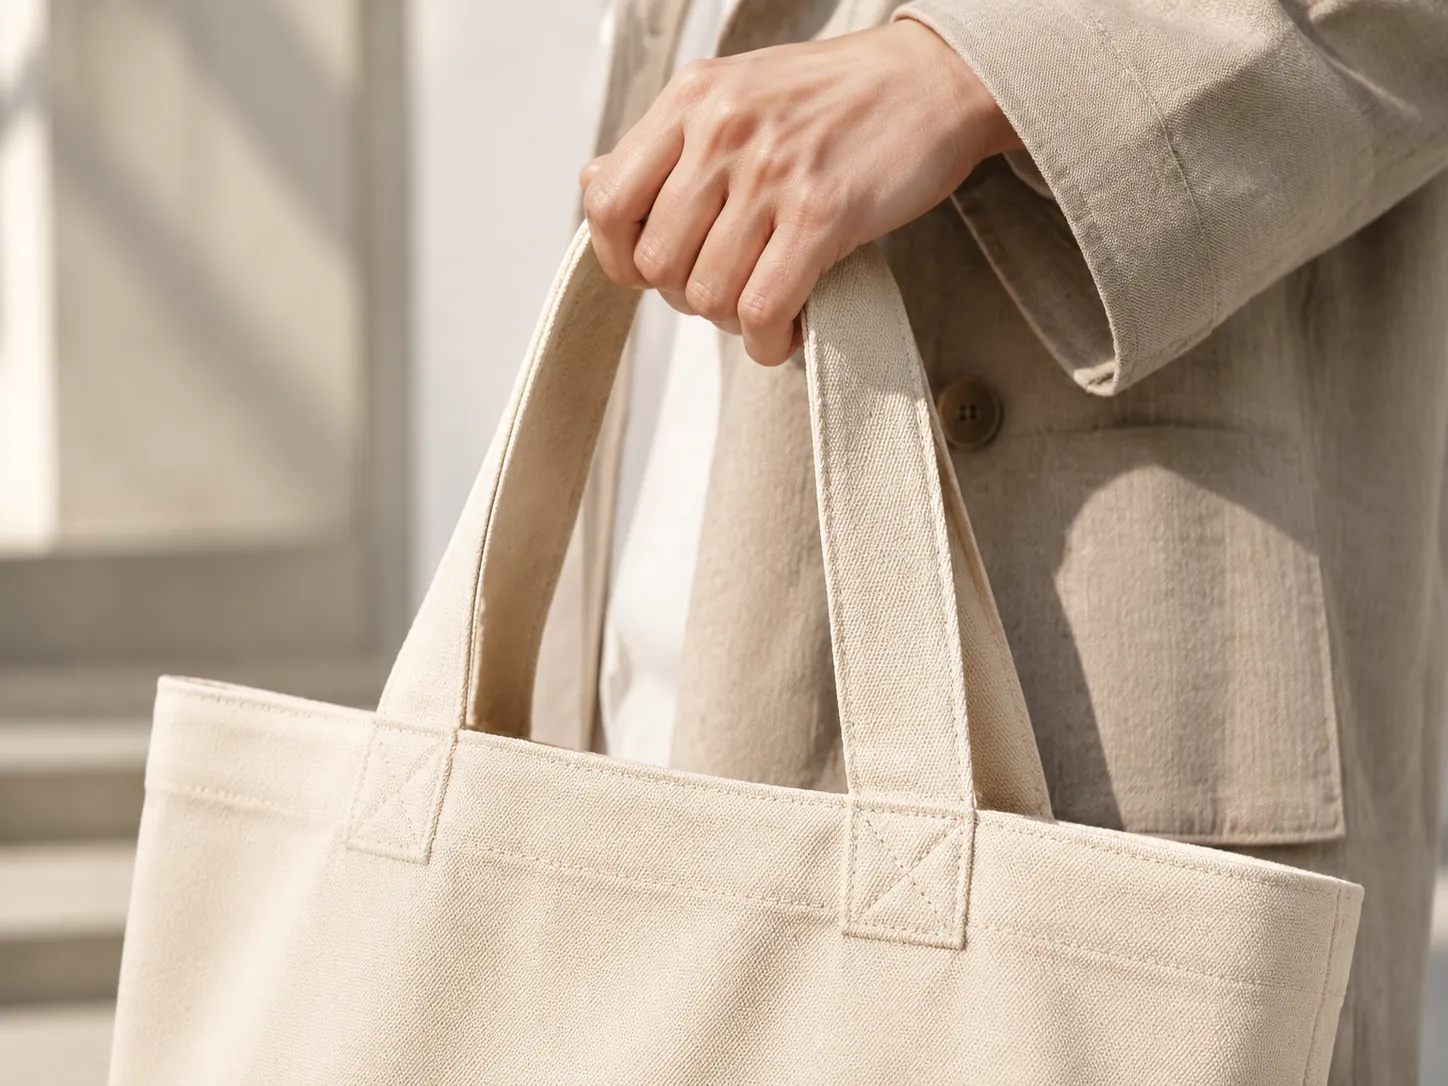
कैनवास बैग के सबसे महत्वपूर्ण कार्यात्मक घटकों में से एक हैंडल होते हैं।
इनका डिज़ाइन ले जाने में लगने वाले आराम, दिखावट, उपयोग योग्य स्थान और बैग के शरीर पर बल के स्थानांतरण के तरीके को प्रभावित करता है।
हैंडल बैग के समान कैनवास, अलग वेबिंग या किसी अन्य संगत सामग्री से बनाया जा सकता है।
स्व-कपड़े के हैंडल
सेल्फ-फैब्रिक हैंडल मुख्य कैनवास सामग्री से बने होते हैं।
वे एक समन्वित रूप प्रदान कर सकते हैं और अक्सर प्रचार संबंधी बैग, खुदरा बैग आदि के लिए चुने जाते हैं। कस्टम ब्रांडेड बैग।
कैनवास की एक पट्टी को मोड़कर और उसके एक या दोनों किनारों को सिलकर हैंडल बनाया जा सकता है।
महत्वपूर्ण विचारणीय बिंदु इनमें से हैं:
- कपड़े का वजन और लचीलापन
- हैंडल की तैयार चौड़ाई
- कपड़े की परतों की संख्या
- हैंडल के साथ सिलाई
- हैंडल की लंबाई और ड्रॉप
- लगाने की विधि
कपड़े से बना हैंडल इतना आरामदायक होना चाहिए कि वह अपने उपयोग के लिए उपयुक्त हो। यदि कपड़ा बहुत पतला है, तो हैंडल कमज़ोर महसूस हो सकता है। यदि यह बहुत मोटा या कड़ा है, तो यह असुविधाजनक हो सकता है या इसे मोड़ना मुश्किल हो सकता है।
सूती वेबिंग हैंडल
कैनवास टोट बैग के लिए कॉटन वेबिंग एक आम विकल्प है।
यह एक समन्वित वस्त्र स्वरूप प्रदान करता है और मुख्य कपड़े से काटे गए हैंडल की तुलना में इसे लगातार निर्दिष्ट करना आसान हो सकता है।
सूती वेबिंग विभिन्न चौड़ाई, मोटाई और संरचनाओं में उपलब्ध है।
खरीदारों को यह पुष्टि करनी चाहिए कि वेबिंग इच्छित उपयोग के लिए पर्याप्त रूप से घनी बुनी गई है या नहीं और क्या इसका रंग, बनावट और सिकुड़ने का व्यवहार बैग के शरीर के साथ संगत है।
पॉलिएस्टर और पॉलीप्रोपाइलीन वेबिंग
पॉलिएस्टर वेबिंग को अक्सर तब ध्यान में रखा जाता है जब खरीदार ऐसे सिंथेटिक हैंडल सामग्री चाहते हैं जो रोजमर्रा के घिसाव के प्रति अच्छी प्रतिरोधक क्षमता रखती हो।
पॉलीप्रोपाइलीन वेबिंग लागत के प्रति सजग डिजाइन और कुछ हल्के अनुप्रयोगों के लिए एक और विकल्प है।
हैंडल की चौड़ाई का संदर्भ
| हैंडल प्रकार |
सुझाई गई प्रारंभिक चौड़ाई |
सामान्य उपयोग |
| संकरी वेबिंग |
20–25 मिमी |
हल्के प्रचार बैग |
| मानक वेबिंग |
25–30 मिमी |
जनरल कैनवास टोट बैग |
| चौड़ी वेबिंग |
30–38 मिमी |
बड़े शॉपिंग बैग और भारी डिज़ाइन |
| स्व-कपड़े के हैंडल |
25–40 मिमी |
कस्टम कैनवास हैंडल |
ये आयाम व्यावहारिक डिज़ाइन संदर्भ हैं, निश्चित मानक नहीं। तैयार बैग की चौड़ाई पर हैंडल की मोटाई, सामग्री, बैग का आकार और ले जाने की आवश्यकताओं के साथ विचार किया जाना चाहिए।
हैंडल की लंबाई और ड्रॉप
हैंडल की लंबाई और हैंडल की लंबाई में अंतर अलग-अलग माप हैं।
- हैंडल लंबाई यह हैंडल की सामग्री की कुल लंबाई है, जिसे सहमत निर्माण विधि के अनुसार मापा जाता है।
- हैंडल ड्रॉप यह बैग के ऊपरी किनारे से हैंडल के ऊपरी सिरे तक की ऊर्ध्वाधर दूरी है जब बैग को उसकी इच्छित स्थिति में पकड़ा जाता है।
खरीदारों को यह स्पष्ट करना चाहिए कि उन्हें किस माप की आवश्यकता है।
| हैंडल शैली |
सुझाया गया हैंडल ड्रॉप |
सामान्य उपयोग |
| छोटा हैंडल |
100–150 मिमी |
हाथ में ले जाने वाले बैग |
| मध्यम हैंडल |
150–230 मिमी |
कलाई या अग्रबाहु को थोड़ी जगह देते हुए हाथ से ले जाना |
| लंबा हैंडल |
230–300 मिमी |
कंधे पर टांगने वाले टोट बैग |
बैग की सही ऊंचाई, उसे ले जाने के इच्छित तरीके और लक्षित उपयोगकर्ता अनुभव पर निर्भर करती है।
छोटे हैंडल वाला बड़ा बैग कंधे पर ले जाना मुश्किल हो सकता है। बहुत लंबे हैंडल वाला छोटा बैग नीचे लटक सकता है या देखने में बेमेल लग सकता है।
इसी कारणवश, खरीदारों को केवल चित्र पर भरोसा करने के बजाय, वास्तविक नमूने पर हैंडल ड्रॉप की पुष्टि करनी चाहिए।
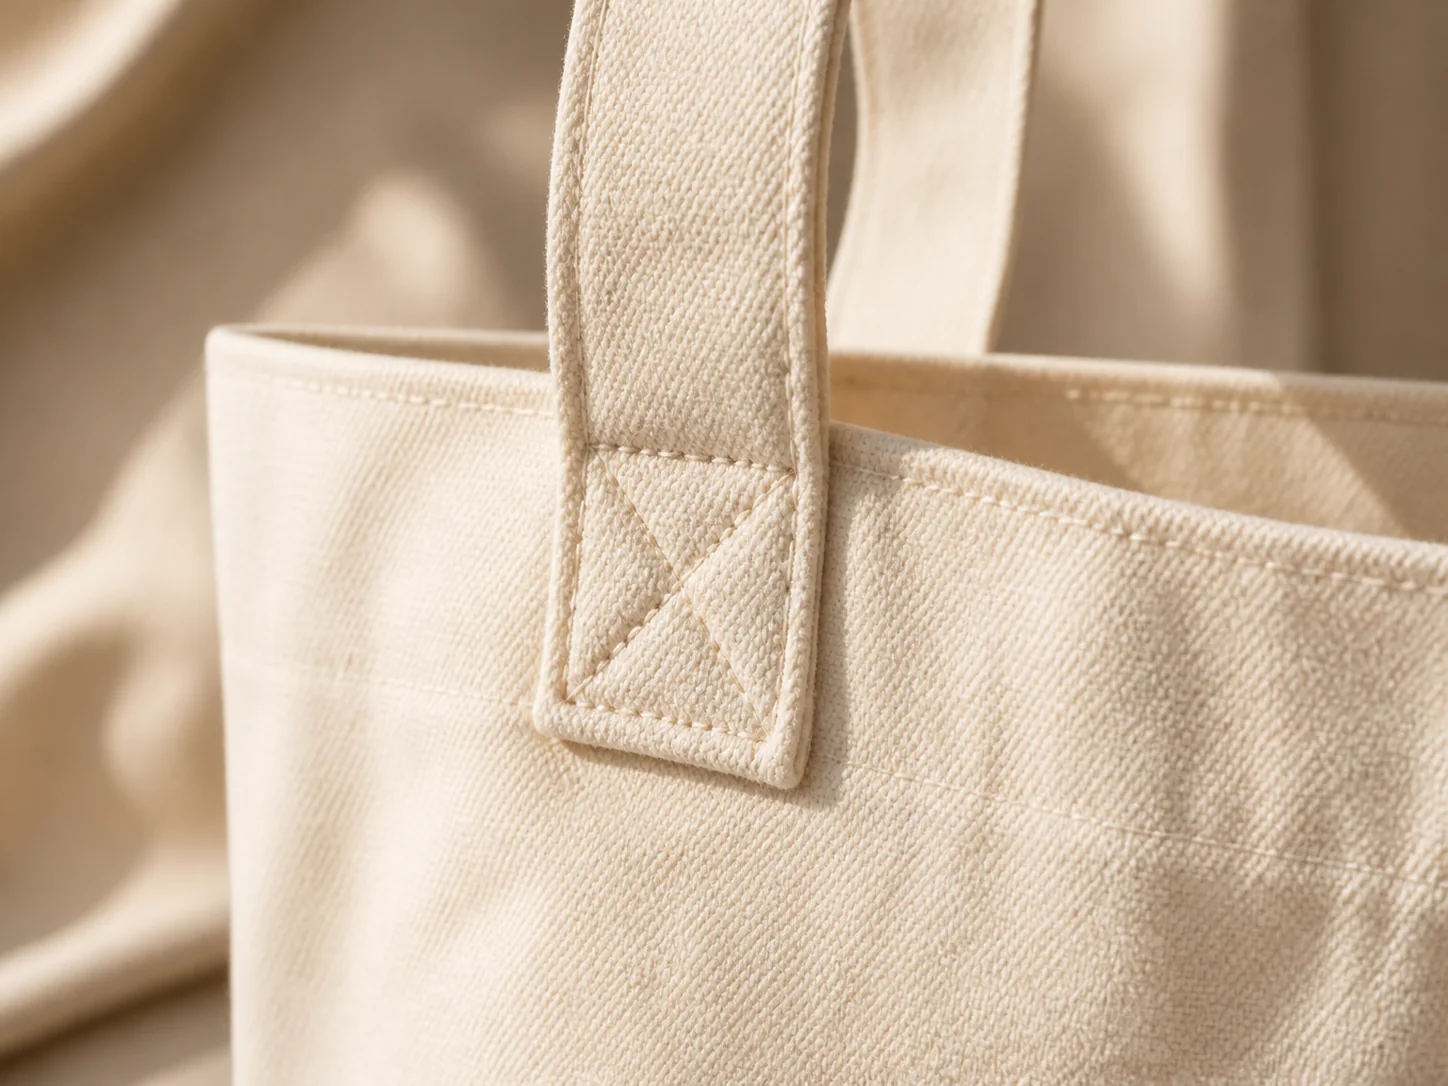
हैंडल अटैचमेंट विधियाँ
| सिलाई पैटर्न |
ज्यामितीय विन्यास |
सक्रिय थ्रेड पथ क्षेत्र |
तन्यता तनाव वितरण |
अनुशंसित सुरक्षित भार सीमा |
| लीनियर बार-टैक (आईएसओ 304) |
एकल घनी ज़िग-ज़ैग पट्टी ( 1.5–2.0 मिमी चौड़ाई)
|
न्यूनतम ( 1.0×आधार रेखा)
|
एक ही धागे की रेखा पर अत्यधिक सघनता; ताने के धागे के टूटने का उच्च जोखिम |
≤6–8 किलोग्राम (केवल सहायक लूप और जेब के कोने)
|
| मानक परिधि बॉक्स |
चार भुजाओं वाला बाह्य परिधि आयत |
मध्यम ( 2.2×आधार रेखा)
|
बल को 4 परिधि रेखाओं पर वितरित करता है; केंद्रीय मरोड़ के प्रति कमजोर। |
≤10–12 किलोग्राम (हल्के वजन वाले रिटेल शॉपिंग बैग)
|
| बॉक्स-एक्स क्रॉस स्टिच |
परिधि बॉक्स प्लस 2 प्रतिच्छेदी विकर्ण रेखाएँ |
अधिकतम ( 3.6×आधार रेखा)
|
यह कतरनी तनाव को ताने और बाने दोनों कैनवास धागों के आर-पार तिरछे रूप से पुनर्निर्देशित करता है। |
≥20–30 किलोग्राम (भारी कैनवास के लिए वाणिज्यिक मानक)
|
| ठोस रिवेट + वॉशर |
चमड़े की पृष्ठभूमि से होकर गुजरने वाला तांबे/पीतल का नलिकाकार रिवेट |
यांत्रिक क्लैम्पिंग बल |
उच्च बिंदु भार; बुनाई फटने से बचाने के लिए आंतरिक वॉशर की आवश्यकता होती है |
≥25–35 किलोग्राम (पारंपरिक वर्कवियर और चमड़े के हैंडल वाले बैग)
|
निचली संरचना और सुदृढ़ीकरण
कैनवास के थैले का निचला हिस्सा उसके अंदर रखी चीजों को सहारा देता है और थैले के आकार को बनाए रखने में मदद करता है।
बैग के आकार, गहराई, अपेक्षित सामग्री और वांछित स्वरूप के अनुसार निर्माण विधि का चयन किया जाना चाहिए।
एकल-परत तल
एकल-परत वाले तल में अतिरिक्त सुदृढ़ीकरण पैनल के बिना समान मुख्य कपड़े की संरचना का उपयोग किया जाता है।
यह हल्के बैगों के लिए उपयुक्त है जिनमें अपेक्षाकृत कम सामान रखा जाता है।
संभावित लाभ इनमें से कुछ हैं:
- कम सामग्री खपत
- सिलाई की जटिलता कम
- हल्के वजन वाली तैयार संरचना
- आसान फोल्डिंग और भंडारण
हालांकि, एक परत वाला निचला भाग बड़े बैग या भारी उत्पादों को ले जाने के लिए डिज़ाइन किए गए बैगों के लिए पर्याप्त संरचना प्रदान नहीं कर सकता है।
दोहरी परत वाला तल
दोहरी परत वाले तल में आधार को मजबूती प्रदान करने के लिए कपड़े की एक अतिरिक्त परत का उपयोग किया जाता है।
इससे बैग के निचले हिस्से की रोजमर्रा की टूट-फूट के प्रति प्रतिरोधक क्षमता बढ़ सकती है और बैग को अधिक ठोस महसूस कराने में मदद मिल सकती है।
अतिरिक्त परत उसी कैनवास या किसी संगत सामग्री से बनाई जा सकती है।
खरीदारों को यह पुष्टि करनी चाहिए कि अतिरिक्त परत पूरे आधार को ढकती है या केवल कुछ चुनिंदा हिस्सों को। उन्हें यह भी जांचना चाहिए कि अतिरिक्त मोटाई के कारण कोनों को समान रूप से सिलना मुश्किल तो नहीं हो जाता।
मजबूत तली का इन्सर्ट
कुछ कैनवास बैगों में नीचे की तरफ एक अलग से इंसर्ट या स्टिफ़नर लगा होता है।
डिजाइन के आधार पर, इसे उपयुक्त प्लास्टिक शीट, बोर्ड या अन्य सुदृढ़ीकरण सामग्री से बनाया जा सकता है।
बैग के निचले हिस्से में लगा हुआ इंसर्ट बैग को अधिक सपाट बनाए रखने में मदद कर सकता है और उन उत्पादों को सहारा दे सकता है जिन्हें अधिक स्थिर सतह की आवश्यकता होती है।
इस सुविधा को मंजूरी देने से पहले, खरीदारों को निम्नलिखित की पुष्टि करनी चाहिए:
- सामग्री और मोटाई डालें
- तैयार इंसर्ट के आयाम
- क्या इंसर्ट हटाने योग्य है?
- चाहे वह कपड़े से ढका हो
- क्या कोने बैग में सही से फिट होते हैं?
- क्या आवश्यकता पड़ने पर इसे साफ या बदला जा सकता है?
कुछ रिटेल या यूटिलिटी बैग के लिए रिमूवेबल इंसर्ट व्यावहारिक हो सकता है, जबकि फिक्स्ड इंसर्ट अधिक एकीकृत संरचना बना सकता है।
बाहरी निचला संरक्षण
कुछ विशिष्ट अनुप्रयोगों के लिए, निचले हिस्से में अतिरिक्त बाहरी सुरक्षा शामिल हो सकती है, जैसे कि प्रबलित कपड़ा, एक लेपित पैनल, या अन्य संगत सामग्री।
इस बात पर तब विचार किया जा सकता है जब बैग को बार-बार जमीन पर रखा जाता है या वह बार-बार सतह के संपर्क में आता है।
उत्पाद के इच्छित उपयोग और समग्र स्वरूप के अनुसार सामग्री का चयन किया जाना चाहिए। यदि सुवाह्यता प्राथमिकता है, तो सुरक्षात्मक तल अनावश्यक कठोरता उत्पन्न नहीं करना चाहिए और न ही मोड़ने में बाधा उत्पन्न करनी चाहिए।
बॉटम और गसेट संदर्भ आयाम
| डिज़ाइन तत्व |
सुझाया गया प्रारंभिक संदर्भ |
मुख्य विचार |
| बॉक्स की निचली गहराई |
80–150 मिमी |
कई मध्यम आकार के बैगों के लिए उपयुक्त |
| साइड गसेट की गहराई |
80–150 मिमी |
इच्छित सामग्री की चौड़ाई से मेल खाएं |
| निचला सुदृढ़ीकरण पैच |
आधार आयामों और भार आवश्यकताओं से पुष्टि करें |
इच्छित तनाव क्षेत्र को कवर करना चाहिए |
| दोहरी परत वाला तल |
पूर्ण आधार या परिभाषित सुदृढ़ीकरण क्षेत्र |
कोनों पर असमान मोटाई से बचें |
| हटाने योग्य नीचे डालने वाला |
तैयार आंतरिक आधार से मिलान करें |
उपयोग के दौरान फिटिंग और मूवमेंट की जांच करें। |
ये माप सामान्य टोट बैग डिज़ाइनों के लिए प्रारंभिक बिंदु हैं। एक छोटे प्रचार बैग के लिए कम गहराई की आवश्यकता हो सकती है, जबकि एक बड़े खुदरा बैग के लिए अधिक गहराई की आवश्यकता हो सकती है। अंतिम मापों की पुष्टि अनुमोदित नमूने पर की जानी चाहिए।
आंतरिक परतें, संगठन और जेब की कार्यप्रणाली
लाइनिंग वाले और बिना लाइनिंग वाले इंटीरियर के बीच का निर्णय सीधे तौर पर विनिर्माण श्रम, इकाई वजन, धुलाई क्षमता और आंतरिक संगठनात्मक क्षमताओं को प्रभावित करता है।
अस्तरयुक्त बनाम अस्तररहित वास्तुकला: इंजीनियरिंग संबंधी समझौते
| पैरामीटर |
बिना अस्तर वाला (साफ-सुथरी बाइंडिंग) |
पूरी तरह से लाइनिंग युक्त (ड्रॉप-इन / पाइप वाली लाइनर) |
| आंतरिक सौंदर्यशास्त्र |
ट्विल टेप में लिपटी हुई उजागर संरचनात्मक सीम |
100% साफ; सभी आंतरिक जोड़ और एंकर बैक छिपे हुए हैं |
| औसत इकाई भार |
आधारभूत ( 1.0×)
|
+25%–35%भारी
|
| धोने और सुखाने की क्षमता |
तेजी से सूखता है; इसे अंदर से बाहर की ओर पलटा जा सकता है |
सूखने की प्रक्रिया धीमी होती है; बाहरी परत और अंदरूनी परत के बीच नमी फंस सकती है। |
| सामग्री की लागत |
सबसे कम कीमत (केवल कैनवास + बाइंडिंग टेप) |
+18%–28%(अस्तर का कपड़ा + इंटरफेसिंग + कटिंग)
|
| विधानसभा श्रम (एसएएम) |
आधारभूत ( 1.0×)
|
+35%–50%(बैग-इन-ए-बैग असेंबली + टॉप टर्निंग)
|
| आदर्श उपयोग केस |
किसान बाजार के लिए टोट बैग, उपयोगी सामान, बीच बैग |
लैपटॉप वर्क टोट बैग, लग्जरी ट्रैवल बैग, डायपर बैग |
आंतरिक पॉकेट इंजीनियरिंग
फ्लैट पैच पॉकेट: बैग को असेंबल करने से पहले इसे सीधे मुख्य आंतरिक बॉडी पैनल पर सिलाई करके लगाया जाता है।
हैंगिंग / फ्लोटिंग ड्रॉप पॉकेट: यह केवल ऊपरी हेम की सिलाई से जुड़ा होता है और मुख्य कम्पार्टमेंट के अंदर स्वतंत्र रूप से लटका रहता है। यह बेहद किफायती है और बाहरी परत को सिले बिना ज़िपर वाली जेब को आसानी से लगाने की सुविधा देता है।
क्लोजर, हार्डवेयर और पेरीमीटर फिनिश
बैग के मुख को बंद करने के लिए इस्तेमाल होने वाले ढक्कन का चयन और उसे लगाना ही सुरक्षा, सुगम पहुंच और मौसम प्रतिरोधकता को निर्धारित करता है।
शीर्ष उद्घाटन समापन वर्गीकरण
| बंद करने की प्रणाली |
यांत्रिक संरचना |
प्राथमिक लाभ |
इंजीनियरिंग वॉच-आउट |
| ओपन टॉप (डबल हेम) |
दो बार मुड़ा हुआ 3.5–4.5 सेमी दोहरी लॉकस्टिच लाइनों के साथ हेम
|
कार्गो तक तुरंत पहुंच; न्यूनतम उत्पादन लागत; हार्डवेयर की आवश्यकता नहीं |
सामान मौसम और चोरी के खतरे में है; बैग का मुंह बाहर की ओर फैल सकता है। |
| धंसा हुआ ज़िपर गसेट |
ड्रॉप कॉलर स्थित है 2.5–4.0 सेमी बैग के मुख रिम के नीचे
|
मौसम से सुरक्षा; आयताकार टोट बैग के साफ-सुथरे आकार को बनाए रखता है |
स्लाइडर को पटरी से उतरने से बचाने के लिए ज़िपर चेन पर कपड़े के एंड-टैब की आवश्यकता होती है। |
| पूरी तरह से निरंतर परिधि ज़िप |
ऊपरी किनारे के साथ-साथ लगातार ज़िपर टेप को सिलाई करके लगाया गया है। |
अधिकतम आंतरिक आयतन प्रतिधारण; पूर्ण संलग्नता |
पूरी तरह से ज़िप खोलने पर यह मुख की चौड़ाई को थोड़ा सीमित कर देता है। |
| चुंबकीय स्नैप / प्रेस स्टड |
आंतरिक सतह के माध्यम से केंद्र में धातु के हार्डवेयर को रिवेट किया गया है। |
एक हाथ से तुरंत बंद होने वाला; साफ-सुथरा और सरल डिजाइन |
आंतरिक आवश्यकता है 1.5 मिमी कपड़े को फटने से बचाने के लिए बैकिंग वॉशर
|
ज़िपर की कार्यप्रणाली और साइज़िंग मानक
| ज़िपर गेज |
सामग्री प्रकार |
अनुशंसित कैनवास अनुप्रयोग |
| संख्या 3 (3.9–4.5 मिमी) |
नायलॉन सर्पिल कुंडल |
आंतरिक ड्रॉप पॉकेट, वॉलेट स्लॉट |
| संख्या 5 (5.5–6.2 मिमी) |
नायलॉन कॉइल / धातु / विस्लोन |
मुख्य शीर्ष बंद करने के लिए 10–14 औंस टोट्स
|
| संख्या 8 (7.2–8.0 मिमी) |
मोटे धातु / ढाले हुए प्लास्टिक |
भारी उपयोगिता वाले टोट बैग, डफ़ल बैग, मुख्य ज़िप |
| संख्या 10 (8.5–10.0 मिमी) |
भारी औद्योगिक पीतल/कॉइल |
अभियान के डफ़ल बैग, टूल बैग ( 18 औंस )
|
विशेषीकृत कैनवास फिनिश और रासायनिक उपचार बनाम निर्माण
कैनवास के सब्सट्रेट, उनके पूर्व-उपचार और रासायनिक कोटिंग के आधार पर विनिर्माण प्रक्रियाओं के साथ गतिशील रूप से परस्पर क्रिया करते हैं। कच्चे कॉटन डक के लिए डिज़ाइन किया गया पैटर्न, उत्पादन मापदंडों को समायोजित किए बिना, वैक्स किए गए या पीयू-समर्थित कैनवास से काटने पर विफल हो जाएगा।
उपचार बनाम विनिर्माण अंशांकन तालिका
| कैनवास सतह फिनिश |
उत्पादन के दौरान सामग्री का व्यवहार |
फ़ैक्टरी मशीन अंशांकन और समायोजन |
| पैराफिन और मधुमक्खी के मोम से लेपित कैनवास |
सुई का अत्यधिक घर्षण; सुई का तापमान सीमा से अधिक 180° सेल्सियस सिंथेटिक धागे को पिघलाना
|
टाइटेनियम-कोटेड सुइयों (SAN 5.1) का उपयोग करें; मशीन की गति को 1,200 आरपीएम तक कम करें; स्टीम प्रेसिंग को शून्य पर रखें। |
| पॉलीयुरेथेन (पीयू) / पीवीसी बैकिंग |
100% जलरोधी अवरोध, लेकिन सुई के प्रवेश के निशान अपरिवर्तनीय हैं। |
एसपीआई को 6-7 तक कम करें; हल्की बॉलपॉइंट सुइयों का उपयोग करें; गर्म हवा से सील करने वाली पीयू सीम टेप लगाएं। |
| एंजाइम / विंटेज गारमेंट वॉश्ड |
उच्च संकुचन ( 4%–8%ताना-बाना, 2%–4%ताना)
|
काटने से पहले कैनवास रोल को सिकोड़ें, या इंजीनियर +5%सीएडी गेर्बर पैटर्न में संकुचन भत्ता
|
| फ्लोरोकार्बन-मुक्त डीडब्ल्यूआर कोटिंग |
हाइड्रोफोबिक फिनिश सामान्य जल-आधारित चिपकने वाले पदार्थों को दूर भगाती है। |
फोल्ड सीमेंटिंग के लिए सॉल्वेंट-आधारित कॉन्टैक्ट एडहेसिव का उपयोग करें; हीट-ट्रांसफर एडहेजन का परीक्षण करें। |
अतिरिक्त निर्माण विवरण और अंतिम रूप देना
कैनवास बैग की गुणवत्ता पर छोटे-छोटे बारीक फिनिशिंग डिटेल्स का भी प्रभाव पड़ सकता है।
इससे समग्र संरचना में कोई खास बदलाव नहीं आएगा, लेकिन फिनिशिंग में असमानता से उत्पाद खराब तरीके से निर्मित प्रतीत हो सकता है।
कोने का समापन
कोने वे क्षेत्र होते हैं जहां कपड़े की कई परतें और सिलाई आपस में मिलती हैं।
अत्यधिक उभार, ढीले धागे या असमान आकृतियों से बचने के लिए इन्हें एकसमान तरीके से सिला और छाँटा जाना चाहिए।
गसेट वाले बैगों के लिए, निचले कोनों की सावधानीपूर्वक जांच करनी चाहिए क्योंकि वे बैग की समरूपता और खड़े होने की क्षमता को प्रभावित करते हैं।
पाइपिंग
पाइपिंग एक पतली पट्टी होती है जिसे जोड़ में डालकर एक निश्चित किनारा बनाया जाता है।
यह चुनिंदा कैनवास बैगों, विशेष रूप से रिटेल या प्रीमियम डिज़ाइनों को एक संरचित रूप प्रदान कर सकता है।
हालांकि, पाइपिंग के लिए अतिरिक्त सामग्री और सिलाई की आवश्यकता होती है। इसका उपयोग वहां किया जाना चाहिए जहां डिज़ाइन को अधिक स्पष्ट किनारे से लाभ होता है।
लेबल और ब्रांडिंग
लेबल को साइड सीम में सिला जा सकता है, बाहरी हिस्से पर लगाया जा सकता है या बैग के अंदर रखा जा सकता है।
सामान्य विकल्पों में बुने हुए लेबल, मुद्रित लेबल, कपड़े के लेबल और अन्य ब्रांडिंग घटक शामिल हैं।
खरीदारों को पुष्टि करनी चाहिए:
- लेबल के आयाम
- रखने का स्थान
- रंग और कलाकृति
- लगाने की विधि
- सीम और किनारों से दूरी
- क्या इच्छित उत्पाद प्रस्तुति में लेबल दिखाई दे रहा है?
लेबल की स्थिति को भौतिक नमूने पर ही अनुमोदित किया जाना चाहिए क्योंकि संयोजन के दौरान लेबल थोड़ा सा खिसक सकता है।
सजावटी सिलाई
सजावटी सिलाई से दृश्य विवरण उत्पन्न हो सकता है या किसी विशेष ब्रांड शैली को बल मिल सकता है।
इसमें कंट्रास्ट स्टिचिंग, समानांतर सिलाई रेखाएं या अन्य दृश्यमान सिलाई विवरण शामिल हो सकते हैं।
सजावटी सिलाई का रंग, अंतराल और संरेखण एकरूप होना चाहिए। यह मुख्य संरचनात्मक सीमों में बाधा नहीं डालनी चाहिए और अनावश्यक सुई के छेद नहीं बनाने चाहिए।
हार्डवेयर और एक्सेसरीज
कुछ कैनवास बैग में रिवेट, स्नैप, डी-रिंग, बकल या ज़िपर पुल जैसे धातु या प्लास्टिक के सहायक उपकरण शामिल होते हैं।
ये घटक कपड़े की मोटाई और इच्छित उपयोग के अनुरूप होने चाहिए।
खरीदारों को यह जांचना चाहिए कि हार्डवेयर सुरक्षित रूप से जुड़ा हुआ है, सही स्थिति में है और उसमें कोई दिखाई देने वाली क्षति नहीं है।
यदि उत्पाद का उपयोग बार-बार किया जाना है, तो सहायक उपकरण को नमूना निरीक्षण और किसी भी प्रासंगिक प्रदर्शन परीक्षण में शामिल किया जाना चाहिए।
निर्माण कार्य लागत और उत्पादन को कैसे प्रभावित करता है
कस्टम OEM विनिर्माण में, प्रत्येक अतिरिक्त तह, सिलाई प्रक्रिया और जेब सीधे परिधान की श्रम लागत को प्रभावित करती है। सोर्सिंग प्रबंधक उत्पादन लागत के संचय को समझकर इकाई मूल्य निर्धारण को अनुकूलित कर सकते हैं।
एक सामान्य व्यावसायिक 14 औंस कैनवास टोट बैग के लिए इकाई लागत का विवरण
-
कच्चा माल (कैनवास शेल फैब्रिक): 42%कुल एफओबी लागत का
-
कट एंड सीव लेबर (एसएएम ऑपरेशंस): 28%कुल एफओबी लागत का
-
हार्डवेयर और ट्रिम्स (जिपर्स, वेबिंग, रिवेट्स): 14%कुल एफओबी लागत का
-
परिष्करण, गुणवत्ता नियंत्रण और पैकेजिंग: 9%कुल एफओबी लागत का
-
फैक्ट्री ओवरहेड और ऑपरेटिंग मार्जिन: 7%कुल एफओबी लागत का
मानक अनुमत मिनट (एसएएम) का संचालन के अनुसार विवरण
| विनिर्माण संचालन |
अनुमानित एसएएम (मिनटों में) |
उत्पादन लागत प्रभाव स्तर |
| ऑस्ट्रेलिया स्वचालित सीएनसी लेजर/चाकू से कपड़े की कटाई |
0.8 – 1.2 मिनट |
कम प्रभाव |
| डबल-टर्न टॉप हेम लॉकस्टिचिंग |
1.0 – 1.5 मिनट |
कम प्रभाव |
| बॉक्स कॉर्नर पिंच-स्टिचिंग (2 कोने) |
1.2 – 1.8 मिनट |
कम प्रभाव |
| निरंतर यू-गसेट संरेखण और संयोजन |
3.5 – 5.0 मिनट |
मध्यम प्रभाव |
| आंतरिक सीम ट्विल एज बाइंडिंग |
2.5 – 4.0 मिनट |
मध्यम प्रभाव |
| फ्लैट-फेल्ड सीम (LSc-2) मल्टी-फोल्ड असेंबली |
4.0 – 6.5 मिनट |
उच्च प्रभाव |
| बॉक्स-एक्स हैंडल अटैचमेंट (4 एंकर पॉइंट) |
2.0 – 3.2 मिनट |
मध्यम प्रभाव |
| धंसा हुआ ज़िपर गसेट असेंबली |
3.8 – 5.5 मिनट |
उच्च प्रभाव |
| आंतरिक पैडेड लैपटॉप स्लीव अटैचमेंट |
3.0 – 4.5 मिनट |
मध्यम प्रभाव |
| पूर्ण आंतरिक लाइनिंग ड्रॉप-इन और टॉप टर्न |
4.5 – 7.0 मिनट |
उच्च प्रभाव |
स्मार्ट वैल्यू-इंजीनियरिंग: लागत अनुकूलन मैट्रिक्स
| पारंपरिक महंगी विशिष्टता |
मूल्य-परिभाषित समतुल्य विकल्प |
अनुमानित एफओबी लागत में कमी |
| 18 औंस हैवी कैनवास (सिंगल-प्लाई बॉडी) |
12 औंस बॉडी कैनवास + दोहरी परत वाला 12 औंस प्रबलित आधार |
15%–20%सामग्री में बचत
|
| पूरे कपड़े पर हाथ से बुनी हुई फ्रेंच सिलाई है। |
एसएसए लॉकस्टिच सीम + क्लीन 100%सूती टवील बाइंडिंग
|
12%–18%कट एंड सीव में श्रम की बचत
|
| पूरी तरह से वनस्पति-टैन किए गए चमड़े के पट्टे |
हैवी कॉटन ट्विल वेबिंग + डाई-कट लेदर ग्रिप पैच |
25%–35%ट्रिम और हार्डवेयर पर बचत
|
| धंसा हुआ धंसा हुआ धातु का ज़िपर कॉलर |
हैवी-ड्यूटी सॉलिड ब्रास मैग्नेटिक प्रेस स्टड (स्नैप) |
18%–24%असेंबली और हार्डवेयर पर बचत
|
| स्थिर संलग्न आधार स्टिफ़नर फर्श |
हटाने योग्य आवरणयुक्त एचडीपीई स्लीव इंसर्ट |
8%–12%श्रम लागत में बचत
|
विभिन्न प्रकार के कैनवास बैग के उपयोग के लिए निर्माण संबंधी सुझाव
विभिन्न अनुप्रयोगों के लिए संरचना, सामग्री और फिनिशिंग के विभिन्न संयोजनों की आवश्यकता होती है।
निम्नलिखित उदाहरण खरीदारों को उनकी प्रारंभिक आवश्यकताओं को सीमित करने में मदद कर सकते हैं।
प्रचारात्मक कैनवास टोटे बैग
प्रचार संबंधी बैग अक्सर कार्यक्रमों, अभियानों, सम्मेलनों और ब्रांड उपहारों के लिए बड़ी मात्रा में उत्पादित किए जाते हैं।
सामान्य प्राथमिकताओं में निम्नलिखित शामिल हैं:
- लागत नियंत्रण
- स्पष्ट लोगो प्रस्तुति
- व्यावहारिक वहन क्षमता
- निरंतर आयाम
- कुशल उत्पादन
कई प्रचार संबंधी अनुप्रयोगों के लिए एक सपाट या बॉक्सनुमा कोने वाली संरचना पर्याप्त हो सकती है।
हैंडल और अटैचमेंट की सामग्री अपेक्षित सामग्री के अनुरूप होनी चाहिए। एक साधारण प्रमोशनल बैग में पूरी लाइनिंग या जटिल तल संरचना की आवश्यकता नहीं हो सकती है।
खरीदारों को प्रिंटिंग की सटीक स्थिति, हैंडल की एकसमान स्थिति और ऊपरी किनारे की साफ-सुथरी फिनिशिंग को प्राथमिकता देनी चाहिए।
रिटेल शॉपिंग बैग
खुदरा खरीदारी के बैगों को अक्सर अधिक ठोस दिखने और पैकेटबंद उत्पादों को ले जाने के लिए पर्याप्त गहराई की आवश्यकता होती है।
उत्पाद के आयामों के आधार पर बॉक्स-कॉर्नर, साइड-गसेट या फुल-गसेट संरचना उपयुक्त हो सकती है।
उपयोगी विशेषताओं में शामिल हो सकते हैं:
- चौड़े हैंडल
- एक परिभाषित निचला भाग
- मजबूत बनाए गए हैंडल अटैचमेंट
- आंतरिक सिलाई की साफ-सुथरी फिनिशिंग
- आवश्यकता पड़ने पर उपयुक्त बंद करने की व्यवस्था
बैग का परीक्षण केवल खाली होने की स्थिति में मूल्यांकन करने के बजाय, प्रतिनिधि खुदरा उत्पादों के साथ किया जाना चाहिए।
प्रीमियम ब्रांड के टोट बैग
प्रीमियम रिटेल टोट बैग दिखावट, स्पर्श अनुभव और फिनिशिंग की एकरूपता पर अधिक जोर दे सकते हैं।
निर्माण में संभावित विशेषताएं इस प्रकार हैं:
- अधिक भारी या अधिक संरचित कैनवास
- बंधे हुए या सपाट-फटे हुए सीम
- पूरी तरह से अस्तरयुक्त आंतरिक भाग
- प्रबलित हैंडल टैब
- सावधानीपूर्वक तैयार किए गए शीर्ष छिद्र
- बुने हुए लेबल या चयनित हार्डवेयर
हर प्रीमियम बैग में हर फीचर होना ज़रूरी नहीं है। डिज़ाइन का मूल्यांकन एक संपूर्ण उत्पाद के रूप में किया जाना चाहिए, जिसमें यह भी शामिल हो कि कपड़ा, हैंडल, लाइनिंग और फिनिशिंग एक साथ मिलकर कैसे काम करते हैं।
किताबों और दस्तावेजों के बैग
किताबों और दस्तावेजों के थैलों में अक्सर अपेक्षाकृत सपाट लेकिन कभी-कभी भारी सामान होता है।
सपाट संरचना हल्के दस्तावेजों के लिए उपयुक्त हो सकती है, जबकि गसेटेड संरचना पुस्तकों, फ़ोल्डरों और कई वस्तुओं के लिए अधिक व्यावहारिक हो सकती है।
खरीदारों को ध्यान देना चाहिए:
- अंतिम चौड़ाई और ऊँचाई
- निचली गहराई
- हैंडल ड्रॉप
- हैंडल संलग्नकरण
- साइड सीम निर्माण
- क्या उद्घाटन को समापन की आवश्यकता है?
तैयार बैग के आयामों की तुलना उन दस्तावेजों या किताबों के वास्तविक आकार से की जानी चाहिए जिन्हें बैग में रखने की उम्मीद है।
उपहार और व्यापारिक बैग
उपहार बैग और सामान के बैग में प्रस्तुति और ले जाने की सुविधा के बीच संतुलन बनाए रखने की आवश्यकता हो सकती है।
एक सुव्यवस्थित निचला हिस्सा, साफ-सुथरा ऊपरी किनारा और समन्वित हैंडल समग्र रूप को बेहतर बना सकते हैं।
ब्रांडेड उत्पादों के लिए, खरीदारों को लेबल लगाने की जगह, प्रिंट की स्थिति और क्या अंदरूनी हिस्से में लाइनिंग की आवश्यकता है, इन बातों पर भी विचार करना चाहिए।
हल्के उपहारों की पैकेजिंग के लिए एक साधारण संरचना पर्याप्त हो सकती है। अधिक भारी सामान के बैगों के लिए अतिरिक्त सुदृढ़ीकरण की आवश्यकता हो सकती है।
अनुप्रयोग-आधारित निर्माण संदर्भ
| बैग अनुप्रयोग |
सुझाए गए संरचना |
विचारणीय बातों को संभालें |
मूल्यांकन के लिए अन्य विवरण |
| प्रचारात्मक टोटे बैग |
सपाट या बॉक्सनुमा कोना |
स्वयं-कपड़ा या वेबिंग |
लोगो की स्थिति, ऊपरी किनारा |
| रिटेल शॉपिंग बैग |
बॉक्सनुमा कोने या गसेटेड |
मध्यम या चौड़ी वेबिंग |
निचली संरचना, सीम फिनिशिंग |
| प्रीमियम ब्रांड का टोट बैग |
गसेटेड या संरचित |
चौड़ा स्व-कपड़ा या वेबिंग |
अस्तर, सिले हुए किनारे, लेबल |
| किताब/दस्तावेज़ बैग |
फ्लैट या बॉटम गसेट |
आरामदायक मध्यम या लंबी ड्रॉप |
तैयार आंतरिक आयाम |
| उपहार/सामान का बैग |
फ्लैट, बॉक्स्ड कॉर्नर, या गसेटेड |
समन्वित हैंडल |
दिखावट, शीर्ष का खुलना, ब्रांडिंग |
कैनवास बैग के लिए व्यावहारिक तैयार आयाम सहनशीलता
-
मुख्य शरीर के आयाम ( W×H×D ): ±5 मिमी (±0.2 इंच )
-
हैंडल की लंबाई और चौड़ाई: ±10 मिमी (±0.4 इंच )
-
सिलाई घनत्व (एसपीआई): ±0.5 एसपीआई सभी सीमों के पार
-
सीम अलाउंस की एकरूपता: ±1.5 मिमी
-
बॉक्स-एक्स एंकर समरूपता: ±2.0 मिमी केंद्र रेखा के सापेक्ष
ये विनिर्देश संबंधी चर्चाओं के लिए सुझाए गए प्रारंभिक बिंदु हैं, न कि सार्वभौमिक उद्योग सहनशीलता मानक।
एक छोटे बैग को, जिसे खुदरा बिक्री के लिए सटीक रूप से प्रस्तुत किया जाता है, अधिक सख्त नियंत्रण की आवश्यकता हो सकती है। एक बड़े प्रचार बैग के लिए, कपड़े और बनावट के आधार पर अलग-अलग छूट दी जा सकती है।
खरीदारों को यह भी स्पष्ट करना चाहिए कि माप कैसे लिए जाते हैं।
उदाहरण के लिए:
- क्या बैग को सपाट रखकर मापा जाता है या खड़ा करके?
- क्या चौड़ाई को ऊपरी खुले भाग पर मापा जाता है या निचले भाग पर?
- क्या ऊंचाई नीचे की सिलाई से लेकर ऊपर के किनारे तक मापी जाती है?
- क्या तल की गहराई आंतरिक रूप से मापी जाती है या बाहरी रूप से?
- क्या हैंडल ड्रॉप को हैंडल को शिथिल अवस्था में रखकर मापा जाता है या उसे सीधा पकड़कर?
मापन विधि तकनीकी ड्राइंग, अनुमोदित नमूने और बड़े पैमाने पर उत्पादन निरीक्षण के बीच सुसंगत होनी चाहिए।
खरीदारों को कैनवास बैग के नमूने का निरीक्षण कैसे करना चाहिए
प्रस्तावित निर्माण उत्पाद की आवश्यकताओं के अनुरूप है या नहीं, इसका मूल्यांकन करने का सबसे व्यावहारिक तरीका नमूना लेना है।
किसी नमूने को मंजूरी देने से पहले, खरीदारों को उसकी समग्र दिखावट से कहीं अधिक चीजों का निरीक्षण करना चाहिए।
एक उपयोगी नमूना समीक्षा को कई चरणों में विभाजित किया जा सकता है।
समग्र आकार और समरूपता
बैग को समतल सतह पर रखें और जांचें कि वह ठीक से टिका हुआ है या नहीं।
जाँच करें:
- क्या आगे और पीछे के पैनल संरेखित हैं?
- क्या साइड गसेट की गहराई मेल खाती है?
- क्या निचले कोने सममित हैं?
- क्या ऊपरी खुला भाग समतल है?
- चाहे बैग झुके या मुड़े
- क्या भरने के बाद थैला अपना मूल आकार बनाए रखता है?
उत्पाद के आधार पर थोड़ा-बहुत दृश्य अंतर स्वीकार्य हो सकता है, लेकिन स्पष्ट विकृति को अनुमोदन से पहले ठीक किया जाना चाहिए।
सिलाई और सीम की गुणवत्ता
दृश्यमान और आंतरिक सीमों का निरीक्षण करें।
खोजें:
- छूटे हुए टाँके
- टूटे या ढीले धागे
- असमान सिलाई अंतराल
- सिलाई के आसपास सिकुड़न
- असुरक्षित थ्रेड समाप्त होता है
- खुले हुए कच्चे किनारे
- असमान बंधन
- सीम प्रतिच्छेदन पर अंतराल
हैंडल अटैचमेंट, निचले कोनों और साइड-टू-बॉटम कनेक्शन पर विशेष ध्यान दें।
हैंडल संलग्नकरण
जांच लें कि दोनों हैंडल समान रूप से स्थित हैं और अटैचमेंट क्षेत्र एकरूप हैं।
हैंडल मुड़े हुए, अत्यधिक ढीले या स्पष्ट रूप से गलत स्थिति में नहीं होने चाहिए।
यदि बैग का उद्देश्य वजन ढोना है, तो खरीदारों को एक सहमत परीक्षण प्रक्रिया के तहत अटैचमेंट संरचना का भी मूल्यांकन करना चाहिए।
केवल देखकर ही तैयार बैग की भार वहन क्षमता की पुष्टि नहीं की जा सकती।
तल का निर्माण
जांच लें कि निचला भाग समतल है या नहीं और यदि उसमें सुदृढ़ीकरण इंसर्ट शामिल है, तो वह ठीक से फिट बैठता है या नहीं।
गसेट वाले बैग के लिए, कोनों और आधार तथा साइड पैनलों के बीच के जोड़ की जांच करें।
यदि बैग का निचला हिस्सा पैकेटबंद उत्पादों को सहारा देने के लिए बनाया गया है, तो उसमें कुछ चुनिंदा सामग्री डालकर उसका परीक्षण करें।
शीर्ष खोलने और सहायक उपकरण
जांच लें कि ऊपरी किनारा समतल है और ढक्कन सुचारू रूप से काम करता है या नहीं।
ज़िपर वाले बैग के लिए, ज़िपर को बार-बार खोलें और बंद करें। स्नैप क्लोज़र वाले बैग के लिए, उसकी सही स्थिति और अटैचमेंट की जाँच करें।
लेबल, सजावटी विवरण और हार्डवेयर भी अनुमोदित कलाकृति और तकनीकी विनिर्देशों से मेल खाने चाहिए।
भरे हुए बैग का मूल्यांकन
किसी बैग का मूल्यांकन उसकी इच्छित उपयोगिता को दर्शाने वाली स्थिति में किया जाना चाहिए।
उदाहरण के लिए, एक शॉपिंग बैग की जांच प्रतिनिधि खरीदारी उत्पादों के साथ की जानी चाहिए, जबकि एक दस्तावेज़ बैग का मूल्यांकन उन फ़ोल्डरों या सामग्रियों के साथ किया जाना चाहिए जिन्हें ले जाने के लिए इसे डिज़ाइन किया गया है।
इससे उन समस्याओं की पहचान करने में मदद मिलती है जो बैग खाली होने पर दिखाई नहीं देतीं, जैसे कि:
- नितंबों का अत्यधिक लटकना
- आकार में विकृति
- साइड सीम स्ट्रेन
- असमान गसेट विस्तार
- खोलने को बंद करने में कठिनाई
प्रदर्शन परीक्षण और स्वीकृति मानदंड
तैयार कैनवास बैग का मूल्यांकन उसके इच्छित उपयोग के अनुसार किया जाना चाहिए।
कैनवास बैग के लिए कोई एक ही भार वहन क्षमता या सिलाई विनिर्देश लागू नहीं होता है। एक हल्के इवेंट बैग, एक बड़े रिटेल शॉपिंग बैग और एक प्रीमियम यूटिलिटी बैग की प्रदर्शन संबंधी आवश्यकताएं अलग-अलग होती हैं।
उत्पादन शुरू होने से पहले, खरीदारों को आपूर्तिकर्ता के साथ परीक्षण विधि और स्वीकृति मानदंडों पर सहमति बनानी चाहिए।
हैंडल और अटैचमेंट परीक्षण
हैंडल परीक्षण से यह मूल्यांकन किया जाता है कि क्या हैंडल और उससे जुड़ा उपकरण एक निर्धारित बल या भार को सहन कर सकते हैं।
परीक्षण योजना में निम्नलिखित बातों की पहचान होनी चाहिए:
- परीक्षण भार
- लोडिंग विधि
- पकड़ने का समय
- यदि बार-बार लोडिंग की आवश्यकता हो तो परीक्षण चक्रों की संख्या।
- चाहे बैग खाली हो या उसमें सामग्री भरी हो, उसकी जांच की जाए।
- स्वीकार्य विरूपण
- परीक्षण के बाद सिलाई और कपड़े की स्थिति स्वीकार्य पाई गई।
उपयोग के उद्देश्य और बैग के आकार के अनुसार भार का चयन किया जाना चाहिए।
एक बैग साइज के परिणाम को उसी उत्पाद श्रेणी के अन्य सभी साइजों पर स्वतः लागू नहीं किया जाना चाहिए।
सीम की शक्ति परीक्षण
जिन खरीदारों को अधिक तकनीकी मूल्यांकन की आवश्यकता होती है, उनके लिए सिलाई वाले जोड़ का परीक्षण इस बारे में जानकारी प्रदान कर सकता है कि बल के तहत जुड़ा हुआ कपड़ा कैसा व्यवहार करता है।
ASTM D1683/D1683M बुने हुए कपड़ों की सिलाई वाली सीमों में विफलता का मूल्यांकन करने के लिए एक संदर्भ है।
यह परीक्षण यह पहचानने में मदद कर सकता है कि विफलता धागे के टूटने, कपड़े की क्षति या सिलाई के खिसकने के कारण हुई है या नहीं।
हालांकि, सिलाई की मजबूती का परीक्षण करना, पूरे बैग की भार वहन क्षमता का परीक्षण करने के समान नहीं है। एक तैयार बैग में कई परस्पर क्रिया करने वाले घटक होते हैं, जिनमें बॉडी पैनल, हैंडल, निचला भाग और कोने शामिल हैं।
बार-बार उपयोग मूल्यांकन
कुछ बैग बार-बार खरीदारी करने या रोजमर्रा के कामों के लिए बनाए जाते हैं।
इन मामलों में, खरीदार बार-बार उत्पाद को संभालने, लोड करने और अनलोड करने के बाद उसका मूल्यांकन करना चाह सकते हैं।
परीक्षण योजना को केवल एक स्थिर भार परीक्षण पर निर्भर रहने के बजाय वास्तविक उपयोग परिदृश्य को प्रतिबिंबित करना चाहिए।
संभावित निरीक्षण बिंदुओं में निम्नलिखित शामिल हैं:
- ढीली सिलाई
- हैंडल का खिंचना
- फैब्रिक का फटना
- निचले भाग का विकृत होना
- सीम का खुलना
- बंद होने से होने वाला नुकसान
- हार्डवेयर ढीला होना
दृश्य और आयामी निरीक्षण
प्रदर्शन परीक्षण को आयामी और दृश्य निरीक्षण द्वारा समर्थित किया जाना चाहिए।
एक बैग भार परीक्षण में पास हो सकता है, लेकिन फिर भी उसमें उत्पादन संबंधी अस्वीकार्य दोष हो सकते हैं, जैसे कि असमान हैंडल, खराब सिलाई या गलत माप।
इसलिए स्वीकृति मानदंडों में कार्यात्मक प्रदर्शन और उत्पाद की दिखावट दोनों को शामिल किया जाना चाहिए।
एक स्पष्ट स्वीकृति मानक बनाएं
एक उपयोगी खरीद विनिर्देश में निम्नलिखित के बीच अंतर स्पष्ट होना चाहिए:
| आवश्यकता स्तर |
इसमें क्या शामिल है |
उदाहरण |
| डिज़ाइन संदर्भ |
प्रारंभिक आयाम और निर्माण विकल्प |
हैंडल की चौड़ाई 25–38 मिमी |
| विनिर्माण आवश्यकता |
उत्पाद को किस प्रकार असेंबल किया जाना चाहिए |
डबल-फोल्ड टॉप हेम, स्पष्ट सीम फिनिश |
| गुणवत्ता की मांग |
स्वीकार्य कारीगरी और दिखावट |
कोई भी टांका छूटा हुआ नहीं होना चाहिए और न ही धागे के सिरे ढीले होने चाहिए। |
| प्रदर्शन आवश्यकता |
तैयार बैग को कैसा प्रदर्शन करना चाहिए |
सहमत हैंडल या लोड परीक्षण |
| मापन की सहिष्णुता |
अनुमोदित विनिर्देश से अनुमत भिन्नता |
यदि सहमति हो तो बैग की चौड़ाई ±10 मिमी तक हो सकती है। |
यह अंतर गलतफहमियों से बचने में सहायक होता है। सुझाई गई हैंडल की चौड़ाई स्वचालित रूप से प्रदर्शन की गारंटी नहीं है, और दिखने में साफ-सुथरी सिलाई किसी विशिष्ट भार वहन क्षमता का प्रमाण नहीं है।
कैनवास बैग निर्माण में आने वाली सामान्य समस्याएं और उनके कारण
सामान्य दोषों को समझने से खरीदारों को नमूना अनुमोदन और बड़े पैमाने पर उत्पादन निरीक्षण के दौरान संभावित समस्याओं की पहचान करने में मदद मिलती है।
| समस्या |
संभावित कारण |
खरीदारों को क्या जाँचना चाहिए |
| असमान थैली का आकार |
पैनल की कटिंग या सिलाई में असंगत संरेखण |
पैटर्न के आयाम और पैनल मिलान |
| मुड़ा हुआ साइड गसेट |
पैनल का गलत संरेखण या असमान सिलाई |
गसेट की चौड़ाई और सीम की स्थिति |
| असमान शीर्ष उद्घाटन |
अनियमित तह या सिलाई |
हेम की चौड़ाई और ऊपरी किनारे का संरेखण |
| ढीले आंतरिक धागे |
किनारों की अपूर्ण फिनिशिंग या असुरक्षित धागे के सिरे |
ओवरलॉकिंग और सीम फिनिशिंग |
| सिकुड़ी हुई सिलाई |
धागे का गलत तनाव या अनुपयुक्त सिलाई घनत्व |
मशीन की सेटिंग्स और कपड़े की अनुकूलता |
| हैंडल की गलत संरेखण |
असेंबली के दौरान गलत स्थिति निर्धारण |
संलग्नता की स्थिति और समरूपता |
| हैंडल के पास कपड़े में क्षति |
सुई का अत्यधिक प्रवेश या अनुपयुक्त सुदृढ़ीकरण |
सिलाई का पैटर्न, बैकिंग पैच और कपड़े की स्थिति |
| नीचे के कोने मोटे दिखते हैं |
कपड़े की अत्यधिक परतें या खराब ट्रिमिंग |
कॉर्नर पैटर्न और सीम अलाउंस |
| बैग के अंदर की परत हिलती रहती है। |
गलत लाइनिंग आयाम या अटैचमेंट |
लाइनिंग की फिटिंग और कनेक्शन पॉइंट्स |
| ज़िपर का खुला भाग असमान है |
सिलाई में खराबी या अनियमितता |
ज़िपर की स्थिति और ऊपरी किनारे की बनावट |
| बैग सीधा खड़ा नहीं होता |
असमान तलीय आयाम या अनुपयुक्त संरचना |
आधार पैटर्न और पैनल असेंबली |
जब कोई खराबी दिखाई देती है, तो खरीदारों को आपूर्तिकर्ता से सामान्य समायोजन करने के लिए कहने के बजाय, इसके निर्माण संबंधी कारण की पहचान करनी चाहिए।
उदाहरण के लिए, यदि बैग एक तरफ झुक जाता है, तो समस्या असमान पैनल आयामों, गसेट संरेखण या निचले हिस्से की बनावट के कारण हो सकती है। केवल अधिक सिलाई करने से यह समस्या हल नहीं होगी।
खरीदारों के लिए कैनवास बैग निर्माण विनिर्देश चेकलिस्ट
थोक ऑर्डर देने से पहले, खरीदार आपूर्तिकर्ता के साथ मुख्य निर्माण विवरणों की पुष्टि करने के लिए निम्नलिखित चेकलिस्ट का उपयोग कर सकते हैं।
| वस्तु |
पुष्टि करने योग्य मुख्य बिंदु |
| बैग संरचना |
फ्लैट पैनल / गसेटेड बॉटम / गसेट स्टाइल |
| पूर्ण आकार |
चौड़ाई × ऊँचाई × आधार की गहराई; माप विधि निर्दिष्ट करें (समतल / सीधा, आंतरिक / बाहरी) |
| मुख्य कपड़ा |
कैनवास की संरचना, वजन, रंग, सतह की फिनिश |
| पैटर्न और दाने |
कपड़े की दिशा, पैनल लेआउट |
| सिलाई विनिर्देश |
सीम अलाउंस, सिलाई का प्रकार (प्लेन स्टिच / ओवरलॉक / बाइंडिंग आदि) |
| भार के लिए सुदृढ़ीकरण |
हैंडल, तल और कोनों के लिए सुदृढ़ीकरण |
| आंतरिक परिष्करण |
ओवरलॉक/बाइंडिंग की आवश्यकता (बिना लाइनिंग वाले बैग के लिए महत्वपूर्ण) |
| नमूना एवं विशिष्टता पत्रक |
यह नमूना केवल संदर्भ के लिए है; टॉलरेंस सहित औपचारिक स्पेसिफिकेशन शीट आवश्यक है। |
यदि आपके उत्पाद विनिर्देश अभी अंतिम रूप नहीं ले चुके हैं, तो आप बस हमें अपनी संदर्भ छवियाँ, निर्धारित अनुप्रयोग और अनुमानित मात्रा भेज सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
कैनवास टोट बैग बनाने की सबसे आम विधि क्या है?
कैनवास टोट बैग के लिए फ्लैट और बॉक्स-कॉर्नर डिज़ाइन आम विकल्प हैं। फ्लैट डिज़ाइन अपेक्षाकृत सरल है और हल्के सामान के लिए उपयुक्त है, जबकि बॉक्स-कॉर्नर डिज़ाइन अलग से साइड पैनल की आवश्यकता के बिना गहराई प्रदान करते हैं। सबसे अच्छा विकल्प उसमें रखे जाने वाले सामान और आवश्यक क्षमता पर निर्भर करता है।
बॉक्स कॉर्नर और गसेट में क्या अंतर है?
बॉक्स कॉर्नर बैग के निचले कोनों को आकार देकर गहराई पैदा करता है, आमतौर पर फोल्डिंग और सिलाई प्रक्रिया के माध्यम से। गसेट में एक अतिरिक्त पैनल या संरचित भाग का उपयोग करके किनारे, नीचे या दोनों तरफ गहराई पैदा की जाती है। गसेट वाले बैग आमतौर पर अधिक स्पष्ट त्रि-आयामी आकार प्रदान करते हैं।
क्या बैग में पूरी आंतरिक परत लगाने से उसकी भार वहन क्षमता बढ़ जाती है?
नहीं। यह एक आम डिज़ाइन संबंधी त्रुटि है। मानक बैग निर्माण में, कैरी हैंडल बाहरी कैनवास शेल (या शेल और फेसिंग दोनों) के माध्यम से जुड़े होते हैं। गतिज भार पूरी तरह से हैंडल एंकर, बाहरी बॉडी कैनवास और बेस सीम के माध्यम से स्थानांतरित होता है। एक आंतरिक लाइनिंग अंदरूनी भाग को पूरा करती है, जेबों के पिछले हिस्से को छुपाती है और संरचनात्मक मजबूती प्रदान करती है, लेकिन यह बैग की भार वहन क्षमता में कोई उल्लेखनीय योगदान नहीं देती है।
क्या दोहरी परत वाला निचला भाग आवश्यक है?
हर कैनवास बैग के लिए यह नियम लागू नहीं होता। हल्के वजन वाले बैगों के लिए सिंगल-लेयर बॉटम पर्याप्त हो सकता है। डबल-लेयर बेस या इंसर्ट का इस्तेमाल तब किया जा सकता है जब बैग को अधिक मजबूत बॉटम स्ट्रक्चर की आवश्यकता हो। हालांकि, पूरे बैग का मूल्यांकन करना आवश्यक है क्योंकि केवल बॉटम रीइन्फोर्समेंट से ही भार वहन क्षमता निर्धारित नहीं होती।
कैनवास बैग के लिए किस प्रकार की सिलाई सबसे अच्छी होती है?
हर डिज़ाइन के लिए कोई एक सबसे अच्छी सिलाई नहीं होती। साधारण सिलाई बुनियादी जोड़-तोड़ के लिए आम है, ओवरलॉक सिलाई कच्चे किनारों को फिनिशिंग देती है, बाउंड सिलाई अंदरूनी हिस्से को साफ-सुथरा बनाती है, और फ्लैट-फेल्ड सिलाई एक बंद और संरचित फिनिश प्रदान करती है। चुनाव कपड़े की मोटाई, दिखावट, लागत और इच्छित उपयोग पर निर्भर करता है।
निष्कर्ष
कैनवास बैग की बनावट से यह तय होता है कि कपड़ा, सिलाई, हैंडल, निचला हिस्सा और फिनिशिंग डिटेल्स एक साथ कैसे काम करते हैं। एक साधारण फ्लैट टोट बैग और एक गसेट वाला स्ट्रक्चर्ड बैग भले ही एक जैसे कैनवास से बने हों, लेकिन उनकी बनावट की ज़रूरतें और उत्पादन लागत बहुत अलग हो सकती हैं।
खरीदारों के लिए महत्वपूर्ण बात यह नहीं है कि वे सबसे जटिल संरचना का चयन करें या केवल अधिक सिलाई जोड़ें। बल्कि महत्वपूर्ण यह है कि बैग की संरचना उसके इच्छित उपयोग के अनुरूप हो, महत्वपूर्ण आयामों की पुष्टि हो और सिलाई, सुदृढ़ीकरण और गुणवत्ता निरीक्षण के लिए स्पष्ट आवश्यकताएं निर्धारित हों।
एटी INITI प्रचार, खुदरा और निजी लेबल परियोजनाओं के लिए कस्टम कैनवास बैग विकसित करते समय ये निर्माण संबंधी विवरण महत्वपूर्ण होते हैं। इच्छित उपयोग, आयाम, हैंडल डिज़ाइन और फिनिशिंग संबंधी आवश्यकताओं की प्रारंभिक पुष्टि करके, खरीदार एक ऐसा बैग तैयार कर सकते हैं जो कार्यात्मक और ब्रांडिंग दोनों अपेक्षाओं को पूरा करता हो।
संबंधित उत्पाद
 गर्म समाचार