Att tillverka en canvasväska handlar om mycket mer än att bara sy ihop flera tygstycken. Sättet som en väska mönstras, monteras, förstärks och ytbehandlas på avgör dess form, användbara kapacitet, utseende, hållbarhet och produktionskonsekvens.
Två tygväskor kan använda samma tygvikt och ha liknande dimensioner, men ändå prestera väldigt olika i faktisk användning. Den ena kan hålla formen och hålla handtagen ordentligt fästa, medan den andra kan utveckla lösa sömmar, uttänjda hörn eller förvrängda handtag efter upprepad användning. Dessa skillnader beror ofta på konstruktionsdetaljer snarare än enbart på tygmaterialet.
För inköpsteam, återförsäljare, företag med reklamprodukter och egna varumärken, förståelse dukväska konstruktion gör det enklare att utvärdera leverantörsförslag och identifiera vilka specifikationer som förtjänar uppmärksamhet före massproduktion.
Den här guiden förklarar dessa konstruktionselement ur ett inköps- och produktutvecklingsperspektiv.
Vad är konstruktionen av en canvasväska?
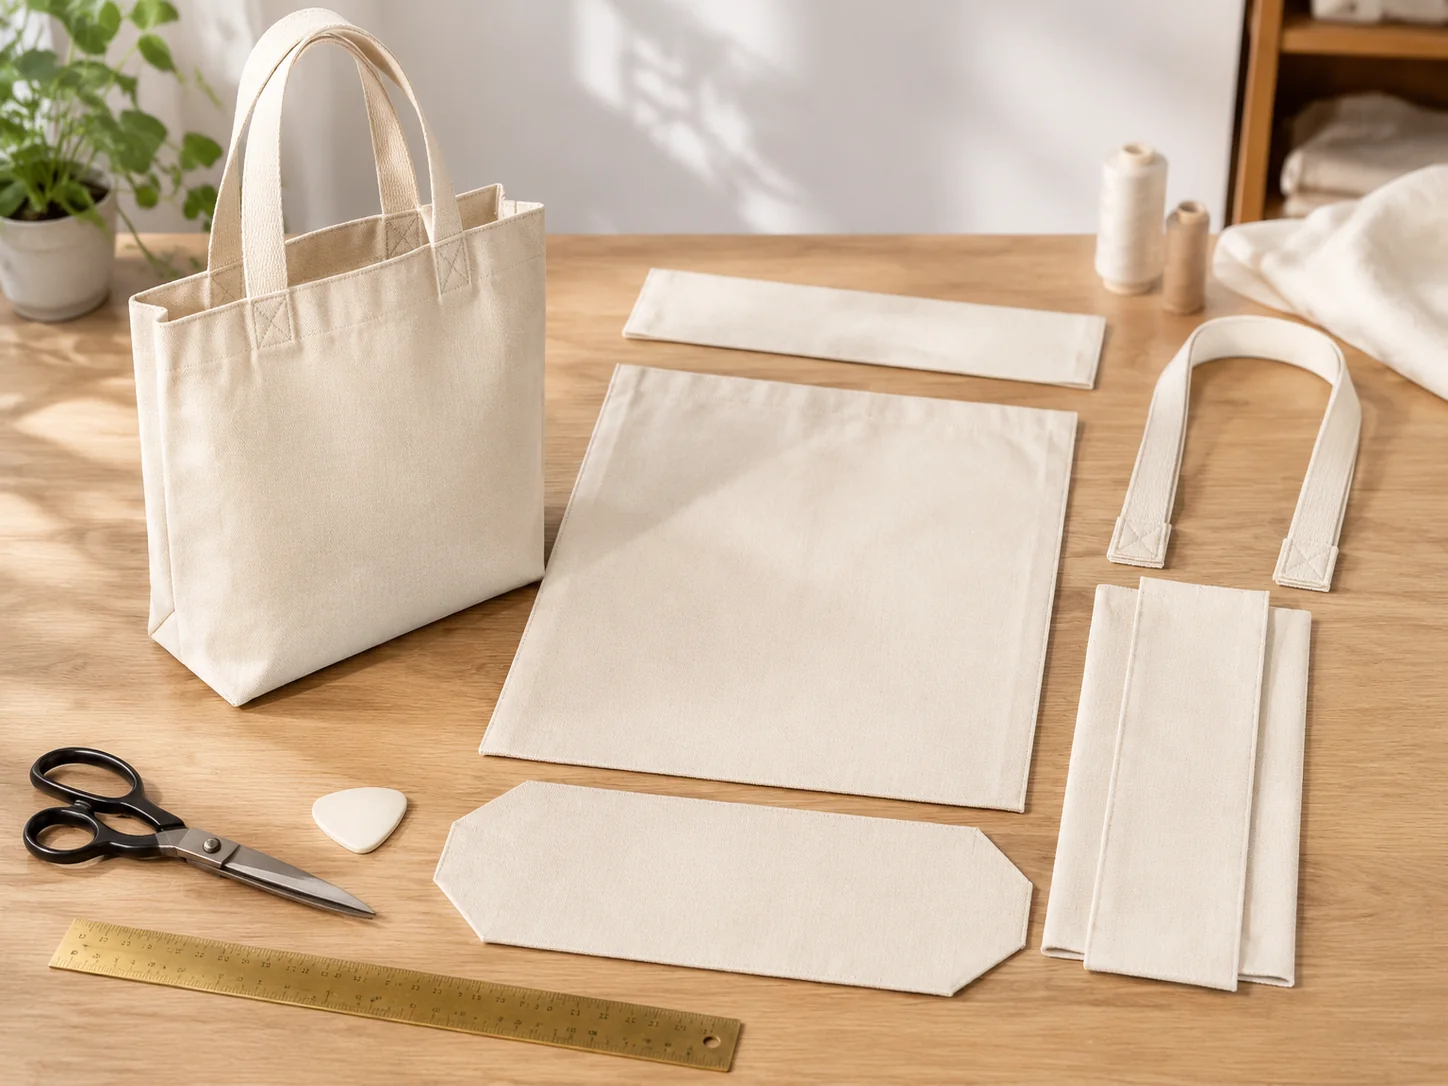
Tillverkning av kanvasväskor avser hela processen att förvandla kanvastyg och relaterade komponenter till en färdig väska. Det inkluderar mönsterutveckling, tygskärning, panelmontering, sömnad, förstärkning, kantbehandling och slutkontroll.
Konstruktionsmetoden avgör hur väskan är formad och hur dess olika komponenter fungerar tillsammans.
Till exempel kan en enkel reklamväska bestå av två kroppsdelar, två handtag och en vikt överkant. En strukturerad väska för detaljhandeln kan kräva ytterligare sidopaneler, en separat bottendel, foder, en innerficka och förstärkta handtagsfästen.
Även om båda produkterna är tygväskor, är deras tillverkningsprocesser och konstruktionskrav olika.
Huvudkomponenterna i en canvasväska
| Komponent |
Huvudfunktion |
Vanliga konstruktionsöverväganden |
| Fram- och baksidor |
Forma huvuddelen av påsen |
Panelmått, tygriktning, tryckposition, sömsmån |
| Sidskivor |
Skapa bredd och inre utrymme |
Kildjup, hörnjustering, sömavslutning |
| Bottenpanel |
Bildar basen av väskan |
Grunddimensioner, armering, lastfördelning |
| Handtag |
Låt väskan bäras |
Handtagsmaterial, bredd, längd, fästyta |
| Överdel som öppnas |
Skapar ingången till väskan |
Vikt fåll, kant, dragkedja, tryckknapp eller annan stängning |
| Foder |
Täcker insidan av väskan |
Materialkompatibilitet, sömbehandling, fickintegration |
| Förstärkningsplattor |
Stödjande områden under upprepad stress |
Tygtjocklek, lappdimensioner, placering |
| Etiketter och tillbehör |
Lägg till identifierings- och funktionsdetaljer |
Position, fästmetod, hårdvarukompatibilitet |
Inte alla väskor behöver alla dessa komponenter. En lättviktig reklamväska kan ha en relativt enkel konstruktion, medan en premiumväska för detaljhandeln kan behöva en mer utvecklad struktur.
Det första steget i produktutvecklingen är därför att identifiera den avsedda tillämpningen, förväntat innehåll, utseendekrav och riktpris. Dessa faktorer bör styra konstruktionsmetoden snarare än att lägga till detaljer bara för att de är tillgängliga.
Vanliga typer av konstruktioner av canvasväskor
Den övergripande strukturen är ett av de första besluten köpare bör bekräfta. Den påverkar väskans form, kapacitet, materialåtgång, sömnadsprocess och färdiga utseende.
Platt konstruktion
En platt canvasväska består vanligtvis av två huvuddelar som är sammanfogade längs sidorna och botten. Den övre kanten lämnas öppen eller avslutas med en vikt fåll.
Detta är en av de enklaste och mest ekonomiska byggmetoderna.
Typiska egenskaper:
- Relativt enkelt mönster och skärningsprocess
- Låg materialförbrukning jämfört med vinkelformade konstruktioner
- Lätt och lätt att förvara
- Begränsat djup när påsen är fylld
- Lämplig för platt eller relativt tunt innehåll
Platt konstruktion används ofta för lätta reklamväskor, dokumentväskor, evenemangspåsar och enkla detaljhandelsförpackningar.
För köpare är den viktigaste faktorn om det avsedda innehållet kräver ytterligare djup. En platt väska kan se rymlig ut när den är tom, men dess användbara kapacitet är begränsad när det gäller att transportera skrymmande produkter.
Boxed-Corn Construction
Konstruktionen med rutor och hörn skapar djup genom att forma de nedre hörnen på en platt väska.
Tillverkaren formar vanligtvis de nedre hörnen genom att justera sido- och bottensömmarna, markera en uppmätt sektion och sy över hörnet innan man trimmar eller avslutar det överflödiga tyget.
Den resulterande basen gör att väskan kan stå lättare och skapar extra invändigt utrymme.
Typiska egenskaper:
- Ger djup utan att det krävs en separat bottenpanel
- Håller det övergripande mönstret relativt enkelt
- Skapar en mer praktisk bas för vardagsmaterial
- Kan vara ekonomiskt för produktion i medelstora volymer
- Kräver konsekvent hörnmätning och sömnad
Boxade hörn är ofta lämpliga för shoppingväskor, reklamkassar och detaljhandelsbärare som behöver mer kapacitet än en platt kasse.
Det färdiga djupet beror på hörnmåttet och hur mönstret är monterat. Köpare bör inte anta att det markerade hörnmåttet automatiskt är lika med det färdiga innerdjupet. Leverantören bör bekräfta de faktiska färdiga måtten på provet.
Sidoklyftkonstruktion
En väska med sidokil har extra tygpaneler längs sidorna. Dessa paneler skapar ett definierat djup och gör att väskan kan expandera när den är fylld.
Till skillnad från en enkel platt tote-väska ger sidopanelerna en mer strukturerad tredimensionell form.
Fördelar inkluderar:
- Mer intern volym
- En tydligare rektangulär eller lådliknande profil
- Bättre lämplighet för bredare produkter
- Mer utrymme för organiserad förvaring
- Större flexibilitet i utformningen av väskans proportioner
Sidoknölkonstruktionen är användbar för shoppingkassar, presentpåsar, produktförpackningar och större canvaspåsar.
Ytterligare paneler skapar dock fler sömmar och justeringspunkter. Om sidopanelerna inte är skurna eller sytt jämnt kan den färdiga väskan luta, vridas eller få ojämna hörn.
Bottenkilkonstruktion
En design med bottenkil skapar extra djup vid basen samtidigt som sidostrukturen hålls relativt enkel.
Botten kan formas genom att vika kroppstyget, lägga till en separat bottenpanel eller använda ett annat mönsterarrangemang beroende på väskans design.
Denna konstruktion är användbar när köpare vill ha en bredare bas för att bära produkter som behöver en stabil bottenyta.
De viktigaste punkterna att bekräfta är:
- Färdig bottendjup
- Basens bredd
- Om botten är gjord av ett eller flera tyglager
- Om en avtagbar eller fast insats behövs
- Hur botten ansluter till sidosömmarna
En bottenkil kan förbättra den användbara kapaciteten, men det gör inte automatiskt en väska lämplig för tungt innehåll. Bottensömmen, handtagsfästningen och den övergripande tygkonstruktionen behöver fortfarande utvärderas.
Helkilkonstruktion
En väska med heldäck använder ytterligare paneler för att skapa djup längs både sidorna och botten.
Detta skapar en mer definierad tredimensionell struktur och kan hjälpa påsen att behålla sin form när den är fylld.
Typiska användningsområden inkluderar strukturerade shoppingväskor, större detaljhandelsväskor, varukorgar och produktbärare.
Jämfört med platt konstruktion innebär design med hel kil generellt fler tygstycken, längre sömnadstid och mer krävande paneljustering.
Köpare bör överväga om den extra strukturen ger en meningsfull funktionell fördel. Om väskan bara behöver bära platt reklammaterial kan en full kil öka kostnaden utan att förbättra användarupplevelsen.
Expanderbar konstruktion
Expanderbara tygväskor använder ytterligare vikningar, kilar eller justerbara funktioner för att öka den användbara kapaciteten.
Till exempel kan en väska ha sidoveck som öppnas när den fylls eller en bottenstruktur som ger extra djup.
Denna typ av konstruktion kan vara användbar för detaljhandelsväskor och multifunktionella bärkasser där innehållet varierar i storlek.
Emellertid bör expanderbara funktioner utvärderas både i vikt och expanderat tillstånd. Köpare bör bekräfta om väskan förblir balanserad, om vikningarna öppnas smidigt och om sömmarna tål upprepad expansion.
Jämförelse av konstruktionstyper
| Byggnadstyp |
Form och djup |
Material och sömnadskomplexitet |
Vanliga användningsområden |
| Platt |
Minimalt djup |
Låg |
Reklamväskor, dokumentväskor |
| Inramad hörn |
Måttligt basdjup |
Låg till medel |
Shoppingväskor, eventväskor |
| Sidsömnad |
Definierat sidodjup |
Mellan |
Detaljhandelspåsar, presentpåsar |
| Bottenveck |
Bredare eller djupare bas |
Mellan |
Shopping- och varupåsar |
| Fullständig gusset |
Definierad tredimensionell form |
Mellan hög |
Strukturerade väskor för butiken |
| Utvidga |
Justerbart kapacitet |
Mellan hög |
Multifunktionella shoppingkassar |
Den mest lämpliga konstruktionen är inte nödvändigtvis den mest komplicerade. Köpare bör anpassa strukturen till produktens avsedda användning, dimensioner, förväntat innehåll och målkostnad.
Mönsterdesign av tygväskor och tygskärning
Innan sömnaden börjar behöver tillverkaren ett mönster som definierar dimensioner och former för alla tygkomponenter.
Mönsternoggrannhet är viktig eftersom även små skillnader i panelstorlek kan påverka den färdiga väskans symmetri, djup och handtagsposition.
Huvudpaneler
För en enkel platt tote-väska skärs vanligtvis fram- och bakpanelerna till matchande mått.
För en väska med kil kan mönstret även inkludera separata sido- och bottenpaneler. Dessa delar måste vara kompatibla med kroppspanelerna så att den slutliga väskan får de avsedda proportionerna.
Köpare bör bekräfta om de angivna måtten avser:
- Färdiga yttermått
- Färdiga innermått
- Skärmått före sömnad
- Mått inklusive eller exklusive kil
Dessa mått är inte utbytbara.
Till exempel kan en väska som är specificerad som 40 cm bred och 35 cm hög ha olika skärmått beroende på sömsmån, övre fåll och tillverkningsmetod.
En teknisk specifikation bör tydligt ange de avsedda färdiga dimensionerna.
Tygriktning och fiberriktning
Duk är ett vävt tyg, så dess varp- och väftriktningar kan påverka hur det beter sig under användning.
Varpriktningen löper vanligtvis längs tygets längd, medan inslagsriktningen löper tvärs över dess bredd.
Under mönsterutveckling bör tillverkare ta hänsyn till tygets riktning när de arrangerar panelerna. Att skära olika komponenter i olika riktningar kan skapa skillnader i töjning, fall eller utseende.
Detta är särskilt relevant för väskor med stora tryckta paneler, framträdande sömmar eller en strukturerad form.
För tryckt canvas bör köpare också bekräfta tryckriktningen och om mönstret behöver matcha över intilliggande paneler.
Syfogstillskott
Sömsmån är avståndet mellan tygkanten och stygnlinjen. Den ger det material som behövs för att sammanfoga paneler och avsluta sömmarna.
En för smal sömsmån kan lämna otillräckligt med tyg runt stygnlinjen. En mycket bred sömsmån kan skapa onödig volym, särskilt där flera lager möts.
Praktisk inledande referens:
| Byggnadsområde |
Föreslagen sömsmån |
| Allmänna kroppssömmar |
10–15 mm |
| Lätt och enkel konstruktion |
Cirka 10 mm, beroende på tygets beteende |
| Tyngre eller mer komplexa panelkopplingar |
Cirka 12–15 mm |
| Områden som kräver ytterligare invändig ytbehandling |
Bekräfta enligt vald sömtyp |
Dessa värden är utgångspunkter för provutveckling, inte fasta krav för varje tygväska.
Lämplig sömsmån beror på tygets tjocklek, sömtyp, kantavslutningsmetod och antalet lager som ska sammanfogas.
Till exempel kan en bunden söm behöva en annan sömsmån än en enkel overlocksöm. Tillverkaren bör bekräfta mönstret och de färdiga måtten tillsammans snarare än att behandla sömsmån som ett isolerat nummer.
Skärnoggrannhet och panelkonsistens
Ojämn skärning kan leda till flera synliga problem:
- Ena sidan av väskan ser högre ut än den andra.
- Bottenpanelen är inte jämnt i linje med sidopanelerna.
- Handtagen är placerade på olika höjder.
- Den övre öppningen blir snedställd.
- Tryckt konstverk är inte centrerat.
För större produktionsorder bör köpare fråga leverantören hur skärkonsistensen kontrolleras.
Beroende på fabrikens utrustning och produktionsskala kan detta innebära att skära mallar, skärverktyg, markörplanering eller andra repeterbara skärmetoder.
För tryckta produkter bör tillverkaren också bekräfta den skärmån som krävs runt bilden. En design som ser centrerad ut på en plan tygpanel kan se excentrisk ut efter att väskan är monterad.
Vanliga sömnadssömmar som används i canvasväskor
Sömmar sammanbinder de olika tygpanelerna och hjälper den färdiga väskan att behålla sin form.
Den bästa sömmen beror på tyg, konstruktionstyp, utseendekrav och förväntad användning.
En söm bör inte bedömas enbart utifrån antalet synliga stygnrader. Dess prestanda beror också på stygntyp, tråd, stygntäthet, sömsmån, tygstyrka och sömnadskvalitet.
Enkel söm
En slät söm sammanfogar två tygstycken med rätsidorna mot varandra. Tyget sys ihop och öppnas eller pressas sedan på plats.
Detta är en vanlig metod för att montera enkla väskpaneler.
Fördelar:
- Enkel produktionsprocess
- Lämplig för många vanliga dukkonstruktioner
- Relativt låg sömnadskomplexitet
- Kan skapa ett rent yttre utseende
De råa kanterna kan behöva ytterligare efterbehandling för att förhindra att de fransar sig.
För väskor med ofodrad insida bör köpare kontrollera om de synliga sömsmånerna är overlockade, bundna, vikta eller på annat sätt ytbehandlade.
Överlockad söm
En overlocksöm använder en overlocksöm för att linda in eller fästa de råa tygkanterna.
Det används ofta för att minska fransning och hålla insidan av en väska snyggare.
Fördelar:
- Hjälper till att kontrollera lösa tygkanter
- Effektiv för produktion
- Lämplig för många invändiga sömmar
- Kan minska behovet av ytterligare kantvikningsoperationer
Overlockning är en metod för kantbearbetning. Det betyder inte automatiskt att sömmen är lämplig för alla bärande områden.
För en väska som är konstruerad för att bära tyngre innehåll behöver den huvudsakliga skarven och förstärkningsstrukturen fortfarande utvärderas.
Bunden söm
En bunden söm täcker de råa tygkanterna med en separat tygremsa eller bindtejp.
Detta skapar en mer färdig insida och kan förbättra utseendet på ofodrade väskor.
Bundna sömmar används ofta för premiumväskor, strukturerade canvasväskor och produkter där insidan är synlig för kunderna.
Bindmaterialet bör vara kompatibelt med huvudtyget i tjocklek, flexibilitet och färg.
Köpare bör kontrollera om bindningen är jämnt fäst och om den sitter ordentligt runt hörn och tjockare sömmar.
Fransk söm
En fransk söm omsluter de råa kanterna inuti själva sömmen.
Tyget sys en gång med avigsidorna mot varandra, klipps av vid behov, vänds sedan och sys igen för att omsluta de råa kanterna.
Denna metod skapar en snygg invändig finish.
Det kan vara användbart för lättare kanvaskonstruktioner och produkter där ett rent inre utseende är viktigt.
Det skapar dock ytterligare lager av tyg. För mycket tjock duk eller korsningar med flera lager kan den resulterande volymen vara svår att hantera.
Tillverkaren bör bekräfta om den valda tygtjockleken är lämplig för denna konstruktion.
Plattfälld söm
En plattfälld söm omsluter de råa kanterna och skapar en relativt platt, hållbar sömstruktur.
Det förknippas ofta med produkter som kräver en snygg och robust sömfinish.
Möjliga fördelar inkluderar:
- Inkapslade råa kanter
- Ett rent utseende på insidan och utsidan
- Ytterligare sömmar längs sömmen
- En relativt stabil sömkonstruktion
Plattfällda sömmar kräver dock fler sömnadsoperationer och kan öka produktionstiden.
De är värda att överväga där utseendet och sömstrukturen motiverar det extra tillverkningsarbetet.
Jämförelse av sömkonstruktion
| Sömtyp |
Kantfinish |
Utseende |
Vanliga överväganden |
| Enkel söm |
Råa kanter kräver efterbehandling |
Enkel |
Effektiv för enkel montering |
| Överlockad söm |
Kanterna säkras med overlockning |
Funktionell inredning |
Kontrollera trådsäkerhet och kanttäckning |
| Bunden söm |
Råa kanter täckta med kantband |
Snyggt och färdigt |
Lägger till material och sömnadstid |
| Fransk söm |
Råa kanter inneslutna |
Ren interiör |
Kan skapa volym med tung duk |
| Plattfälld söm |
Råa kanter inneslutna |
Snyggt, strukturerat |
Kräver ytterligare sömnadsoperationer |
Den lämpligaste sömmen bör väljas utifrån väskans tygvikt, konstruktion, avsedda användning och riktpris.
Stygntäthet, tråd och sömnadskvalitet: Praktiska referensstandarder
Stygntäthet är antalet stygn inom en specificerad längd. Det uttrycks ofta som stygn per tum, eller SPI.
Det är en viktig konstruktionsparameter, men fler stygn betyder inte alltid en starkare söm.
Om stygnen är för brett mellan varandra kanske sömmen inte håller tyget ordentligt. Om de är för nära varandra kan upprepade nålpenetrationer försvaga vissa vävda material eller skapa en perforeringslinje.
Lämplig inställning beror på tygtjocklek, vävtäthet, trådstorlek, nålval, sömtyp och sömnadsspänning.
Föreslagen stygntäthet för första provtagning
Följande intervall kan användas som praktiska utgångspunkter när man diskuterar ett prov på en canvasväska med en tillverkare.
| Ansökan |
Inledande referens |
Vad köpare bör kontrollera |
| Lätta till medellätta sömmar i canvas |
8–10 SPI |
Jämn stygnbildning utan att skrynkla sig |
| Medel till kraftiga sömmar i canvas |
7–9 SPI |
Balanserat utseende på sömmar och tygintegritet |
| Tjock duk eller tjocka områden med flera lager |
Runt 6–8 SPI |
Nålpenetration, trådkompatibilitet och sömsäkerhet |
| Handtagets fästpunkter |
Bekräfta med stygnmönster och material; ofta runt 7–9 SPI som utgångspunkt |
Inget tygslit, lösa trådar eller överdriven perforering |
| Dekorativa kantsömmar |
Bekräfta enligt utseendekrav |
Jämnt avstånd och konsekvent justering |
Detta är inte universella branschkrav. En fabrik kan behöva justera stygntätheten efter att ha testat vald duk, tråd och symaskinsinställningar.
Till exempel kan en lätt bomullsduk tolerera ett annat stygnarrangemang än en tät 473 g duckduk. Ett handtagsfäste har också andra mekaniska krav än en dekorativ söm.
Köpare bör undvika att bara skriva "stark söm" i en inköpsspecifikation. Det är mer användbart att identifiera sömmens placering, stygnmönster, ungefärlig densitet, trådkrav och förväntad prestanda.
Trådval
Sytråd bör väljas efter tyget och sömmens funktion.
Vanliga trådalternativ inkluderar:
- Polyestertråd: Används ofta för allmänna tygväskor på grund av dess styrka och motståndskraft mot vardagligt slitage.
- Bomullstråd: Kan övervägas när ett naturligt materialutseende är viktigt, även om dess egenskaper bör kontrolleras mot den avsedda tillämpningen.
- Bondad polyestertråd: Ofta övervägd för applikationer som kräver starkare gängprestanda och nötningsbeständighet.
Nålval och trådspänning
Nålstorlek och spetstyp ska matcha tyget och tråden.
En nål som är för liten kan ha svårt att tränga igenom tät duk. En olämplig nålspets kan skada garnerna eller skapa oregelbundna hål.
Trådspänningen måste också balanseras. För hög spänning kan orsaka att tyget skrynklar sig eller drar ur form, medan otillräcklig spänning kan resultera i lösa eller dåligt formade stygn.
Under godkännande av prov bör köpare inspektera:
- Om stygnen är jämnt formade
- Om över- och undertrådarna är balanserade
- Om tyget är skrynkligt runt sömmen
- Om nålhålen är alltför synliga
- Om trådändarna är ordentligt fästa
- Om sömmen förblir platt och jämn
Vilka standarder kan köpare hänvisa till?
Köpare som söker en mer formell teknisk referens kan hänvisa till ASTM-standarder relaterade till stygn, sömmar och sydda sömmars prestanda.
ASTM D6193 – Standardpraxis för stygn och sömmar
Denna standard täcker klassificering och allmänna egenskaper hos stygn och sömmar som används i sydda produkter. Den förklarar att sömteknik involverar flera variabler, inklusive tygegenskaper, sömtyp, stygntyp, stygntäthet, trådspänning och trådstyrka.
För köpare är den viktiga slutsatsen att sömkvaliteten bör bedömas som ett komplett konstruktionssystem snarare än enbart utifrån stygnantal.
ASTM D1683/D1683M – Standardtestmetod för fel i sydda sömmar av vävda tyger
Denna testmetod undersöker styrkan och brottbeteendet hos sydda sömmar i vävda tyger. Den kan användas för att utvärdera faktorer som sömstyrka, sömeffektivitet och hur en sydd söm brister under applicering av kraft.
Det bör dock inte tolkas som en universell standard för lastkapacitet för färdiga canvasväskor. Ett sömtest på tygprover representerar inte automatiskt prestandan hos en komplett väska med handtag, hörn och bottenstruktur.
För ett formellt testkrav bör köpare bekräfta testmetod, provberedning, testriktning, konditionering, acceptanskriterier och rapporteringskrav med testlaboratoriet och leverantören.
Konstruktion av handtag i canvasväska
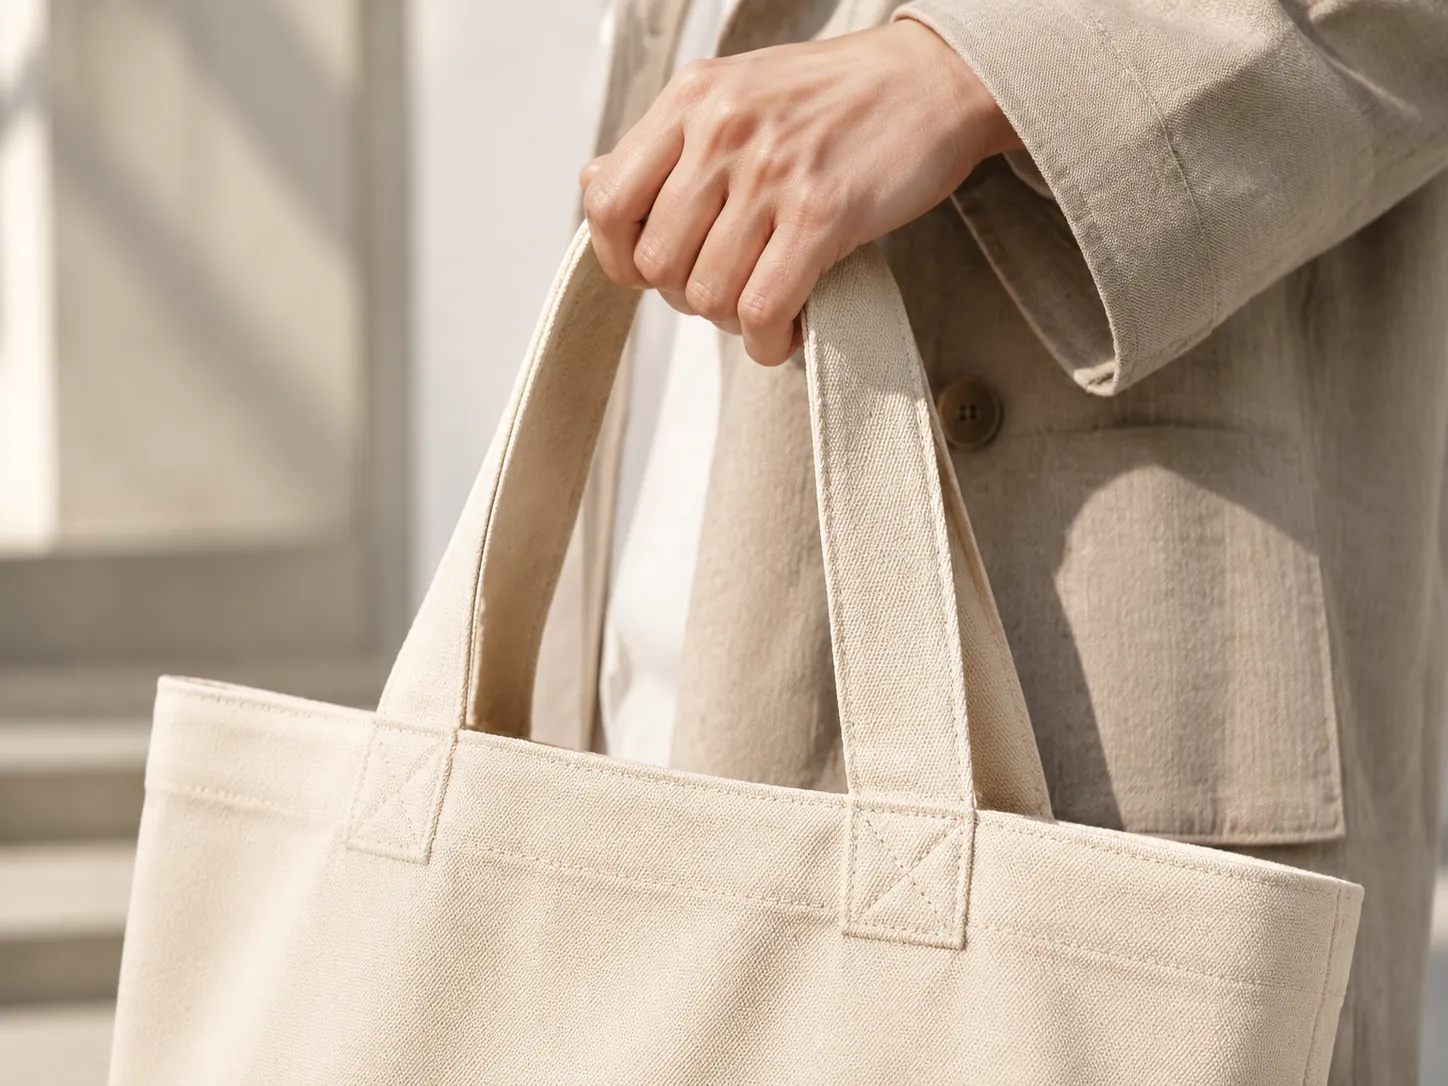
Handtag är bland de viktigaste funktionella komponenterna i en tygväska.
Deras design påverkar bärkomfort, utseende, användbart utrymme och hur kraft överförs till väskans kropp.
Ett handtag kan vara tillverkat av samma kanvas som väskan, separat band eller ett annat kompatibelt material.
Handtag i samma tyg som väskan
Handtag i samma tyg är tillverkade av det huvudsakliga materialet kanvas.
De kan skapa ett koordinerat utseende och väljs ofta för reklamväskor, väskor och andra accessoarer. anpassad märkesväskor.
Handtaget kan formas genom att vika en remsa av duk och sy längs en eller båda kanterna.
Viktiga överväganden inkluderar:
- Tygets vikt och flexibilitet
- Färdig handtagsbredd
- Antalet tyglager
- Sömnad längs handtaget
- Handtagslängd och -höjd
- Fästmetsod
Ett handtag i samma tyg ska kännas tillräckligt bekvämt för sitt avsedda ändamål. Om materialet är för tunt kan handtaget kännas mindre gediget. Om det är för tjockt eller styvt kan det bli obekvämt eller svårt att vika.
Handtag av bomullsväv
Bomullsväv är ett vanligt val för tygväskor.
Det ger ett koordinerat textilutseende och kan vara enklare att specificera konsekvent än ett handtag skuret från huvudtyget.
Bomullsvävband finns i olika bredder, tjocklekar och konstruktioner.
Köpare bör bekräfta om bandet är tillräckligt tätt vävt för den avsedda tillämpningen och om dess färg, textur och krympningsbeteende är kompatibla med påsens kropp.
Polyester- och polypropenvävband
Polyesterväv övervägs ofta när köpare vill ha ett syntetiskt handtagsmaterial med god motståndskraft mot dagligt nötning.
Polypropylenväv är ett annat alternativ för kostnadsmedvetna konstruktioner och vissa lättviktsapplikationer.
Referenshandtagsbredd
| Handlare |
Föreslagen initial bredd |
Typisk användning |
| Smal väskskärp |
20–25 mm |
Lättviktiga promotionspåsar |
| Standardremmar |
25–30 mm |
Allmänna tygväskor |
| Breddare band |
30–38 mm |
Större shoppingväskor och tyngre modeller |
| Handtag i samma tyg som väskan |
25–40 mm |
Anpassade canvashandtag |
Dessa mått är praktiska designreferenser, inte fasta standarder. Den färdiga bredden bör beaktas tillsammans med handtagets tjocklek, material, väskstorlek och bärkrav.
Handtagslängd och -höjd
Handtagslängd och handtagsneddrag är olika mått.
- Handtagslängd är den totala längden på handtagsmaterialet, mätt enligt den överenskomna konstruktionsmetoden.
- Handtagshöjd är det vertikala avståndet från väskans överkant till handtagets överkant när väskan hålls i sitt avsedda läge.
Köpare bör specificera vilka mått de behöver.
| Taggtyp |
Föreslagen handtagssänkning |
Typisk användning |
| Kort handtag |
100–150 mm |
Handbärbara väskor |
| Medelstort handtag |
150–230 mm |
Handbärande med visst utrymme för handleden eller underarmen |
| Lång handtag |
230–300 mm |
Axelbärande tygväskor |
Rätt droppe beror på väskans höjd, den avsedda bärmetoden och den avsedda användarupplevelsen.
En stor väska med kort handtag kan vara svår att bära över axeln. En liten väska med ett alltför långt handtag kan hänga för lågt eller se oproportionerlig ut.
Av denna anledning bör köpare bekräfta handtagsfallet på ett fysiskt prov snarare än att enbart förlita sig på en ritning.
Handtagsfästesmetoder
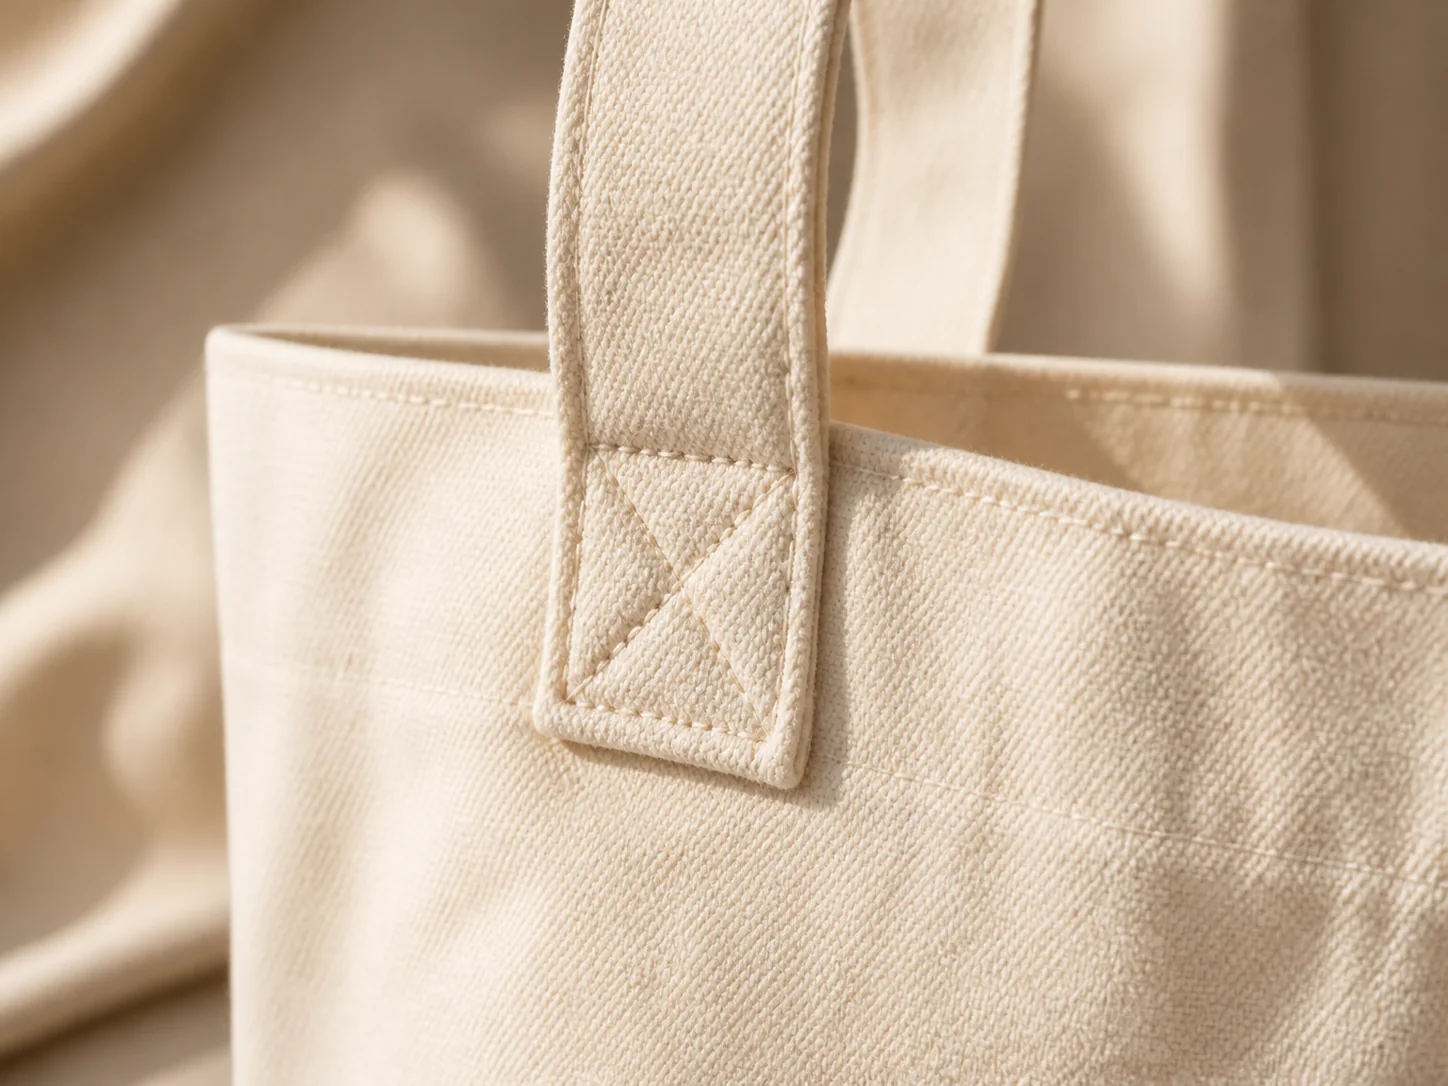
| Sy mönster |
Geometrisk konfiguration |
Aktivt trådvägsområde |
Dragspänningsfördelning |
Rekommenderad säker lastgräns |
| Linjärt stift (ISO 304) |
Enkel tät sicksackremsa ( 1,5–2,0 mm bredd)
|
Minimal ( 1.0×baslinje)
|
Mycket koncentrerad längs en garnlinje; hög risk för varpgarnsklippning |
≤6–8 kg (Endast hjälpöglor och fickhörn)
|
| Standard perimeterbox |
4-sidig yttre omkretsrektangel |
Måttlig ( 2.2×baslinje)
|
Fördelar kraften över 4 perimeterlinjer; svag mot central vridning |
≤10–12 kg (Lättviktiga shoppingväskor)
|
| Box-X Korsstygn |
Perimeterruta plus 2 korsande diagonala linjer |
Maximalt ( 3.6×baslinje)
|
Omdirigerar skjuvspänningen diagonalt över både varp- och väftgarn av kanvas |
≥20–30 kg (Kommersiell standard för tung duk)
|
| Massiv nit + bricka |
Koppar/mässingsrörnit genom läderbaksida |
Mekanisk klämkraft |
Hög punktbelastning; kräver invändig bricka för att förhindra att väven sprängs |
≥25–35 kg (Arbetskläder från klassiska tider och väskor med läderhandtag)
|
Bottenkonstruktion och förstärkning
Botten på en tygväska stöder innehållet och hjälper till att bibehålla väskans form.
Konstruktionsmetoden bör väljas utifrån väskans storlek, djup, förväntat innehåll och önskat utseende.
Enkelskiktsbotten
En botten i ett lager använder samma huvudsakliga tygstruktur utan en extra förstärkningspanel.
Den är lämplig för lätta väskor som rymmer relativt lätt innehåll.
Möjliga fördelar inkluderar:
- Lägre materialåtgång
- Mindre sömnadskomplexitet
- Lätt färdig konstruktion
- Enklare att vika ihop och förvara
En botten i ett lager kanske dock inte ger tillräcklig struktur för större väskor eller modeller som förväntas bära tyngre produkter.
Dubbellagerad botten
En dubbelskiktad botten använder ett extra lager tyg för att förstärka basen.
Detta kan förbättra bottens motståndskraft mot vardagligt slitage och hjälpa väskan att behålla en mer rejäl känsla.
Det extra lagret kan vara tillverkat av samma duk eller ett kompatibelt material.
Köpare bör bekräfta om det extra lagret täcker hela basen eller bara utvalda områden. De bör också kontrollera om den extra tjockleken gör det svårt att sy hörnen jämnt.
Förstärkt insats i botten
Vissa tygväskor har en separat insats eller förstyvning inuti botten.
Beroende på design kan detta vara tillverkat av en lämplig plastfolie, skiva eller annat förstärkningsmaterial.
En botteninsats kan hjälpa väskan att bibehålla en plattare bas och stödja produkter som behöver en mer stabil bäryta.
Innan köpare godkänner den här funktionen bör de bekräfta:
- Insatsmaterial och tjocklek
- Färdiga insatsmått
- Om insatsen är avtagbar
- Om den är täckt av tyg
- Om hörnen passar korrekt i väskan
- Om den kan rengöras eller bytas ut vid behov
En avtagbar insats kan vara praktisk för vissa butiks- eller bruksväskor, medan en fast insats kan skapa en mer integrerad struktur.
Externt bottenskydd
För utvalda tillämpningar kan botten innefatta ytterligare externt skydd, såsom förstärkt tyg, en belagd panel eller annat kompatibelt material.
Detta kan beaktas när påsen ofta placeras på marken eller utsätts för upprepad ytkontakt.
Materialet bör väljas utifrån produktens avsedda användning och helhetsintryck. En skyddande botten bör inte skapa onödig styvhet eller störa vikningen om portabilitet är en prioritet.
Referensmått för botten och kil
| Designelement |
Föreslagen initial referens |
Huvudsaklig övervägande |
| Djup i botten |
80–150 mm |
Lämplig för många medelstora väskor |
| Sidofäldräfts djup |
80–150 mm |
Matcha bredden på det avsedda innehållet |
| Förstärkningslapp i botten |
Bekräfta från basmått och lastkrav |
Bör täcka det avsedda stressområdet |
| Dubbellagerad botten |
Fullständig bas eller definierad förstärkningsområde |
Undvik ojämn tjocklek i hörnen |
| Uttagningsbart botteninlägg |
Matcha den färdiga inre basen |
Kontrollera passform och rörelse under användning |
Dessa mått är utgångspunkter för vanliga tygkassedesigner. En liten reklamväska kan behöva mindre djup, medan en stor detaljhandelsväska kan behöva mer. De slutliga måtten bör bekräftas på det godkända provet.
Invändiga foder, organisation och fickmekanik
Valet mellan en fodrad och ofodrad insida påverkar direkt tillverkningsarbete, enhetsvikt, tvättbarhet och intern organisationsförmåga.
Linjerad vs. olinjerad arkitektur: Tekniska avvägningar
| Parameter |
Olinjerad (ren inbunden finish) |
Helfodrad (Drop-in / Piped Liner) |
| Inredningsestetik |
Synliga struktursömmar inneslutna i twilltejp |
100 % rent; alla invändiga sömmar och bakstycken dolda |
| Genomsnittlig enhetsvikt |
Baslinje ( 1.0×)
|
+25%–35%tyngre
|
| Tvättbarhet och torkning |
Snabbtorkande; kan vändas ut och in |
Långsammare torkning; fukt kan fastna mellan skal och foder |
| Materialkostnad |
Lägst (endast canvas + bindningstejp) |
+18%–28%(fodertyg + mellanlägg + skärning)
|
| Monteringsarbete (SAM) |
Baslinje ( 1.0×)
|
+35%–50%(påse-i-påse-montering + toppvändning)
|
| Ideell Användningsscenario |
Bondens marknadsväskor, bruksutrustning, strandväskor |
Laptopväskor, lyxiga resväskor, blöjväskor |
Intern fickteknik
Platt lappficka: Syds direkt på den huvudsakliga inre kroppspanelen innan väskan monteras.
Hängande/flytande droppficka: Fästs enbart vid den övre sömmen mot fållen, fritt upphängd inuti huvudfacket. Mycket ekonomisk; möjliggör snabb integration av ficka med dragkedja utan att behöva sy igenom ytterhöljet.
Stängningar, beslag och ytbehandlingar
Att välja och installera påsens mynningsförslutning styr säkerhet, enkel åtkomst och väderbeständighet.
De vanligaste öppnings- och stängningstyperna
| Stängningssystem |
Mekanisk struktur |
Huvudsakliga fördelar |
Teknisk se upp |
| Öppen topp (dubbel fåll) |
Dubbelvänd 3,5–4,5 cm fåll med dubbla lockstygnslinjer
|
Omedelbar åtkomst till last; lägsta produktionskostnad; ingen hårdvara |
Innehåll utsatt för väder och stöld; påsens mynning kan vidgas utåt |
| Infälld nedsänkt dragkedja |
Sänkt krage placerad 2,5–4,0 cm under påsens mynningskant
|
Väderskydd; bibehåller ren rektangulär väska |
Kräver tygflikar i ändarna på dragkedjan för att förhindra att reglaget spårar ur |
| Heltäckande dragkedja i omkretsen |
Kontinuerligt blixtlåsband sydd i jämnhöjd längs den övre kanten |
Maximal intern volymretention; komplett kapsling |
Begränsar öppningsbredden något när dragkedjan är helt uppfälld |
| Magnetisk tryckknapp |
Centrerad metallbeslag nitade genom invändig beklädnad |
Snabb enhandsförslutning; ren minimalistisk estetik |
Kräver intern 1,5 mm bakbricka för att förhindra att tyget slits ut
|
Dragkedjans mekanik och storleksstandarder
| Dragkraftmätare |
Materialtyp |
Rekommenderade Canvas-applikationer |
| Nr 3 (3,9–4,5 mm) |
Nylonspiral |
Invändiga fickor, plånboksfack |
| Nr 5 (5,5–6,2 mm) |
Nylonspiral / Metall / Vislon |
Huvudstängning upptill för 28–350 ml tottar
|
| Nr 8 (7,2–8,0 mm) |
Grov metall / gjuten plast |
Tunga praktiska totes, duffelväska med dragkedja |
| Nr 10 (8,5–10,0 mm) |
Tung industriell mässing/spiral |
Expeditionsväskor, verktygsväskor ( 18 oz )
|
Specialiserade canvasbehandlingar och kemiska behandlingar kontra konstruktion
Canvasunderlag interagerar dynamiskt med tillverkningsprocesser beroende på deras förbehandlingar och kemiska ytbehandlingar. Ett mönster som konstruerats för rå bomullsduk kommer att misslyckas om det skärs ut från vaxad eller PU-baksida av canvas utan att produktionsparametrarna justeras.
Behandling kontra tillverkningskalibreringstabell
| Ytbehandling av duk |
Materialets beteende under produktion |
Fabriksmaskinkalibrering och justeringar |
| Paraffin- och bivaxvaxad duk |
Svår nålfriktion; nåltemperaturerna överstiger 180°C , smältande syntetisk tråd
|
Använd titanbelagda nålar (SAN 5.1); sänk maskinhastigheten till 1 200 varv/min; ingen ångpressning |
| Polyuretan (PU) / PVC-baksida |
100 % vattentät barriär, men nålpenetrationer är oåterkalleliga |
Minska SPI till 6–7; använd tunna kulspetspennor; applicera varmluftsbaserad PU-sömtätningstejp |
| Enzym-/vintageplagg tvättade |
Hög krympning ( 4%–8%varp, 2%–4%väft)
|
Krymp dukrullen före skärning, eller konstruera +5%krympningsmån i CAD Gerber-mönster
|
| Fluorkarbonfri DWR-beläggning |
Hydrofob finish som stöter bort vanliga vattenbaserade lim |
Använd lösningsmedelsbaserade kontaktlim för vikcementering; testa värmeöverföringsvidhäftningen |
Ytterligare konstruktionsdetaljer och ytbehandling
Små detaljer i finishen kan påverka den upplevda kvaliteten på en tygväska.
De kanske inte förändrar den övergripande strukturen nämnvärt, men inkonsekvent ytbehandling kan få en produkt att se dåligt tillverkad ut.
Hörnslutning
Hörn är områden där flera tyglager och sömmar möts.
De bör sys och trimmas konsekvent för att undvika för mycket volym, lösa trådar eller ojämna former.
För väskor med kilförstärkta kanter bör de nedre hörnen kontrolleras noggrant eftersom de påverkar väskans symmetri och förmåga att stå.
Rör
Piping är en smal remsa av material som sätts in i en söm för att skapa en definierad kant.
Det kan ge ett strukturerat utseende till utvalda canvasväskor, särskilt detaljhandels- eller premiumdesigner.
Passpoaler kräver dock ytterligare material och sömnadsarbete. De bör användas där designen drar nytta av en mer definierad kant.
Etiketter och varumärkesbyggande
Etiketter kan sys i sidosömmarna, fästas på utsidan eller placeras inuti väskan.
Vanliga alternativ inkluderar vävda etiketter, tryckta etiketter, tygetiketter och andra varumärkeskomponenter.
Köpare bör bekräfta:
- Etikettens mått
- Placering
- Färg och konstverk
- Fästmetsod
- Avstånd från sömmar och kanter
- Om etiketten är synlig i den avsedda produktpresentationen
Positionen bör godkännas på det fysiska provet eftersom en etikett kan förskjutas något under monteringen.
Dekorativa sömmar
Dekorsömmar kan skapa visuella detaljer eller stödja en viss varumärkesstil.
Det kan inkludera kontrastsömmar, parallella stygnlinjer eller andra synliga sömnadsdetaljer.
Dekorsömmar ska vara konsekventa i färg, avstånd och justering. De ska inte störa de huvudsakliga strukturella sömmarna eller skapa onödiga nålperforeringar.
Hårdvara och tillbehör
Vissa tygväskor innehåller tillbehör av metall eller plast, såsom nitar, tryckknappar, D-ringar, spännen eller dragkedjor.
Dessa komponenter bör vara kompatibla med tygets tjocklek och den avsedda användningen.
Köpare bör kontrollera att hårdvaran är ordentligt fastsatt, korrekt placerad och fri från synliga skador.
Om produkten är avsedd för upprepad användning bör tillbehöret inkluderas i stickprovsinspektionen och eventuella relevanta prestandatester.
Hur byggandet påverkar kostnader och produktion
Vid specialtillverkning av OEM-produkter påverkar varje ytterligare vikning, bindning och ficka direkt arbetskostnaden per minut för plagg. Inköpschefer kan optimera enhetsprissättningen genom att förstå var produktionskostnaderna ackumuleras.
Enhetskostnadsfördelning för en typisk kommersiell 14 oz canvasväska
-
Råmaterial (kanvasskaltyg): 42%av den totala FOB-kostnaden
-
Klipp- och syarbete (SAM-operationer): 28%av den totala FOB-kostnaden
-
Hårdvara och detaljer (dragkedjor, vävband, nitar): 14%av den totala FOB-kostnaden
-
Efterbehandling, kvalitetskontroll och förpackning: 9%av den totala FOB-kostnaden
-
Fabriksomkostnader och rörelsemarginal: 7%av den totala FOB-kostnaden
Fördelning av standardtillåtna minuter (SAM) per operation
| Tillverkningsoperation |
Uppskattad SAM (minuter) |
Produktionskostnadspåverkansnivå |
| AUtomatiserad CNC-laser-/knivskärning av tyg |
0,8–1,2 minuter |
Låg påverkan |
| Dubbelvänd toppfållsöm |
1,0–1,5 minuter |
Låg påverkan |
| Nypsömnad i rutformade hörn (2 hörn) |
1,2–1,8 minuter |
Låg påverkan |
| Kontinuerlig U-vinkeljustering och montering |
3,5–5,0 minuter |
Måttlig påverkan |
| Invändig söm i twillkant |
2,5–4,0 minuter |
Måttlig påverkan |
| Flerfaldig vikningsenhet för plattfälld söm (LSc-2) |
4,0–6,5 minuter |
Hög påverkan |
| Box-X handtagsfäste (4 förankringspunkter) |
2,0–3,2 minuter |
Måttlig påverkan |
| Infälld dragkedja med kilmontering |
3,8–5,5 minuter |
Hög påverkan |
| Invändig vadderad laptopfodral |
3,0–4,5 minuter |
Måttlig påverkan |
| Heltäckande invändigt foder Drop-in och toppvändning |
4,5–7,0 minuter |
Hög påverkan |
Smart värdeteknik: Kostnadsoptimeringsmatris
| Traditionell dyr specifikation |
Värdekonstruerat ekvivalent alternativ |
Uppskattad FOB-kostnadsreduktion |
| 18 oz kraftig kanvas (enskiktskropp) |
340 g kroppsduk + dubbelskiktad 340 g förstärkt bas |
15%–20%Materielbesparingar
|
| Handsvarvade franska sömmar genomgående |
SSa Lockstygnsöm + Rengöring 100%Bomullskypertbindning
|
12%–18%Klipp & Sy Arbetsbesparingar
|
| Hela vegetabiliskt garvade läderremmar |
Kraftig bomullstwillväv + stansad lädergrepplapp |
25%–35%Besparingar på trim och hårdvara
|
| Infälld metallkrage med dragkedja |
Kraftig magnetisk tryckknapp i massiv mässing (snäpplås) |
18%–24%Montering och besparingar på hårdvara
|
| Fast sluten basförstyvningsgolv |
Avtagbar, innesluten HDPE-hylsinsats |
8%–12%Besparingar på arbetskraft vid efterbehandling
|
Konstruktionsrekommendationer för olika användningsområden för canvasväskor
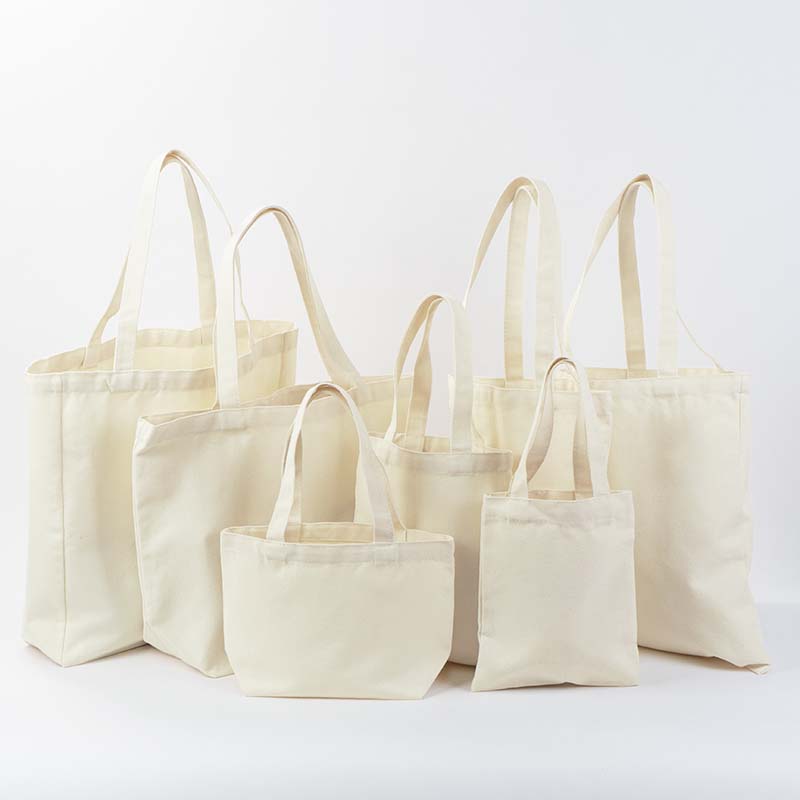
Olika tillämpningar kräver olika kombinationer av struktur, material och ytbehandling.
Följande exempel kan hjälpa köpare att begränsa sina initiala specifikationer.
Reklamväskor i bomullstyg
Reklamväskor produceras ofta i större mängder för evenemang, kampanjer, konferenser och varumärkespresenter.
Typiska prioriteringar inkluderar:
- Kostnadskontroll
- Tydlig logotyppresentation
- Praktisk bärförmåga
- Konsekventa mått
- Effektiv produktion
En platt eller boxad hörnkonstruktion kan vara tillräcklig för många reklamtillämpningar.
Handtagsmaterialet och fästelementet bör matcha det förväntade innehållet. En enkel reklamväska behöver kanske inte ett heltäckande foder eller en komplicerad bottenstruktur.
Köpare bör prioritera korrekt tryckplacering, konsekvent handtagsplacering och ren överkantsfinish.
Butiksinköpspåsar
Shoppingkassar för detaljhandeln behöver ofta ett mer rejält utseende och tillräckligt djup för att bära förpackade produkter.
En konstruktion med bokstäver, sidokil eller helkil kan vara lämplig beroende på produktens dimensioner.
Användbara funktioner kan inkludera:
- Breddare handtag
- En definierad botten
- Förstärkta handtagsskarvningar
- Snygg invändig sömbehandling
- En lämplig förslutning, om så behövs
Påsen bör testas med representativa detaljhandelsprodukter snarare än att endast utvärderas när den är tom.
Premiummärkesväskor
Premiumväskor i detaljhandeln kan lägga större vikt vid utseende, känsla och konsistens i finishen.
Möjliga konstruktionsfunktioner inkluderar:
- Tyngre eller mer strukturerad duk
- Bundna eller plattfällda sömmar
- Helfodrade interiörer
- Förstärkta handtagsflikar
- Noggrant avarbetade toppöppningar
- Vävda etiketter eller utvalda hårdvaror
Inte alla premiumväskor behöver alla funktioner. Designen bör utvärderas som en komplett produkt, inklusive hur tyg, handtag, foder och ytbehandling fungerar tillsammans.
Bok- och dokumentväskor
Bok- och dokumentväskor har ofta relativt platt men ibland tungt innehåll.
En platt konstruktion kan vara lämplig för lätta dokument, medan en kilformad struktur kan vara mer praktisk för böcker, mappar och flera föremål.
Köpare bör observera:
- Slutförd bredd och höjd
- Bottenhöjd
- Handtagshöjd
- Handtagets fästning
- Sidosömskonstruktion
- Om öppningen behöver stängas
De färdiga måtten bör kontrolleras mot de faktiska dokument- eller bokstorlekar som väskan förväntas rymma.
Present- och varupåsar
Presentpåsar och merchandisepåsar kan behöva balansera presentation med bärfunktion.
En strukturerad nederkant, ren övre fåll och matchande handtag kan förbättra det övergripande utseendet.
För märkesvaror bör köpare även överväga etikettplacering, tryckposition och om insidan behöver fodras.
En enkel konstruktion kan vara tillräcklig för lätta presentförpackningar. Mer rejäla varupåsar kan kräva ytterligare förstärkning.
Tillämpningsbaserad konstruktionsreferens
| Påsapplikation |
Föreslagen struktur |
Hantera överväganden |
Andra detaljer att utvärdera |
| Reklambylta |
Platt eller boxat hörn |
Självvävd eller webbing |
Logotypplacering, övre fåll |
| Köpsäck för butik |
Boxat hörn eller kilformad |
Medelstor eller bred bandning |
Bottenstruktur, sömmar |
| Premium märkesväska |
Gussade eller strukturerade |
Bredare självtyg eller webbing |
Foder, bundna sömmar, etiketter |
| Bok-/dokumentväska |
Platt eller bottenkil |
Bekvämt medellångt eller långt dropp |
Färdiga innermått |
| Present-/varupåse |
Platt, boxat hörn eller kilformad |
Koordinerade handtag |
Utseende, toppöppning, varumärke |
Praktiska toleranser för färdiga mått för tygväskor
-
Huvudkroppens mått ( B×H×D ): ±5 mm (±0,2 tum )
-
Handtagslängd och längd: ±10 mm (±0,4 tum )
-
Stygnfrekvens (stygn per tum): ±0,5 SPI över alla sömmar
-
Sömsmånsenhetlighet: ±1,5 mm
-
Box-X-ankarsymmetri: ±2,0 mm i förhållande till mittlinjen
Dessa är föreslagna utgångspunkter för specifikationsdiskussioner, inte universella branschtoleranser.
En liten väska med precis presentation i detaljhandeln kan behöva strängare kontroller. En stor reklamväska kan ha olika toleranser beroende på tyg och konstruktion.
Köpare bör också förtydliga hur mätningar tas.
Till exempel:
- Är väskan mätt platt eller stående?
- Mäts bredden vid den övre öppningen eller längs den nedre?
- Mäts höjden från den nedre sömmen till den övre kanten?
- Mäts bottendjupet invändigt eller utvändigt?
- Mäts handtagets fallhöjd med handtaget avslappnat eller upprätt?
Mätmetoden bör vara konsekvent mellan den tekniska ritningen, det godkända provet och massproduktionsinspektionen.
Hur köpare bör inspektera ett prov på en canvasväska
Ett prov är det mest praktiska sättet att utvärdera om den föreslagna konstruktionen uppfyller produktkraven.
Innan köpare godkänner ett prov bör de inspektera mer än det övergripande utseendet.
En användbar exempelgranskning kan delas in i flera kontrollpunkter.
Övergripande form och symmetri
Placera påsen på en plan yta och kontrollera att den sitter jämnt.
Inspektera:
- Om fram- och bakpanelerna är i linje
- Om sidoförhöjningarna har matchande djup
- Om de nedre hörnen är symmetriska
- Om den övre öppningen är i jämnhöjd
- Om väskan lutar eller vrider sig
- Om påsen bibehåller sin avsedda form när den är fylld
En liten visuell skillnad kan vara acceptabel beroende på produkt, men uppenbar förvrängning bör korrigeras innan godkännande.
Sy- och sömnkvalitet
Inspektera de synliga och inre sömmarna.
Leta efter:
- Hoppade stygn
- Trasiga eller lösa trådar
- Ojämnt stygnavstånd
- Skrynklar sig runt sömmen
- Osäkrade trådändar
- Exponerade råa kanter
- Ojämn bindning
- Mellanrum vid skarvarnas korsningar
Var särskilt uppmärksam på handtagets infästning, de nedre hörnen och anslutningarna från sida till botten.
Handtagets fästning
Kontrollera om båda handtagen är jämnt placerade och om fästområdena är enhetliga.
Handtagen ska inte vara vridna, alltför lösa eller synligt feljusterade.
Om väskan är avsedd att bära vikt bör köpare även utvärdera fäststrukturen enligt en överenskommen testprocedur.
Enbart en visuell inspektion kan inte bekräfta den färdiga påsens lastkapacitet.
Bottenkonstruktion
Kontrollera om botten ligger platt och om förstärkningsinlägget, om det medföljer, passar ordentligt.
För en väska med kilar, inspektera hörnen och anslutningen mellan botten och sidopanelerna.
Om botten är avsedd att bära förpackade produkter, testa påsen med representativt innehåll.
Öppning överst och tillbehör
Kontrollera om den övre kanten är jämn och om stängningen fungerar smidigt.
För väskor med dragkedja, öppna och stäng dragkedjan upprepade gånger. För tryckknappsförslutningar, kontrollera justering och fastsättning.
Etiketter, dekorativa detaljer och hårdvara bör också överensstämma med den godkända illustrationen och den tekniska specifikationen.
Utvärdering av fylld påse
En väska bör utvärderas i ett skick som återspeglar dess avsedda användning.
Till exempel bör en shoppingväska kontrolleras med representativa shoppingprodukter, medan en dokumentväska bör utvärderas med de mappar eller material den är avsedd att bära.
Detta hjälper till att identifiera problem som kanske inte är synliga när påsen är tom, såsom:
- Överdriven nedsjunkning av botten
- Handtagens deformation
- Sidosömsspänning
- Ojämn utvidgning av kilen
- Svårigheter att stänga öppningen
Prestandatestning och acceptanskriterier
En färdig tygväska bör bedömas utifrån dess avsedda användning.
Det finns inget enskilt lastvärde eller stygnspecifikation som gäller för varje canvasväska. En lätt väska för event, en stor shoppingväska och en premiumväska för allmänbruk har olika prestandakrav.
Före produktion bör köpare komma överens med leverantören om testmetod och acceptanskriterier.
Testning av handtag och fäste
Handtagstestning utvärderar om handtaget och dess infästning kan motstå en överenskommen kraft eller belastning.
Testplanen bör identifiera:
- Testlast
- Laddningsmetod
- Hålltid
- Antal testcykler, om upprepad belastning krävs
- Om påsen testas tom eller med innehåll
- Acceptabel deformation
- Godtagbart söm- och tygskick efter provning
Lasten bör väljas utifrån avsedd tillämpning och påsens dimensioner.
Ett resultat från en påsstorlek bör inte automatiskt tillämpas på alla andra storlekar i samma produktsortiment.
Syfogshållfasthetsprovning
För köpare som behöver en mer teknisk utvärdering kan sömtestning ge information om hur det sammanfogade tyget beter sig under tryck.
ASTM D1683/D1683M är en referens för att utvärdera brott i sydda sömmar i vävda tyger.
Testet kan hjälpa till att identifiera om felet uppstår genom trådbrott, tygskador eller glidning av sömmen.
Att testa sömstyrkan är dock inte detsamma som att testa lastkapaciteten hos en komplett väska. En färdig väska har flera samverkande komponenter, inklusive kroppspaneler, handtag, botten och hörn.
Utvärdering av upprepad användning
Vissa väskor är avsedda för upprepad shopping eller vardagsbruk.
I dessa fall kan köpare vilja utvärdera produkten efter upprepad hantering, lastning och lossning.
Testplanen bör återspegla det faktiska användningsscenariot snarare än att endast förlita sig på ett enda statiskt belastningstest.
Möjliga inspektionspunkter inkluderar:
- Lös sömming
- Handtagets sträckning
- Tygslitage
- Bottenförvrängning
- Sömmens öppning
- Skador på stängningen
- Lossning av hårdvara
Utseende- och dimensionsinspektion
Prestandatestning bör stödjas av dimensionell och visuell inspektion.
En väska kan klara ett belastningstest men fortfarande ha oacceptabla produktionsfel, såsom ojämna handtag, dålig sömbehandling eller felaktiga dimensioner.
Acceptanskriterierna bör därför omfatta både funktionell prestanda och produktens utseende.
Bygg en tydlig acceptansstandard
En användbar inköpsspecifikation bör skilja mellan:
| Kravnivå |
Vad det täcker |
Exempel |
| Designreferens |
Ursprungliga mått och konstruktionsval |
25–38 mm handtagsbredd |
| Tillverkningskrav |
Hur produkten ska monteras |
Dubbelvikt övre fåll, definierad sömsfinish |
| Kvalitetskrav |
Godkänt utförande och utseende |
Inga överhoppade maskor eller lösa trådändar |
| Prestandakrav |
Hur den färdiga väskan måste prestera |
Överenskommet hanterings- eller belastningstest |
| MätTolerans |
Tillåten avvikelse från den godkända specifikationen |
Påsbredd ±10 mm, om överenskommelse |
Denna åtskillnad hjälper till att undvika missförstånd. En föreslagen handtagsbredd är inte automatiskt en prestandagaranti, och en visuellt snygg söm är inte ett bevis på en specifik lastkapacitet.
Vanliga problem med konstruktionen av canvasväskor och deras orsaker
Att förstå vanliga defekter hjälper köpare att identifiera potentiella problem under provgodkännande och massproduktionsinspektion.
| Problem |
Möjlig orsak |
Vad köpare bör kontrollera |
| Ojämn påsform |
Inkonsekvent panelskärning eller sömnadsjustering |
Mönstermått och panelmatchning |
| Vriden sidokil |
Felaktig paneljustering eller ojämna sömmar |
Kilbredd och sömposition |
| Ojämn toppöppning |
Inkonsekvent vikning eller sömnad |
Fållbredd och överkantjustering |
| Lösa invändiga gängor |
Ofullständig kantbehandling eller osäkrade gängändar |
Overlockning och sömavslutning |
| Skrynkliga sömmar |
Felaktig trådspänning eller olämplig stygntäthet |
Maskininställningar och tygkompatibilitet |
| Handtagsfeljustering |
Felaktig positionering under montering |
Fästningsposition och symmetri |
| Tygskada nära handtaget |
Överdriven nålpenetration eller olämplig förstärkning |
Stygnmönster, bakstycke och tygets skick |
| De nedre hörnen ser klumpiga ut |
För många lager tyg eller dålig beskärning |
Hörnmönster och sömsmån |
| Fodret rör sig inuti väskan |
Felaktiga fodermått eller infästning |
Foderpassform och anslutningspunkter |
| Dragkedjans öppning är ojämn |
Dålig justering eller inkonsekvent sömnad |
Dragkedjans placering och konstruktion i den övre kanten |
| Väskan står inte jämnt |
Ojämna bottenmått eller olämplig struktur |
Basmönster och panelmontering |
När ett fel uppstår bör köpare identifiera dess konstruktionsorsak snarare än att be leverantören att göra en allmän justering.
Om till exempel väskan lutar åt ena sidan kan problemet bero på ojämna panelmått, kiljustering eller bottenkonstruktion. Att bara lägga till mer sömmar kanske inte löser det.
Checklista för köpare för konstruktionsspecifikationer för canvasväskor
Innan köpare gör en bulkorder kan de använda följande checklista för att bekräfta de viktigaste konstruktionsdetaljerna med leverantören.
| Objekt |
Viktiga punkter att bekräfta |
| Påsstruktur |
Platt panel / kilformad botten / kilformad stil |
| Slutförd storlek |
Bredd × Höjd × Basdjup; ange mätmetod (platt/upprätt, inner-/ytter) |
| Huvudtyg |
Dukkomposition, vikt, färg, ytfinish |
| Mönster och ådring |
Tygets fiberriktning, panellayout |
| Syspecifikationer |
Sömsmån, stygntyp (vanlig söm / overlocksöm / kantsöm etc.) |
| Armering för last |
Förstärkning för handtag, botten och hörn |
| Invändig ytbehandling |
Overlock-/bindningskrav (avgörande för ofodrade väskor) |
| Prov och specifikationsblad |
Prov endast för referens; formellt specifikationsblad med tolerans krävs |
Om dina produktspecifikationer inte är slutgiltiga kan du helt enkelt skicka oss dina referensbilder, avsedda användning och uppskattad kvantitet.
Vanliga frågor
Vilken är den vanligaste tillverkningsmetoden för tygväskor?
Platt konstruktion och konstruktion med boxade hörn är vanliga alternativ för tygväskor. Platt konstruktion är relativt enkel och lämplig för lätta applikationer, medan boxade hörn ger djup utan att kräva en separat sidopanel. Det bästa valet beror på det avsedda innehållet och den erforderliga kapaciteten.
Vad är skillnaden mellan ett boxat hörn och en gusset?
Ett boxat hörn skapar djup genom att forma väskans nedre hörn, vanligtvis genom en viknings- och sömnadsprocess. En kil använder en extra panel eller strukturerad sektion för att skapa djup längs sidan, botten eller båda. Kilformade väskor ger generellt en mer definierad tredimensionell form.
Ökar ett heltäckande innerfoder väskans bärförmåga?
Nej. Detta är en vanlig konstruktionsfel. I standardväskkonstruktioner är bärhandtagen förankrade genom det yttre canvasskalet (eller genom både skalet och framsidan). Den kinetiska belastningen överförs helt genom handtagsfästena, ytterkanten av canvasen och bottensömmarna. Ett inre foder avslutar interiören, döljer fickornas baksidor och ger en strukturell kropp, men det bidrar med noll mätbar dragkapacitet till väskans bärförmåga.
Är en dubbelskiktad botten nödvändig?
Inte för alla canvasväskor. En enkelskiktad botten kan vara tillräcklig för lätta tillämpningar. En dubbelskiktad botten eller insats kan övervägas när väskan behöver en mer rejäl bottenstruktur. Hela väskan behöver fortfarande utvärderas eftersom bottenförstärkning ensam inte avgör lastkapaciteten.
Vilken sömtyp är bäst för canvasväskor?
Det finns ingen perfekt söm för varje design. Enfärgade sömmar är vanliga för grundläggande montering, överlockade sömmar hjälper till att avsluta råa kanter, bundna sömmar skapar en renare insida och platta sömmar ger en sluten och strukturerad finish. Valet beror på tygets tjocklek, utseende, kostnad och avsedd användning.
Slutsats
Tillverkningen av en canvasväska avgör hur tyget, sömmarna, handtagen, botten och ytbehandlingarna fungerar tillsammans. En enkel platt väska och en strukturerad väska med kil kan använda liknande canvas, men deras tillverkningskrav och produktionskostnader kan vara mycket olika.
För köpare är nyckeln inte att välja den mest komplicerade konstruktionen eller helt enkelt lägga till fler sömmar. Det handlar om att matcha strukturen med väskans avsedda användning, bekräfta de kritiska måtten och fastställa tydliga krav för sömnad, förstärkning och kvalitetskontroll.
ATINITI dessa konstruktionsdetaljer är viktiga när man utvecklar specialanpassade canvasväskor för reklam, detaljhandel och private label-projekt. Genom att bekräfta avsedd användning, dimensioner, handtagsdesign och efterbehandlingskrav tidigt kan köpare arbeta mot en väska som uppfyller både funktionella och varumärkesmässiga förväntningar.
Relaterade produkter
 Senaste nytt