ए टोटे बैग यह सरल दिख सकता है, लेकिन भारी वस्तुओं को उठाने की इसकी क्षमता केवल कपड़े की मजबूती पर निर्भर नहीं करती। संरचनात्मक निर्णयों में से एक सबसे महत्वपूर्ण यह है कि हैंडल्स को बैग के शरीर से कैसे जोड़ा जाता है। यद्यपि दो टोट बैगों में एक ही कैनवास सामग्री, आयाम और हैंडल वेबिंग का उपयोग किया गया हो, उनके जुड़ाव के तरीकों में अंतर के कारण उनका वहन करने का प्रदर्शन बहुत अलग हो सकता है।
दो सामान्य दृष्टिकोण हैं: सिले हुए हैंडल जुड़ाव और धातु रिवेट द्वारा मजबूती प्रदान करना। सिलाई में सुई और धागे के कई प्रवेश द्वारा हैंडल को कपड़े से जोड़ा जाता है, जबकि रिवेट्स कई परतों की सामग्री को यांत्रिक रूप से कसकर जोड़ते हैं। दोनों विधियाँ बैग निर्माण में व्यापक रूप से उपयोग की जाती हैं, लेकिन वे बल को अलग-अलग तरीके से वितरित करती हैं, विफलता के जोखिम अलग-अलग होते हैं, और विभिन्न उत्पाद डिज़ाइनों के लिए उपयुक्त होती हैं।
ब्रांड्स और खरीद टीमों के लिए जो स्रोत कस्टम टोट बैग, इन विधियों में से किसी एक का चयन करना केवल यह तय करने का मामला नहीं है कि कौन-सी विधि अधिक मज़बूत लगती है। एक रिवेट अतिरिक्त यांत्रिक सुरक्षा प्रदान कर सकता है, लेकिन यह स्वचालित रूप से आसपास के कपड़े के फटने को नहीं रोकता है। इसी तरह, एक मज़बूती दी गई सिलाई पैटर्न एक बड़े संलग्न क्षेत्र को प्रदान कर सकता है, लेकिन उसका प्रदर्शन अभी भी धागे की गुणवत्ता, सिलाई की स्थिति, कपड़े की स्थिति और निर्माण की सटीकता पर निर्भर करता है।
सही विकल्प का चयन उद्दिष्ट वहन भार, उपयोग की आवृत्ति, सामग्री के संयोजन, उत्पाद के बाहरी रूप और निर्माण आवश्यकताओं पर निर्भर करता है।
यह मार्गदर्शिका यह जाँचती है कि सिलाई और रिवेट द्वारा मज़बूती देने के तरीके टोट बैग की भार क्षमता को कैसे प्रभावित करते हैं, उनके संरचनात्मक लाभों और सीमाओं की तुलना करती है, सामान्य विफलता बिंदुओं की व्याख्या करती है, और खुदरा, प्रचारात्मक, किराना और निजी-लेबल अनुप्रयोगों के लिए अनुकूलित टोट बैग विकसित करने वाले खरीदारों के लिए व्यावहारिक सिफारिशें प्रदान करती है।
हैंडल भार स्थानांतरण की संरचनात्मक यांत्रिकी
जब एक लोडेड टोट बैग को उठाया जाता है, तो गुरुत्वाकर्षण उसकी सामग्री को नीचे की ओर आधार और निचले पार्श्व पैनलों के विरुद्ध खींचता है। यह यांत्रिक तनाव बैग के शरीर के माध्यम से ऊपर की ओर प्रवाहित होता है और हैंडल संलग्नता क्षेत्रों पर अधिकांश भार केंद्रित करता है, जिसके बाद यह उपयोगकर्ता के हाथों या कंधे तक पहुँचता है।
यांत्रिक भार-पथ एक सीधी प्रगति का अनुसरण करता है:
- सामग्री का भार : नीचे की ओर गुरुत्वाकर्षण और पार्श्व दबाव को तल और पार्श्व दीवारों के विरुद्ध उत्पन्न करता है।
- शरीर पैनल : कपड़े के धागे वार्प और वेफ्ट बुनावट के अनुदिश ऊपर की ओर तन्य बल को संचारित करते हैं।
- हैंडल संलग्नता इंटरफ़ेस : वह महत्वपूर्ण संक्रमण क्षेत्र जहाँ ऊपर की ओर खींचने वाला बल शरीर के कपड़े से मिलता है। यह प्राथमिक विफलता जोखिम क्षेत्र है।
- हैंडल स्ट्रैप्स : वेबिंग या चमड़े के हैंडल संकलित भार को प्राप्त करते हैं और उसे उपयोगकर्ता को स्थानांतरित करते हैं।
हैंडल संलग्नता एक प्राथमिक बल स्थानांतरण क्षेत्र के रूप में
हैंडल स्ट्रैप का स्वयं का हिस्सा शायद ही कभी पहले टूटता है। 3.8 सेमी (1.5 इंच) चौड़ाई के मानक कॉटन या पॉलिएस्टर वेबिंग स्ट्रैप की अकेले की तन्य भंग शक्ति सामान्यतः 100 किग्रा से अधिक होती है।
हालाँकि, उस वेबिंग और बैग के पैनल के बीच का संयोजन एक महत्वपूर्ण तनाव संक्रमण बिंदु है। यदि एक भारी-उपयोग स्ट्रैप को केवल एक छोटी सी अकेली सीम के साथ हल्के कैनवास शरीर से जोड़ा जाता है, तो स्ट्रैप के भौतिक सीमा तक पहुँचने से काफ़ी पहले ही कपड़ा या धागा विफल हो जाएगा।
एक अच्छी तरह से अभियांत्रिकृत हैंडल संयोजन को तन्य बल को अलग-अलग बिंदुओं से दूर स्थानांतरित करना चाहिए और इसे मुख्य कपड़े के स्थिर, प्रबलित हिस्से पर समान रूप से वितरित करना चाहिए।
स्थैतिक भार बनाम गतिशील झटका भार
वास्तविक दुनिया में एक बैग को ले जाना निरंतर गति के साथ होता है, न कि स्थैतिक रूप से पकड़े रखना। वास्तविक दुनिया में बैग ले जाने में कई यांत्रिक चर शामिल होते हैं:
- गतिशील प्रभाव : चलना, झूलना और अचानक उठाना सामग्री के स्थैतिक भार को 1.5 से 2 गुना तक प्रभावी रूप से बढ़ा देता है।
- अकेंद्रित खींचना जब कोई उपयोगकर्ता केवल एक हैंडल का उपयोग करके एक बैग उठाता है या जब आंतरिक सामग्री अंदर स्थानांतरित हो जाती है, तो एक संलग्नता क्षेत्र लगभग कुल वहन तनाव का १००% अवशोषित कर लेता है।
- कोणीय तनाव एक टोट बैग को बाहर की ओर उठाना या एक मोटी कोट पर इसे पहनना सीम या रिवेट के ऊपरी किनारे पर कोणीय छीलने के बल लगाता है, न कि शुद्ध नीचे की ओर अपरिवर्तित खिंचाव बल।
अति-छिद्रण का जोखिम
बैग निर्माण में एक सामान्य भ्रामक धारणा यह है कि अधिक फास्टनर जोड़ने से संयोजन स्वतः मजबूत हो जाता है।
वास्तव में, प्रत्येक सुई का छेद और प्रत्येक पंच किया गया रिवेट का छेद आधार कपड़े में संरचनात्मक ताने के धागों को हटा देता है या विस्थापित कर देता है। जब सिलाई बहुत घनी लगाई जाती है (उदाहरण के लिए, एक इंच में १२ से अधिक सिलाई) या जब कई रिवेट एक-दूसरे के बहुत निकट स्थापित किए जाते हैं, तो वे एक छिद्रित फटने वाले पट्टी की तरह कार्य करते हैं। भारी भार के तहत, कपड़ा सिर्फ छेदों की पंक्ति के नीचे फट जाता है।
टोट बैग में सामान्य संरचनात्मक विफलता के रूप
यह समझना कि हैंडल कनेक्शन कैसे और क्यों विफल होते हैं, उत्पाद विकासकर्ताओं को मूल कारणों की पहचान करने में सक्षम बनाता है।
| विफलता क्षेत्र |
दृश्य लक्षण |
मूल कारण |
इंजीनियरिंग सुधार |
| सिलाई रेखा |
धागे टूट जाते हैं, खुल जाते हैं, या ढीले पड़ जाते हैं |
कम धागे की तन्य शक्ति, घर्षण क्षरण, या खराब बैकटैकिंग |
बॉन्डेड पॉलिएस्टर धागे (टेक्स ६०–८०) पर अपग्रेड करें और सभी सिलाई के सिरों को लॉक करें |
| सीम के साथ कपड़ा |
सुई के छेदों के निशान पर कपड़ा साफ़-साफ़ फट जाता है |
अत्यधिक सिलाई घनत्व के कारण सुई के छिद्रण का प्रभाव |
सिलाई घनत्व को ७–९ एसपीआई तक कम करें; संलग्न सतह के क्षेत्रफल को बढ़ाएँ |
| हैंडल अटैचमेंट क्षेत्र |
पूरा हैंडल अलग हो जाता है और कैनवास का एक टुकड़ा फट जाता है |
छोटा संलग्नक क्षेत्र या आंतरिक सहारा की कमी |
हैंडल ओवरलैप को शरीर के नीचे तक बढ़ाएँ; एक आंतरिक प्रबलन पैच डालें |
| रिवेट हार्डवेयर |
रिवेट खुल जाता है, तना टूट जाता है, या टोपी ढीली हो जाती है |
गलत शैंक लंबाई, कमज़ोर मिश्र धातु, या गलत सेटिंग दबाव |
रिवेट पोस्ट की लंबाई को सामग्री स्टैक के अनुरूप बनाएँ; कैलिब्रेटेड सेटिंग डाइज़ का उपयोग करें |
| रिवेट के चारों ओर कपड़ा |
कपड़ा छेद के चारों ओर फैलता है, लंबा हो जाता है, या फट जाता है |
पर्याप्त आंतरिक सहारा के बिना केंद्रित अपरिवर्तन तनाव |
अंदर की ओर एक धातु वॉशर या घना प्रबलन पैड जोड़ें |
| ऊपरी किनारा |
ऊपरी किनारा खुल जाता है, नीचे की ओर मुड़ जाता है, या फट जाता है |
मोड़ की गहराई बहुत कम है या आंतरिक प्रबलन टेप अनुपस्थित है |
ऊपरी किनारे के मोड़ को कम से कम ३.० सेमी तक बढ़ाएँ और मुड़े किनारे वाले निर्माण का उपयोग करें |
| आधार और पार्श्व सीवन |
निचले कोने फट जाते हैं या पार्श्व सीवन अलग हो जाते हैं |
सीवन की चौड़ाई कम है या एकल-सिलाई संयोजन है |
फ्रेंच सीवन, बाउंड सीवन, या डबल-सिलाई फ्लैट-फेल्ड निर्माण का उपयोग करें |
सिलाई के माध्यम से टोट बैग के हैंडल को कैसे प्रबलित किया जाता है
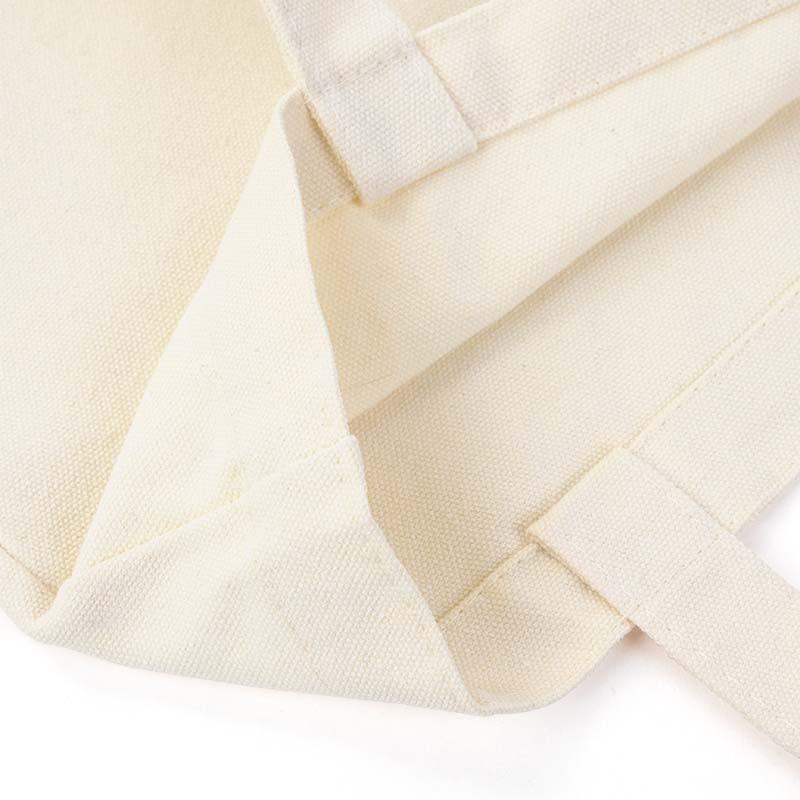
सिलाई टैक्सटाइल टोट बैगों पर हैंडल लगाने के सबसे सामान्य तरीकों में से एक है। यह हैंडल और बैग के शरीर के माध्यम से सिलाई धागे को पार करके एक श्रृंखला में अंतर्लॉकित या अन्यथा सुरक्षित सिलाई बनाकर एक संबंध बनाती है।
एकल यांत्रिक फास्टनर के विपरीत, सिलाई एक अपेक्षाकृत बड़े संलग्न क्षेत्र का निर्माण कर सकती है। हैंडल को उसके किनारों के बीच, उसकी चौड़ाई के पार, या पैटर्नों के संयोजन के माध्यम से सुरक्षित किया जा सकता है।
यह लचीलापन सिलाई को टोट बैग के विभिन्न प्रकार के निर्माण के लिए उपयुक्त बनाता है।
सिले हुए हैंडल अटैचमेंट का कार्य कैसे करता है
जब कोई हैंडल टोट बैग पर सिला जाता है, तो सिलाई का धागा हैंडल के सामग्री और बैग के पैनल के बीच बल को स्थानांतरित करता है।
जब बैग को उठाया जाता है, तो धागे पर तनाव पड़ता है और सुई के छेदों के आसपास का कपड़ा स्थानीय स्तर पर तनाव का अनुभव करता है।
कनेक्शन का प्रदर्शन कई चरों पर निर्भर करता है:
- सिलाई का प्रकार और पैटर्न
- धागे की मजबूती और संगतता
- सिलाई घनत्व
- अटैचमेंट की लंबाई और चौड़ाई
- सीम की अनुमति
- कपड़े की परतों की संख्या
- कपड़े की मोटाई और फटने के प्रति प्रतिरोध
- सिलाई की गुणवत्ता और स्थिरता
एक उचित रूप से डिज़ाइन किया गया सिला हुआ अटैचमेंट बल को एक छोटे से यांत्रिक कनेक्शन पर केंद्रित करने के बजाय कई स्टिच लाइनों पर वितरित कर सकता है।
हालाँकि, स्टिच को सही स्थिति में होना आवश्यक है, और कपड़ा इतना मज़बूत होना चाहिए कि वह उनके माध्यम से स्थानांतरित किए गए बलों का प्रतिरोध कर सके।
टोट बैग हैंडल के मज़बूतीकरण के लिए सामान्य सिलाई विधियाँ
विभिन्न सिलाई पैटर्न विभिन्न संरचनात्मक उद्देश्यों की सेवा करते हैं। निम्नलिखित विधियाँ विशेष रूप से उन टोट बैगों के विकास के दौरान प्रासंगिक हैं जिनमें मज़बूत हैंडल होते हैं।
ए। सीधी सिलाई
सीधी सिलाई एक मूलभूत सिलाई विधि है, जिसमें स्टिच एक निरंतर रेखा में चलते हैं।
इसका उपयोग आमतौर पर वेबिंग हैंडल, कपड़े के स्ट्रैप और मोड़े हुए सामग्री के किनारों को सुरक्षित करने के लिए किया जाता है।
टोट बैगों के लिए, सीधी सिलाई को हैंडल अटैचमेंट क्षेत्र के नीचे एक या कई समानांतर पंक्तियों में लगाया जा सकता है।
लाभ:
- सरल निर्माण और कुशल उत्पादन
- साफ़, अदृश्य उपस्थिति
- कॉटन, कैनवास और पॉलिएस्टर के कई कपड़ों के लिए उपयुक्त
- गुणवत्ता नियंत्रण के दौरान निरीक्षण करना आसान
- जब सिलाई का क्षेत्र पर्याप्त रूप से लंबा होता है, तो प्रभावी संलग्नता प्रदान कर सकता है
मर्जित बिंदु:
- एकल छोटी सिलाई रेखा खींचने के बल को केंद्रित कर सकती है।
- यदि धागे को उचित रूप से सुरक्षित नहीं किया जाता है, तो सिलाई की शुरुआत और समाप्ति कमजोर हो सकती है।
- प्रदर्शन संलग्नता के आयामों और कपड़े की गुणवत्ता पर भारी रूप से निर्भर करता है।
बल के वितरण को सुधारने के लिए कई समानांतर पंक्तियाँ उपयोगी हो सकती हैं, लेकिन उन्हें उचित अंतराल और कपड़े के किनारे से उचित दूरी पर स्थित करना आवश्यक है।
सीधी सिलाई आमतौर पर हल्के से मध्यम-उपयोग वाले टोट बैग्स और उन डिज़ाइनों के लिए उपयुक्त है जहाँ हैंडल संलग्नता के पास पर्याप्त सतह क्षेत्र होता है।
ख. डबल सिलाई
डबल सिलाई आमतौर पर एक ही निर्माण क्षेत्र को सुरक्षित करने वाली दो समानांतर सिलाई पंक्तियों को संदर्भित करती है।
यह एक अतिरिक्त संलग्नता रेखा प्रदान करता है और जब एक पंक्ति क्षतिग्रस्त हो जाती है, तो कनेक्शन के खुलने को रोकने में सहायता कर सकता है।
उदाहरण के लिए, एक कपास वेबिंग हैंडल को उसकी संलग्नता लंबाई के दौरान दो समानांतर पंक्तियों के साथ सुरक्षित किया जा सकता है।
लाभ:
- अतिरिक्त संलग्नता सुरक्षा प्रदान करता है
- तनाव को एक से अधिक सिलाई रेखाओं पर वितरित करने में सहायता करता है
- एक अपेक्षाकृत साफ़ उपस्थिति प्रदान करता है
- रोज़मर्रा की खरीदारी और प्रचारात्मक टोट बैग के लिए उपयुक्त
मर्जित बिंदु:
- दो सिलाई पंक्तियाँ स्वतः भार क्षमता को दोगुना नहीं करती हैं।
- यदि दोनों पंक्तियाँ किनारे के बहुत पास हों, तो आसपास का कपड़ा फिर भी फट सकता है।
- खराब धागे का चयन दोनों पंक्तियों को एक ही तरह से प्रभावित कर सकता है।
डबल सिलाई उपयोगी होती है जब संलग्नता क्षेत्र को दृश्यमान धातु फिटिंग्स के बिना अतिरिक्त सुरक्षा की आवश्यकता होती है।
सी. बॉक्स स्टिचिंग
बॉक्स स्टिचिंग में हैंडल अटैचमेंट के क्षेत्र के चारों ओर आयताकार स्टिच पैटर्न का उपयोग किया जाता है।
हैंडल या वेबिंग को आयताकार आकृति की परिधि के अनुदिश सुरक्षित किया जाता है, जिससे एकल सीधी स्टिच लाइन की तुलना में व्यापक संबंध बनता है।
यह पैटर्न अक्सर टोट हैंडल, वेबिंग लूप और स्ट्रैप अटैचमेंट बिंदुओं के लिए उपयोग किया जाता है।
लाभ:
- अटैचमेंट क्षेत्र के कई पक्षों को सुरक्षित करता है
- एक स्पष्ट और तुलनात्मक रूप से आसानी से निरीक्षण योग्य निर्माण प्रदान करता है
- समतल वेबिंग और कपड़े के हैंडल के लिए उपयुक्त
- इसे कई टोट बैग डिज़ाइन में एकीकृत किया जा सकता है
मर्जित बिंदु:
- स्टिच पैटर्न के कोनों पर संकेंद्रित तनाव हो सकता है
- एक छोटा बॉक्स पैटर्न बड़े बैग के लिए पर्याप्त अटैचमेंट क्षेत्र प्रदान नहीं कर सकता है।
- इसका प्रदर्शन आसपास के कपड़े और पुनर्बलन पर निर्भर करता है।
बॉक्स स्टिचिंग विशेष रूप से उपयोगी होती है जब हैंडल की संलग्न सतह अपेक्षाकृत समतल होती है।
डी. बॉक्स-एक्स स्टिचिंग
बॉक्स-एक्स स्टिचिंग आयताकार बॉक्स के पार विकर्ण सिलाई जोड़ती है, जिससे एक एक्स-आकार का पैटर्न बनता है।
साधारण बॉक्स की तुलना में, विकर्ण रेखाएँ केंद्रीय संलग्न क्षेत्र के माध्यम से अतिरिक्त सिलाई मार्ग प्रदान करती हैं।
यह गति का विरोध करने और बल को विभिन्न दिशाओं में वितरित करने में सहायता कर सकता है।
लाभ:
- संलग्न क्षेत्र में पुनर्बलन प्रदान करता है
- वेबिंग और समतल हैंडल कनेक्शन को स्थिर करने में सहायता करता है
- बार-बार उपयोग के लिए डिज़ाइन किए गए टोट बैग के लिए उपयुक्त
- एक पहचानने योग्य पुनर्बलित उपस्थिति प्रदान करता है
मर्जित बिंदु:
- अधिक सुई प्रवेश की आवश्यकता होती है।
- पैटर्न को प्रभावी होने के लिए पर्याप्त स्थान की आवश्यकता होती है।
- अत्यधिक सिलाई हल्के या ढीले बुने गए कपड़े को क्षतिग्रस्त कर सकती है।
- यह स्वतः हर अन्य संलग्नता विधि से मजबूत नहीं होती है।
बॉक्स-एक्स सिलाई आमतौर पर मध्यम से भारी ड्यूटी कैनवास टोट बैग के लिए एक व्यावहारिक विकल्प है, विशेष रूप से जब हैंडल को अपेक्षाकृत घने उत्पादों को उठाने के लिए डिज़ाइन किया गया हो।
ई. बार्टैक सिलाई
बार्टैक सिलाई एक विशिष्ट बिंदु को मजबूत करने के लिए छोटी सिलाइयों के घने समूह का उपयोग करती है।
बॉक्स सिलाई के विपरीत, जो एक बड़े आयताकार क्षेत्र को कवर करती है, बार्टैक एक अपेक्षाकृत छोटे खंड में मजबूती प्रदान करती है।
इसका उपयोग आमतौर पर वेबिंग के सिरों, स्ट्रैप कनेक्शन, पॉकेट के कोनों और अन्य तनाव बिंदुओं पर किया जाता है।
लाभ:
- स्थानीय मजबूती प्रदान करता है
- हैंडल के छोरों और वेबिंग कनेक्शन को सुरक्षित करने में सहायता कर सकता है
- बार्टैक उपकरणों के साथ उत्पादन वातावरण के लिए उपयुक्त
- कुल बैग के बाहरी रूप में कोई महत्वपूर्ण परिवर्तन किए बिना शामिल किया जा सकता है
मर्जित बिंदु:
- लंबे हैंडल अटैचमेंट की तुलना में यह एक छोटे क्षेत्र को कवर करता है
- यह पर्याप्त अटैचमेंट लंबाई या प्रबलन कपड़े के स्थान पर नहीं आता है
- अत्यधिक घनत्व कुछ सामग्रियों को क्षतिग्रस्त कर सकता है
बार्टैक्स एक बड़े सिले हुए अटैचमेंट के छोरों पर द्वितीयक प्रबलन के रूप में विशेष रूप से उपयोगी होते हैं
सिलाई विधि की तुलना
| सिलाई की विधि |
निर्माण |
मुख्य संरचनात्मक लाभ |
उपयुक्त अनुप्रयोग |
मुख्य विचार |
| सीधी सिलाई |
एक या अधिक रैखिक पंक्तियाँ |
हैंडल को एक परिभाषित रेखा के साथ सुरक्षित करता है |
हल्के वजन और मानक टोट बैग |
लगाव की लंबाई और धागे की गुणवत्ता |
| डबल स्टिचिंग |
दो समानांतर पंक्तियाँ |
दूसरी लगाव रेखा जोड़ता है |
रोज़मर्रा की खरीदारी के लिए टोट |
टाँकों के बीच की दूरी और किनारे से दूरी |
| बॉक्स सिलाई |
आयताकार टाँकों का पैटर्न |
लगाव के कई पक्षों को सुरक्षित करता है |
कैनवास और वेबिंग हैंडल |
बॉक्स के आयाम और कपड़े की मजबूती |
| बॉक्स-एक्स सिलाई |
विकर्ण X के साथ बॉक्स पैटर्न |
केंद्रीय क्षेत्र में मजबूती जोड़ता है |
मध्यम से भारी उपयोग के टोट बैग |
अत्यधिक सुई छिद्रों से बचें |
| बार्टैक सिलाई |
घने छोटे टाँकों का समूह |
विशिष्ट तनाव बिंदुओं को मजबूत करता है |
हैंडल के सिरे और वेबिंग टैब |
एक उपयुक्त आधार निर्माण की आवश्यकता होती है |
किसी भी एकल पैटर्न का चयन केवल उसकी उपस्थिति के आधार पर नहीं किया जाना चाहिए। टाँकों का निर्माण सामग्री, हैंडल के आयाम, अपेक्षित भार और कुल बैग डिज़ाइन के अनुरूप होना चाहिए।
धागे की गुणवत्ता और सिलाई की घनत्व क्यों महत्वपूर्ण है
यदि धागा उपयुक्त न हो, तो भले ही सिलाई का पैटर्न अच्छी तरह से डिज़ाइन किया गया हो, वह प्रदर्शन में कमज़ोर हो सकता है।
धागे में निर्धारित उपयोग के लिए पर्याप्त तन्य सामर्थ्य और घर्षण प्रतिरोध होना आवश्यक है। इसके अतिरिक्त, यह सिलाई मशीन, सुई, कपड़े की मोटाई और आवश्यक सिलाई निर्माण के साथ संगत होना चाहिए।
बहुत कमज़ोर धागा बार-बार तनाव के कारण टूट सकता है। हल्के कपड़े के लिए बहुत मोटा धागा कपड़े में अनावश्यक सुई क्षति या खराब सिलाई निर्माण का कारण बन सकता है।
सिलाई की घनत्व का भी संतुलन आवश्यक है।
बहुत कम सिलाइयाँ हैंडल को पर्याप्त रूप से सुरक्षित नहीं रख सकतीं। बहुत अधिक सिलाइयाँ, विशेष रूप से पतले या ढीले बुने गए कपड़ों में, छिद्रों की कमज़ोर पंक्ति बना सकती हैं।
उत्पादन विनिर्देशों के लिए, खरीदारों को "मज़बूत सिलाई" जैसे सामान्य कथन पर निर्भर नहीं रहना चाहिए, बल्कि धागे के प्रकार, सिलाई के पैटर्न, अनुमानित सिलाई घनत्व और संलग्न करने के आयामों की पुष्टि करनी चाहिए।
सामग्री के आधार पर अनुशंसित सिलाई घनत्व (एसपीआई - प्रति इंच सिलाई)
- हल्का कैनवास / मसलिन (6–10 औंस): 8 – 10 एसपीआई (सिलाई लंबाई लगभग 2.5–3.2 मिमी)
- भारी डक कैनवास (12–18 औंस): 6 – 7 एसपीआई (सिलाई लंबाई लगभग 3.6–4.2 मिमी)
- अत्यधिक भारी डक कैनवास (20–24 औंस): 5 – 6 एसपीआई (सिलाई लंबाई लगभग 4.2–5.0 मिमी)
- तकनीकी कॉर्डुरा / ऑक्सफोर्ड नायलॉन: 6 – 8 एसपीआई (सिलाई लंबाई लगभग 3.2–4.2 मिमी)
- गैर-बुना पॉलीप्रोपिलीन (80–120 जीएसएम): 5 – 6 एसपीआई (गोल-सिरे वाली सुईयों का उपयोग अनिवार्य है)
- प्रामाणिक चमड़ा (2.0–3.5 मिमी): 5 – 6 एसपीआई (सिलाई लंबाई लगभग 4.2–5.0 मिमी)
जब सिलाई बेहतर विकल्प होती है
सिलाई आमतौर पर तब एक व्यावहारिक विकल्प होती है जब:
- बैग मुख्य रूप से कपास, कैनवास, पॉलिएस्टर या समान सिलाई योग्य कपड़ों से बना होता है।
- हैंडल को एक अपेक्षाकृत बड़े संलग्न क्षेत्र की आवश्यकता होती है।
- डिज़ाइन को साफ़, कपड़े-केंद्रित दिखावट की आवश्यकता होती है।
- उत्पाद को हैंडल कनेक्शन के आसपास लचीलापन की आवश्यकता होती है।
- बैग को धोया जा सकता है या इसमें न्यूनतम धातु घटकों की आवश्यकता होती है।
- डिज़ाइन में कई कपड़े की परतें या एक विस्तारित हैंडल संरचना शामिल है।
प्रचारात्मक टोट बैग, पुनः उपयोग करने योग्य शॉपिंग बैग और कई कैनवास खुदरा बैग के लिए, सिले हुए हैंडल संलग्नक उत्पादन दक्षता, दिखावट और संरचनात्मक लचीलापन का एक अच्छा संतुलन प्रदान करते हैं।
हालाँकि, वास्तविक प्रदर्शन की जाँच अंतिम बैग के परीक्षण के माध्यम से की जानी चाहिए।
टोट बैग पर रिवेट प्रबलन कैसे कार्य करते हैं
रिवेट यांत्रिक फास्टनर होते हैं जिनका उपयोग सामग्री की परतों को जोड़ने और सुरक्षित करने के लिए किया जाता है।
एक सामान्य रिवेट में एक शीर्ष और एक शैंक या डंडी होती है। स्थापना के दौरान, डंडी सामग्री में तैयार किए गए छिद्रों के माध्यम से गुज़रती है, और इसका सिरा यांत्रिक रूप से विकृत या सुरक्षित किया जाता है ताकि एक स्थायी संबंध बनाया जा सके।
सिलाई के विपरीत, जो कई धागे के छेदों के माध्यम से जुड़ाव को फैलाती है, एक रिवेट एक स्थानिक यांत्रिक कनेक्शन बनाता है।
रिवेट्स का उपयोग आमतौर पर चमड़े के सामान, डेनिम उत्पादों, कैनवास एक्सेसरीज़, कार्य बैग्स और कुछ चुनिंदा टोट बैग डिज़ाइनों में किया जाता है।
कपड़े के बैगों में, उन्हें अक्सर हैंडल जुड़ाव के बिंदुओं के चारों ओर स्थापित किया जाता है ताकि अतिरिक्त यांत्रिक पकड़ प्रदान की जा सके या एक विशिष्ट औद्योगिक या प्रीमियम उपस्थिति बनाई जा सके।
एक रिवेट बल को कैसे स्थानांतरित करता है
जब रिवेट लगाए गए टोट के हैंडल को खींचा जाता है, तो बल हैंडल या जुड़ाव टैब से रिवेट में स्थानांतरित हो जाता है।
रिवेट संबंधित परतों को यांत्रिक क्लैम्पिंग और बेयरिंग संपर्क के माध्यम से एक साथ पकड़े रखता है।
फिर भार आसपास के कपड़े या प्रबलन सामग्री में स्थानांतरित कर दिया जाता है।
इससे एक महत्वपूर्ण अंतर उत्पन्न होता है:
रिवेट इसके आसपास की सामग्री से मज़बूत भी हो सकता है, लेकिन यदि कपड़ा स्थानिक बल को सहन नहीं कर पाता है तो कनेक्शन फिर भी विफल हो सकता है।
उदाहरण के लिए, एक पतले सूती पैनल के माध्यम से स्थापित एक धातु रिवेट अक्षुण्ण बना रह सकता है, जबकि छेद के चारों ओर का कपड़ा धीरे-धीरे खिंचकर फटने लगता है।
इसीलिए रिवेट के चयन में केवल धातु घटक के बजाय संपूर्ण सामग्री स्टैक को ध्यान में रखना आवश्यक है।
बैग निर्माण में प्रयुक्त सामान्य रिवेट प्रकार
विभिन्न रिवेट्स को विभिन्न सामग्रियों, मोटाइयों और स्थापना आवश्यकताओं के लिए डिज़ाइन किया गया है।
| रिवेट प्रकार |
निर्माण |
सामान्य अनुप्रयोग |
मुख्य विचार |
| एकल-कैप रिवेट |
एक तरफ सजावटी कैप, और दूसरी तरफ एक पोस्ट तथा बैकिंग |
कैनवास एक्सेसरीज़ और सरल बैग विवरण |
पीछे की ओर समापन और उपयुक्त पोस्ट लंबाई |
| द्वि-कैप रिवेट |
दोनों ओर समाप्त कैप |
टोट बैग के हैंडल और दृश्यमान हार्डवेयर कनेक्शन |
दोनों तरफ सजावटी उपस्थिति होती है |
| ट्यूबुलर रिवेट |
खोखला या आंशिक रूप से खोखला धातु का स्तंभ |
चमड़े के सामान और चुनिंदा बैग निर्माण |
उचित स्तंभ लंबाई और सेटिंग दबाव |
| अर्ध-ट्यूबुलर रिवेट |
आंशिक रूप से खोखला शैंक जो स्थापना के दौरान फैलता है |
कपड़े और चमड़े के सहायक उपकरण |
सामग्री की मोटाई और सेटिंग की सुसंगतता |
| सोलिड रिवेट |
स्थापना के दौरान ठोस धातु की शैंक विकृत हो गई |
भारी उपयोग के लिए हार्डवेयर अनुप्रयोग |
उपयुक्त औज़ार और पहुँच की आवश्यकता होती है |
प्रत्येक प्रकार की उपलब्धता और उपयुक्तता बैग के निर्माण और उत्पादन उपकरण पर निर्भर करती है।
अधिकांश कस्टम कपड़े के टोट बैग के लिए, निर्णय सबसे पहले सामग्री की मोटाई और आवश्यक कनेक्शन डिज़ाइन से शुरू करना चाहिए, रिवेट के बाहरी रूप से नहीं।
रिवेटेड बैग निर्माण के लिए इंजीनियरिंग आवश्यकताएँ
पूर्व-समय फटने और हार्डवेयर विफलता को रोकने के लिए, रिवेटेड डिज़ाइन को इन संरचनात्मक नियमों का पालन करना आवश्यक है:
- अनिवार्य बैकिंग वॉशर या प्रबलन पैड : किसी भी रिवेट को कभी भी एकल परत बुने हुए कैनवास के माध्यम से स्थापित नहीं किया जाना चाहिए। बैग के भीतर एक आंतरिक धातु वॉशर, उच्च-घनत्व वाला पॉलीएथिलीन (HDPE) प्रबलन प्लेट, या भारी चमड़े/वेबिंग का बैकिंग पैच लगाया जाना चाहिए। यह बैकिंग लोड-बेयरिंग सतह क्षेत्रफल को ३००% से ५००% तक बढ़ा देती है, जिससे रिवेट का सिर कपड़े के माध्यम से निकलने से रोका जाता है।
- कड़े किनारे की दूरी सहिष्णुता रिवेट के छिद्र का केंद्र किसी भी कच्चे या पूर्ण वस्त्र के किनारे से कम से कम १.५ से २.० गुना रिवेट कैप व्यास की दूरी पर स्थित होना चाहिए। हेम के किनारे के बहुत पास छिद्रित किए गए छिद्र भारी भार के तहत घातक किनारा विस्फोट का शिकार हो जाएँगे।
- सटीक पोस्ट लंबाई मिलान रिवेट पोस्ट की लंबाई संपीड़ित न हुए सामग्री स्टैक की मोटाई के बराबर होनी चाहिए, और उचित रोल-ओवर विकृति के लिए २.० से ३.० मिमी अतिरिक्त होनी चाहिए। बहुत छोटी पोस्ट हल्के तनाव के तहत अलग हो जाएगी, जबकि बहुत लंबी पोस्ट पार्श्व रूप से मुड़ जाएगी, जिससे एक अस्थिर, ढीला संबंध बन जाएगा।
- संक्षारण प्रतिरोध और सतह समाप्ति धातु के हार्डवेयर को ठोस पीतल, स्टेनलेस स्टील या उच्च-गुणवत्ता वाले जिंक मिश्र धातु के रूप में निर्दिष्ट किया जाना चाहिए, जिन पर इलेक्ट्रोप्लेटेड परतें (जैसे प्राचीन पीतल, गनमेटल या निकल-मुक्त कोटिंग) लगाई गई हों। धोने योग्य बैग के लिए, हार्डवेयर को २४ से ४८ घंटे के नमक के छिड़काव परीक्षण (ASTM B117) में सफल होना आवश्यक है, ताकि यह सुनिश्चित किया जा सके कि यह गीले होने पर कैनवास में जंग नहीं लगाएगा या रंग का रिसाव नहीं करेगा।
रिवेट द्वारा प्रबलन के लाभ
रिवेट्स बैग निर्माण में कई लाभ प्रदान करते हैं।
- यांत्रिक संबंध: उचित रूप से स्थापित रिवेट द्वारा सामग्री की परतों के बीच एक प्रत्यक्ष यांत्रिक संबंध बनाया जाता है। यह उस विशिष्ट संबंध को बनाए रखने के लिए सिलाई के धागे पर निर्भर नहीं करता है।
- स्थानिक मजबूती: रिवेट्स चुनिंदा संलग्न बिंदुओं को मजबूत कर सकते हैं, खासकर जब डिज़ाइन में पहले से ही उपयुक्त मोड़ी हुई या परतदार रचना हो।
- विशिष्ट उपस्थिति: धातु के रिवेट्स वर्कवियर, डेनिम, औद्योगिक या प्रीमियम लेदर-गुड्स का रूप दे सकते हैं।
- स्थिर हार्डवेयर स्थिति: जब स्थापना उपकरण और विनिर्देशों पर नियंत्रण रखा जाता है, तो रिवेट्स उत्पादन बैचों के आर-पार सुसंगत स्थापना प्रदान कर सकते हैं।
- चुनिंदा सामग्री संयोजनों के लिए उपयोगी: रिवेट्स उपयुक्त हो सकते हैं जब चमड़े के टैब, मोटे कैनवास की परतें या हार्डवेयर घटकों को एक साधारण कपड़े की सीम के माध्यम से सुरक्षित करना कठिन हो।
रिवेट्स की सीमाएँ
रिवेट्स की कुछ सीमाएँ भी होती हैं, जिन पर खरीदारों को एक कस्टम टोट बैग में उनका उपयोग शुरू करने से पहले विचार करना चाहिए।
- स्थानीय तनाव संकेंद्रण: एक लंबी सिलाई द्वारा जोड़ के विपरीत, एक रिवेट बल को अपेक्षाकृत छोटे क्षेत्र के माध्यम से स्थानांतरित करता है। आसपास के कपड़े को परिणामी बेयरिंग और खींचने के बल को सहन करने में सक्षम होना चाहिए।
- छेद से संबंधित क्षति: रिवेट लगाने के लिए एक छेद या पूर्व-तैयार खुला स्थान की आवश्यकता होती है। यदि छेद बहुत बड़ा है, किनारे के बहुत पास है, या उसका समापन अच्छी तरह नहीं किया गया है, तो कपड़ा फटने के प्रति अधिक संवेदनशील हो सकता है।
- सीमित लचीलापन: एक कठोर धातु का जुड़ाव जुड़े हुए परतों के बीच गति को प्रतिबंधित कर सकता है। जुड़ाव के चारों ओर बार-बार मोड़ने से कुछ निर्माणों में क्षरण उत्पन्न हो सकता है।
- संक्षारण और सतह का क्षरण: धातु का चयन महत्वपूर्ण है, विशेष रूप से उन बैग्स के लिए जो नमी, बार-बार सफाई या बाहरी परिस्थितियों के संपर्क में रहते हैं। एक अनुपयुक्त फिनिश संक्षारित हो सकता है, रंग बदल सकता है या आसपास की सामग्रियों को खरोंच सकता है।
- स्थापना की सुसंगतता: गलत सेटिंग दबाव के कारण कनेक्शन ढीले हो सकते हैं, कैप्स को नुकसान पहुँच सकता है, हार्डवेयर विकृत हो सकता है, या कपड़े पर अत्यधिक संपीड़न हो सकता है।
- अतिरिक्त उत्पादन आवश्यकताएँ: रिवेट्स के लिए उपयुक्त उपकरण, हार्डवेयर की आपूर्ति, स्थान निर्धारण और निरीक्षण की आवश्यकता होती है। ये उत्पादन लागत बढ़ा सकते हैं और कुछ धोने योग्य या न्यूनतम डिज़ाइनों को जटिल बना सकते हैं।
इन कारणों से, रिवेट्स को प्रत्येक टोट बैग में स्वतः अपग्रेड के रूप में नहीं, बल्कि एक संरचनात्मक डिज़ाइन घटक के रूप में माना जाना चाहिए।
संकर संरचना: सिलाई और रिवेट्स का संयोजन
भारी-ड्यूटी कैनवास बैग्स, प्रीमियम रिटेल संग्रहों और तकनीकी उपयोगिता टोट्स के लिए, सिलाई और रिवेट्स को एकीकृत संकर एंकर में जोड़ना सबसे अधिक संरचनात्मक विश्वसनीयता प्रदान करता है।
एक संकर एंकर की संरचनात्मक परतबद्धता
एक संकर संरचना में, घटकों को बाहर से अंदर की ओर प्रणालीगत रूप से परतबद्ध किया जाता है:
- बाहरी परत : मुख्य हैंडल वेबिंग या चमड़े का मजबूती वाला टैब।
- मध्यवर्ती स्तर : मुख्य शरीर कैनवास पैनल, जो दोहरे मोड़ वाले ऊपरी हेम में एकीकृत है।
- आंतरिक परत : उच्च-घनत्व वाला प्रबलन पैच (कैनवास, 600D पॉलिएस्टर, या चमड़े की पृष्ठभूमि)।
- प्राथमिक परिधीय सुदृढीकरण : बाहरी किनारों को सुदृढित करने के लिए एक निरंतर आयताकार सिलाई वाला बॉक्स।
- द्वितीयक केंद्र सुदृढीकरण : एक धातु रिवेट जो सिलाई वाले बॉक्स के केंद्र बिंदु के माध्यम से सीधे स्थापित किया गया है और विपरीत ओर वॉशर के साथ बंद किया गया है।
संकर सुदृढीकरण के संरचनात्मक लाभ:
- अतिरेक भार पथ : मानक दैनिक भार के अधीन, लचीला सिलाई वाला बॉक्स निरंतर तन्य अपरूपण बल को अवशोषित करता है। जब अचानक उच्च-प्रभाव गिरावट या झटका भार के अधीन किया जाता है, तो केंद्रीय रिवेट एक कठोर यांत्रिक रोक के रूप में कार्य करता है, जिससे सीवन के खुलने से रोका जाता है।
- हैंडल कोने के उखड़ने का उन्मूलन समय के साथ, बार-बार खींचने से सिले हुए बॉक्स स्टिच के ऊपरी कोनों में ढीलापन आ सकता है। एक केंद्रीय रिवेट वेबिंग के मुख्य भाग को शरीर के खिलाफ दृढ़ता से पकड़े रखता है, जिससे कोनों पर उठने के बल को निष्क्रिय कर दिया जाता है।
- सामग्री संक्रमण सुरक्षा जब असमान सामग्रियों को जोड़ा जाता है—जैसे कि सब्जी-टैन किए गए चमड़े के हैंडल को १६ औंस कॉटन कैनवास से जोड़ना—तो केवल सिलाई के कारण धागे का कठोर चमड़े के किनारे के साथ घर्षण हो सकता है। रिवेट स्थायी पकड़ बल प्रदान करता है, जबकि परिधि की सिलाई चमड़े के टैब को कैनवास के समानांतर रखती है।
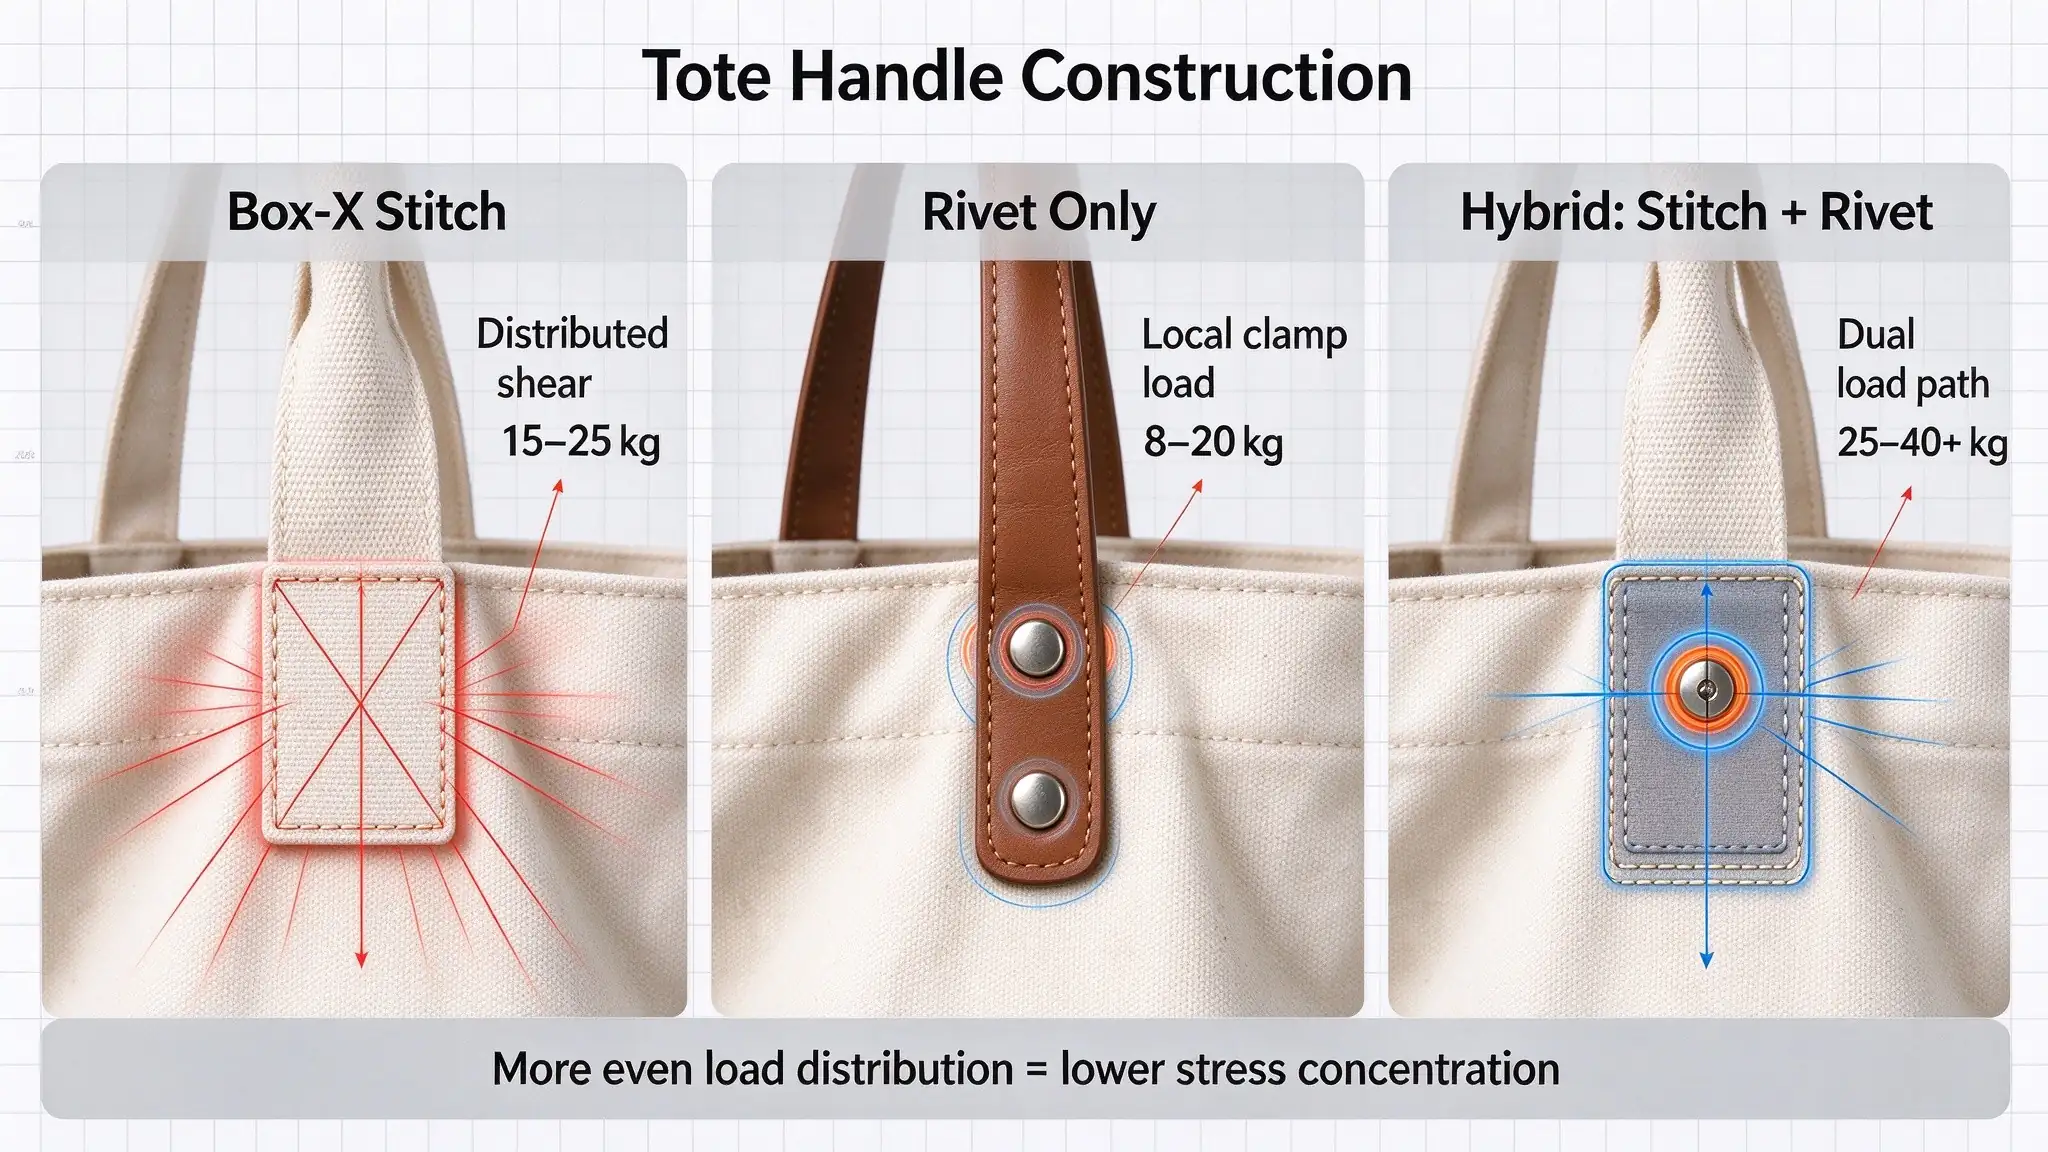
प्रत्यक्ष इंजीनियरिंग तुलना
| मूल्यांकन आयाम |
सिले हुए हैंडल निर्माण (बॉक्स-एक्स) |
रिवेटेड हैंडल निर्माण |
संकर निर्माण (सिला हुआ + रिवेटेड) |
| भार वितरण तंत्र |
सैकड़ों धागा अंतर्लॉकिंग के माध्यम से विस्तृत सतह क्षेत्र पर अपरूपण वितरण |
केंद्रित यांत्रिक बिंदु पकड़ और पोस्ट-बेयरिंग संपर्क |
दो-चरणीय वितरण: परिधि सिलाई अपरूपण को अवशोषित करती है; केंद्र रिवेट स्टैक को बंद कर देता है |
| अनुमानित सुरक्षित कार्य भार |
15 – 25 किग्रा (33 – 55 पाउंड) |
8 – 20 किग्रा (18 – 44 पाउंड) |
25 – 40+ किग्रा (55 – 88+ पाउंड) |
| कपड़े पर तनाव संकेंद्रण |
कम से मध्यम (प्रत्येक हैंडल पर 10–20 वर्ग सेमी में फैला हुआ) |
उच्च (छेद के चारों ओर ५–८ मिमी के त्रिज्या में केंद्रित) |
निम्न से मध्यम (आसपास के स्टिच बॉक्स द्वारा कुशनित) |
| पतले कपड़ों (<८ औंस) के लिए उपयुक्तता |
उच्च (ऊपरी हेम फोल्ड के साथ समर्थित होने पर) |
बहुत खराब (कठोर समर्थन के बिना फटने का उच्च जोखिम) |
खराब से संतोषजनक (बहु-परत वाले मोड़े हुए हेम की आवश्यकता) |
| स्तरित / चमड़े के टैब्स के लिए उपयुक्तता |
मध्यम (भारी ड्यूटी वॉकिंग फुट सिलाई मशीन की आवश्यकता) |
उत्कृष्ट (मोटे चमड़े को कैनवास के साथ आसानी से क्लैंप करता है) |
उत्कृष्ट (विरासत एवं लक्ज़री वस्तुओं के लिए उद्योग मानक) |
| लचीलापन और प्राकृतिक झुकाव |
उच्च (हैंडल बैग के शरीर के साथ प्राकृतिक रूप से झुकता है) |
कठोर (संलग्नता पर निश्चित, कठोर घूर्णन बिंदु बनाता है) |
अर्ध-कठोर (स्थिर एंकर क्षेत्र के साथ ऊपर की ओर लचीला स्ट्रैप) |
| धोने की सुविधा और रखरखाव |
उत्कृष्ट (पूर्ण रूप से मशीन से धोया जा सकता है; धागा कपड़े के साथ सिकुड़ता/फैलता है) |
मध्यम से खराब (धातु के ऑक्सीकरण या धोने की मशीन के अंदर फँसने का जोखिम) |
मध्यम (स्पॉट क्लीनिंग या हल्के हाथ से धोने की सिफारिश की जाती है) |
| उत्पादन की गति और असेंबली लाइन |
उच्च (एकल निरंतर सिलाई प्रक्रिया में पूर्ण किया गया) |
मध्यम (छेदन + हार्डवेयर संरेखण + प्रेस सेटिंग की आवश्यकता होती है) |
बहु-चरण (सिलाई लाइन → छेदन स्टेशन → रिवेटिंग स्टेशन) |
| टूलिंग एवं उपकरण लागत |
कम (मानक औद्योगिक सिलाई मशीनें) |
मध्यम (सेटिंग डाई, छेदन डाई, वायवीय प्रेस) |
मध्यम से उच्च (संतुलित बहु-स्टेशन कार्यप्रवाह की आवश्यकता होती है) |
आधार सामग्री संगतता
सिलाई, रिवेट या संकर प्रबलन के बीच चयन को बैग के मुख्य कपड़े के भौतिक गुणों के साथ संरेखित होना चाहिए।
| आधार सामग्री |
सामान्य कपड़े का भार |
अनुशंसित संलग्नन विधि |
इंजीनियरिंग तर्क |
| हल्का कपास / कैलिको |
४–६ औंस (१३५–२०० जीएसएम) |
डबल स्ट्रेट स्टिच या सिंपल बॉक्स |
रिवेट्स पतले कॉटन धागों के माध्यम से फट जाएँगे; 3 सेमी के मोड़े हुए हेम के भीतर सिलाई करने से पर्याप्त सतह शक्ति प्राप्त होती है। |
| मध्यम-भार वाला कॉटन कैनवास |
8–12 औंस (270–400 जीएसएम) |
बॉक्स स्टिच या बॉक्स-एक्स स्टिच |
मध्यम डक कैनवास की संतुलित प्लेन वीव धागे को पकड़ने के लिए उत्कृष्ट यार्न इंटरलॉक प्रदान करती है, बिना फटने के। |
| भारी ड्यूटी डक कैनवास |
14–20 औंस (470–680 जीएसएम) |
बॉक्स-एक्स स्टिच या हाइब्रिड (बॉक्स + रिवेट) |
मोटे यार्न आसानी से भारी बॉन्डेड धागे और समर्थित रिवेट्स के स्थानीय बेयरिंग बलों दोनों का समर्थन करते हैं। |
| पॉलिएस्टर / नाइलॉन (ऑक्सफ़ोर्ड / कॉर्डुरा) |
300डी – 1000डी |
बॉक्स-एक्स स्टिच के साथ गर्मी-सील किए गए सिरों के साथ |
सिंथेटिक फिलामेंट्स उच्च तन्य शक्ति प्रदान करते हैं। रिवेट के छेदों को गर्मी-पंच या लेज़र-कट करके किनारों को पिघलाना चाहिए, ताकि धागे के फटने से रोका जा सके। |
| लैमिनेटेड जूट / बर्लैप |
300 – 450 जीएसएम |
बॉक्स-एक्स स्टिच के साथ भारी कॉटन बैकिंग टेप के साथ |
जूट में बहुत रूखी, खुली बुनावट होती है। बिना बड़े वॉशर के रिवेट सीधे छेद कर देंगे; सिलाई के लिए मोटे रेशों को पकड़ने के लिए चौड़ा बैकिंग टेप आवश्यक है। |
| नॉन-वॉवन पॉलीप्रोपिलीन (एनडब्ल्यूपीपी) |
70 – 120 जीएसएम |
अल्ट्रासोनिक क्रॉस-वेल्डिंग या हल्की सिलाई (5–6 एसपीआई) |
गैर-बुने गए सामग्री पर कभी भी रिवेट्स का उपयोग न करें। सुईयों में कम सिलाई घनत्व (5–6 एसपीआई) होना चाहिए; अल्ट्रासोनिक ऊष्मा-वेल्डिंग को वरीयता दी जाती है। |
| मोम लगाया हुआ कैनवास |
10 – 16 औंस (340 – 540 जीएसएम) |
हाइब्रिड (सिले हुए बॉक्स + ब्रास रिवेट के साथ बर्र) |
मोम की परत अतिरिक्त फाइबर संसंजन प्रदान करती है, जिससे यह भारी ठोस कॉपर/ब्रास रिवेट्स के साथ संरचनात्मक सिलाई के लिए एक आदर्श आधार बन जाती है। |
टोट बैग की भार क्षमता को कम करने वाली सामान्य डिज़ाइन त्रुटियाँ
एक बैग में प्रबलित सिलाई, धातु के रिवेट्स या भारी कैनवास शामिल हो सकते हैं, फिर भी भार के तहत विफल हो सकता है।
यह अक्सर इसलिए होता है क्योंकि व्यक्तिगत घटकों का चयन उनके एक साथ काम करने के तरीके को ध्यान में रखे बिना किया जाता है।
निम्नलिखित त्रुटियाँ खरीदारों और उत्पाद विकासकर्ताओं के लिए बचने के लिए विशेष रूप से महत्वपूर्ण हैं।
मानना कि अधिक सिलाई हमेशा अधिक शक्ति का अर्थ होती है
हैंडल को मजबूत करने के लिए अधिक सिलाई पंक्तियाँ जोड़ना आसान लग सकता है। हालाँकि, अत्यधिक सिलाई छोटे क्षेत्र में बहुत सारे सुई के छेद पैदा कर सकती है। ये छेद विशेष रूप से पतले कपड़ों या फटने के प्रतिरोध में कमजोर सामग्री में कमजोर रेखा बना सकते हैं। एक बेहतर दृष्टिकोण यह है कि पहले आवश्यक संलग्नक आयाम निर्धारित किए जाएँ, फिर उचित सिलाई पैटर्न और घनत्व का चयन किया जाए। लक्ष्य संतुलित संलग्नक प्राप्त करना है, न कि संभवतः अधिकतम सिलाई संख्या।
बिना मजबूती के रिवेट लगाना
एक सामान्य गलती यह है कि किसी कपड़े के पैनल के माध्यम से सीधे धातु के रिवेट को लगाया जाए, बिना यह ध्यान में रखे कि सामग्री खींचे जाने के प्रतिरोध के लिए कितनी उपयुक्त है। रिवेट सुरक्षित रह सकता है, जबकि कपड़ा धीरे-धीरे छेद के चारों ओर खिंच सकता है। यह विशेष रूप से तब समस्याग्रस्त होता है जब कपड़ा पतला हो, ढीले बुने हुए हो, या बार-बार खींचने के बल के संपर्क में आए। एक आंतरिक पैच, वॉशर, या उपयुक्त सहारा संरचना सहायक हो सकती है, लेकिन इसे वास्तविक सामग्री और भार की दिशा के अनुसार डिज़ाइन किया जाना चाहिए।
गलत रिवेट पोस्ट लंबाई का उपयोग करना
रिवेट पोस्ट की लंबाई को सभी जुड़े हुए परतों की कुल मोटाई के अनुरूप होना चाहिए। बहुत छोटी पोस्ट एक सुरक्षित फास्टनिंग नहीं बना सकती है। बहुत लंबी पोस्ट गलत तरीके से विकृत हो सकती है या एक अस्थिर कनेक्शन बना सकती है। इससे ढीले हार्डवेयर, असमान कैप, या असंगत फास्टनिंग शक्ति हो सकती है। खरीदारों को नमूना विकास के दौरान पूरे सामग्री स्टैक की पुष्टि करनी चाहिए, न कि केवल कैप व्यास के आधार पर रिवेट का चयन करना।
अटैचमेंट्स को कपड़े के किनारे के बहुत पास रखना
सिलाई और रिवेट दोनों किनारे के बहुत पास स्थित होने पर विफल हो सकते हैं। सिलाई के लिए, अपर्याप्त किनारा दूरी कपड़े को सीम के अलग होने की अनुमति दे सकती है। रिवेट के लिए, किनारे के बहुत पास स्थित छेद में खींचने के बल का प्रतिरोध करने के लिए पर्याप्त सामग्री नहीं छोड़ सकता है। सही दूरी कपड़े, हार्डवेयर के आकार, सीम अनुमति और अटैचमेंट की ज्यामिति पर निर्भर करती है। कोई एकल किनारा-दूरी माप हर टोट बैग के लिए उपयुक्त नहीं है।
बैग के आकार के प्रभाव को अनदेखा करना
एक बड़ा टोट बैग एक छोटे टोट की तुलना में अधिक वस्तुएँ रख सकता है, लेकिन इसके बड़े आयाम अतिरिक्त यांत्रिक तनाव भी पैदा कर सकते हैं। एक चौड़ा बैग जिसमें गहरा गसेट हो, उसके हैंडल और तली के कोनों के आसपास अधिक लीवरेज का अनुभव कर सकता है। यदि बैग को भारी उत्पादों के लिए डिज़ाइन किया गया है, तो हैंडल अटैचमेंट, पार्श्व सीम्स और तली के निर्माण को साथ-साथ विकसित किया जाना चाहिए। केवल रिवेट्स या सिलाई पंक्तियों की संख्या बढ़ाने से एक अनुपयुक्त समग्र डिज़ाइन के कारण उत्पन्न संरचनात्मक समस्या का समाधान नहीं हो सकता।
सजावटी प्रबलन को संरचनात्मक प्रबलन के रूप में मानना
कुछ बैग्स में दिखाई देने वाली X-आकार की सिलाई या धातु के रिवेट्स होते हैं, जो मुख्य रूप से दिखावट के लिए होते हैं। ये विवरण भारी उपयोग के लिए बनाए गए निर्माण जैसे लग सकते हैं, परंतु आवश्यक यांत्रिक प्रदर्शन प्रदान नहीं करते हैं। उदाहरण के लिए, एक सजावटी रिवेट का पोस्ट निर्माण एक संरचनात्मक रिवेट से भिन्न हो सकता है। इसी तरह, सजावटी सिलाई में उपयुक्त धागा या पर्याप्त संलग्नता आयामों का उपयोग नहीं किया जा सकता है। खरीदारों को यह पुष्टि करनी चाहिए कि कौन से घटक भार वहन के लिए अभिप्रेत हैं और कौन से मुख्य रूप से दिखावट के लिए शामिल किए गए हैं।
बार-बार लोड डाले जाने के प्रभाव को ध्यान में न रखना
एक बैग जो एक उठाने के परीक्षण को पार कर लेता है, फिर भी बार-बार उपयोग के बाद क्षीण हो सकता है। धागा घर्षण का शिकार हो सकता है, रिवेट्स ढीले हो सकते हैं, और कपड़े के छेद धीरे-धीरे बड़े हो सकते हैं। जो उत्पाद दैनिक खरीदारी या खुदरा उपयोग के लिए अभिप्रेत है, उसका मूल्यांकन एकल प्रदर्शन के बजाय बार-बार लोड डालकर किया जाना चाहिए। परीक्षण विधि को उत्पाद के अभिप्रेत सेवा स्थितियों को दर्शाना चाहिए।
थोक उत्पादन से पहले टोट बैग की भार क्षमता का परीक्षण कैसे करें
बी2बी खरीदारों के लिए, एक आपूर्तिकर्ता का मजबूत सिलाई या भारी ड्यूटी रिवेट्स के बारे में विवरण, एक पूर्ण टोट बैग के वहन प्रदर्शन को स्थापित करने के लिए पर्याप्त नहीं है।
सबसे उपयोगी साक्ष्य वास्तविक उत्पाद निर्माण के परीक्षण से प्राप्त होता है।
एक भार परीक्षण में पूरे बैग का मूल्यांकन करना चाहिए, जिसमें हैंडल, संलग्न बिंदु, सीमेंस और तल पैनल शामिल हों।
आवश्यक वहन भार को परिभाषित करें
परीक्षण से पहले, अपेक्षित वहन आवश्यकता निर्धारित करें।
उदाहरण के लिए, हल्के प्रचार सामान के लिए विकसित एक टोट बैग की आवश्यकताएँ, पैकेज किए गए भोजन और बोतलबंद उत्पादों के लिए डिज़ाइन किए गए एक पुनः प्रयोज्य किराने के बैग से बहुत अलग हो सकती हैं।
खरीदारों को निम्नलिखित को परिभाषित करना चाहिए:
- उत्पाद का नियोजित अनुप्रयोग
- अधिकतम सामग्री भार
- सामान्य भार वितरण
- वहन आवृत्ति
- अपेक्षित उठाने की विधि
- क्या बैग का उद्देश्य बार-बार पुनः उपयोग करना है
इसके अलावा, अभिप्रेत कार्य भार और टूटने के भार के बीच अंतर स्पष्ट करना भी महत्वपूर्ण है।
कार्य भार वह भार है जो बैग को सामान्य उपयोग के दौरान वहन करने की अपेक्षा की जाती है।
टूटने का भार वह बल या भार है जिस पर कोई घटक या पूर्ण निर्माण एक परिभाषित परीक्षण के तहत विफल हो जाता है।
ये मान परस्पर विनिमेय नहीं हैं।
कोई आपूर्तिकर्ता बैग के टूटने के भार को उसकी अनुशंसित दैनिक वहन क्षमता के रूप में वर्णित नहीं करना चाहिए।
पूर्ण बैग स्थैतिक भार परीक्षण करें
एक स्थैतिक भार परीक्षण यह मूल्यांकन करता है कि बैग एक निर्दिष्ट भार को एक निर्दिष्ट अवधि तक वहन करते समय कैसा प्रदर्शन करता है।
एक व्यावहारिक प्रक्रिया में निम्नलिखित शामिल हो सकते हैं:
- परीक्षण से पहले पूर्ण बैग का निरीक्षण करें।
- सामग्री, आयाम, हैंडल का निर्माण और प्रबलन विधि को रिकॉर्ड करें।
- बैग के अंदर एक नियंत्रित भार रखें।
- भार को अभिप्रेत अनुप्रयोग के अनुसार वितरित करें।
- बैग को उसके सामान्य हैंडल का उपयोग करके उठाएँ या लटकाएँ।
- सहमत भार को एक निर्दिष्ट अवधि तक बनाए रखें।
- हैंडल कनेक्शन, सीम, कपड़ा, रिवेट और तल पैनल का निरीक्षण करें।
- किसी भी विकृति या क्षति को रिकॉर्ड करें।
उदाहरण के लिए, एक खरीदार यह अनुरोध कर सकता है कि एक टोट बैग एक परिभाषित अवधि के लिए 10 किग्रा का निर्दिष्ट कार्य भार वहन करे।
यह एक चित्रात्मक परियोजना आवश्यकता है, सभी टोट बैग के लिए एक सार्वभौमिक मानक नहीं है।
परीक्षण की अवधि, उठाने की विधि और स्वीकृति मानदंडों पर उत्पादन से पहले सहमति होनी चाहिए।
दोहराए गए उठाने का परीक्षण करें
एक स्थिर परीक्षण दैनिक हैंडलिंग का पूर्ण प्रतिनिधित्व नहीं करता है।
दोहराए गए उठाने का परीक्षण समय के साथ विकसित होने वाली समस्याओं की पहचान करने में सहायता कर सकता है।
इस परीक्षण में एक सहमत प्रक्रिया के अनुसार लोडेड बैग को बार-बार उठाना और नीचे रखना शामिल है।
निर्दिष्ट चक्रों की संख्या के बाद निम्नलिखित का निरीक्षण करें:
- सिलाई में टूटना
- ढीला धागा
- हैंडल का स्थानांतरण
- कपड़े का विकृतिकरण
- रिवेट के छेद का विस्तार
- ढीले हार्डवेयर
- सीम का खुलना
- स्थायी विरूपण
चक्रों की संख्या उत्पाद के उद्दिष्ट उपयोग और परियोजना आवश्यकताओं को दर्शानी चाहिए।
एक किराने का टोट जिसका उपयोग सप्ताह में कई बार किया जाता है, उसके लिए टिकाऊपन का लक्ष्य एक बार के आयोजन में वितरित प्रचार बैग से अलग हो सकता है।
वास्तविक विफलता स्थान का निरीक्षण करें
एक परीक्षण तब अधिक उपयोगी होता है जब वह बैग के व्यवहार को दर्ज करता है, न कि केवल यह बताता है कि वह पास हुआ या फ़ेल हुआ।
| देखी गई क्षति |
संभावित कारण |
संभावित डिज़ाइन समायोजन |
| धागा हैंडल के सिरे पर टूट जाता है |
अनुपयुक्त धागा या दुर्बल सिलाई सुदृढीकरण |
धागे के विनिर्देशन और सिरे के सुदृढीकरण की समीक्षा करें |
| कपड़ा सिलाई की रेखा के साथ फट जाता है |
अत्यधिक छिद्रण या अपर्याप्त कपड़े की शक्ति |
टाँके की घनत्व, संलग्न क्षेत्र या पुनर्बलन को समायोजित करें |
| हैंडल को शरीर से दूर खींचें |
संलग्न करने की लंबाई पर्याप्त नहीं है या भार वितरण अपर्याप्त है |
हैंडल संलग्नता को बढ़ाएँ |
| रिवेट ढीला हो जाता है |
स्थिति दबाव या डंडी की लंबाई गलत है |
रिवेट विनिर्देशन और स्थापना प्रक्रिया की समीक्षा करें |
| रिवेट के आसपास कपड़ा फट जाता है |
स्थानीय तनाव या पर्याप्त सहारा नहीं है |
उपयुक्त सहारा जोड़ें या रिवेट स्थान पर पुनर्विचार करें |
| तल का सीवन खुल जाता है |
सीम निर्माण अपर्याप्त है |
सीम के अतिरिक्त भाग और तल सुदृढीकरण की समीक्षा करें |
| बैग में काफ़ी विकृति आती है |
कुल संरचना आवश्यक भार के लिए उपयुक्त नहीं है |
आयामों, सामग्री और निर्माण की पुनर्विचार करें |
यह जानकारी उत्पाद विकास टीम को बैग के समग्र भागों में अनावश्यक सुदृढीकरण जोड़ने के बजाय लक्षित समायोजन करने में सहायता प्रदान करती है।
आवश्यकता पड़ने पर उचित प्रयोगशाला परीक्षण का उपयोग करें
अधिक औपचारिक गुणवत्ता प्रलेखन की आवश्यकता वाले परियोजनाओं के लिए, खरीदार कपड़ों के संबंधित परीक्षण विधियों पर विचार कर सकते हैं।
ASTM D1683/D1683M बुने हुए कपड़ों में सिले हुए सीम के विफलता को संबोधित करता है। यह सीम के लंबवत लगाए गए बल का मूल्यांकन करता है और कपड़े के फटने, सिलाई धागे के टूटने और सीम के फिसलने के माध्यम से विफलता को पहचानता है।
ISO 13935-1 सीम विदारण के लिए अधिकतम बल का निर्धारण करने के लिए एक अन्य प्रासंगिक विधि है, जो स्ट्रिप परीक्षण दृष्टिकोण का उपयोग करती है।
ये विधियाँ सीवन वाले सीम के प्रदर्शन के बारे में उपयोगी जानकारी प्रदान करती हैं, लेकिन इन्हें वास्तविक वहन की स्थितियों के तहत पूर्ण टोट बैग के परीक्षण के प्रत्यक्ष विकल्प के रूप में नहीं माना जाना चाहिए।
एक सीम-शक्ति परीक्षण एक विशिष्ट सीवन निर्माण का मूल्यांकन करता है। एक पूर्ण-बैग भार परीक्षण पूरे उत्पाद के प्रदर्शन का मूल्यांकन करता है।
रिवेटेड कनेक्शन के लिए, परीक्षण प्रक्रिया का चयन हार्डवेयर, सामग्री संयोजन और अभिप्रेत अनुप्रयोग के अनुसार किया जाना चाहिए।
खरीदारों को यह भी याद रखना चाहिए कि कोई परीक्षण परिणाम केवल तभी अर्थपूर्ण होता है जब नमूना निर्माण, परीक्षण परिस्थितियाँ और स्वीकृति मानदंड स्पष्ट रूप से दस्तावेज़ित किए गए हों।
समान परिस्थितियों में सिलाई और रिवेट नमूनों की तुलना करें
यदि कोई खरीदार निर्धारित नहीं कर पा रहा है कि कौन-सी संलग्नता विधि चुननी है, तो सबसे व्यावहारिक दृष्टिकोण एक ही मूल बैग विनिर्देशों का उपयोग करके दो नमूने विकसित करना है।
निष्पक्ष तुलना के लिए, निम्नलिखित तत्वों को स्थिर रखें:
- मुख्य कपड़ा
- बैग के आयाम
- सामग्री संभालना
- हैंडल चौड़ाई
- हैंडल लंबाई
- सुदृढीकरण सामग्री
- निर्धारित वहन क्षमता
केवल जिस संलग्नता निर्माण का मूल्यांकन किया जा रहा है, उसे ही बदलें।
उदाहरण के लिए:
- नमूना ए: बॉक्स-एक्स सिलाई वाला हैंडल संलग्नता
- नमूना बी: उचित सहायक सामग्री के साथ रिवेट किए गए हैंडल टैब
दोनों नमूनों को समान स्थैतिक और बार-बार उठाने की प्रक्रियाओं से गुज़रना चाहिए।
यह तुलना यह दिखा सकती है कि क्या अतिरिक्त हार्डवेयर वास्तविक उत्पाद के लिए मापने योग्य लाभ प्रदान करता है।
यह खरीदारों को यह मूल्यांकन करने में भी सहायता करता है कि क्या इस अंतर के लिए कोई अतिरिक्त लागत या दृश्य परिवर्तन औचित्यपूर्ण है।
कस्टम टोट बैग ऑर्डर में सिलाई और रिवेट प्रबलन को कैसे निर्दिष्ट करें
खरीद टीमों के लिए, उत्पाद विनिर्देशों में अभिप्रेत निर्माण का स्पष्ट वर्णन होना चाहिए, ताकि विभिन्न उत्पादन बैचों की सुसंगत तुलना की जा सके।
एक विनिर्देश जो केवल "प्रबलित हैंडल" कहता है, व्याख्या के लिए बहुत अधिक स्थान छोड़ देता है।
इसके बजाय, खरीदारों को मुख्य घटकों को परिभाषित करना चाहिए और नमूना स्वीकृति के दौरान निर्माण की पुष्टि करनी चाहिए।
सिले हुए हैंडल लगाव के लिए प्रमुख विनिर्देश
| विनिर्देश |
खरीदारों को क्या पुष्टि करनी चाहिए |
| सामग्री संभालना |
कॉटन वेबिंग, पॉलिएस्टर वेबिंग, स्व-कपड़े का हैंडल, या कोई अन्य सामग्री |
| हैंडल चौड़ाई |
वास्तविक पूर्ण चौड़ाई |
| संलग्नक की लंबाई |
हैंडल बैग के शरीर के नीचे कितनी दूर तक फैलता है |
| सिलाई पैटर्न |
सीधा, डबल, बॉक्स, बॉक्स-एक्स, या बार्टैक प्रबलन |
| थ्रेड |
सामग्री के लिए उपयुक्त धागे का प्रकार और शक्ति |
| सिलाई घनत्व |
सहमत उत्पादन विनिर्देश |
| प्रबलन पैच |
सामग्री, आयाम, और स्थिति |
| किनारे की दूरी |
सिलाई रेखा और कपड़े के किनारे के बीच की दूरी |
| सीम की अनुमति |
हैंडल और बैग पैनल के लिए आवश्यक अनुमति |
| निरीक्षण |
सिलाई की स्थिरता, ढीले धागे, छूटी हुई सिलाइयाँ, और कपड़े की क्षति |
ये विवरण यह सुनिश्चित करने में सहायता करते हैं कि मंजूर किया गया नमूना और बल्क उत्पादन एक ही संलग्नक निर्माण का उपयोग करें।
रिवेट अटैचमेंट्स के प्रमुख विशिष्टताएँ
| विनिर्देश |
खरीदारों को क्या पुष्टि करनी चाहिए |
| रिवेट प्रकार |
सिंगल-कैप, डबल-कैप, ट्यूबुलर, सेमी-ट्यूबुलर, या सॉलिड |
| धातु सामग्री |
वास्तविक धातु संरचना |
| सतह फ़िनिश |
निकल, एंटीक ब्रास, गनमेटल, या अन्य निर्दिष्ट फिनिश |
| कैप का व्यास |
दृश्यमान कैप माप |
| स्तंभ का व्यास |
शैंक माप |
| पोस्ट लंबाई |
कुल सामग्री मोटाई के साथ संगतता |
| बैकिंग |
वॉशर, पुनर्बलन प्लेट, या अन्य सहारा |
| इंस्टॉलेशन स्थिति |
कपड़े के किनारों और निकटस्थ सिलाई से दूरी |
| सेटिंग गुणवत्ता |
कोई ढीलापन, विकृति या तेज़ किनारे नहीं |
| संक्षारण प्रतिरोध |
निर्धारित स्थितियों के लिए उपयुक्त प्रदर्शन |
| निरीक्षण |
स्थिर स्थान, सुरक्षित स्थापना और कपड़े की स्थिति |
निजी-लेबल उत्पादों के लिए, हार्डवेयर का फ़िनिश और संगति भी महत्वपूर्ण ब्रांड आवश्यकताएँ हो सकती हैं।
अपने बैग आपूर्तिकर्ता से पूछे जाने वाले प्रश्न
कस्टम टोट बैग के नमूने को मंजूरी देने से पहले, खरीदारों को यह पूछना चाहिए:
- कौन सी हैंडल संलग्न करने की विधि का उपयोग किया जा रहा है?
- मुख्य भार वहन करने के लिए सिलाई या हार्डवेयर का उद्देश्य है?
- हैंडल कनेक्शन के पीछे एक आंतरिक प्रबलन पैच है?
- किस धागे और सिलाई पैटर्न का उपयोग किया जा रहा है?
- यदि रिवेट्स शामिल हैं, तो उनकी सामग्री और आयाम क्या हैं?
- रिवेट पोस्ट की लंबाई को सामग्री की मोटाई के अनुरूप कैसे समायोजित किया जाता है?
- क्या तैयार बैग को आवश्यक वहन भार के तहत परीक्षणित किया गया है?
- क्या नमूना प्रस्तावित थोक उत्पादन निर्माण का प्रतिनिधित्व करता है?
- भार और बार-बार उपयोग के परीक्षणों के लिए स्वीकृति मानदंड क्या हैं?
ये प्रश्न एक ऐसे उत्पाद के बीच अंतर करने में सहायता करते हैं जो केवल मजबूत दिखता है और एक ऐसे उत्पाद के बीच जिसे एक परिभाषित कार्यात्मक आवश्यकता के आधार पर विकसित किया गया है।
पूर्व-उत्पादन नमूना स्वीकृति क्यों महत्वपूर्ण है
थोक निर्माण शुरू होने से पहले संलग्नता विधि की पुष्टि करनी चाहिए।
एक पूर्व-उत्पादन नमूना खरीदारों को वास्तविक हैंडल निर्माण, सिलाई की गुणवत्ता, हार्डवेयर की स्थिति, प्रबलन परतों और समग्र उपस्थिति का निरीक्षण करने की अनुमति देता है।
यदि कोई परिवर्तन आवश्यक हो, तो उन्हें उत्पादन विनिर्देश के अंतिम रूप देने से पहले किया जा सकता है।
यह विशेष रूप से महत्वपूर्ण है जब कोई उत्पाद अनुकूलित रिवेट्स, विशेष धातु परतें, चमड़े के टैब्स, या सिलाई और हार्डवेयर के संयोजन का उपयोग करता है।
बड़े ऑर्डर के लिए, मंजूर किया गया नमूना उत्पादन कार्यक्षमता और निरीक्षण के लिए संदर्भ के रूप में कार्य करना चाहिए।
लागत, उत्पादन दक्षता, और अनुकूलन विचार
प्रबलन विधि निर्माण लागत और उत्पादन योजना दोनों को प्रभावित करती है।
B2B खरीदारों के लिए, सबसे कम लागत वाली संलग्नता विधि आवश्यक रूप से उत्पाद के पूर्ण जीवनचक्र के दौरान सबसे आर्थिक विकल्प नहीं होती है।
एक उपयुक्त निर्माण को कार्यात्मक आवश्यकताओं, बाह्य रूप, उत्पादन दक्षता और लक्ष्य मूल्य निर्धारण के बीच संतुलन बनाना चाहिए।
सिलाई लागत
सिलाई पहले से ही अधिकांश कपड़े के टोटे बैग निर्माण में एक आवश्यक प्रक्रिया है।
एक उपयुक्त प्रबलित सिलाई पैटर्न जोड़ने से सिलाई का समय बढ़ सकता है, लेकिन इसे अक्सर मौजूदा उत्पादन कार्यप्रवाह में एकीकृत किया जा सकता है।
लागत निम्नलिखित पर निर्भर करती है:
- सिलाई पंक्तियों की संख्या
- सिलाई पैटर्न की जटिलता
- थ्रेड विनिर्देश
- अतिरिक्त कपड़े की परतें
- सिलाई मशीन की आवश्यकताएँ
- उत्पादन मात्रा
- ऑपरेटर का समय
एक सरल डबल-सिलाई वाला हैंडल अटैचमेंट तुलनात्मक रूप से सीधा हो सकता है, जबकि एक अधिक जटिल परतदार निर्माण के लिए अतिरिक्त हैंडलिंग और सिलाई संचालन की आवश्यकता हो सकती है।
रिवेट की लागत
रिवेट अतिरिक्त सामग्री और स्थापना आवश्यकताओं को जोड़ते हैं।
उनकी लागत निम्नलिखित पर निर्भर करती है:
- धातु प्रकार
- रिवेट के आयाम
- सतह फ़िनिश
- कस्टमाइजेशन आवश्यकताएँ
- प्रति बैग रिवेट की संख्या
- इंस्टॉलेशन उपकरण
- श्रम और निरीक्षण समय
विशेष फिनिश या अनुकूलित हार्डवेयर के लिए भी अतिरिक्त विकास और आपूर्ति की आवश्यकता हो सकती है।
छोटे बैग या कई संलग्न बिंदुओं वाले डिज़ाइन के लिए, अतिरिक्त हार्डवेयर इकाई लागत पर स्पष्ट प्रभाव डाल सकता है।
कुल लागत की तुलना
| लागत कारक |
सिलाई |
रिवेट्स |
| मुख्य सामग्री |
सिलाई धागा और संभावित मजबूती देने वाला कपड़ा |
धातु का हार्डवेयर और संभावित पृष्ठभूमि |
| उत्पादन उपकरण |
सिलाई मशीनें |
रिवेट-सेटिंग उपकरण या मशीनें |
| श्रम |
सिलाई और निरीक्षण |
हार्डवेयर की स्थिति निर्धारित करना, सेट करना और निरीक्षण |
| डिज़ाइन में बदलाव |
अक्सर सिलाई विनिर्देशों के माध्यम से समायोजित करना आसान होता है |
अलग हार्डवेयर या स्थापना समायोजन की आवश्यकता हो सकती है |
| दिखावट विकल्प |
धागे का रंग और सिलाई का पैटर्न |
धातु समाप्ति, टोपी शैली, और हार्डवेयर का आकार |
| प्रतिरक्षा की विवेचना |
थ्रेड पहने हुए और सीम रिपेयर |
हार्डवेयर ढीला होना, संक्षारण, या प्रतिस्थापन |
वास्तविक लागत तुलना को सरल प्रति-घटक मूल्य के बजाय पूर्ण निर्माण पर आधारित होना चाहिए।
उदाहरण के लिए, एक डिज़ाइन जिसमें बड़ा प्रबलन पैच और जटिल सिलाई की आवश्यकता होती है, उसकी कीमत हमेशा उस डिज़ाइन से कम नहीं होती जो उपयुक्त रिवेट कनेक्शन का उपयोग करती है।
इसी तरह, एक ऐसे बैग में धातु के रिवेट जोड़ना जिसे वे नहीं चाहिए, लागत बढ़ा सकता है बिना व्यावहारिक प्रदर्शन में सुधार किए।
व्यावहारिक सुझाव: विभिन्न टोट बैग परियोजनाओं के लिए सही निर्माण का चयन करना
ऐसी कोई सार्वभौमिक प्रबलन विधि नहीं है जो हर टोट बैग के लिए सबसे अच्छी काम करे।
निम्नलिखित उदाहरण दिखाते हैं कि खरीदार उत्पाद आवश्यकताओं के आधार पर इस निर्णय को कैसे ले सकते हैं।
मानक प्रचारात्मक कॉटन टोट
विशिष्ट आवश्यकताएँ:
- हल्के से मध्यम वजन वाला कपास का कपड़ा
- अपेक्षाकृत सरल निर्माण
- मुद्रित ब्रांड लोगो
- अवसरवश उपयोग
- लागत-संवेदनशील थोक उत्पादन
सुझाई गई निर्माण विधि:
सीधी या दोहरी सिलाई का उपयोग करके एक उपयुक्त सिला हुआ हैंडल अटैचमेंट।
अटैचमेंट की लंबाई पर्याप्त होनी चाहिए और निर्धारित वहन भार के लिए पर्याप्त सीम अलाउंस होना चाहिए।
धातु रिवेट्स आमतौर पर वैकल्पिक होते हैं, आवश्यक नहीं।
भारी कैनवास शॉपिंग टोट
विशिष्ट आवश्यकताएँ:
- बार-बार शॉपिंग के लिए उपयोग
- भारी पैक किए गए सामान
- अधिक वाहन क्षमता
- टिकाऊ हैंडल कनेक्शन
- बार-बार उठाना और अनलोड करना
सुझाई गई निर्माण विधि:
बॉक्स स्टिचिंग या बॉक्स-एक्स स्टिचिंग, जो उपयुक्त प्रबलन सामग्री के साथ मिलाई गई हो।
लंबा हैंडल अटैचमेंट खींचने के बल को शरीर के एक विस्तृत हिस्से पर वितरित करने में सहायता कर सकता है।
तल और पार्श्व सीमेंस का भी निर्धारित भार के तहत मूल्यांकन किया जाना चाहिए।
प्रीमियम डेनिम या कैनवास फैशन टोट
विशिष्ट आवश्यकताएँ:
- विशिष्ट सामग्री का दिखावट
- अधिक विस्तृत हार्डवेयर
- उच्चतर धारित उत्पाद मूल्य
- दैनिक आवृत्ति से उपयोग
सुझाई गई निर्माण विधि:
एक सिला हुआ हैंडल अटैचमेंट, जो चुने गए रिवेट्स या मजबूत हैंडल टैब्स के साथ मिलाया गया है।
इससे डिज़ाइन को सिलाई के विस्तृत अटैचमेंट क्षेत्र को बनाए रखने की अनुमति मिलती है, जबकि उचित स्थानों पर धातु के विवरणों को शामिल किया जा सकता है।
चमड़े से सजाया गया खुदरा टोट
विशिष्ट आवश्यकताएँ:
- चमड़े या कृत्रिम चमड़े के हैंडल घटक
- कैनवास या कपड़े का शरीर
- उच्च गुणवत्ता का दर्शन
- विभिन्न सामग्रियों के बीच सुरक्षित अटैचमेंट
सुझाई गई निर्माण विधि:
सिले हुए हैंडल टैब्स, जहाँ सामग्री की मोटाई इसका समर्थन करती है, उचित रिवेट मजबूती के साथ
बैकिंग संरचना और रिवेट के आयामों की पुष्टि नमूना लेने के दौरान की जानी चाहिए।
हल्का फोल्ड करने योग्य टोट
विशिष्ट आवश्यकताएँ:
- उत्पाद का कम वजन
- संक्षिप्त मोड़ने योग्य
- न्यूनतम हार्डवेयर
- आसान स्टोरेज
- पुनः उपयोग करने योग्य वहन कार्य
सुझाई गई निर्माण विधि:
एक सिला हुआ जोड़ जिसमें उचित प्रबलन क्षेत्र हो।
रिवेट्स अक्सर अनावश्यक होते हैं क्योंकि वे भार जोड़ते हैं और जोड़ को मोड़ने में बाधा डाल सकते हैं ऐसे कठोर बिंदु बना सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या एक टोट बैग पर सिलाई, रिवेट्स से मज़बूत होती है?
कोई भी विधि सार्वभौमिक रूप से मज़बूत नहीं है। सिलाई खींचने के बल को एक अपेक्षाकृत बड़े जोड़ क्षेत्र पर वितरित कर सकती है, जबकि रिवेट्स स्थानिक यांत्रिक कनेक्शन बनाते हैं। परिणाम कपड़े की मज़बूती, धागे की गुणवत्ता, सिलाई के निर्माण, रिवेट के आयाम, पृष्ठभूमि सामग्री और स्थापना की गुणवत्ता पर निर्भर करता है।
क्या एक टोट बैग में सिलाई और रिवेट्स दोनों का उपयोग करना चाहिए?
प्रीमियम कैनवास, डेनिम और चमड़े के किनारे वाले बैगों के लिए एक संकर निर्माण उपयोगी हो सकता है। सिलाई एक विस्तृत जोड़ क्षेत्र प्रदान कर सकती है, जबकि रिवेट्स स्थानिक यांत्रिक धारण जोड़ते हैं। हालाँकि, दोनों विधियों को सही स्थिति में रखा जाना चाहिए और पूर्ण निर्माण का परीक्षण किया जाना चाहिए।
क्या अधिक सिलाई हमेशा टोट बैग की भार क्षमता बढ़ाती है?
नहीं। अतिरिक्त सिलाई अधिक संलग्नता बिंदु प्रदान कर सकती है, लेकिन अत्यधिक सुई भेदन कुछ कपड़ों को कमज़ोर कर सकता है। उचित सिलाई घनत्व और पैटर्न कपड़े, धागे और संलग्नता डिज़ाइन पर निर्भर करते हैं। सामान्यतः, अच्छी तरह से स्थित प्रबलन संरचना सिर्फ सिलाई की संख्या बढ़ाने की तुलना में अधिक महत्वपूर्ण होती है।
क्या भारी वजन वाला कैनवास हमेशा उच्च भार धारण क्षमता रखता है?
आवश्यक नहीं। कपड़े का वजन केवल एक कारक है। हैंडल संलग्नता, सिलाई निर्माण, प्रबलन, सीम गुणवत्ता और बैग के आयाम सभी अंतिम उत्पाद के प्रदर्शन को प्रभावित करते हैं। मध्यम वजन वाले कैनवास से बना एक अच्छी तरह से डिज़ाइन किया गया टोट बैग, भारी सामग्री से बने पर खराब रूप से निर्मित बैग की तुलना में बेहतर प्रदर्शन कर सकता है।
क्या रिवेट्स धोने योग्य टोट बैग के लिए उपयुक्त हैं?
वे हो सकते हैं, बशर्ते कि धातु का पदार्थ और सतह का फ़िनिश निर्धारित सफ़ाई की स्थितियों के लिए उपयुक्त हों। खरीदारों को यह भी जाँच करना चाहिए कि बार-बार धोने से हार्डवेयर, आसपास के कपड़े या प्रबलन संरचना पर कोई प्रभाव पड़ता है या नहीं। बल्क उत्पादन से पहले देखभाल के निर्देश तैयार कर लेने चाहिए।
निष्कर्ष
टोट बैग के निर्माण में सिलाई और रिवेट प्रबलन अलग-अलग लाभ प्रदान करते हैं।
कपड़े के आधारित बैगों के लिए सिलाई अक्सर अधिक लचीला समाधान होती है, क्योंकि यह हैंडल को अपेक्षाकृत बड़े क्षेत्र में सुरक्षित कर सकती है और विभिन्न कपड़े की संरचनाओं के साथ आसानी से एकीकृत हो सकती है। बॉक्स सिलाई, बॉक्स-एक्स सिलाई, डबल सिलाई और बार्टैक प्रबलन सभी उचित डिज़ाइन के तहत एक विश्वसनीय हैंडल कनेक्शन में योगदान दे सकते हैं।
रिवेट्स एक अलग दृष्टिकोण प्रदान करते हैं। वे स्थानीयकृत यांत्रिक फास्टनिंग प्रदान करते हैं और चमड़े के टैब्स, डेनिम विवरण, परतदार कैनवास निर्माण और चुनिंदा प्रीमियम डिज़ाइन के लिए उपयोगी हो सकते हैं। हालाँकि, उनकी प्रभावशीलता आसपास के सामग्री, सहारा समर्थन और स्थापना की गुणवत्ता पर निर्भर करती है।
कई कस्टम टोट बैग के लिए, सबसे अच्छा समाधान केवल एक विधि को दूसरे के ऊपर चुनना नहीं है। यह एक ऐसी अटैचमेंट संरचना का चयन करना है जो निर्धारित वहन भार, कपड़े, हैंडल डिज़ाइन, उपस्थिति और उत्पादन आवश्यकताओं के अनुरूप हो।
एटी INITI , कस्टम टोट बैग विकास को सामग्री चयन, आयाम, हैंडल निर्माण, सिलाई, मजबूती, हार्डवेयर और ब्रांडिंग विवरण के आसपास समायोजित किया जा सकता है। नमूना विकास के दौरान इन विशिष्टताओं की पुष्टि करके, खरीदार व्यावहारिक वहन प्रदर्शन और अपने लक्ष्य उत्पाद स्थिति तथा बजट के बीच संतुलन बनाने वाले टोट बैग बना सकते हैं।
सबसे विश्वसनीय टोट बैग वह नहीं है जिसमें सबसे अधिक टाँके हों या सबसे बड़े रिवेट्स हों। यह वह है जिसका पूरा निर्माण उस तरीके के लिए डिज़ाइन और परीक्षण किया गया हो जिसमें इसका वास्तव में उपयोग किया जाएगा।
संबंधित उत्पाद
संबंधित ब्लॉग लेख


 गर्म समाचार