Aトートバッグ 一見シンプルに見えるが、重い荷物を運ぶ能力は、生地の強度だけでは決まりません。特に重要な構造的判断の一つが、ハンドルをバッグ本体にどのように取り付けるかです。たとえ2つのトートバッグが同じキャンバス生地、同じサイズ、同じハンドル用ウェビングを使用していても、取り付け方法の違いによって、実際の荷重耐性には大きな差が出ます。
一般的な取り付け方法には、「縫い付け式」と「金属リベット補強式」の2種類があります。縫い付け式は、針と糸でハンドルを生地に複数箇所から縫い付ける方法で、リベット式は、金属製のリベットで生地の複数層を機械的に挟み込む方法です。どちらもバッグ製造では広く採用されていますが、力の伝達の仕方、破損リスクの傾向、および適した製品設計のタイプが異なります。
ブランド企業や調達担当チームが カスタム トートバッグにおいて、これらの方法のどちらを選ぶかは、単にどちらがより頑丈に見えるかを判断するだけではありません。リベットを用いると機械的な固定強度が向上しますが、周囲の生地が引き裂けるのを自動的に防ぐわけではありません。同様に、補強縫製パターンを採用すれば接合面積を広げられますが、その実際の性能は糸の品質、ステッチの配置、生地の状態、および製造精度に大きく左右されます。
最適な選択は、想定される荷重、使用頻度、素材の組み合わせ、製品の外観、および製造上の要件によって決まります。
本ガイドでは、トートバッグの持ち手部における縫製補強とリベット補強が耐荷重性に与える影響を検討し、それぞれの構造的長所・短所を比較・解説するとともに、よく見られる破損箇所を明らかにし、小売・プロモーション・食料品店向け・プライベートブランド向けなど、カスタムトートバッグを開発するバイヤーの方々へ実践的なご提案を提供します。
持ち手部の荷重伝達における構造力学
荷物の入ったトートバッグを持ち上げると、重力によって中身が底面および側面下部に押し付けられます。この機械的張力はバッグ本体を上方向に伝わり、ユーザーの手や肩に到達する前に、ハンドル取付部に集中します。
機械的負荷の伝達経路は、以下の通り直接的に進行します:
- 中身の重量 :底面および側面に、下向きの重力と横方向の圧力を発生させます。
- ボディパネル :生地の糸が、経糸および緯糸の編み目を通じて引張力を上方向に伝達します。
- ハンドル取付部 :上向きの引張力がバッグ本体の生地と接する、極めて重要な移行領域です。ここが最も破損しやすい箇所です。
- ハンドルストラップ :ウェビングまたはレザー製のハンドルが、集約された荷重を受け止め、ユーザーへと伝達します。
ハンドル取付部は、主要な力の伝達領域です
ハンドルのストラップ自体が最初に破断することはめったにありません。標準的な綿またはポリエステル製のウェビングストラップで、幅3.8cm(1.5インチ)の場合、単体の引張破断強度は通常100kg以上です。
しかし、このウェビングとバッグ本体の接合部は、応力が集中する重要な移行点です。高強度のストラップを、軽量キャンバス製の本体に短い1本のステッチだけで縫い付けると、ストラップが物理的限界に達するずっと前に、生地や糸が破損してしまいます。
優れた設計のハンドル接合部では、引張力を局所的な一点に集中させず、本体生地の安定した補強領域全体へ均等に分散させる必要があります。
静的荷重 vs. 動的衝撃荷重
実際の使用においてバッグを携帯する場合、静止した状態で持ち続けるのではなく、常に動きが伴います。現実の携帯動作には、以下のような力学的要因が複数関与します。
- 動的衝撃 ・歩行、振り動き、急な持ち上げなどの動作により、内容物の静的重量に対して1.5~2倍の実効荷重がかかることがあります。
- 重心からのずれた引き抜き 片方のハンドルだけを使ってバッグを持ち上げる、あるいは中身がバッグ内でずれる場合、接合部のうち1か所がほぼ100%の荷重を負担します。
- 角度応力 トートバッグを外側に持ち上げる、あるいは厚手のコートの上から肩にかけるなどすると、縫い目やリベットの上端部に純粋な下向きせん断力ではなく、角度を伴うはがれ力(ピーリング力)が加わります。
過剰穿孔のリスク
バッグ製造においてよく見られる誤解の一つは、「留め具を増やせば、それだけで接合強度が向上する」というものです。
実際には、針による貫通やパンチによるリベット穴のひとつひとつが、基布の構造用糸を除去または変位させます。ステッチの間隔が狭すぎ(たとえば、1インチあたり12目を超える)、あるいは複数のリベットが密に配置されると、それらは切り込み入りテープのように機能します。高荷重がかかると、布地は単に穴の列に沿って破れてしまいます。
トートバッグにおける代表的な構造的破損モード
ハンドル接合部がどのように・なぜ破損するのかを理解することで、製品開発者は根本原因を特定できます。
| 故障箇所 |
目視による症状 |
根本原因 |
技術的修正 |
| ステッチライン |
糸が切れる、ほつれる、または緩む |
糸の引張強度が低い、摩擦による摩耗、またはバックタッキング不良 |
ポリエステル製ボンド糸(テックス60~80)に変更し、すべてのステッチ端をロックする |
| 縫い目沿いの生地 |
針穴に沿って生地がきれいに裂ける |
ステッチ密度が高すぎることによる針穴効果 |
ステッチ密度を7~9本/インチ(SPI)に減らし、取付面積を拡大する |
| ハンドル取付部 |
ハンドル全体が剥離し、キャンバスから一部が大きくちぎれる |
小型の付属品取り付け部の不具合、または内部補強の不足 |
ハンドルの重なり部分を本体下方まで延長し、内部に補強パッチを挿入する |
| リベットハードウェア |
リベットが跳ね上がる、シャンクが折れる、またはキャップが緩む |
シャンク長さが不適切、合金の強度が不足、または締付け圧力が不適切 |
リベットのポスト長さを被加工材の積層厚さに合わせる。校正済みの締付けダイを使用する |
| リベット周辺の生地 |
リベット穴周辺の生地が伸びる、延びる、または裂ける |
十分な裏面補強がない状態での集中せん断応力 |
内側に金属製ワッシャーまたは高密度の補強パッドを追加する |
| 上部の裾 |
上部のヘムがほつれる、下向きに巻き込む、または裂ける |
折り返し幅が狭すぎる、または内側の補強テープが欠落している |
上部のヘム折り返し幅を3.0cm以上に拡げ、折り返し縁仕立てを採用する |
| 底面と側面の縫い目 |
底角が破裂する、または側面の縫い目がほつれる |
縫い代が狭い、または単一のステッチで縫製されている |
フランス縫い、パイピング縫い、または二重ステッチのフラットフェルト縫いを採用する |
トートバッグの持ち手を縫製で補強する方法
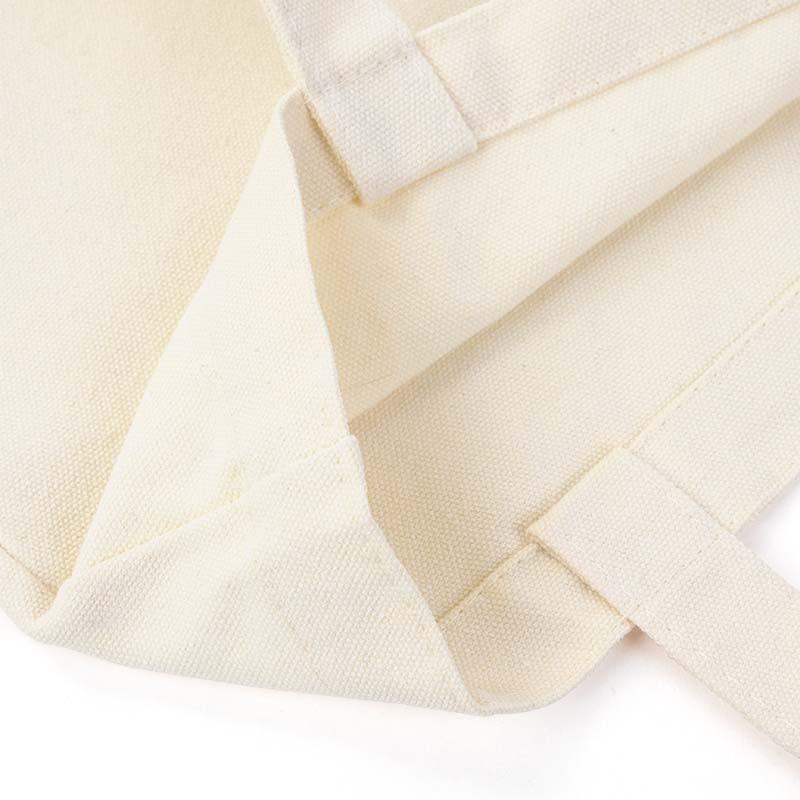
縫製は、持ち手を布製トートバッグ本体に取り付ける最も一般的な方法の一つです。ミシン糸を持ち手とバッグ本体に通して、互いに絡み合うか、それ以外の方法で確実に固定された一連のステッチを形成することで接合します。
単一の機械式留め具とは異なり、縫製では比較的広い接合面を確保できます。持ち手はその端部に沿って、幅全体にわたって、あるいはこれらのパターンを組み合わせた形で固定できます。
この柔軟性により、縫製はさまざまなタイプのトートバッグ構造に適しています。
縫い付けハンドルの仕組み
トートバッグにハンドルを縫い付ける場合、縫い糸がハンドル素材とバッグ本体の生地の間に力を伝達します。
バッグを持ち上げると、縫い糸には引張力が働き、針穴周辺の生地には局所的な応力が発生します。
接合部の性能は、以下のいくつかの要因によって左右されます:
- ステッチの種類と配列
- 糸の強度および生地との適合性
- ステッチ密度
- 縫い付け部分の長さと幅
- 縫い代
- 生地の重ね枚数
- 生地の厚みおよび引き裂きに対する耐性
- 縫製の品質と均一性
適切に設計された縫い付け構造では、力を一点の機械的接合部に集中させるのではなく、複数のステッチラインに分散させることができます。
ただし、ステッチの位置は正確でなければならず、生地はそれらを通じて伝達される力に耐えられるだけの強度が必要です。
トートバッグのハンドル補強に用いられる一般的なステッチ方法
異なるステッチパターンは、それぞれ異なる構造的役割を果たします。以下に示す方法は、ハンドル補強付きトートバッグの開発において特に重要です。
A.ストレートステッチ(直線ステッチ)
ストレートステッチは、縫い目が連続した直線状に並ぶ基本的な縫製方法です。
ウェビング製ハンドル、布製ストラップ、折り返された生地の端部の固定などによく用いられます。
トートバッグでは、ハンドル取付部に沿って、1列または複数列の平行なストレートステッチを施すことがあります。
特長:
- 構造がシンプルで、生産効率が高い
- すっきりとして主張しすぎない外観
- 綿、キャンバス、ポリエステルなど多くの生地に適しています
- 品質管理時の検査が容易
- 縫製部分の長さが十分であれば、効果的な接着が得られる
制限事項:
- 短い一本のステッチラインでは、引張力が集中してしまう可能性がある
- 糸の始末が不十分な場合、ステッチの始まりと終わりの部分が弱くなりやすい
- 性能は、接着部の寸法および生地の品質に大きく依存する
複数の平行なステッチラインを配置することで、力をより均等に分散させることができるが、それぞれのライン間隔および生地端からの距離には適切な設定が必要である
ストレートステッチは、軽量から中程度の耐荷重を想定したトートバッグや、ハンドル取付部の表面積が十分に確保されているデザインに一般的に適している
B.ダブルステッチ
ダブルステッチとは、同一の構造部を2本の平行なステッチラインで固定することを指す
追加の接着ラインを提供し、片方のステッチラインが損傷した場合でも接合部の開口を防止する効果がある
例えば、綿製のウェビングハンドルは、取り付け長さに沿って2列の平行なステッチで固定されることがあります。
特長:
- 取り付け部の追加的な強度を確保します
- 応力が複数のステッチラインに分散されるのを助けます
- 比較的すっきりとした外観を実現します
- 日常の買い物用やプロモーション用トートバッグに適しています
制限事項:
- 2列のステッチを施しても、荷重容量が自動的に2倍になるわけではありません。
- 両方のステッチ列が端からあまりにも近い位置にある場合、周囲の生地が依然として破れる可能性があります。
- 糸の選択が不適切だと、2列とも同様に影響を受けることがあります。
金属製のハードウェアを可視化せずに、取り付け部に追加的な強度が必要な場合に、二重ステッチは有効です。
C.ボックステッチ
ボックスティッチは、ハンドル取付部の周囲に長方形のステッチパターンを施す方法です。
ハンドルまたはウェビングを、この長方形の外周に沿って固定することで、単一の直線ステッチよりも広い接合面を実現します。
トートバッグのハンドル、ウェビングループ、ストラップ取付部などによく用いられます。
特長:
- 取付部の複数の辺を確実に固定します。
- 明瞭で、比較的容易に検査可能な構造を提供します。
- フラットなウェビングや布製ハンドルに適しています。
- 多くのトートバッグデザインに自然に組み込むことができます。
制限事項:
- ステッチパターンの角部分には応力が集中しやすくなります。
- 小さなボックスパターンでは、大型バッグには十分な取付面積が得られない場合があります。
- その性能は、周囲の生地および補強具に大きく依存します。
ハンドルの取り付け面が比較的平らな場合に特に有効なステッチ方法です。
D.ボックスタイプXステッチ
長方形のボックス内に対角線方向のステッチを加え、X字型のパターンを作ります。
単純なボックスタイプと比べて、対角線により中央の取り付け領域を通る追加のステッチパスが確保されます。
これにより、ずれへの抵抗性が高まり、力が複数の方向に分散されます。
特長:
- 取り付け領域全体への補強を提供します
- ウェビングやフラットタイプのハンドル接続の安定化に役立ちます
- 頻繁に使用されるトートバッグに適しています
- 目立つ補強外観を実現します
制限事項:
- 必要な針穴の数が増えます
- 効果を発揮するには、十分なスペースが必要です。
- 過剰なステッチは、軽量または目が粗い生地を損傷させる可能性があります。
- 他のあらゆる接合方法よりも自動的に強度が高いわけではありません。
ボックスタイプのXステッチは、特にハンドルに比較的高密度の荷物をかけることが想定される、中~重-dutyのキャンバストートバッグにおいて実用的な選択肢となることが多いです。
E.バータックステッチ
バータックステッチは、短いステッチを密に配置して特定の箇所を補強する手法です。
長方形の広い領域をカバーするボックステッチとは異なり、バータックは比較的小さな範囲に補強を集中させます。
ウェビングの端部、ストラップの接合部、ポケットの角など、負荷が集中する箇所によく用いられます。
特長:
- 局所的な補強を提供します
- ハンドルの端部やウェビング接合部の固定を助けることができます
- バータック機器を備えた生産環境に適しています
- バッグ全体の外観を大きく変えることなく組み込むことができます
制限事項:
- ロングハンドル取付部よりも小さい面積をカバーします
- 十分な取付長さや補強布地の代わりにはなりません
- 密度过ぎると、特定の素材を損傷する可能性があります
バータックは、大きな縫製取付部の端部における二次的な補強として特に有効です
ステッチ方法の比較
| ステッチ方式 |
建設業 |
主な構造的メリット |
適した用途 |
主な検討事項 |
| 直線ステッチ |
1本または複数の直線状のステッチ列 |
ハンドルを定義されたラインに沿って固定します |
軽量・標準サイズのトートバッグ |
取り付け部の長さと糸の品質 |
| 二重ステッチ加工 |
2列の平行ステッチ |
2本目の取り付けラインを追加 |
日常使いのショッピング用トートバッグ |
ステッチ間隔と端部からの距離 |
| ボックステッチ |
長方形のステッチパターン |
取り付け部の複数の側面を固定 |
キャンバス生地およびウェビング製のハンドル |
箱の寸法と生地の強度 |
| ボックスXステッチ |
対角線のX字型パターン |
中央部全体に補強を施す |
中~重荷重用トートバッグ |
針穴の過剰な穿孔を避ける |
| バータックステッチ |
密集した短いステッチ群 |
特定の応力集中箇所を補強する |
ハンドル端部およびウェビングタブ |
適切な基布構造が必要 |
外観だけでステッチパターンを選定してはならない。ステッチ構造は、素材・ハンドル寸法・想定荷重・バッグ全体の設計と整合させる必要がある。
糸の品質とステッチ密度が重要な理由
優れたステッチパターンであっても、糸が不適切だと性能が十分に発揮されない場合があります。
糸は、使用目的に応じて十分な引張強度と耐摩耗性を備えている必要があります。また、ミシン・針・生地の厚さ・要求されるステッチ構造との適合性も重要です。
糸の強度が低すぎると、繰り返しの張力で切れてしまうことがあります。一方、軽量生地に過剰に太い糸を使用すると、針の損傷や不良なステッチ形成を招く可能性があります。
ステッチ密度もバランスが重要です。
ステッチ数が少なすぎると、ハンドルの固定が不十分になるおそれがあります。逆に多すぎると、特に薄手または緩めに織られた生地では、穴の列(ピアス)が弱くなり、破れやすくなることがあります。
生産仕様については、購入者は「補強ステッチ」といった一般的な表現に頼るのではなく、糸の種類・ステッチパターン・概算のステッチ密度・取付寸法を明確に確認する必要があります。
素材別推奨ステッチ密度(SPI:1インチあたりのステッチ数)
- 軽量キャンバス/ムスリン(6~10オンス):8~10ステッチ/インチ(ステッチ長さ約2.5~3.2 mm)
- heavyweight ダックキャンバス(12~18オンス):6~7ステッチ/インチ(ステッチ長さ約3.6~4.2 mm)
- 超 heavyweight ダックキャンバス(20~24オンス):5~6ステッチ/インチ(ステッチ長さ約4.2~5.0 mm)
- テクニカル・コーデュラ/オックスフォードナイロン:6~8ステッチ/インチ(ステッチ長さ約3.2~4.2 mm)
- 不織布ポリプロピレン(80~120 gsm):5~6ステッチ/インチ(ボールポイント針の使用必須)
- 本革(2.0~3.5 mm):5~6ステッチ/インチ(ステッチ長さ約4.2~5.0 mm)
縫製が適している場合
以下の条件に該当する場合、一般的に縫製が実用的です:
- バッグの主な素材が綿、キャンバス、ポリエステルなど、縫製可能な生地である。
- ハンドルの取り付け面積が比較的大きい必要がある。
- デザインには、生地を前面に出したすっきりとした外観が求められます。
- ハンドル接合部周辺には柔軟性が必要です。
- バッグは洗濯可能であるか、金属部品を極力少なくする必要があります。
- デザインには複数層の生地や延長されたハンドル構造が含まれます。
プロモーション用トートバッグ、再利用可能なショッピングバッグ、および多くのキャンバス製小売用バッグでは、縫製によるハンドル取付が、生産効率・外観・構造的柔軟性のバランスをとる上で優れた選択肢となります。
ただし、実際の性能は、完成したバッグの試験によって確認する必要があります。
トートバッグにおけるリベット補強の仕組み
リベットは、素材の層を接合・固定するために用いられる機械式の留め具です。
一般的なリベットは、頭部(ヘッド)と軸部(シャンクまたはポスト)から構成されます。取り付け時には、ポストを素材にあらかじめ開けた穴に通し、その先端を機械的に変形または固定して、確実な接合を形成します。
ステッチのように複数の糸の貫通で荷重を分散させるのではなく、リベットは局所的な機械的接合を実現します。
リベットは、革製品、デニム製品、キャンバス製アクセサリー、作業用バッグ、および特定のトートバッグのデザインで広く使われています。
テキスタイル製バッグでは、ハンドルの取付部周辺に多く設置され、機械的な保持力を高めたり、工業的・高級感のある外観を演出したりします。
リベットによる力の伝達メカニズム
リベット留めされたトートバッグのハンドルを引くと、その力はハンドル本体または取付タブからリベットへと伝わります。
リベットは、機械的なクランプ作用と面接触(ベアリング接触)によって、接合された複数層を一体化して保持します。
その後、荷重は周囲の生地や補強材へと伝達されます。
ここに重要な違いがあります。
リベット自体が周囲の素材よりも強固であっても、生地が局所的な応力を耐えられなければ、接合部全体が破損する可能性があります。
例えば、薄手の綿生地に金属製リベットを取り付けた場合、リベット本体は無傷のままでも、穴周辺の生地が徐々に伸びて裂けることがあります。
これは、リベットの選定において、金属部品だけではなく、材料全体の積層構造を考慮する必要がある理由です。
バッグ製作でよく使われるリベットの種類
リベットは、使用する素材や厚み、取り付け条件に応じてそれぞれ異なる設計がなされています。
| リベットタイプ |
建設業 |
共通用途 |
主な検討事項 |
| 片面キャップリベット |
片面に装飾用キャップがあり、シャフトと裏打ち部から構成される |
キャンバス製の小物やシンプルなバッグのディテール |
裏面の仕上げ状態および適切なシャフト長 |
| 両面キャップリベット |
両面に仕上げ済みのキャップが付いている |
トートバッグのハンドルや目立つハードウェア接合部 |
両面が仕上げ済みの外観 |
| チューブリベット |
中空または部分的に中空の金属ポスト |
革製品および特定のバッグ構造 |
適切なポスト長さと締付け圧力 |
| セミチューブリベット |
取り付け時にフレア加工される部分的に中空のシャンク |
布地および革製アクセサリー |
素材の厚さと締付けの一貫性 |
| 実心リベット |
取り付け時に変形する実心金属シャンク |
頑丈なハードウェア用途 |
適切な工具と作業スペースが必要です |
各タイプの入手可能性および適合性は、バッグの構造および生産設備によって異なります。
カスタム製のテキスタイルトートバッグでは、リベットの外観ではなく、まず素材の厚さと必要な接合構造から検討を始めるべきです。
リベット留めバッグ構造の技術的要件
早期の破れやハードウェアの故障を防ぐため、リベット留め構造には以下の構造上のルールを遵守する必要があります:
- 背面ワッシャーまたは補強パッドの必須使用 リベットは、編み目のあるキャンバス地などの単層素材に直接打ち込むことは絶対に避けてください。バッグ内側には、金属製ワッシャー、高密度ポリエチレン(HDPE)製補強プレート、または厚手のレザーやウェビング製の裏当てパッチを必ず配置してください。この裏当てにより、荷重を受ける表面積が300~500%増加し、リベット頭部が布地を貫通して抜けてしまうのを防ぎます。
- 厳格な端部距離公差 リベット穴の中心は、生地のカットエッジまたは仕上げ済みエッジから、リベットキャップの直径の1.5~2.0倍以上の距離を確保する必要があります。ヘム端に近すぎると、大きな荷重がかかった際に端部が破断する恐れがあります。
- ピン長さの正確な調整 リベットのピン長さは、圧縮されていない素材の積層厚さに加え、適切なロールオーバー変形を実現するための2.0~3.0 mmを確保する必要があります。ピンが短すぎると軽微な張力でも引き剥がれ、長すぎると横方向に曲がって不安定で緩い接合となってしまいます。
- 耐食性および表面処理 金属金具は、真鍮(ソリッド)、ステンレス鋼、または高品質亜鉛合金(アンティークブラス・ガンメタル・ニッケルフリーなどの電気めっき仕上げ)のいずれかで指定してください。洗濯可能なバッグでは、金具が湿った状態で錆びたり、キャンバスに色移りを起こさないよう、塩水噴霧試験(ASTM B117)を24~48時間通過する必要があります。
リベット補強のメリット
リベットは、バッグの製造においていくつかの利点を提供します。
- 機械接続: 正しく取り付けられたリベットは、素材の層間を直接機械的に接合します。この接合は、縫い糸に依存しません。
- 局所的な補強: リベットは、折り畳みや重ね構造が既に適切に設計されている場合など、特定の取付ポイントを補強するのに有効です。
- 特徴的な外観: 金属製リベットは、ワークウェア、デニム、産業用アイテム、または高級レザーグッズといった印象を演出できます。
- 金具の位置の統一性: 取り付け設備と仕様を厳密に管理すれば、量産ロット間でリベットの配置位置を一定に保つことができます。
- 特定の素材組み合わせに有効: 革製のタブ、厚手のキャンバス素材、あるいは単純な布地の縫い目では固定が難しい金具部品などを接合する際に、リベットが適していることがあります。
リベットの限界
リベットには、カスタムトートバッグに採用する前に購入者が検討すべき制限事項もあります。
- 局所的な応力集中: 長い縫い付けと異なり、リベットは比較的小さな面積を通じて力を伝達します。周囲の生地は、これによって生じる圧縮力および引張力に耐える必要があります。
- 穴に関連する損傷: リベットの取り付けには、穴またはあらかじめ開けられた開口部が必要です。穴が大きすぎたり、端から近すぎたり、仕上げが不十分な場合、生地が破れやすくなる可能性があります。
- 柔軟性の制限: 硬質な金属接合部は、接合された層間の動きを制限することがあります。接合部の周囲で繰り返し曲げられると、一部の構造では摩耗が生じることがあります。
- 腐食および表面劣化: 金属の選択は重要です。特に、湿気や頻繁な洗浄、屋外使用など厳しい環境下で使用されるバッグでは、不適切な表面処理が腐食、変色、あるいは周囲の素材への傷つけを引き起こすことがあります。
- 取り付けの一貫性: 設定圧力が不適切だと、接合部の緩み、キャップの破損、金具の変形、あるいは生地への過度な圧縮といった問題が生じます。
- 追加の生産要件: リベットには、適切な工具・ハードウェアの調達、正確な位置決め、および検査が必要です。これにより生産コストが増加したり、洗えるデザインやミニマルなデザインにおいて製造が複雑化する場合があります。
このため、リベットはトートバッグすべてに自動的に採用すべき「アップグレード」ではなく、あくまで構造設計上の要素として扱うべきです。
ハイブリッド構造:縫製とリベットの併用
耐荷重性の高いキャンバスバッグ、高級小売向けコレクション、あるいは機能性を重視した実用トートなどでは、縫製とリベットを統合したハイブリッド式のアンカー構造を採用することで、最も高い構造的信頼性を実現できます。
ハイブリッドアンカーの構造的レイヤリング
ハイブリッド構造では、外側から内側へ向かって、部品が体系的に積層されます:
- 外層 メインハンドルのウェビングまたは革製補強タブ
- 中間層 ダブルフォールドされたトップヘムに一体化された本体キャンバスパネル
- 内側層 高密度補強パッチ(キャンバス、600Dポリエステル、またはレザーバッキング)
- メイン周辺固定 外周を連続した長方形のステッチボックスで縫い止め、全体を確実に固定
- サブ中央固定 ステッチボックスの中心部に金属リベットを貫通させ、裏面でワッシャーで締め付ける
ハイブリッド固定方式の構造的優位性
- 冗長な荷重伝達経路 通常の日常的な荷重下では、柔軟なステッチボックスが継続的な引張せん断力を吸収します。一方、急激な高衝撃落下やショック荷重が加わった際には、中央のリベットが剛性の機械的ストップとして機能し、ステッチの剥離を防止します。
- ハンドル角部の剥離防止 繰り返し引っ張ることで、ステッチボックスの上部角が緩むことがあります。中央リベットはウェビングの芯部を本体に firmly 圧着させ、角部への剥離力そのものを相殺します。
- 素材の接合部における信頼性 異なる素材を接合する場合(例:植物タンニンなめしレザー製のハンドルを16オンスのコットンキャンバスに取り付ける)には、縫い付けだけでは硬質なレザーの端部による糸の摩耗が発生しやすくなります。リベットは永久的なクランプ力を提供し、周囲の縫い目はレザータブをキャンバス表面に密着させた状態で固定します。
直接的な工学的比較
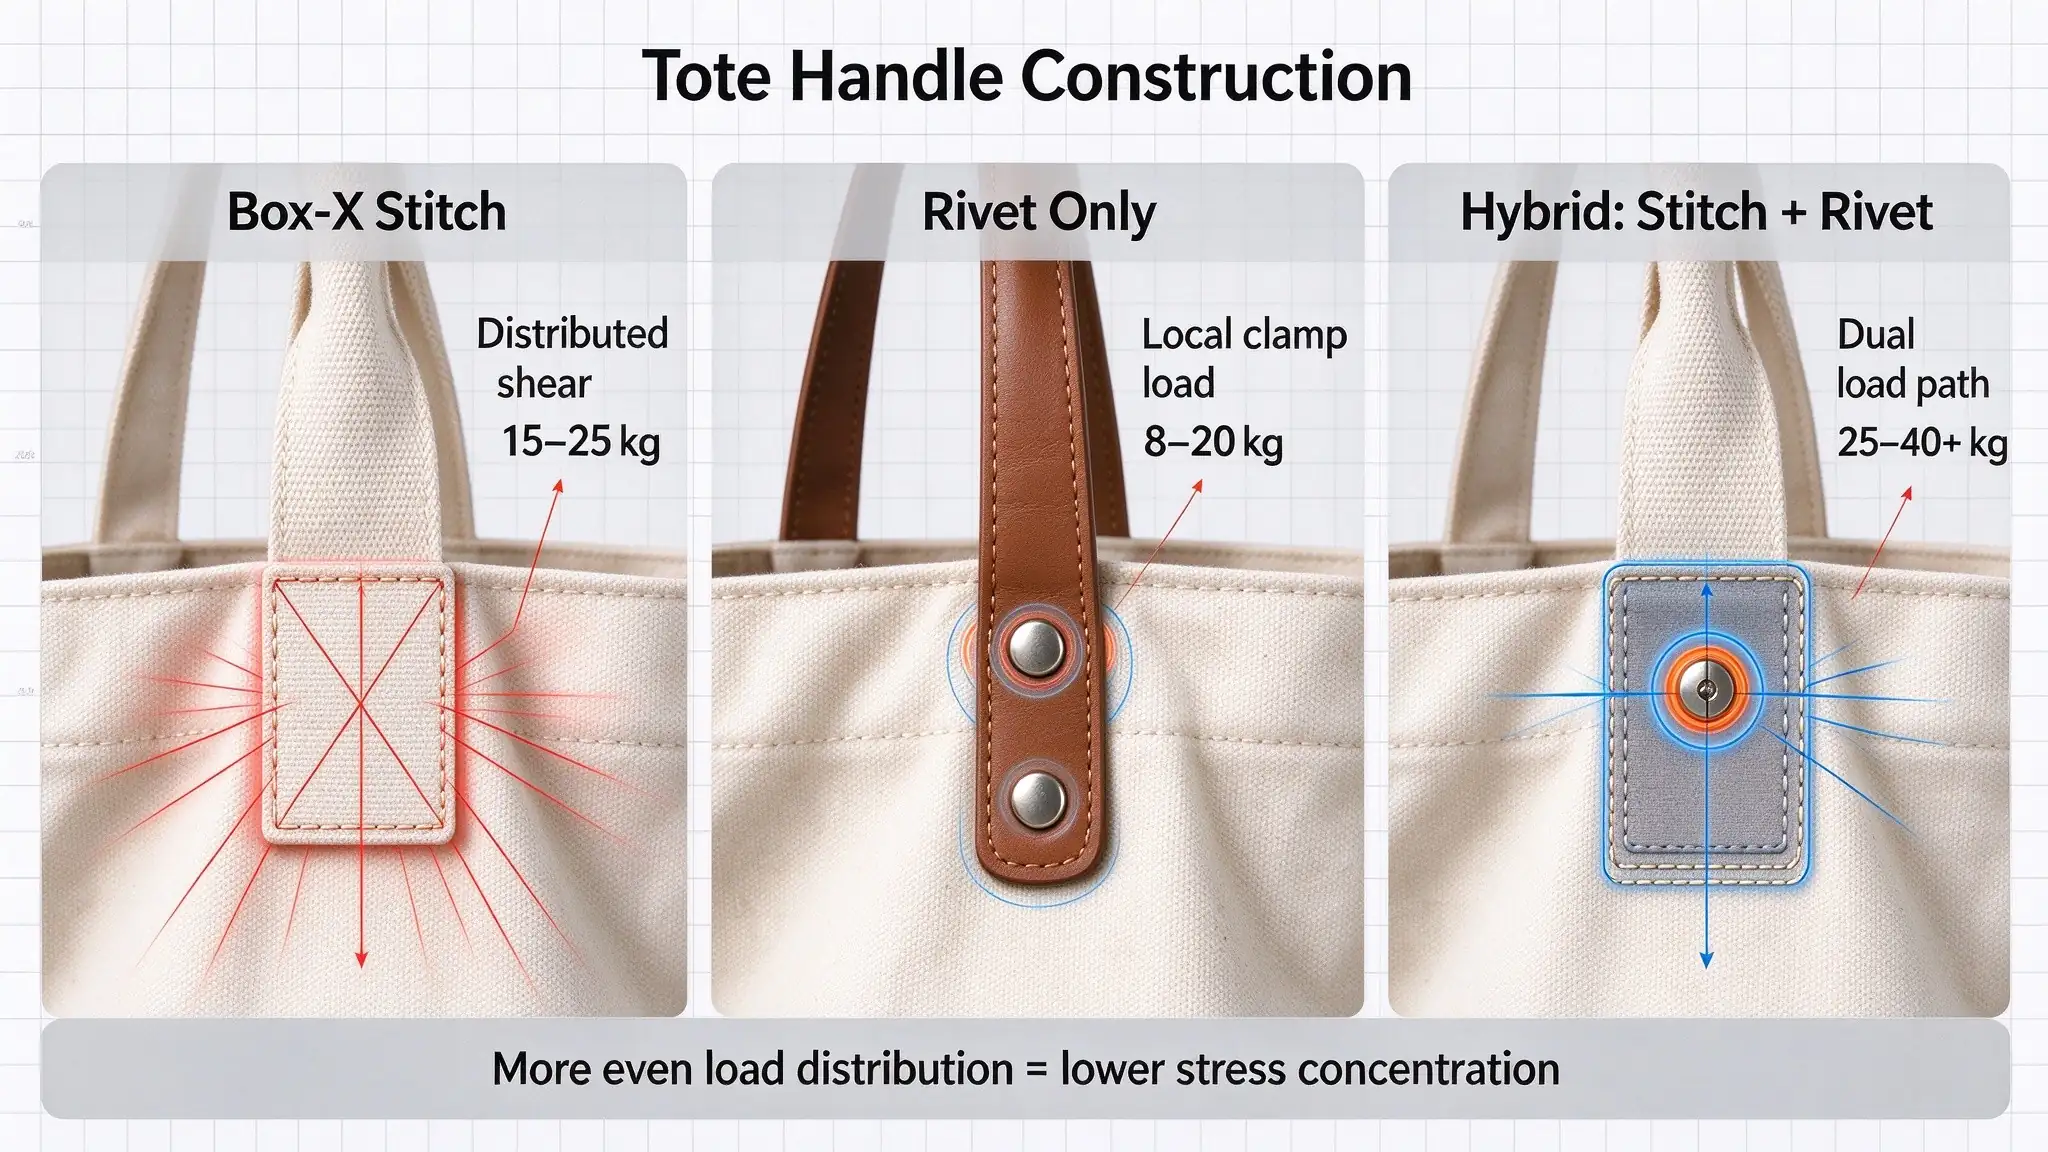
| 評価項目 |
縫い付けによるハンドル構造(ボックスタイプX) |
リベット留めによるハンドル構造 |
ハイブリッド構造(縫い付け+リベット留め) |
| 荷重分散メカニズム |
数百もの糸の交差部を通じた広範囲のせん断荷重分散 |
機械的ポイントによる集中クランプ力および軸受け接触 |
二段階分散:周囲の縫い目がせん断荷重を吸収し、中央のリベットが積層部をロック |
| 推定安全作業荷重 |
15~25 kg (33~55ポンド) |
8~20 kg (18~44ポンド) |
25~40 kg以上 (55~88ポンド以上) |
| 生地の応力集中 |
低~中程度(ハンドルあたり10~20 cm²に分散) |
高(穴の周囲5~8 mmの範囲に集中) |
低~中程度(周囲のステッチボックスによりクッション化) |
| 薄手の生地(8オンス未満)への適性 |
高い(上部のヘムを折り返して補強した場合) |
非常に低い(硬質な裏地なしでは、引き裂きリスクが高い) |
低い~やや高い(複数層に折りたたんだヘムが必要) |
| 重ね合わせ/レザータブへの適性 |
やや低い(頑丈なウォーキングフィート式ミシンが必要) |
優れている(厚手の革をキャンバスに確実に固定できる) |
優れている(ヘリテージ・ラグジュアリー製品分野で業界標準) |
| 柔軟性と自然なドレープ性 |
高い(ハンドルはバッグ本体とともに自然にしなやかに動く) |
剛性タイプ(取り付け部に固定・硬直した回転支点を形成) |
準剛性タイプ(安定したアンカーゾーンと、その上方に柔軟なストラップを備える) |
| 洗濯・お手入れのしやすさ |
優れている(完全に家庭用洗濯機で洗浄可能。糸は生地とともに収縮/伸長) |
やや劣る~劣る(金属部品の酸化や洗濯機内での引っかかりリスクあり) |
やや劣る(部分的な汚れ落としまたは優しく手洗いすることを推奨) |
| 生産速度および組立ラインへの適合性 |
高い(単一の連続縫製工程で完了) |
やや低い(穴開け+金具の位置合わせ+プレス打ち込みが必要) |
多段階(縫製ライン → 穴開け工程 → リベット打ち工程) |
| 金型・設備費用 |
低コスト(標準産業用ミシン) |
中程度(セット金型、パンチ金型、空気圧プレス) |
中~高コスト(バランスの取れた多工程ワークフローが必要) |
基材材料の適合性
ステッチ、リベット、またはハイブリッド補強の選択は、バッグ本体生地の物理的特性と整合する必要があります。
| 基材 |
一般的な生地重量 |
推奨される取付方法 |
エンジニアリング上の根拠 |
| 軽量コットン/キャリコ |
4~6オンス(135~200gsm) |
ダブルストレートステッチまたはシンプルボックスティーク |
リベットは薄手のコットン糸を引き裂くため不適切です。折り返し幅3cmのヘム内での縫製により、十分な表面強度が得られます。 |
| 中厚手コットンキャンバス |
8~12オンス(270~400gsm) |
ボックステッチまたはボックスXステッチ |
中厚手ダックキャンバスのバランスの取れた平織り構造は、糸の保持力に優れ、引き裂けにくい特長があります。 |
| 高強度ダックキャンバス |
14~20オンス(470~680gsm) |
ボックスXステッチまたはハイブリッド(ボックステッチ+リベット) |
太い糸は、高強度の接着糸や裏打ちされたリベットによる局所的な荷重にも十分に対応できます。 |
| ポリエステル/ナイロン(オックスフォード/コーデュラ) |
300D~1000D |
ボックスタイプXステッチ(熱溶着端末) |
合成繊維は引張強度が非常に高い。リベット穴は、端部を溶融させて糸のほつれを防ぐため、熱穿孔またはレーザー切断で開ける必要がある。 |
| ラミネート加工ジュート/バーラップ |
300~450gsm |
ボックスタイプXステッチ(厚手コットン製バックアップテープ付き) |
ジュートは極めて粗く、目が開いた織り構造である。大きなワッシャーを使用しないとリベットがそのまま抜けてしまう。また、粗い繊維を確実に挟み込むため、幅広のバックアップテープによる縫製が必要となる。 |
| 不織布ポリプロピレン(NWPP) |
70~120gsm |
超音波交差溶着または軽量縫製(5~6針/インチ) |
不織布素材には絶対にリベットを使用してはならない。針目密度は低め(5~6針/インチ)とし、超音波熱溶着が推奨される。 |
| ワックス加工キャンバス |
10~16オンス(340~540gsm) |
ハイブリッド構造(縫製ボックスタイプ+バーブ付き真鍮リベット) |
ワックスコーティングにより繊維同士の結合が強化され、構造的なステッチと併用した場合の重厚な純銅/真鍮リベットへの最適な基材となります。 |
トートバッグの耐荷重を低下させる代表的な設計ミス
補強ステッチや金属製リベット、厚手キャンバスを採用していても、実際には荷重に耐えられないケースがあります。
これは、個々の部品を、それらが互いにどのように連携・作用するかを考慮せずに選定していることが原因です。
以下に挙げるミスは、バイヤーや製品開発担当者が特に注意すべき点です。
ステッチ数が増えれば必ずしも強度が向上するとは限らない
ハンドルの補強として、ステッチの段数を増やすことは一見簡単な方法に思えるかもしれません。しかし、過剰なステッチは狭い範囲に多数の針穴を作り、特に薄手の生地や引き裂き強度が低い素材では、その部分が弱いラインとなって破損の原因となることがあります。より適切な方法は、まず必要な取付寸法を明確にし、その後で適切なステッチパターンと密度を選定することです。目的は、単にステッチ数を最大限に増やすことではなく、バランスの取れた取付強度を確保することにあります。
補強なしでのリベット取り付け
よくある誤りの一つとして、生地パネルに金属製リベットを直接打ち込む際に、その生地がリベットの引き抜きに対してどれだけ耐えられるかを考慮しないことが挙げられます。リベット自体は固定されていても、周囲の生地が徐々に穴の周りで伸びてしまうことがあります。これは特に薄手・緩めの織り構造の生地や、繰り返し引っ張り荷重がかかる状況で問題となります。内側パッチ、ワッシャー、または適切な裏打ち構造を用いることで対応できる場合もありますが、それらは実際の素材特性および荷重方向に応じて設計される必要があります。
リベットのシャンク長が不適切である
リベットのシャンク長は、接合されるすべての層の合計厚みと一致させる必要があります。シャンクが短すぎると、確実な固定が得られません。逆に長すぎると、変形が正しく起こらず、不安定な接合になる可能性があります。その結果、金具が緩んだり、キャップの高さが均一でなくなったり、締結強度がばらついたりします。バイヤーは、サンプル開発段階で、キャップの直径のみに基づいてリベットを選定するのではなく、素材の積層構造全体を確認すべきです。
装飾部品や金具を生地の端に近すぎに配置している
縫製もリベットも、端に近すぎる位置に配置すると、いずれも破損しやすくなります。縫い目の場合、端からの距離(エッジディスタンス)が不足すると、生地が縫い目から剥がれやすくなります。リベットの場合、端に近すぎる位置に穴を開けると、引っ張り荷重に耐えられるだけの十分な生地幅が確保できなくなります。適切なエッジディスタンスは、使用する生地の種類、金具のサイズ、縫い代の幅、および装飾部品の形状によって異なります。トートバッグには、あらゆるケースに通用する「一律のエッジディスタンス」は存在しません。
バッグのサイズが及ぼす影響を無視している
大型のトートバッグは小型のものよりも多くの物品を収容できますが、その大きなサイズが逆に構造部品に過度な機械的負荷をかけることがあります。幅が広くマチの深いバッグでは、持ち手や底角周辺により大きなモーメント(てこ比)が生じやすくなります。重い商品を想定して設計する場合は、持ち手の取り付け部、側面の縫製、底面の構造を一体的に検討・設計する必要があります。単にリベットの数やステッチの段数を増やすだけでは、根本的な設計不備に起因する構造的課題は解決しません。
装飾用補強材を構造用補強材と見なすこと
一部のバッグには、見た目を重視してX字型のステッチや金属製のリベットが施されています。しかし、こうした装飾的なディテールは頑丈な構造を連想させても、実際には必要な機械的性能を備えていない場合があります。例えば、装飾用のリベットは構造用のものと異なり、シャフトの構造が異なることがあります。同様に、装飾用のステッチは適切な糸が使われていない、あるいは十分な固定寸法が確保されていないことがあります。購入者は、どの部品が荷重を支える目的で設計されているのか、またどの部品が主に外観向上のために設けられたものなのかを事前に確認する必要があります。
繰り返し荷重への配慮不足
一度の持ち上げ試験に耐えたバッグでも、実際に繰り返し使用すると劣化が進む可能性があります。糸は摩耗し、リベットは緩み、生地の穴は徐々に大きくなっていくことがあります。日常の買い物や小売店での利用を想定した製品は、単発のデモンストレーションではなく、繰り返し荷重による評価を行うべきです。試験方法は、製品の実際の使用条件を反映させる必要があります。
量産前のトートバッグの耐荷重性能を評価する方法
B2Bバイヤーにとって、サプライヤーが強化縫製や頑丈なリベットを謳ったとしても、完成品のトートバッグの耐荷重性能を証明するには不十分です。
最も信頼性の高い根拠は、実際の製品構造に対する試験結果です。
荷重試験では、ハンドル、取付部、縫い目、底板を含むバッグ全体を評価する必要があります。
必要な耐荷重を定義する
試験を実施する前に、想定される荷重要件を明確に定めてください。
たとえば、軽量なプロモーション用グッズ向けに開発されたトートバッグと、包装食品やボトル入り商品を運搬することを目的とした再利用可能な買い物袋では、要件が大きく異なります。
バイヤーは以下の項目を明確に定義する必要があります:
- 製品の用途
- 最大収容重量
- 通常の荷重分布
- 使用頻度
- 想定される持ち上げ方
- バッグが再利用を前提としているかどうか
許容作業荷重と破断荷重を明確に区別することも重要です。
許容作業荷重とは、バッグが通常の使用状態で運搬すると想定される荷重(重量)のことです。
破断荷重とは、所定の試験条件下で部品または完成品が破損・破断する際の力(または重量)を指します。
これらの数値は互換性がありません。
サプライヤーは、バッグの破断荷重を日常的な推奨運搬容量として記載してはなりません。
完成バッグ静的荷重試験を実施する
静的荷重試験とは、所定の重量を一定時間バッグに負荷した状態で、その性能を評価する試験です。
実用的な手順の一例は以下のとおりです:
- 試験前に完成バッグを点検する。
- 素材、寸法、ハンドルの構造、補強方法を記録する。
- バッグ内に所定の荷重を加える。
- 荷重は、想定される使用目的に応じて均等に配分する。
- 通常通りのハンドルを使ってバッグを持ち上げるか、吊り下げる。
- 合意された荷重を所定の時間維持する。
- ハンドル接合部、縫い目、生地、リベット、底板を点検する。
- 変形や損傷の有無を記録する。
例えば、バイヤーがトートバッグに対して、所定の10 kgの作業荷重を一定期間保持することを要求することがある。
これは一例として示すプロジェクト要件であり、すべてのトートバッグに適用される普遍的な基準ではない。
試験時間、持ち上げ方、合格基準は、量産開始前にあらかじめ合意しておく必要がある。
繰り返し持ち上げ試験を実施する
静的試験だけでは、日常的な取り扱い状況を十分に再現できません。
繰り返し持ち上げ試験により、時間の経過とともに生じる問題を特定できます。
この試験では、定められた手順に従って、荷物を積んだバッグを繰り返し持ち上げ・下ろします。
所定のサイクル数終了後に、以下の項目を点検します:
- 縫い目切れ
- 糸の緩み
- ハンドルの動き
- 生地の歪み
- リベット穴の拡大
- 緩んだハードウェア
- 継ぎ目開き
- 永久変形
サイクル数は、製品の想定用途およびプロジェクトの要件に基づいて設定する必要があります。
週数回使用される買い物用トートバッグと、単発イベントで配布されるプロモーション用バッグでは、耐久性の目標値が異なります。
実際の故障箇所を確認する
バッグがどのように振る舞うかを記録するテストは、単に合格・不合格を判定するだけのものよりも有用です。
| 観察された損傷 |
考えられる原因 |
考えられる設計変更 |
| ハンドル端部で糸が切れる |
糸の選定が不適切、またはステッチの始末が不十分 |
糸の仕様および端部の補強を再検討する |
| ステッチラインに沿って生地が裂ける |
穿孔が過剰、または生地の強度が不足 |
ステッチ密度、取付面積、または補強方法を調整する |
| ハンドルが体から離れて引き出される |
取り付け長さが不十分、または荷重分布が不適切 |
ハンドルの取り付け部を延長する |
| リベットが緩む |
ポストの長さまたは設定圧力が不適切 |
リベットの仕様および取り付け工程を見直す |
| リベット周辺の生地が破れる |
局所的な応力集中、または補強が不十分 |
適切な補強材を追加するか、リベットの配置を見直す |
| 底面の縫い目が開く |
縫製構造が不十分 |
縫い代の幅と底面の補強を確認してください |
| バッグが大きく変形します |
全体の構造が要求される荷重に適していません |
寸法、素材、製造方法を再検討してください |
この情報により、製品開発チームはバッグ全体に不要な補強を施すのではなく、的確な修正を行うことができます。
必要に応じて適切な実験室試験を実施する
より正式な品質文書が必要なプロジェクトでは、バイヤーが関連する繊維試験方法を検討できます。
ASTM D1683/D1683Mは、平織布における縫い目破断に関する試験方法です。縫い目に直交する方向に加える力を評価し、生地の破断、糸の断裂、縫い目のずれを破損の判定基準としています。
ISO 13935-1は、ストリップ試験方式を用いて縫い目破断に至る最大荷重を求める別の関連試験方法です。
これらの試験方法は、縫い目の性能について有用な情報を提供しますが、実際の使用状況下でトートバッグ全体を試験することとは直接置き換えられません。
縫い目強度試験は、特定の縫製構造を評価するものであり、完成バッグ荷重試験は製品全体の性能を評価するものです。
リベット接合の場合、試験手順はハードウェアの種類、材料の組み合わせ、および使用目的に応じて選定する必要があります。
バイヤーはまた、試験結果が意味を持つのは、試験サンプルの構造、試験条件、および合格基準が明確に文書化されている場合のみであることを忘れてはなりません。
同一条件下で縫製とリベットのサンプルを比較する
バイヤーがどの取付方法を選択すべきか判断に迷う場合は、基本的なバッグ仕様を同じくした2種類のサンプルを作成するのが最も実用的な方法です。
公平な比較を行うためには、以下の要素を一定に保つ必要があります。
- メイン生地
- バッグの寸法
- ハンドルの素材
- ハンドルの幅
- ハンドルの長さ
- 補強材
- 想定される荷重
評価対象の取付構造のみを変更すること。
例えば:
- サンプルA:ボックスXステッチによるハンドル取付
- サンプルB:適切な裏当て付きリベットハンドルタブ
両サンプルとも、同一の静的荷重試験および繰り返し持ち上げ試験を実施する必要があります。
この比較により、追加のハードウェアが実際の製品に対して測定可能なメリットをもたらすかどうかを明らかにできます。
また、購入担当者は、その差異が追加コストや外観の変化を正当化できるかどうかを評価する際にも役立ちます。
カスタムトートバッグ注文におけるステッチおよびリベット補強の指定方法
調達チームにとって、製品仕様は、異なる生産ロット間で一貫して比較できるよう、意図された構造を明確に記述する必要があります。
単に「補強されたハンドル」とだけ記載した仕様では、解釈の余地が大きすぎます。
代わりに、購入担当者は主要部品を明確に定義し、サンプル承認時に構造を確認すべきです。
縫製ハンドル取付部の主な仕様
| 仕様 |
バイヤーが確認すべき事項 |
| ハンドルの素材 |
コットンウェビング、ポリエステルウェビング、同素材ハンドル、またはその他の素材 |
| ハンドルの幅 |
実際の完成幅 |
| 取付長さ |
ハンドルがバッグ本体の側面にどの程度まで延びているか |
| ステッチパターン |
ストレート、ダブル、ボックス、ボックスX、またはバータック補強 |
| スレッド |
素材に適した糸の種類と強度 |
| ステッチ密度 |
合意済みの生産仕様 |
| 補強パッチ |
素材、寸法、および位置 |
| 端距離 |
ステッチラインと生地端との距離 |
| 縫い代 |
ハンドルおよびバッグパネルに必要な余裕量 |
| 検査 |
ステッチの均一性、浮き糸、飛ばし縫い、生地へのダメージ |
これらの詳細は、承認済みサンプルと量産品で同一の取付構造が用いられることを保証するために重要です。
リベット取付の主要仕様
| 仕様 |
バイヤーが確認すべき事項 |
| リベットタイプ |
シングルキャップ、ダブルキャップ、チューラー、セミチューラー、またはソリッド |
| 金属材料 |
実際の金属組成 |
| 表面仕上げ |
ニッケル、アンティークブラス、ガンメタル、またはその他の指定仕上げ |
| カップ直径 |
目視可能なキャップの寸法 |
| ポスト直径 |
シャンクの寸法 |
| ポスト長さ |
使用する素材の全厚さとの適合性 |
| 裏地 |
ワッシャー、補強プレート、またはその他の支持部材 |
| 設置位置 |
生地の端や周辺の縫い目からの距離 |
| 留め具の装着品質 |
緩み、変形、鋭利なエッジがないこと |
| 耐食性 |
想定される使用条件に応じた適切な性能 |
| 検査 |
配置の統一性、確実な固定、生地の状態 |
プライベートブランド製品の場合、金具の仕上げやその均一性も、ブランド要件として重要となることがあります。
バッグサプライヤーに確認すべき質問
カスタムトートバッグのサンプルを承認する前に、バイヤーは以下の点を確認すべきです:
- どのハンドル取付方法が採用されていますか?
- 主な荷重を支えるのは、縫製部分ですか、それとも金具ですか?
- ハンドル接合部の内側に補強パッチは施されていますか?
- 使用される糸の種類とステッチパターンは何ですか?
- リベットが使用される場合、その材質と寸法はどのようになっていますか?
- リベットの軸長は、素材の厚みにどのように適合させられていますか?
- 完成したバッグは、規定の荷重をかけての使用試験が実施されていますか?
- サンプルは、量産予定の製品と同一の構造になっていますか?
- 荷重試験および繰り返し使用試験の合格基準は何ですか?
これらの質問により、単に見た目だけ強化されている製品と、明確な機能要件に基づいて開発された製品とを区別できます。
量産前サンプル承認の重要性
量産開始前に、取付方法を確認する必要があります。
量産前サンプルにより、バイヤーは実際のハンドル構造、ステッチの品質、金具の配置位置、補強層、および全体的な外観を確認できます。
必要に応じた変更は、仕様書が最終確定される前に実施できます。
特に、カスタムリベット、特殊な金属表面処理、レザータブ、または縫製と金具を組み合わせた構造を採用する製品においては、この確認が極めて重要です。
大量注文の場合、承認済みサンプルは、量産時の仕上げ品質および検査の基準となります。
コスト、生産効率、およびカスタマイズに関する検討事項
補強方法は、製造コストおよび生産計画にも影響を与えます。
B2B向けのバイヤーにとって、最も安価な取付方法が、製品の全ライフサイクルを通じて必ずしも最も経済的な選択とは限りません。
適切な構造設計は、機能要件、外観、生産効率、および目標価格のバランスを考慮する必要があります。
ステッチ加工費
縫製は、ほとんどの布製トートバッグ製造においてすでに不可欠な工程です。
適切な補強ステッチパターンを追加することで縫製時間が若干増加する場合がありますが、多くの場合、既存の生産フローに容易に組み込むことができます。
コストは以下の要素によって異なります:
- ステッチの列数
- ステッチパターンの複雑さ
- ねじ仕様
- 追加の布地層
- ミシンの仕様要件
- 生産数量
- オペレーターの作業時間
シンプルな二重ステッチによるハンドル取付は比較的容易ですが、より複雑な多層構造の場合には、追加の加工および縫製工程が必要になります。
リベット費用
リベットは、材料費および取付作業に追加の要件を伴います。
その費用は以下の要素によって異なります:
- 金属の種類
- リベットの寸法
- 表面仕上げ
- パーソナライズ 要求
- バッグ1個あたりのリベット数
- 設備の設置
- 作業時間および検査時間
特殊な仕上げやカスタマイズされた金具については、別途開発および調達が必要になる場合があります。
小サイズのバッグや、取付ポイントが多いデザインでは、追加の金具が単価に明確な影響を及ぼすことがあります。
総合コストの比較
| コスト要因 |
縫い目 |
リベット |
| 主な材料 |
ミシン糸および必要に応じた補強布地 |
金属製金具および必要に応じた裏地 |
| 生産設備 |
縫製機 |
リベット打ち工具または機械 |
| 労働 |
縫製および検査 |
金具の位置決め、打ち付け、および検査 |
| 設計変更 |
縫製仕様を調整することで、比較的容易に変更可能 |
異なる金具や取付方法の変更が必要になる場合がある |
| 外観オプション |
糸の色およびステッチパターン |
金属表面処理、キャップ形状、金具のサイズ |
| 維持上の考慮事項 |
糸の摩耗および縫い目修理 |
ハードウェアの緩み、腐食、または交換 |
実際のコスト比較は、単一の部品単価ではなく、完成した製品全体に基づいて行うべきです。
たとえば、大きな補強パッチと複雑なステッチを要するデザインは、適切なリベット接合を用いるデザインよりも必ずしも安価とは限りません。
同様に、必要のないバッグに金属製リベットを追加しても、実用的な性能が向上しないままコストだけが増加してしまうことがあります。
実用的なご提案:用途に応じたトートバッグの構造選び
すべてのトートバッグに万能な補強方法は存在しません。
以下に、購入者が製品の要件に基づいて判断する際の具体例を示します。
標準的なプロモーション用コットントートバッグ
一般的な要件:
- 軽量~中量級のコットン生地
- 比較的シンプルな構造
- 印刷されたブランドロゴ
- 時折使用する
- コスト重視の大量生産
推奨される製造方法:
直線縫いまたは二重縫いを用いた、縫製によるハンドル取付が適しています。
取付部は、想定される荷重に耐えられる十分な長さと縫い代を確保する必要があります。
金属リベットは、基本的に任意であり、必須ではありません。
丈夫なキャンバス製ショッピングトート
一般的な要件:
- 繰り返しの買い物用途
- 重量のある包装品
- 大きな収容容量
- 耐久性の高いハンドル接合部
- 頻繁な荷上げ・荷下ろし
推奨される製造方法:
適切な補強材を用いた箱縫いまたは「X」字縫い
ハンドルの取付長さを長くすることで、引く力が体のより広い範囲に分散されます。
底面および側面の縫い目も、想定される荷重下で評価する必要があります。
高級デニムまたはキャンバス製ファッショントート
一般的な要件:
- 特徴的な素材の質感・外観
- より精巧な金具仕様
- 製品価値に対する認識度がより高い
- 日常的に繰り返し使用することを想定
推奨される製造方法:
縫製によるハンドル取付に加え、選定されたリベットまたは補強用ハンドルタブを組み合わせた構造
これにより、縫製による広い取付面積を維持しつつ、必要に応じて金属部品のディテールを効果的に取り入れることができます。
本革風仕上げの小売用トートバッグ
一般的な要件:
- 本革または合成皮革製のハンドル部品
- キャンバスまたはテキスタイル製の本体
- 高級感のある外観
- 異なる素材間の確実な接合
推奨される製造方法:
素材の厚さが許す場合は、適切なリベット補強を施した縫製式ハンドルタブ
裏面構造およびリベットの寸法は、サンプリング段階で確認すること。
軽量折りたたみ式トートバッグ
一般的な要件:
- 製品重量が軽い
- コンパクトに折りたたみ可能
- 最小限のハードウェア
- 収納が簡単
- 再利用可能な携帯機能
推奨される製造方法:
適切な補強領域を設けた縫製による接合
リベットは重量増加や折りたたみ時の剛性ポイントの原因となるため、通常は不要である。
よくある質問
トートバッグの縫製とリベットでは、どちらが強度が高いですか?
どちらの方法も一概に強いとはいえません。縫製は引き抜き力をおおむね広い接着面に分散させることができますが、リベットは局所的な機械的接合を形成します。実際の強度は、生地の強さ、糸の品質、縫製構造、リベットの寸法、裏打ち材、および施工品質によって左右されます。
トートバッグには縫製とリベットの両方を用いるべきですか?
高級キャンバスやデニム、革付きのバッグなどでは、縫製とリベットを組み合わせたハイブリッド構造が有効です。縫製により広い接着面を確保し、リベットで局所的な機械的保持力を補うことができます。ただし、両方の手法は適切な位置に配置する必要があり、完成した構造全体について十分な検証を行うことが重要です。
ステッチの数が増えれば、トートバッグの耐荷重能力は必ず向上しますか?
いいえ。追加のステッチは、より多くの固定ポイントを提供しますが、針の貫通回数が多すぎると、特定の生地の強度を低下させる可能性があります。適切なステッチ密度やパターンは、素材・糸・取り付け構造によって異なります。一般的に、ステッチの数を単に増やすよりも、配置が適切な補強構造の方が重要です。
厚手のキャンバス生地は、必ずしも耐荷重性が高いといえるでしょうか?
必ずしもそうとはいえません。生地の重量はあくまで一要素に過ぎません。ハンドルの取り付け方法、ステッチの構造、補強の有無、縫製の品質、バッグの寸法など、さまざまな要因が完成品の性能に影響を与えます。中肉のキャンバス生地でよく設計されたトートバッグは、重量のある生地で粗雑に作られたバッグよりも優れた性能を発揮することがあります。
洗濯可能なトートバッグにリベットは適していますか?
金属素材および表面仕上げが想定される洗浄条件に適していれば、可能です。また、購入者は、繰り返しの洗浄が金具や周囲の生地、補強構造に影響を及ぼさないかを確認する必要があります。お手入れ方法は、量産開始前に確立しておく必要があります。
まとめ
トートバッグの製造において、縫い付けとリベットによる補強にはそれぞれ異なる利点があります。
生地製バッグでは、縫い付けがより柔軟な解決策となることが多く、比較的広い範囲にわたって持ち手を固定でき、さまざまな織物構造にも容易に統合できます。ボックステンション、ボックス×ステンション、二重縫い、バータック補強などは、適切に設計されれば、信頼性の高い持ち手接合を実現します。
リベットは、別のアプローチを提供します。局所的な機械的固定が可能で、レザータブやデニムのディテール、重ね合わせたキャンバス構造、および選定されたプレミアムデザインなどに有効です。ただし、その効果は周囲の素材、裏面の補強、および取り付け品質に大きく依存します。
多くのカスタムトートバッグにおいて、最適な解決策は単に一方の方法を他方より優先することではありません。むしろ、想定される荷重、生地の種類、ハンドルの構造、外観、および生産要件に合致する取付構造を選択することです。
オーストリア INITI カスタムトートバッグの開発では、素材選定、サイズ、ハンドル構造、縫製、補強、金具、ブランド表現などの要素を柔軟に調整できます。これらの仕様をサンプル開発段階で明確にすることで、バイヤーは実用的な携帯性能と、ターゲットとする商品ポジショニングおよび予算とのバランスをとったトートバッグを実現できます。
最も信頼できるトートバッグは、ステッチの数が最多であるものでも、リベットが最大サイズのものでもありません。実際にどのように使われるかを想定し、その用途に応じて全体の構造が設計・検証されたものこそが、真に信頼できるトートバッグなのです。
関連製品
関連ブログ記事


 最新ニュース