Aväska kan verka enkelt, men dess förmåga att bära tunga föremål beror på mycket mer än tygets styrka. Ett av de viktigaste strukturella besluten är hur handtagen är fästa vid väskans kropp. Även om två handväskor använder samma dukmaterial, samma mått och samma handtagsband kan skillnader i deras fästmetoder leda till mycket olika bärförmåga.
Två vanliga metoder är sydda handtagsfästen och metallnitar som förstärkning. Syningen förbinder handtaget med tyget genom flera stick med tråd och nål, medan nitarna mekaniskt klämmer ihop flera lager material. Båda metoderna används allmänt vid väsktillverkning, men de fördelar kraften på olika sätt, har olika risker för fel och passar olika produktutformningar.
För varumärken och inköpsavdelningar som söker anpassad kassapåsar – valet mellan dessa metoder handlar inte enbart om att avgöra vilken som ser starkare ut. En nit kan ge extra mekanisk säkerhet, men den förhindrar inte automatiskt att omgivande tyg rivs. På samma sätt kan en förstärkt sytmönster ge ett stort fästområde, men dess prestanda beror fortfarande på trådkvalitet, stygnplacering, tygtilstånd och noggrannhet i konstruktionen.
Rätt val beror på avsedd bärlast, användningsfrekvens, materialkombination, produktutseende och tillverkningskrav.
Den här guiden undersöker hur sy- och nitförstärkningar påverkar kassapåsars bärlastkapacitet, jämför deras strukturella fördelar och begränsningar, förklarar vanliga felkällor och ger praktiska rekommendationer för köpare som utvecklar anpassade kassapåsar för butiksförsäljning, kampanjändamål, livsmedelsbutiker och egna märkesprodukter.
Strukturell mekanik för handtagets lastöverföring
När en lastad kassängs påse lyfts upp drar tyngdkraften innehållet nedåt mot botten och de nedre sidopanelerna. Denna mekaniska spänning följer uppåt genom påsens kropp och koncentrerar sig kraftigt vid handtagens fästpunkter innan den når användarens händer eller axel.
Den mekaniska belastningsvägen följer en direkt progression:
- Vikt av innehållet : Skapar nedåtriktad tyngdkraft och sidokraft mot botten och sidoväggarna.
- Kroppspaneler : Tygtrådarna överför dragkraften uppåt längs ketedräden och inslaget i väven.
- Fästpunkt för handtag : Den kritiska övergångszonen där den uppåtriktade dragkraften möter påskroppens tyg. Detta är området med högst risk för fel.
- Handtagsremmar : Remmar av band eller läder tar emot den sammansatta belastningen och överför den till användaren.
Fästpunkten för handtag som primär kraftöverföringszon
Handtagets rem bryts sällan först. En standardrem av bomull eller polyester med en bredd på 3,8 cm (1,5 tum) har vanligtvis en egen draghållfasthet som överstiger 100 kg.
Anslutningen mellan denna rem och väskans panel är dock en kritisk punkt för spänningsövergång. Om en tung rem är sydd till en lättvärd dukkropp med endast en enda kort söm kommer tyget eller tråden att gå sönder långt innan remmen når sin fysiska gräns.
En välkonstruerad handtagsanslutning måste överföra dragkraften bort från isolerade punkter och fördela den jämnt över ett stabilt, förstärkt område av huvudtyget.
Statisk vikt kontra dynamisk stötlaster
Att bära en väska i verkligheten innebär kontinuerlig rörelse snarare än statisk hållning. Verklig bärande introducerar flera mekaniska variabler:
- Dynamisk påverkan : Gående, svängande och plötslig lyftning multiplicerar den effektiva lasten med 1,5 till 2 gånger den statiska vikten av innehållet.
- Dragning utanför centrum när en användare lyfter en väska med endast ett handtag eller när innehållet rör sig inuti absorberar en fästzon nästan 100 % av den totala bärlasten.
- Vinkellast när man lyfter en väska utåt eller bär den över en tjock kappa appliceras vinkelvisa avskalningskrafter på övre kanten av sömmen eller nitet, snarare än en ren nedåtriktad skjuvkraft.
Risken för överperforering
En vanlig missuppfattning inom väsktillverkning är att fler fästelement automatiskt gör en förbindelse starkare.
I verkligheten tar varje nålgång och varje borrat nit-hål bort eller förflyttar strukturella garn i underliggande tyget. När stygn placeras för tätt (till exempel mer än 12 stygn per tum) eller när flera nitar sätts för nära varandra fungerar de som en perforerad rivstrimma. Under hög belastning rivs tyget helt enkelt längs linjen av hålen.
Vanliga strukturella felmoder i väskor
Att förstå hur och varför handtagsanslutningar går sönder gör det möjligt for produkutvecklare att identifiera de underliggande orsakerna.
| Felområde |
Visuellt symptom |
Rotorsak |
Teknisk korrigering |
| Sylinje |
Trådarna brister, lossnar eller drar loss |
Låg draghållfasthet i tråden, slitage genom friktion eller dålig avslutning av syningen |
Uppgradera till förstärkt polyestertråd (Tex 60–80) och säkra alla syändar |
| Tyget längs sömmen |
Tyget river sig rent längs nålhålen |
Nåleffekt från för hög stytningsfrekvens |
Minska stytningsfrekvensen till 7–9 stygn per tum; öka ytan för fästning |
| Område för handtagsfästning |
Hela handtaget dras loss och rivit bort en bit av dukmaterialet |
Liten fästzon eller brist på inre stöd |
Föräng den del av handtaget som överlappar kroppen; sätt in en inre förstärkningsplatta |
| Rivmaskin |
Nit lossnar, skaftet går av eller locken lossnar |
Felaktig skaftlängd, svag legering eller felaktigt inställd pressningsskruv |
Anpassa nitens axellängd till materialstacken; använd kalibrerade pressverktyg |
| Tyg runt niten |
Tyget sträcks ut, förlängs eller river sig runt hålet |
Koncentrerad skjuvspänning utan tillräckligt inre stöd |
Lägg till en metallbricka eller en tät förstärkningsplatta på insidan |
| Översta delen av väskan |
Övre kanten fransar upp, rullar nedåt eller spricker |
Veckdjupet är för smalt eller det saknas inre förstärkningsband |
Öka veckbredden på överkanten till minst 3,0 cm och använd konstruktion med veckad kant |
| Botten- och sidnätslömmar |
Hörnen i botten spricker eller sidnätslömmarna går isär |
För smal sömnåd eller monterad med enkelstingning |
Använd franska sömmar, infällda sömmar eller dubbelt ställda platta sömmar |
Hur stygn förstärker handtag på väskor
Stygn är ett av de vanligaste sätten att fästa handtag på tygväskor. Det skapar en förbindelse genom att sytråden dras genom handtaget och väskans kropp, vilket bildar en rad sammanlänkade eller annars säkrade stygn.
Till skillnad från en enda mekanisk fästanordning kan stygn skapa ett relativt stort fästområde. Handtaget kan säkras längs sina kanter, tvärs över sin bredd eller genom en kombination av mönster.
Denna flexibilitet gör syning lämplig för ett brett spektrum av väskkonstruktioner.
Hur en sydd handtagssammankoppling fungerar
När ett handtag är sytt på en kassettväska överför sytråden kraften mellan handtagsmaterialet och väskans panel.
När väskan lyfts utsätts tråden för dragkraft och den omgivande tygbiten för lokal spänning runt nålhålen.
Anslutningens prestanda beror på flera variabler:
- Sticksort och stickmönster
- Trådstyrka och kompatibilitet
- Stängtäthet
- Anslutningens längd och bredd
- Syfogstillskott
- Antalet tyglager
- Tygtycklek och motstånd mot rivning
- Sykvalitet och konsekvens
En korrekt utformad sydd anslutning kan fördela kraften över flera sticklinjer istället för att koncentrera den vid en enda liten mekanisk koppling.
Dock måste stygnen placeras korrekt, och tyget måste vara tillräckligt starkt för att motstå krafterna som överförs genom dem.
Vanliga sytmätoder för förstärkning av handtag på kassettväskor
Olika sytmönster har olika strukturella funktioner. Följande metoder är särskilt relevanta vid utveckling av kassettväskor med förstärkta handtag.
A. Rakt stygn
Rakt stygn är en grundläggande sytm metod där stygnen löper i en kontinuerlig linje.
Den används ofta för att säkra remmar av band, tygremmar och vikta kantlinjer.
För kassettväskor kan rakt stygn appliceras i en eller flera parallella rader längs området där handtaget är fäst.
Fördelar:
- Enkel konstruktion och effektiv produktion
- Ren och diskret utseende
- Lämplig för många tyger av bomull, duk och polyester
- Lätt att kontrollera under kvalitetskontrollen
- Kan ge effektiv fästning när den sydda ytan är tillräckligt lång
Begränsningar:
- En enda kort stygnrad kan koncentrera dragkraften.
- Början och slutet på stygnraden kan bli sårbara om tråden inte är ordentligt säkrad.
- Prestandan beror i hög grad på fästningsdimensionerna och tygets kvalitet.
Flera parallella stygnrader kan förbättra kraftfördelningen, men de måste placeras med lämplig avstånd mellan raderna och lämpligt avstånd från tygkanten.
Rakstygn är i allmänhet lämpligt för lättviktiga till mellantungt belastade handväskor samt för design där handtagets fästning har tillräcklig yta.
B. Dubbelstygn
Dubbelstygn avser i allmänhet två parallella stygnrader som säkrar samma konstruktionsområde.
Det ger en extra fästlinje och kan hjälpa till att förhindra att en förbindelse öppnas om en rad blir skadad.
Till exempel kan ett handtag av bomullstyg fastsättas med två parallella stygnrader längs dess fästlängd.
Fördelar:
- Ger ökad fästsäkerhet
- Hjälper att sprida spänningen över fler än en stygnrad
- Ger ett relativt rent utseende
- Lämpligt för vardagliga shopping- och kampanjväsckor
Begränsningar:
- Två stygnrader fördubblar inte automatiskt bärförmågan.
- Om båda raderna ligger för nära kanten kan omgivande tyg ändå rivs.
- Dålig trådval kan påverka båda raderna på samma sätt.
Dubbelstygn är användbart när fästområdet behöver ökad säkerhet utan att synliga metallkomponenter introduceras.
C. Boxstygn
Boxstingning använder ett rektangulärt stygnmönster runt området där handtaget är fäst.
Handtaget eller bandet säkras längs omkretsen av den rektangulära formen, vilket skapar en bredare förbindelse än en enda rak stygnlinje.
Detta mönster används ofta för handtag på kassettväsor, bandloopar och fästpunkter för remmar.
Fördelar:
- Säkrar flera sidor av fästområdet
- Ger en tydlig och relativt lättinspekterad konstruktion
- Lämplig för platta band och tyghandtag
- Kan integreras i många olika designmodeller av kassettväsor
Begränsningar:
- Hörnen i stygnmönstret kan utsättas för koncentrerad belastning.
- Ett litet boxmönster kan ge för litet fästområde för en större väska.
- Prestandan beror på det omgivande tyget och förstärkningen.
Låd-sömmar är särskilt användbara när handtaget har en relativt platt fästyta.
D. Låd-X-sömmar
Låd-X-sömmar lägger till diagonala sömmar över den rektangulära lådan, vilket skapar ett X-formigt mönster.
Jämfört med en enkel låd-söm introducerar de diagonala linjerna ytterligare sömvägar genom den centrala fästytan.
Detta kan hjälpa till att motverka rörelse och fördela kraft i olika riktningar.
Fördelar:
- Ger förstärkning över hela fästytor
- Hjälper till att stabilisera remmar och platta handtagsanslutningar
- Lämplig för kassettväsor avsedda för ofta användning
- Ger en igenkännlig förstärkt utseende
Begränsningar:
- Kräver fler nålgånger.
- Mönstret kräver tillräckligt med utrymme för att vara effektivt.
- Överdriven syning kan skada lättviktigt eller löst vävd tyg.
- Det är inte automatiskt starkare än alla andra fästmätoder.
Box-X-syning är ofta ett praktiskt val för medelstarka till tunga dukkasseklor, särskilt när handtaget förväntas bära relativt tätta produkter.
E. Bartack-syning
Bartack-syning använder en tätpackad grupp korta stygn för att förstärka en specifik punkt.
Till skillnad från boxsyning, som täcker ett större rektangulärt område, koncentrerar bartack-förstärkningen sig till en relativt liten sektion.
Den används vanligtvis vid ändarna av remmar, förbindningar mellan remmar, hörn på fickor och andra belastade punkter.
Fördelar:
- Ger lokal förstärkning
- Kan hjälpa till att säkra handtagens ändar och förbindelserna för remmar
- Lämplig för produktionsmiljöer med bartack-utrustning
- Kan integreras utan att påverka väskans helhetsskärning i någon större utsträckning
Begränsningar:
- Täcker ett mindre område än en lång handtagssömnad.
- Ersätter inte tillräcklig sömlängd eller förstärkningsmaterial.
- För hög täthet kan skada vissa material.
Bartacks är särskilt användbara som sekundär förstärkning vid ändarna av en större sydd förbindelse.
Jämförelse av sömnadsmetoder
| Syteknik |
Konstruktion |
Huvudsaklig strukturell fördel |
Lämpliga tillämpningar |
Huvudsaklig övervägande |
| Rak sömning |
En eller flera linjära rader |
Fäster handtaget längs en definierad linje |
Lätta och standardstora påsar |
Fästlängd och trådkvalitet |
| Dubbel syning |
Två parallella rader |
Lägger till en andra fästlinje |
Påsar för daglig inköpsanvändning |
Stegavstånd och kantavstånd |
| Lådtsyning |
Rektangulärt styckmönster |
Säkrar flera sidor av fästet |
Handtag av duk och remmar |
Lådans mått och tygets draghållfasthet |
| Box-X-sömningsmönster |
Ruttmönster med diagonal X |
Lägger till förstärkning över den centrala ytan |
Mellantungt till tungt utrustade påsar |
Undvik överdrivna nålgenomstingningar |
| Bartack-sömmar |
Tät grupp av korta stygn |
Förstärker specifika spänningspunkter |
Handtagens ändar och remflikar |
Kräver en lämplig grundkonstruktion |
Inget enskilt mönster bör väljas endast utifrån utseende. Stygnkonstruktionen måste anpassas till materialet, handtagens dimensioner, förväntad belastning och den totala påsdesignen.
Varför trådkvalitet och stygntäthet är viktiga
Även ett välutformat stygnmönster kan prestera under förväntan om tråden är olämplig.
Tråden måste ha tillräcklig draghållfasthet och slitstyrka för den avsedda applikationen. Den bör också vara kompatibel med sömmaskinen, nålen, tykten på materialet och det krävda stygnmönstret.
En för svag tråd kan brista under upprepad spänning. En för tjock tråd för ett lättviktigt material kan orsaka onödig skada på nålen eller dålig stygnformation.
Stygnfrekvensen kräver också balans.
För få stygn kan lämna handtaget otillräckligt säkrat. För många stygn kan skapa en försvagad rad perforeringar, särskilt i tunna eller löst vävda material.
För produktionsprenumerationer bör köpare bekräfta trådtypen, stygnmönstret, ungefärlig stygnfrekvens och fästdimensioner istället for att förlita sig på en allmän formulering som "förstärkt söm".
Rekommenderad stygnfrekvens (SPI – stygn per tum) efter material
- Lättviktigt dukduks/muslin (6–10 oz): 8–10 SPI (stänglängd ca 2,5–3,2 mm)
- Tungt dukduks (12–18 oz): 6–7 SPI (stänglängd ca 3,6–4,2 mm)
- Extra tungt dukduks (20–24 oz): 5–6 SPI (stänglängd ca 4,2–5,0 mm)
- Tekniskt Cordura/Oxford-nylon: 6–8 SPI (stänglängd ca 3,2–4,2 mm)
- Icke-vävt polypropen (80–120 g/m²): 5–6 SPI (ballpointnålar måste användas)
- Äkta läder (2,0–3,5 mm): 5–6 SPI (stänglängd ca 4,2–5,0 mm)
När syning är det bättre valet
Syning är i allmänhet ett praktiskt val när:
- Väskan främst är tillverkad av bomull, dukduks, polyester eller liknande sybara tyger.
- Handtaget kräver en relativt stor fästyta.
- Designen kräver ett rent utseende med fokus på tyget.
- Produkten behöver flexibilitet kring handtagets anslutning.
- Väskan kan tvättas eller kräver minimala metallkomponenter.
- Designen innebär flera tyglager eller en förlängd handtagsstruktur.
För kampanjväskor, återanvändbara inköpsväskor och många bomullsväskor för butiksanvändning ger sydda handtagsanslutningar en bra balans mellan produktionseffektivitet, utseende och strukturell flexibilitet.
Den faktiska prestandan måste dock fortfarande verifieras genom tester av den färdiga väskan.
Hur nitförstärkningar fungerar på väskor
Nitar är mekaniska fästdon som används för att koppla samman och säkra lager av material.
En typisk nit består av en huvuddel och en skaft- eller stolpdels. Vid montering passerar stolpen genom förberedda hål i materialen, och änden deformeras eller säkras mekaniskt för att skapa en fast förbindelse.
Till skillnad från söm, som fördelar fästningen genom flera trådgenomträngningar, skapar en nit en lokaliserad mekanisk förbindelse.
Nittpunkter används ofta i läderprodukter, jeansprodukter, dukaccessoarer, arbetsväskor och vissa tygväska-designer.
I textilväskor installeras de ofta runt handtagens fästpunkter för att ge extra mekanisk hållfasthet eller för att skapa ett visst industriellt eller premiumutseende.
Hur en nittpunkt överför kraft
När ett nitat handtag på en väska dras överförs kraften från handtaget eller fästflänsen till nittpunkten.
Nittpunkten håller de anslutna lagren samman genom mekanisk klämning och bärkontakt.
Lasten överförs sedan till den omgivande textilen eller förstärkningsmaterialet.
Detta skapar en viktig skillnad:
Nittpunkten kan vara starkare än det material som omger den, men förbindningen kan ändå misslyckas om textilen inte klarar den lokala kraften.
Till exempel kan en metallnittpunkt som är monterad genom en tunn bomullspanel förbli intakt medan textilen runt hålet gradvis sträcks ut och rivs.
Detta är anledningen till att val av nitar måste ta hänsyn till hela materialstacken snarare än endast den metalliska komponenten.
Vanliga typer av nitar som används vid framställning av väskor
Olika nitar är utformade för olika material, tjocklekar och monteringskrav.
| Nitstiftstyp |
Konstruktion |
Vanliga användningsområden |
Huvudsaklig övervägande |
| Enkelhuvad nit |
Dekorativ huvad på ena sidan med en pinne och underläpp |
Accessoarer i duk och enkla detaljer på väskor |
Avslutning på baksidan och lämplig pinntjocklek |
| Dubbelhuvad nit |
Avslutade huvar på båda sidor |
Handtag till kassettväskor och synliga kopplingar av hårdvara |
Båda sidorna har en färdig yta |
| Rörformad nit |
Hålg eller delvis hålg metallstolpe |
Läderartiklar och utvalda väskkonstruktioner |
Rätt stolplängd och inställningstryck |
| Halvrörformad nit |
Delvis hålg skaft som flärs ut under montering |
Tyg- och läderaccessoarer |
Materialtjocklek och konsekvens i monteringen |
| Solid rivet |
Solid metallstift som deformeras under montering |
Applikationer för tunga utrustningskomponenter |
Kräver lämplig verktygslösning och tillträde |
Tillgängligheten och lämpligheten för varje typ beror på väskans konstruktion och produktionsutrustning.
För de flesta anpassade textilväsor bör beslutet börja med materialtjockleken och den krävda anslutningskonstruktionen, inte med tryckknappens utseende.
Konstruktionskrav för väskor med tryckknappar
För att förhindra tidig slitning och utrustningsfel måste konstruktioner med tryckknappar följa dessa strukturella regler:
- Obligatoriska underskivor eller förstärkningsplattor : En tryckknapp får aldrig sättas genom ett enda lager vävt duk. En inre metallunderskiva, en förstärkningsplatta av högdensitetspolyeten (HDPE) eller en underskiva av tjock läder/vävad rem måste placeras på insidan av väskan. Denna underskiva ökar bärytan med 300 % till 500 % och förhindrar att tryckknappens huvud drar sig igenom tyget.
- Strikta toleranser för avstånd till kanten : Mittlinjen för nitens hål måste placeras på ett avstånd av minst 1,5 till 2,0 gånger nitens lockdiameter från någon rå eller färdigbearbetad tykkant. Hål som är punkterade för nära kanten på en vik kommer att orsaka katastrofal kantbrytning under tunga belastningar.
- Exakt matchning av stiftlängd : Nitens stiftlängd måste motsvara den okomprimerade materialstackens tjocklek plus 2,0 till 3,0 mm för korrekt rullöverdeformation. Ett för kort stift kommer att dras isär vid lätt spänning, medan ett för långt stift kommer att böjas åt sidan och skapa en instabil, lös förbindelse.
- Korrosionsbeständighet och ytbearbetning : Metallbeslag måste anges som massiv mässing, rostfritt stål eller högkvalitativ zinklegering med elektropläterade ytor (till exempel antik mässing, gevärsmetall eller nickel-fri beläggning). För tvättbara väskor måste beslaget klara en saltnebelsprovning i 24 till 48 timmar (ASTM B117) för att säkerställa att det inte rostar eller avger färgavlagringar i dukens material vid fukt.
Fördelar med nitförstärkning
Nittpunkter ger flera fördelar vid väskkonstruktion.
- Mekanisk Anslutning: En korrekt monterad nit skapar en direkt mekanisk förbindelse mellan materiallagren. Den är inte beroende av sytråd för att upprätthålla just den förbindelsen.
- Lokal förstärkning: Nittpunkter kan förstärka utvalda fästpunkter, särskilt när konstruktionen redan har en lämplig vecklad eller lagerad uppbyggnad.
- Olika utseende: Metallnittpunkter kan ge ett arbetskläder-, jeans-, industriellt eller premiumläderartiklar-utseende.
- Konsekvent hårdvarupositionering: När installationsutrustning och specifikationer kontrolleras kan nittpunkter säkerställa konsekvent placering över produktionsomgångar.
- Användbart för utvalda materialkombinationer: Nittpunkter kan vara lämpliga vid koppling av läderflikar, tjocka duklager eller hårdvarukomponenter som är svåra att säkra med en enkel tygsömn.
Begränsningar hos nittpunkter
Bultar har också begränsningar som köpare bör överväga innan de integreras i en anpassad handväska.
- Lokal spridningskoncentration: Till skillnad från en lång sydd fästning överför en bult kraft genom ett relativt litet område. Den omgivande tygbiten måste klara de resulterande tryck- och dragkrafterna.
- Skador relaterade till hål: Att montera en bult kräver ett hål eller en förberedd öppning. Om hålet är för stort, för nära en kant eller dåligt avslutat kan tyget bli mer sårbar för revor.
- Begränsad flexibilitet: En styv metallanslutning kan begränsa rörelsen mellan de anslutna lagren. Upprepad böjning runt anslutningen kan orsaka slitage i vissa konstruktioner.
- Korrosion och ytskador: Valet av metall är avgörande, särskilt för väskor som utsätts för fukt, regelbunden rengöring eller utomhusförhållanden. En olämplig ytbehandling kan rosta, avfärgas eller repa omgivande material.
- Monteringskonsekvens: Felaktigt inställd tryckkraft kan leda till lös koppling, skadade lock, deformera hårdvaran eller överdriven komprimering av tyget.
- Ytterligare produktionskrav: Nitars användning kräver lämpliga verktyg, inköp av hårdvara, exakt placering och inspektion. De kan öka produktionskostnaderna och komplicera vissa tvättbara eller minimalistiska designlösningar.
Av dessa skäl bör nitar betraktas som en strukturell designkomponent snarare än som en automatisk uppgradering för varje handväska.
Hybridkonstruktion: Kombination av sy och nitar
För slitstarka dukväskor, premiumbutiksinsamlingar och tekniska användningsväskor ger kombinationen av sy och nitar i en enhetlig hybridförankring den högsta strukturella pålitligheten.
Strukturell lagerföljd för en hybridförankring
I en hybridkonstruktion är komponenterna systematiskt lagrade från yttre till inre:
- Yttre lager : Huvudhandtagets band eller läderförstärkningsfliken.
- Mellanskikt : Huvudkroppens dukpanel, integrerad i den dubbelt veckade överkanten.
- Inre lager : En förstärkningsplätt med hög densitet (duk, polyester 600D eller läderbotten).
- Primär fästning längs omkretsen : En kontinuerlig rektangulär sydd låda som säkrar de yttre kanterna.
- Sekundär fästning i mitten : En metallnitt som monteras direkt genom mittpunkten på den sydda lådan och säkras på baksidan med en bricka.
Strukturella fördelar med hybridfästning:
- Redundanta lastvägar : Vid standardmässig daglig belastning absorberar den flexibla sydda lådan den kontinuerliga dragande skjuvkraften. När den utsätts för plötsliga högimpaktfall eller stödbelastningar fungerar den centrala nitten som en styv mekanisk stopp, vilket förhindrar att sömmen lossnar.
- Undvikande av avskavning vid handtagshörn : Med tiden kan upprepad dragkraft orsaka att övre hörnen på en sydd lådsömn lossnar. En central nitt klemmar webbingens kärna fast mot karossen, vilket neutraliserar avskavningskrafterna vid hörnen.
- Säker materialövergång vid sammanfogning av olika material – till exempel vid fästning av läderhandtag av vegetabiliskt garvat läder till 16 oz bomullskanvas – kan syningen ensam leda till trådskavel mot den hårda läderkanten. Nitens funktion är att ge en permanent klämspänning, medan kantsyningen håller läderfliken jämnt antryckt mot canvasen.
Direkt teknisk jämförelse
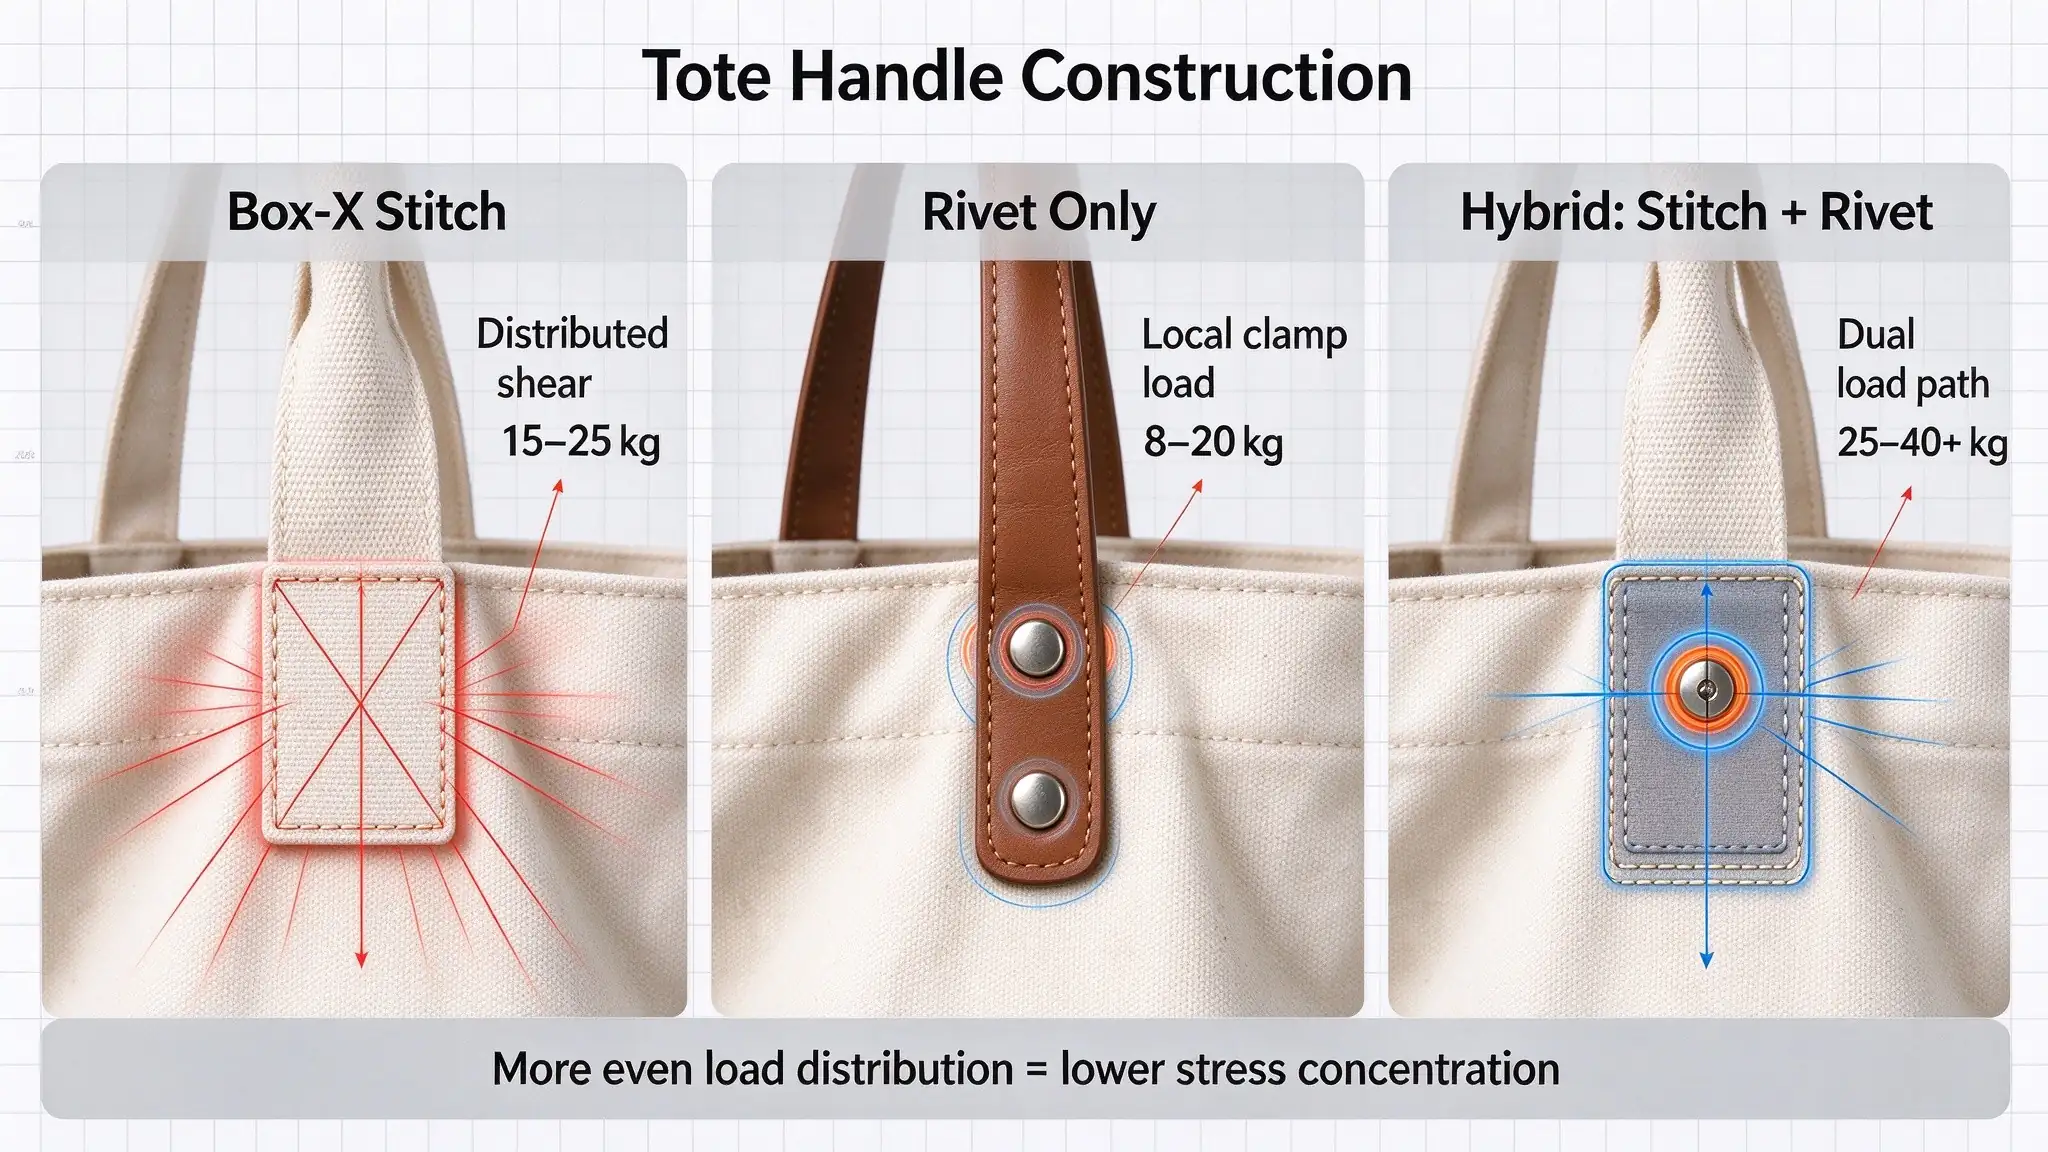
| Utvecklingsdimension |
Sytt handtag (Box-X) |
Nitat handtag |
Hybridkonstruktion (sytt + nitat) |
| Lastfördelningsmekanism |
Skjuvfördelning över stort ytområde via hundratals trådinkopplingar |
Koncentrerad mekanisk punktklämning och axiell kontaktkraft |
Tvåstegsfördelning: kantsyningen absorberar skjuvkraften; centralnitens funktion är att låsa samman lagren |
| Uppskattad säker arbetsslast |
15–25 kg (33–55 lbs) |
8–20 kg (18–44 lbs) |
25–40+ kg (55–88+ lbs) |
| Tygspänningskoncentration |
Låg till måttlig (spridd över 10–20 cm² per handtag) |
Hög (koncentrerad inom en radie på 5–8 mm runt hålet) |
Låg till måttlig (mildrad av omgivande stygnlåda) |
| Lämplighet för tunna tyger (<8 oz) |
Hög (när den är försedd med övre kantvikning) |
Mycket dålig (hög risk för sömbrist utan styv underlägg) |
Dålig till tillfredsställande (kräver flerlager vikta kanter) |
| Lämplighet för lagerade/läderflikar |
Måttlig (kräver industriell sytmaskin med gående fot) |
Utmärkt (klämmer läder och duk lätt och säkert) |
Utmärkt (branschstandard för traditionella och lyxprodukter) |
| Flexibilitet och naturlig drapering |
Hög (handtaget böjer sig naturligt tillsammans med väskans kropp) |
Stel (skapar fasta, styva vridpunkter vid fästning) |
Halvstel (stabilt förankringsområde med flexibel rem ovanpå) |
| Tvättbarhet och underhåll |
Utmärkt (fullt tvättbart i maskin; tråden krymper/sträcker sig tillsammans med tyget) |
Måttlig till dålig (risk för metalloxidation eller fastsittning i tvättmaskiner) |
Måttlig (lokalt rengöring eller försiktig tvätt för hand rekommenderas) |
| Produktionshastighet och monteringslinje |
Hög (slutförd i en enda kontinuerlig syoperation) |
Måttlig (kräver hålstickning + justering av hårdvara + pressning) |
Flerstegsprocess (sylinje → hålstickningsstation → nitstationsstation) |
| Verktygs- och utrustningskostnader |
Låg (standard industriella symskinor) |
Måttlig (inställningsstansar, perforeringsstansar, pneumatiska pressar) |
Måttlig till hög (kräver balanserad flerstationsarbetsflöde) |
Kompatibilitet med substratmaterial
Valet mellan söm, nitar eller hybridförstärkning måste stämma överens med de fysikaliska egenskaperna hos väskans huvudtyg.
| Basmaterial |
Typisk tykvikt |
Rekommenderad fästmetsod |
Konstruktionsmotivering |
| Lätt bomull/kaliko |
4–6 oz (135–200 gsm) |
Dubbel rät söm eller enkel låda |
Nitar kommer att rivs genom tunna bomullsgarn; syning inom en veckad 3 cm kant ger tillräcklig ytstyrka. |
| Mellanviktig bomullskanvas |
8–12 oz (270–400 gsm) |
Box-stickning eller Box-X-stickning |
Den balanserade enkla väven i medium duck-kanvas ger utmärkt trådinfästning utan att rivs. |
| Högpresterande duck-kanvas |
14–20 oz (470–680 gsm) |
Box-X-stickning eller hybrid (box + nitar) |
Tjocka garn stödjer lätt både tunga sammanlimmade trådar och de lokala bärförcer som uppstår vid förstärkta nitar. |
| Polyester/nylon (Oxford/Cordura) |
300D–1000D |
Box-X-sömm med värmetätade ändar |
Syntetiska filament erbjuder hög draghållfasthet. Rivethål måste värmeprickas eller skäras med laser för att smälta kanterna och förhindra att garnet fransar. |
| Laminerad jute / säckväv |
300–450 g/m² |
Box-X-sömm med tjock bomullsbakremsa |
Jute har en mycket grov, öppen väv. Riveter drar sig rakt igenom utan stora underläppar; sömmen kräver bred bakremsa för att fånga de grova fibrerna. |
| Icke-vävt polypropen (NWPP) |
70–120 g/m² |
Ultraljudskorsveldning eller lätt syning (5–6 stygn/cm) |
Använd aldrig riveter på icke-vävda material. Syngarn måste ha låg stygtäthet (5–6 stygn/cm); ultraljudsvärmesvetsning är att föredra. |
| Vaxad bomull |
10–16 oz (340–540 gsm) |
Hybrid (sydd låda + mässingsnitar med kant) |
Vaxbeläggningen ger extra fiberkohesion, vilket gör det till ett idealiskt underlag för tunga massiva koppar-/mässingsnitar i kombination med konstruktionsstygn. |
Vanliga designfel som minskar bärförmågan hos handväskor
En väska kan ha förstärkt stygn, metallnitar eller tyngre bomullstyg och ändå brista under belastning.
Detta sker ofta därför att enskilda komponenter väljs utan att man överväger hur de samverkar.
Följande fel är särskilt viktiga att undvika för köpare och produktutvecklare.
Anta att fler stygn alltid betyder större hållfasthet
Att lägga till fler stygnrader kan verka som ett enkelt sätt att förstärka ett handtag. Men överdriven syning kan skapa för många nålhål inom ett litet område. Dessa hål kan bilda en svag linje, särskilt i tunna tyger eller material med begränsad revbeständighet. En bättre metod är att först fastställa de nödvändiga fästdimensionerna och sedan välja ett lämpligt stygnmönster och en lämplig stygntäthet. Målet är en balanserad fästning snarare än det maximalt möjliga antalet stygn.
Montera nitar utan förstärkning
Ett vanligt fel är att montera en metallnit direkt genom en tygpanel utan att ta hänsyn till materialets förmåga att motstå drag genom hålet. Niten kan förbli säker samtidigt som tyget gradvis sträcks runt hålet. Detta är särskilt problematiskt när tyget är tunt, löst vävt eller upprepat utsatt för dragkrafter. En intern platta, en bricka eller en lämplig understruktur kan hjälpa, men den måste vara utformad för det aktuella materialet och kraftriktningen.
Användning av fel längd på nitstift
Nitstiftens längd måste motsvara den sammanlagda tjockleken på alla anslutna lager. En för kort stift kan ge en osäker fästning. En för lång stift kan deformeras felaktigt eller skapa en instabil anslutning. Detta kan leda till lösa komponenter, ojämna lock, eller inkonsekvent fäststyrka. Köpare bör verifiera hela materialstacken under provutvecklingen i stället för att välja nitar enbart baserat på lockdiameter.
Placering av fästdelar för nära tygkanten
Både söm och nitar kan misslyckas om de placeras för nära kanten. För söm kan otillräcklig avstånd från kanten göra att tyget dras bort från sömmen. För nitar kan ett hål placerat för nära kanten lämna för lite material kvar för att motstå dragkraften. Det korrekta avståndet beror på tyget, hårdvarans storlek, sömningsmarginalen och fästdelens geometri. Det finns ingen enskild kantavståndsmätning som är lämplig för varje handväska.
Att bortse från påverkan av väskans storlek
En stor kassabag kan rymma fler föremål än en liten kassabag, men dess större mått kan också skapa extra mekanisk belastning. En bred bag med ett djupt veck kan utsättas för större momentkrift runt handtagen och bottenhörnen. Om bagen är avsedd för tyngre produkter bör handtagens fästning, sidnähten och bottenkonstruktion utvecklas tillsammans. Att helt enkelt öka antalet nit eller stygnrader löser inte nödvändigtvis ett strukturellt problem som orsakats av en olämplig helhetsdesign.
Att behandla dekorativ förstärkning som strukturell förstärkning
Vissa väskor inkluderar synlig X-formad söm eller metallnitar främst för utseendet. Dessa detaljer kan likna kraftfull konstruktion utan att erbjuda den krävda mekaniska prestandan. Till exempel kan en dekorativ nit ha en annorlunda axelkonstruktion än en strukturell nit. Likaså kan dekorativ söm inte använda lämplig tråd eller tillräckliga fästdimensioner. Köpare bör kontrollera vilka komponenter som avses att bära last och vilka som främst ingår för utseendet.
Att inte ta hänsyn till upprepad belastning
En väska som överlever en lyfttest kan fortfarande försämras efter upprepad användning. Tråden kan slitas, nitar kan lossna och tyghål kan gradvis förlängas. En produkt avsedd för daglig butiksanvändning eller handelsanvändning bör utvärderas genom upprepad belastning snarare än en enda demonstration. Testmetoden bör återspegla produktens avsedda driftsförhållanden.
Hur man testar bärförmågan hos en toteväskor innan massproduktion
För B2B-köpare räcker en leverantörsbeskrivning av förstärkt söm eller slitstarka nitar inte för att fastställa bärförmågan hos en färdig kassettväska.
Det mest användbara beviset kommer från tester av den faktiska produktkonstruktionen.
Ett belastningstest bör utvärdera hela väskan, inklusive handtagen, fästpunkterna, sömmarna och bottenpanelen.
Definiera den krävda bärförmågan
Innan testning fastställs den avsedda bärförmågan.
Till exempel kan en kassettväska som utvecklats för lätt reklammaterial ha helt andra krav än en återanvändbar matkasse som är avsedd för förpackad mat och flaskade produkter.
Köpare bör definiera:
- Avsedd produktapplikation
- Maximalt innehållsvikt
- Typisk viktfördelning
- Frekvens av bärande
- Förväntad lyftmetod
- Om påsen är avsedd för återanvändning flera gånger
Det är också viktigt att skilja mellan den önskade arbetslasten och bristlasten.
Arbetslasten är den vikt som påsen förväntas bära under normal användning.
Bristlasten är den kraft eller vikt vid vilken en komponent eller färdig konstruktion misslyckas under en definierad provning.
Dessa värden är inte utbytbara.
En leverantör bör inte beskriva en påses bristlast som dess rekommenderade dagliga bärkapacitet.
Utför en statisk belastningsprovning på färdig påse
En statisk belastningsprovning utvärderar hur påsen presterar när den bär en specificerad vikt under en definierad tid.
En praktisk procedur kan inkludera:
- Granska den färdiga påsen innan provningen.
- Registrera materialet, måtten, handtagens konstruktion och förstärkningsmetoden.
- Placera en kontrollerad vikt i påsen.
- Distribuera vikten enligt den avsedda användningen.
- Lyft eller häng upp påsen med dess normala handtag.
- Håll den överenskomna lasten under en specificerad tid.
- Inspektera handtagsanslutningarna, sömmarna, tyget, nitarna och bottenpanelen.
- Registrera eventuell deformation eller skada.
Till exempel kan en köpare kräva att en kassapåse ska bära en specificerad arbetslast på 10 kg under en definierad period.
Detta är ett illustrativt projektkrav, inte en universell standard för alla kassapåsar.
Testets varaktighet, lyftmetod och godkännandekriterier bör överenskommes innan produktionen påbörjas.
Utför en test med upprepad lyftning
Ett statiskt test representerar inte fullständigt vardagligt hanterande.
Ett test med upprepad lyftning kan hjälpa till att identifiera problem som uppstår över tid.
Testet innebär att lyfta och sänka den belastade väskan upprepade gånger enligt en överenskommen procedur.
Efter det angivna antalet cykler ska följande undersökas:
- Sömnadssprickor
- Lös tråd
- Rörelse av handtag
- Tygets deformation
- Förstorade nit-hål
- Lösa komponenter
- Sömmens öppning
- Permanent deformation
Antalet cykler bör återspegla produkten avsedda användning och projektets krav.
En livsmedelskasse som används flera gånger per vecka kan kräva en annan hållbarhetsnivå jämfört med en promotionsväska som distribueras vid en engångshändelse.
Undersök den faktiska felplatsen
Ett test är mer användbart när det registrerar hur påsen beter sig, inte bara om den godkänts eller underkänts.
| Observerad skada |
Möjlig orsak |
Möjlig designanpassning |
| Tråden brister vid handtagets ände |
Olämplig tråd eller dålig sygningsfixering |
Granska trådspecifikationen och förstärkningen vid änden |
| Tyget river längs sygningslinjen |
För stor perforering eller otillräcklig tygstyrka |
Justera stytdensiteten, fästområdet eller förstärkningen |
| Handtaget drar bort från kroppen |
Otillräcklig fästlängd eller dålig lastfördelning |
För länga handtagsfästningen |
| Nit blir lös |
Felaktig postlängd eller felaktigt inställningstryck |
Granska nitspecifikationen och installationsprocessen |
| Tyget river sig runt niten |
Lokal spänning eller otillräcklig underläpp |
Lägg till lämplig underläpp eller omdöma nitplaceringen |
| Bottenlömnings söm öppnas |
Otillräcklig sömskonstruktion |
Granska sömnåden och förstärkningen längst ner |
| Väskan deformeras kraftigt |
Övergripande konstruktion är olämplig för den krävda belastningen |
Överväg igen måtten, materialet och konstruktionen |
Denna information hjälper produktutvecklingsteamet att göra målade justeringar istället för att lägga till onödiga förstärkningar över hela väskan.
Använd lämpliga laboratorietester vid behov
För projekt som kräver mer formell kvalitetsdokumentation kan köpare överväga relevanta textiltestmetoder.
ASTM D1683/D1683M behandlar sömnasens misslyckande i vävda tyger. Den utvärderar kraften som appliceras vinkelrätt mot sömmen och identifierar misslyckande genom tygruptur, sömntrådsruptur och sömnslippning.
ISO 13935-1 är en annan relevant metod för att fastställa den maximala kraften till sömnruptur med hjälp av en bandtestmetod.
Dessa metoder ger användbar information om sömnasens prestanda, men de bör inte betraktas som direkta ersättningar för att testa en komplett påse under verkliga bärvillkor.
Ett sömnadshållfasthetstest utvärderar en specifik sydd konstruktion. Ett lasttest på en färdig väska utvärderar hur hela produkten presterar.
För nitade förbindningar bör provningsproceduren väljas utifrån hårdvaran, materialkombinationen och den avsedda användningen.
Köpare bör också komma ihåg att ett provresultat bara är meningsfullt om provets konstruktion, provvillkoren och godkännandekriterierna dokumenteras tydligt.
Jämför sömnads- och nitprov under lika förhållanden
Om en köpare är osäker på vilken fästmetsod som ska väljas är det mest praktiska tillvägagångssättet att utveckla två prover med samma grundläggande väskspecifikationer.
För en rättvis jämförelse ska följande element hållas konstanta:
- Huvudtyg
- Påsens mått
- Handtagsmaterial
- Bredd på handtag
- Handtagslängd
- Förstärkningsmaterial
- Avsedd bärlast
Ändra endast den fästkonstruktion som utvärderas.
Till exempel:
- Prov A: Box-X-sydd handtagsfästning
- Prov B: Nitade handtagsflikar med lämplig underläpp
Båda proven ska genomgå samma statiska och upprepad lyftprocedurer.
Den här jämförelsen kan avslöja om den extra hårdvaran ger en mätbar fördel för den faktiska produkten.
Den hjälper också köpare att bedöma om skillnaden motiverar eventuell extra kostnad eller visuell förändring.
Hur man anger sömnad och nitförstärkning vid en anpassad beställning av handväskor
För inköpsavdelningar bör produktspecifikationerna beskriva den avsedda konstruktionen tillräckligt tydligt för att olika produktionsomgångar ska kunna jämföras konsekvent.
En specifikation som enbart anger "förstärkt handtag" lämnar för mycket utrymme för tolkning.
I stället bör köpare definiera de huvudsakliga komponenterna och bekräfta konstruktionen under godkännandet av provexemplar.
Viktiga specifikationer för sydda handtagsfästningar
| Specifikation |
Vad köpare bör bekräfta |
| Handtagsmaterial |
Kattunrem, polyesterrem, självmaterialhandtag eller ett annat material |
| Bredd på handtag |
Den faktiska färdiga bredden |
| Fästlängd |
Hur långt handtaget sträcker sig ner längs väskans kropp |
| Stitchmönster |
Rak, dubbel, låda, låda-X eller bartack-förstärkning |
| Tråd |
Lämplig trådtyp och -styrka för materialet |
| Stängtäthet |
Överenskommen produktionsbeskrivning |
| Förstärkningslapp |
Material, mått och position |
| Kantavstånd |
Avstånd mellan stygnlinjen och tygkanten |
| Syfogstillskott |
Krävd tolerans för handtag och väsksida |
| Inspektion |
Stygnens jämnhet, lösa trådar, hoppade stygn och skador på tyget |
Dessa uppgifter säkerställer att den godkända provexemplet och serietillverkningen använder samma fästkonstruktion.
Viktiga specifikationer för nitfästen
| Specifikation |
Vad köpare bör bekräfta |
| Nitstiftstyp |
Enkelkapsel, dubbelkapsel, rörförmad, halvrörförmad eller massiv |
| Metallmaterial |
Aktuell metall-sammansättning |
| Ytfinish |
Nickel, antikmessing, gevärsmetall eller annan specificerad yta |
| Kapsldemeter |
Synlig lockmätning |
| Stolpdiameter |
Skankmätning |
| Stolplängd |
Kompatibilitet med total materialtjocklek |
| Bakgrundsmaterial |
Underläpp, förstärkningsplatta eller annat stöd |
| Installationsplats |
Avstånd från tygkanten och närliggande sömmar |
| Monteringskvalitet |
Ingen löshet, deformation eller skarpa kanter |
| Korrosionsbeständighet |
Lämplig prestanda för avsedda förhållanden |
| Inspektion |
Konsekvent placering, säker fästning och tygets skick |
För produkter med eget märke kan även hårdvarans yta och konsekvens vara viktiga varumärkeskrav.
Frågor att ställa till din väskleverantör
Innan en anpassad kassakasseprov godkänns bör köpare ställa följande frågor:
- Vilken metod används för att fästa handtagen?
- Är sömmen eller hårdvaran avsedd att bära huvudlasten?
- Finns det en inre förstärkningsplatta bakom handtagsanslutningen?
- Vilken tråd och vilket stygnmönster används?
- Om nitar ingår, vilka är deras material och mått?
- Hur anpassas nitenes axellängd till materialets tjocklek?
- Har den färdiga väskan testats under den krävda bärlasten?
- Representerar provet den föreslagna massproduktionskonstruktionen?
- Vad är godkännandekriterierna för last- och återanvändningstesten?
Dessa frågor hjälper till att skilja mellan en produkt som helt enkelt ser förstärkt ut och en som har utvecklats kring ett definierat funktionellt krav.
Varför förproduktionsprovets godkännande är viktigt
Befästningsmetoden bör bekräftas innan massproduktionen påbörjas.
Ett förproduktionsprov gör det möjligt for köpare att granska den faktiska handtagskonstruktionen, sömnadskvaliteten, placeringen av metallbeslag, förstärkningslager och den totala utseendet.
Om ändringar behövs kan de göras innan produktionsspecifikationen fastställs.
Detta är särskilt viktigt när en produkt använder anpassade nitar, speciella metallfinisher, läderflikar eller en kombination av syning och metallbeslag.
För stora beställningar bör det godkända provet fungera som referens för produktionens utförande och inspektion.
Kostnader, produktionsverktyg och anpassningsöverväganden
Förstärkningsmetoden påverkar också tillverkningskostnaden och produktionsplaneringen.
För B2B-köpare är den billigaste fästmetsoden inte nödvändigtvis det mest ekonomiska valet under produkten fulla livscykel.
En lämplig konstruktion bör balansera funktionella krav, utseende, produktionsverktyg och målpris.
Sykostnader
Syning är redan en nödvändig process i de flesta tygväska-tillverkningsprocesser.
Att lägga till ett lämpligt förstärkt sy mönster kan öka sytiden, men det kan ofta integreras i den befintliga produktionsarbetsflödet.
Kostnaden beror på:
- Antal syrader
- Komplexitet i symönster
- Gängspecifikation
- Ytterligare tyglager
- Krav på symaskiner
- Produktionskvantitet
- Operatörens tid
En enkel dubbelstygnad handtagssammankoppling kan vara relativt enkel, medan en mer komplex lagerkonstruktion kan kräva ytterligare hantering och syoperationer.
Kostnader för nitar
Nitars införande innebär ytterligare material- och monteringskrav.
Deras kostnad beror på:
- Metalltyp
- Nits dimensioner
- Ytfinish
- Anpassningskrav
- Antal nitar per väska
- Installation av utrustning
- Arbetstid och inspektionstid
Speciella ytor eller anpassad hårdvara kan också kräva ytterligare utveckling och inköp.
För små väskor eller design med många fästpunkter kan den extra hårdvaran ha en märkbar inverkan på styckkostnaden.
Jämförelse av totala kostnaden
| Kostnadsfaktor |
Syning |
Niter |
| Huvudmaterial |
Sytråd och eventuell förstärkningsduk |
Metallbeslag och eventuell underläpp |
| Produktionsutrustning |
Sömnmaskiner |
Verktyg eller maskiner för att sätta in nitar |
| Arbetsinsats |
Syning och inspektion |
Placering, montering och inspektion av beslag |
| Designändringar |
Ofta lättare att justera genom syningsspecifikationer |
Kan kräva andra beslag eller justeringar av monteringen |
| Utseendeval |
Trådfärg och stychnytt |
Metallyta, lockstil och beslagsstorlek |
| Underhållsfrågor |
Trådslitage och sömservice |
Lösnings av hårdvara, korrosion eller utbyte |
Den faktiska kostnadsjämförelsen bör baseras på den färdiga konstruktionen snarare än på en enkel pris per komponent.
Till exempel kan en design som kräver en stor förstärkningsplatta och komplicerad syning inte alltid vara billigare än en som använder en lämplig nitförbindelse.
På samma sätt kan att lägga till metallnitar i en påse som inte behöver dem öka kostnaden utan att förbättra den praktiska prestandan.
Praktiska rekommendationer: Att välja rätt konstruktion för olika handpåsar
Det finns ingen universell förstärkningsmetod som fungerar bäst för varje handpåse.
Följande exempel illustrerar hur köpare kan närma sig beslutet utifrån produktkraven.
Standard reklamcotton-handpåse
Typiska krav:
- Lätt till medeltyngd bomullsväv
- Relativt enkel konstruktion
- Tryckt varumärkeslogotyp
- Tillfällig användning
- Kostnadskänslomässig massproduktion
Föreslagen konstruktion:
En lämplig sydd handtagsskruvning med rak eller dubbel stygn.
Skruvningen bör ha tillräcklig längd och tillräcklig sömnåd för den avsedda bärlasten.
Metallnitar är i allmänhet valfria snarare än nödvändiga.
Tålig dukkasse för inköp
Typiska krav:
- Upprepad användning vid inköp
- Tyngre förpackade varor
- Större bärvolym
- Hållbara handtagsskruvningar
- Frekvent lyftning och lossning
Föreslagen konstruktion:
Sömnad av lådor eller X-sömnad av lådor kombinerat med lämpligt förstärkningsmaterial.
En längre handtagssfästning kan hjälpa till att fördela dragkraften över en bredare del av kroppen.
Botten- och sidnähterna bör också utvärderas under den avsedda belastningen.
Premium denim- eller dukmodekasse
Typiska krav:
- Karakteristisk materialutseende
- Mer detaljerad beslag
- Högre upplevt produktvärde
- Upprepad daglig användning
Föreslagen konstruktion:
En sydd handtagssfästning kombinerad med valda nitar eller förstärkta handtagsetiketter.
Detta gör att designen behåller den breda fästytan från syning samtidigt som metall-detaler integreras på lämpliga ställen.
Läderklädd butikskasse
Typiska krav:
- Handtagskomponenter av läder eller syntetiskt läder
- Kanvas- eller textilkropp
- Utseende
- Säker fästning mellan olika material
Föreslagen konstruktion:
Sydda handtagsflikar med lämplig nitförstärkning där materialtjockleken tillåter det.
Bakre konstruktionen och nitdimensionerna bör verifieras under provtagningen.
Lättvikts, vecklingsbar kasse
Typiska krav:
- Lågt produktsvikt
- Kompakt vikning
- Minimal hårdvara
- Enkel lagring
- Återanvändbar bärfunktion
Föreslagen konstruktion:
En sydd fästning med en lämplig förstärkningsyta.
Nitningar är ofta onödiga eftersom de lägger till vikt och kan skapa stela punkter som stör vecklingen.
Vanliga frågor
Är söm starkare än nitningar på en kassettväska?
Ingen av metoderna är universellt starkare. Söm kan fördela dragkraften över ett relativt stort fästområde, medan nitningar skapar lokaliserade mekaniska förbindelser. Resultatet beror på tygets hållfasthet, trådkvaliteten, sömkonstruktionen, nittdimensionerna, underlagets material och installationskvaliteten.
Bör en kassettväska använda både söm och nitningar?
En hybridkonstruktion kan vara användbar för premium-vevad bomull, jeans och läderbeslagna väskor. Söm kan ge ett bredare fästområde, medan nitningar ger lokaliserad mekanisk fästning. Båda metoderna måste dock placeras korrekt, och hela konstruktionen bör testas.
Ökar fler stygn alltid bärförmågan för en kassettväska?
Nej. Ytterligare stygn kan ge fler fästpunkter, men för många nålgånger kan försvaga vissa tyger. Den lämpliga stygntätheten och -mönstret beror på materialet, tråden och fästkonstruktionen. En välplacerad förstärkningsstruktur är i allmänhet viktigare än att enbart öka antalet stygn.
Har alltid tungt duktyg högre bärförmåga?
Inte nödvändigtvis. Tygvikten är endast en faktor. Handtagets fästning, stygnkonstruktionen, förstärkningen, sömmarnas kvalitet och väskans dimensioner påverkar alla slutproduktens prestanda. En välkonstruerad kassettväskan av medeltyngt duktyg kan prestera bättre än en dåligt konstruerad väska av tyngre material.
Är nitar lämpliga för tvättbara kassettväskor?
De kan det, förutsatt att metallmaterialet och ytytan är lämpliga för de avsedda rengöringsförhållandena. Köpare bör också kontrollera om upprepad tvätt påverkar beslaget, omgivande tyg eller förstärkningskonstruktionen. Vårdanvisningarna bör fastställas innan serietillverkning påbörjas.
Slutsats
Sy- och nitarförstärkningar erbjuder olika fördelar vid tillverkning av kassettväskor.
Sy är ofta den mer flexibla lösningen för tygbaserade väskor eftersom den kan säkra handtag över ett relativt stort område och enkelt integreras med olika tygvävkonstruktioner. Låd-sy, låd-X-sy, dubbel-sy och bartack-förstärkning kan alla bidra till en pålitlig handtagsanslutning om de är korrekt utformade.
Nittpunkter erbjuder en annan ansats. De ger lokaliserad mekanisk fästning och kan vara användbara för läderflikar, jeansdetaljer, lagerade dukkonstruktioner och utvalda premiumdesigner. Deras effektivitet beror dock på omgivande material, underlagssupport och installationskvalitet.
För många anpassade kassar är den bästa lösningen inte bara att välja en metod framför en annan. Det är att välja en fäststruktur som matchar avsedd bärlast, tyg, handtagets konstruktion, utseende och produktionskrav.
ATINITI , kan utvecklingen av anpassade kassar justeras kring materialval, mått, handtagskonstruktion, sömmar, förstärkning, hårdvara och märkningsdetaljer. Genom att bekräfta dessa specifikationer under provproduktionsfasen kan köpare skapa kassar som balanserar praktisk bärförmåga med sin målgruppsproduktspositionering och budget.
Den mest pålitliga kassabagen är inte den med flest stygn eller de största nitarna. Det är den vars hela konstruktion har utformats och testats för hur den faktiskt kommer att användas.
Relaterade produkter
Relaterade bloggartiklar


 Senaste nytt