Aborsa di torta può sembrare semplice, ma la sua capacità di trasportare oggetti pesanti dipende da molto più della resistenza del suo tessuto. Una delle decisioni strutturali più importanti è il modo in cui le maniglie sono fissate al corpo della borsa. Anche quando due borse tote utilizzano lo stesso materiale in tela, le stesse dimensioni e la stessa fettuccia per le maniglie, le differenze nei metodi di fissaggio possono portare a prestazioni di trasporto molto diverse.
Due approcci comuni sono le maniglie fissate con cuciture e i rinforzi con rivetti metallici. La cucitura collega la maniglia al tessuto mediante numerose perforazioni realizzate con ago e filo, mentre i rivetti stringono meccanicamente insieme diversi strati di materiale. Entrambi i metodi sono ampiamente utilizzati nella costruzione di borse, ma distribuiscono la forza in modo diverso, presentano rischi di rottura differenti e si adattano a progetti di prodotto diversi.
Per i marchi e i team di approvvigionamento che acquistano costume borse tote: scegliere tra questi metodi non equivale semplicemente a decidere quale appaia più resistente. Un rivetto può offrire una maggiore sicurezza meccanica, ma non impedisce automaticamente lo strappo del tessuto circostante. Analogamente, un punto di cucitura rinforzato può fornire un’ampia superficie di fissaggio, ma le sue prestazioni dipendono comunque dalla qualità del filo, dal posizionamento dei punti, dalle condizioni del tessuto e dalla precisione della costruzione.
La scelta ottimale dipende dal carico previsto, dalla frequenza d’uso, dalla combinazione di materiali, dall’aspetto estetico del prodotto e dai requisiti produttivi.
Questa guida analizza in che modo i rinforzi mediante cucitura e mediante rivetti influenzano la capacità di carico delle borse tote, confronta i rispettivi vantaggi strutturali e limiti, illustra i punti di rottura più comuni e fornisce raccomandazioni pratiche per gli acquirenti che sviluppano borse tote personalizzate destinate a applicazioni retail, promozionali, per la spesa e private label.
Meccanica strutturale del trasferimento del carico sulle maniglie
Quando una borsa da trasporto carica viene sollevata, la forza di gravità spinge il contenuto verso il basso, contro la base e i pannelli laterali inferiori. Questa tensione meccanica si propaga verso l’alto attraverso il corpo della borsa e si concentra in modo particolarmente intenso nelle zone di fissaggio delle maniglie prima di raggiungere le mani o la spalla dell’utente.
Il percorso del carico meccanico segue una progressione diretta:
- Peso del contenuto : genera una forza di gravità verso il basso e una pressione laterale contro la base e le pareti laterali.
- Pannelli del telaio : i filati del tessuto trasmettono la forza di trazione verso l’alto lungo l’ordito e la trama.
- Interfaccia di fissaggio delle maniglie : la zona critica di transizione in cui la forza di trazione verso l’alto incontra il tessuto del corpo. Questa è l’area a maggior rischio di rottura.
- Cinghie delle maniglie : maniglie in nastro o pelle ricevono il carico consolidato e lo trasferiscono all’utente.
Il fissaggio delle maniglie come zona primaria di trasferimento della forza
La cinghia dell'impugnatura raramente si rompe per prima. Una cinghia standard in cotone o poliestere, larga 3,8 cm (1,5 pollici), ha di solito una resistenza alla trazione indipendente superiore a 100 kg.
Tuttavia, il collegamento tra tale cinghia e il pannello della borsa costituisce un punto critico di transizione dello sforzo. Se una cinghia rinforzata viene fissata a un corpo in tela leggera mediante una singola cucitura breve, il tessuto o il filo cederanno molto prima che la cinghia raggiunga il suo limite fisico.
Un collegamento ben progettato dell’impugnatura deve trasferire la forza di trazione lontano da punti isolati e distribuirla uniformemente su una sezione stabile e rinforzata del tessuto principale.
Peso statico vs. carico dinamico a impulso
Trasportare una borsa nel mondo reale comporta movimento continuo, non semplice tenuta statica. Il trasporto reale introduce diverse variabili meccaniche:
- Impatto dinamico : Camminare, oscillare e sollevare improvvisamente moltiplicano il carico effettivo da 1,5 a 2 volte il peso statico del contenuto.
- Trazione eccentrica : Quando un utente solleva una borsa utilizzando un solo manico o quando il contenuto si sposta all’interno, una zona di fissaggio assorbe quasi il 100% dello sforzo totale di trasporto.
- Sforzo angolare : Sollevare una tote verso l’esterno o indossarla sopra un cappotto ingombrante applica forze angolari di distacco sul bordo superiore della cucitura o del rivetto, anziché una semplice trazione verticale.
Il rischio di sovraperforazione
Un equivoco comune nella produzione di borse è che aggiungere più elementi di fissaggio renda automaticamente più resistente il collegamento.
In realtà, ogni passaggio dell’ago e ogni foro per rivetto rimuove o sposta i filati strutturali del tessuto di base. Quando le cuciture sono troppo fitte (ad esempio, oltre 12 punti per pollice) o quando più rivetti sono posizionati troppo vicini tra loro, agiscono come una striscia di strappo preforata. Sotto carico elevato, il tessuto si lacera semplicemente lungo la linea dei fori.
Principali modalità di guasto strutturale nelle borse tipo tote
Comprendere come e perché i collegamenti dei manici vengono meno consente agli sviluppatori di prodotto di identificare le cause alla radice.
| Area di guasto |
Sintomo visivo |
Causa Principale |
Correzione ingegneristica |
| Linea di cucitura |
I fili si rompono, si sfilacciano o si allentano |
Bassa resistenza a trazione del filo, usura per attrito o fissaggio insufficiente delle estremità |
Passare a filo in poliestere legato (Tex 60–80) e bloccare tutte le estremità delle cuciture |
| Tessuto lungo la cucitura |
Il tessuto si lacera in modo netto lungo i fori dell’ago |
Effetto di perforazione dell’ago dovuto a densità eccessiva delle cuciture |
Ridurre la densità delle cuciture a 7–9 punti per pollice (SPI); aumentare la superficie di fissaggio |
| Zona di fissaggio della maniglia |
L’intera impugnatura si stacca, strappando una porzione di tela |
Zona di fissaggio ridotta o mancanza di supporto interno |
Estendere la sovrapposizione della maniglia lungo il corpo; inserire una toppa di rinforzo interna |
| Hardware di rivetti |
Rivetto che si apre, stelo che si spezza o tappo che si allenta |
Lunghezza dello stelo non corretta, lega debole o pressione di imbullonatura inadeguata |
Adattare la lunghezza del perno del rivetto allo spessore del materiale; utilizzare matrici di imbullonatura calibrate |
| Tessuto intorno al rivetto |
Tessuto che si allunga, si deforma o si lacera intorno al foro |
Tensione di taglio concentrata senza adeguato supporto posteriore |
Aggiungere una rondella metallica o un supporto di rinforzo denso sulla parte interna |
| Orlo superiore |
Orlo superiore che si sfilaccia, si arrotola verso il basso o si spacca |
La profondità della piega è troppo ridotta o manca il nastro di rinforzo interno |
Aumentare il risvolto superiore a almeno 3,0 cm e utilizzare una costruzione con bordo piegato |
| Cuciture inferiori e laterali |
Gli angoli inferiori si rompono o le cuciture laterali si separano |
Margine di cucitura troppo ridotto o assemblaggio con un’unica cucitura |
Utilizzare cuciture francesi, cuciture con bordino applicato o cuciture piane a doppio risvolto |
Come la cucitura rinforza le maniglie delle borse tote
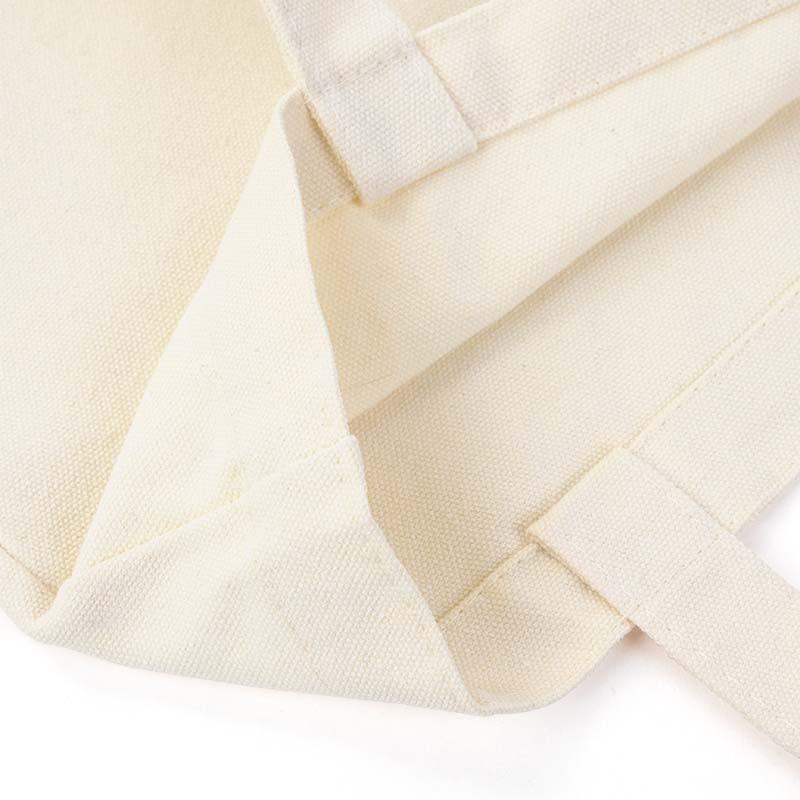
La cucitura è uno dei metodi più comuni per fissare le maniglie alle borse tote in tessuto. Crea un collegamento passando il filo da cucito attraverso la maniglia e il corpo della borsa, formando una serie di punti intrecciati o comunque fissati.
A differenza di un singolo fissaggio meccanico, la cucitura può creare un’area di fissaggio relativamente ampia. La maniglia può essere fissata lungo i suoi bordi, attraverso la sua larghezza o mediante una combinazione di schemi.
Questa flessibilità rende la cucitura adatta a un’ampia gamma di costruzioni per borse tote.
Come funziona un’attacco di manico cucito
Quando un manico viene cucito su una borsa tipo tote, il filo da cucito trasferisce la forza tra il materiale del manico e il pannello della borsa.
Sollevando la borsa, il filo subisce tensione e il tessuto circostante risente di uno stress localizzato intorno ai fori dell’ago.
Le prestazioni del collegamento dipendono da diversi fattori:
- Tipo e schema di punto
- Resistenza e compatibilità del filo
- Densità dei punti
- Lunghezza e larghezza dell’attacco
- Margine di cucitura
- Numero di strati di tessuto
- Spessore del tessuto e resistenza allo strappo
- Qualità e regolarità della cucitura
Un attacco cucito progettato correttamente può distribuire la forza su più linee di punti anziché concentrarla su un’unica piccola connessione meccanica.
Tuttavia, i punti devono essere posizionati correttamente e il tessuto deve essere sufficientemente resistente per sopportare le forze trasmesse attraverso di essi.
Metodi comuni di cucitura per il rinforzo delle maniglie delle borse tipo tote
Diversi schemi di cucitura assolvono a diversi scopi strutturali. I seguenti metodi sono particolarmente rilevanti nello sviluppo di borse tipo tote con maniglie rinforzate.
A. Cucitura dritta
La cucitura dritta è un metodo base di cucito in cui i punti si susseguono in una linea continua.
Viene comunemente utilizzata per fissare maniglie in nastro, cinghie in tessuto e bordi di materiali piegati.
Nelle borse tipo tote, la cucitura dritta può essere applicata in una o più file parallele lungo l’area di attacco della maniglia.
Vantaggi:
- Costruzione semplice e produzione efficiente
- Aspetto pulito e discreto
- Adatta a molti tessuti in cotone, tela e poliestere
- Facile da ispezionare durante il controllo qualità
- Può garantire un fissaggio efficace quando l’area cucita è sufficientemente lunga
Limitazioni:
- Una singola linea di punti corta potrebbe concentrare la forza di trazione.
- L’inizio e la fine della cucitura potrebbero risultare vulnerabili se il filo non è adeguatamente fissato.
- Le prestazioni dipendono fortemente dalle dimensioni del fissaggio e dalla qualità del tessuto.
Più file parallele possono migliorare la distribuzione della forza, ma devono essere posizionate con una distanza adeguata tra loro e dal bordo del tessuto.
La cucitura dritta è generalmente adatta per borse tote leggere o di media resistenza e per modelli in cui il fissaggio dell’ansa presenta una superficie sufficiente.
B. Cucitura doppia
Per cucitura doppia si intende generalmente due file parallele di punti che fissano la stessa area costruttiva.
Fornisce una linea aggiuntiva di fissaggio e può aiutare a impedire che il collegamento si apra qualora una delle due file subisca danni.
Ad esempio, una maniglia in tessuto di cotone può essere fissata con due file parallele lungo la sua lunghezza di attacco.
Vantaggi:
- Fornisce maggiore sicurezza di fissaggio
- Aiuta a distribuire lo stress su più di una linea di cucitura
- Offre un aspetto relativamente pulito
- Adatto per borse tote quotidiane e promozionali
Limitazioni:
- Due file di cucitura non raddoppiano automaticamente la capacità di carico.
- Se entrambe le file sono troppo vicine al bordo, il tessuto circostante potrebbe comunque strapparsi.
- Una scelta inadeguata del filo può influenzare entrambe le file nello stesso modo.
La doppia cucitura è utile quando l’area di fissaggio richiede maggiore sicurezza senza introdurre hardware metallico visibile.
C. Cucitura a scatola
La cucitura a scatola utilizza un motivo rettangolare di punti intorno all’area di fissaggio della maniglia.
La maniglia o la fettuccia viene fissata lungo il perimetro della forma rettangolare, creando una connessione più ampia rispetto a una singola linea di punti dritta.
Questo motivo viene spesso utilizzato per le maniglie delle borse tote, per i cappi in fettuccia e per i punti di fissaggio delle cinghie.
Vantaggi:
- Fissa diversi lati dell’area di fissaggio
- Offre una costruzione chiara e relativamente facile da ispezionare
- Adatto a fettucce piane e maniglie in tessuto
- Può essere integrato in molti modelli di borse tote
Limitazioni:
- Gli angoli del motivo di cucitura possono subire una concentrazione di sollecitazione.
- Un motivo a scatola di piccole dimensioni potrebbe non offrire sufficiente superficie di fissaggio per una borsa di grandi dimensioni.
- Le sue prestazioni dipendono dal tessuto circostante e dal rinforzo.
La cucitura a scatola è particolarmente utile quando l’impugnatura presenta una superficie di fissaggio relativamente piatta.
D. Cucitura a scatola-X
La cucitura a scatola-X aggiunge punti diagonali attraverso il rettangolo, creando un motivo a forma di X.
Rispetto a una semplice scatola, le linee diagonali introducono ulteriori percorsi di cucitura nella zona centrale di fissaggio.
Ciò può contribuire a contrastare lo spostamento e a distribuire la forza in diverse direzioni.
Vantaggi:
- Fornisce rinforzo sull’intera area di fissaggio
- Aiuta a stabilizzare le fasce in tessuto e i collegamenti con impugnature piane
- Adatto per borse portatutto progettate per un uso frequente
- Offre un aspetto riconoscibile e rinforzato
Limitazioni:
- Richiede un numero maggiore di perforazioni dell’ago.
- Il motivo richiede uno spazio sufficiente per essere efficace.
- Un eccesso di cuciture può danneggiare tessuti leggeri o a trama larga.
- Non è automaticamente più resistente di ogni altro metodo di fissaggio.
La cucitura Box-X è spesso una scelta pratica per borse di tela da trasporto di media o alta resistenza, in particolare quando si prevede che le maniglie debbano sostenere prodotti relativamente densi.
E. Cucitura Bartack
La cucitura Bartack utilizza un gruppo denso di punti corti per rinforzare un punto specifico.
A differenza della cucitura a scatola, che copre un’area rettangolare più ampia, la bartack concentra il rinforzo su una sezione relativamente piccola.
Viene comunemente impiegata alle estremità delle fasce in tessuto, nei punti di collegamento delle cinghie, negli angoli delle tasche e in altri punti soggetti a sollecitazione.
Vantaggi:
- Fornisce un rinforzo localizzato
- Può contribuire a fissare saldamente le estremità delle maniglie e i collegamenti delle fasce in tessuto
- Adatto per ambienti produttivi con attrezzature per punti bartack
- Può essere integrato senza modificare sostanzialmente l’aspetto complessivo della borsa
Limitazioni:
- Coprе una superficie più piccola rispetto a un’attacco con manico lungo.
- Non sostituisce una lunghezza adeguata dell’attacco né un tessuto di rinforzo.
- Un’eccessiva densità potrebbe danneggiare alcuni materiali.
I punti bartack sono particolarmente utili come rinforzo secondario alle estremità di un attacco cucito più ampio.
Confronto tra metodi di cucitura
| Metodo di cucitura |
Edilizia |
Beneficio strutturale principale |
Applicazioni adatte |
Principale considerazione |
| Cucitura dritta |
Una o più file lineari |
Fissa il manico lungo una linea definita |
Borse tote leggere e standard |
Lunghezza dell’attacco e qualità del filo |
| Doppio cucito |
Due file parallele |
Aggiunge una seconda linea di attacco |
Borse tote per la spesa quotidiana |
Distanza tra i punti e distanza dal bordo |
| Cucitura a scatola |
Schema di cucitura rettangolare |
Fissa più lati dell’attacco |
Manici in tela e in nastro |
Dimensioni della scatola e resistenza del tessuto |
| Cucitura Box-X |
Modello a scatola con diagonale X |
Aggiunge rinforzo sull’area centrale |
Borse portatutto di media e alta resistenza |
Evitare perforazioni eccessive dell’ago |
| Cucitura a barretta |
Gruppo fitto di punti corti |
Rinforza punti specifici soggetti a sollecitazione |
Estremità delle maniglie e linguette in tessuto intrecciato |
Richiede una struttura di base adeguata |
Nessun modello singolo deve essere scelto esclusivamente in base all’aspetto esteriore. La costruzione dei punti deve corrispondere al materiale, alle dimensioni delle maniglie, al carico previsto e al design complessivo della borsa.
Perché la qualità del filo e la densità dei punti sono importanti
Anche un motivo di cucitura ben progettato può offrire prestazioni scadenti se il filo non è adatto.
Il filo deve possedere una resistenza a trazione e una resistenza all’abrasione sufficienti per l’applicazione prevista. Deve inoltre essere compatibile con la macchina da cucire, con l’ago, con lo spessore del tessuto e con la struttura della cucitura richiesta.
Un filo troppo debole potrebbe rompersi sotto tensione ripetuta. Un filo eccessivamente spesso per un tessuto leggero potrebbe causare danni innecessari all’ago o una formazione scadente della cucitura.
Anche la densità della cucitura richiede un equilibrio.
Troppe poche cuciture potrebbero lasciare l’impugnatura insufficientemente fissata. Troppi punti potrebbero creare una linea indebolita di perforazioni, specialmente su tessuti sottili o a trama larga.
Per le specifiche di produzione, gli acquirenti dovrebbero confermare il tipo di filo, il motivo di cucitura, la densità approssimativa della cucitura (punti per pollice) e le dimensioni dell’attacco, anziché basarsi su un’affermazione generica come «cucitura rinforzata».
Densità consigliata della cucitura (SPI – punti per pollice) in base al materiale
- Tela leggera / mussola (6–10 oz): 8–10 punti per pollice (lunghezza del punto circa 2,5–3,2 mm)
- Tela pesante tipo duck (12–18 oz): 6–7 punti per pollice (lunghezza del punto circa 3,6–4,2 mm)
- Tela extra-pesante tipo duck (20–24 oz): 5–6 punti per pollice (lunghezza del punto circa 4,2–5,0 mm)
- Tessuto tecnico Cordura / nylon Oxford: 6–8 punti per pollice (lunghezza del punto circa 3,2–4,2 mm)
- Polipropilene non tessuto (80–120 g/m²): 5–6 punti per pollice (necessari aghi a punta arrotondata)
- Pelle vera (2,0–3,5 mm): 5–6 punti per pollice (lunghezza del punto circa 4,2–5,0 mm)
Quando la cucitura è la scelta migliore
La cucitura è generalmente una scelta pratica quando:
- La borsa è realizzata principalmente in cotone, tela, poliestere o altri tessuti cucibili.
- L’impugnatura richiede un’area di fissaggio relativamente ampia.
- Il design richiede un aspetto pulito, focalizzato sul tessuto.
- Il prodotto necessita di flessibilità intorno al punto di connessione dell’impugnatura.
- La borsa può essere lavata o richiede un numero minimo di componenti metallici.
- Il design prevede più strati di tessuto o una struttura dell’impugnatura allungata.
Per le borse promozionali tipo tote, le borse riutilizzabili per la spesa e molte borse commerciali in tela, gli attacchi delle impugnature cuciti offrono un buon equilibrio tra efficienza produttiva, aspetto estetico e flessibilità strutturale.
Tuttavia, le prestazioni effettive devono comunque essere verificate tramite test sulla borsa finita.
Come funzionano i rinforzi a rivetto sulle borse tipo tote
I rivetti sono fissaggi meccanici utilizzati per collegare e fissare strati di materiale.
Un rivetto tipico è composto da una testa e da un gambo o perno. Durante l’installazione, il perno passa attraverso fori predisposti nei materiali e la sua estremità viene deformata meccanicamente o fissata per creare un collegamento stabile.
A differenza della cucitura, che distribuisce il fissaggio mediante molteplici perforazioni del filo, un rivetto crea un collegamento meccanico localizzato.
I rivetti sono comunemente utilizzati in articoli in pelle, prodotti in denim, accessori in tela, borse da lavoro e alcuni modelli di borse a tracolla.
Nelle borse tessili, vengono spesso installati intorno ai punti di fissaggio delle maniglie per fornire un’ulteriore ritenzione meccanica o per creare un aspetto industriale o premium.
Come un rivetto trasferisce la forza
Quando si tira una maniglia di una borsa a tracolla fissata con rivetti, la forza viene trasmessa dalla maniglia o dalla linguetta di fissaggio al rivetto.
Il rivetto tiene insieme gli strati collegati mediante serraggio meccanico e contatto di appoggio.
Il carico viene quindi trasmesso al tessuto circostante o al materiale di rinforzo.
Questo crea una distinzione importante:
Il rivetto potrebbe essere più resistente del materiale che lo circonda, ma il collegamento può comunque cedere se il tessuto non riesce a sopportare la forza localizzata.
Ad esempio, un rivetto metallico inserito in un pannello di cotone sottile potrebbe rimanere integro mentre il tessuto intorno al foro si allunga progressivamente e si lacera.
Questo è il motivo per cui la scelta dei rivetti deve considerare l'intero pacchetto di materiali, non solo il componente metallico.
Tipi comuni di rivetti utilizzati nella costruzione delle borse
Diversi rivetti sono progettati per diversi materiali, spessori e requisiti di installazione.
| Tipo di Rivetto |
Edilizia |
Applicazioni comuni |
Principale considerazione |
| Rivetto a singolo cappuccio |
Cappuccio decorativo su un lato, con perno e supporto |
Accessori in tela e dettagli semplici per borse |
Finitura sul lato posteriore e lunghezza del perno adeguata |
| Rivetto a doppio cappuccio |
Cappucci finiti su entrambi i lati |
Manici per tote e connessioni hardware visibili |
Entrambe le parti presentano un aspetto finito |
| Rivetto tubolare |
Perno metallico cavo o parzialmente cavo |
Articoli in pelle e alcune costruzioni di borse |
Lunghezza corretta del perno e pressione di installazione adeguata |
| Rivetto semitubolare |
Gambo parzialmente cavo che viene svasato durante l'installazione |
Accessori in tessuto e in pelle |
Spessore del materiale e uniformità dell'installazione |
| Chiodo serrante |
Gambo metallico pieno deformato durante l'installazione |
Applicazioni hardware per usi gravosi |
Richiede attrezzature adeguate e accesso opportuno |
La disponibilità e l’idoneità di ciascun tipo dipendono dalla costruzione della borsa e dalle attrezzature produttive.
Per la maggior parte delle borse tessili personalizzate, la scelta deve partire dallo spessore del materiale e dal disegno di connessione richiesto, non dall’aspetto del rivetto.
Requisiti ingegneristici per la costruzione di borse con rivetti
Per prevenire strappi prematuri e guasti degli accessori, i progetti con rivetti devono rispettare queste regole strutturali:
- Dischi di supporto obbligatori o rinforzi a piatto : Un rivetto non deve mai essere applicato su un singolo strato di tela intrecciata. Un disco metallico interno, una piastra di rinforzo in polietilene ad alta densità (HDPE) o una toppa interna in pelle pesante/nastro di rinforzo deve essere posizionata all’interno della borsa. Questo supporto aumenta la superficie portante del 300%–500%, impedendo al testa del rivetto di fuoriuscire dal tessuto.
- Tolleranze rigorose per la distanza dal bordo : Il centro del foro del rivetto deve essere posizionato a una distanza di almeno 1,5–2,0 volte il diametro della testa del rivetto da qualsiasi bordo grezzo o finito del tessuto. I fori perforati troppo vicino al bordo dell’orlo subiranno un catastrofico sfaldamento del bordo sotto carichi elevati.
- Precisione nell’abbinamento della lunghezza del gambo : La lunghezza del gambo del rivetto deve corrispondere allo spessore totale non compresso dello strato di materiale più 2,0–3,0 mm, per consentire una corretta deformazione a rotolamento. Un gambo troppo corto si separerà sotto una leggera tensione, mentre un gambo troppo lungo si piegherà lateralmente, generando un collegamento instabile e allentato.
- Resistenza alla corrosione e finitura superficiale : Le parti metalliche devono essere specificate in ottone massiccio, acciaio inossidabile o lega di zinco di alta qualità con finiture elettrodeposte (ad esempio ottone anticato, gunmetal o rivestimento privo di nichel). Per le borse lavabili, le parti metalliche devono superare il test di nebbia salina di 24–48 ore (ASTM B117) per garantire che non arrugginiscono né rilasciano macchie discoloranti sulla tela quando sono bagnate.
Vantaggi del rinforzo mediante rivetti
I rivetti offrono diversi vantaggi nella costruzione delle borse.
- Connessione Meccanica: Un rivetto installato correttamente crea un collegamento meccanico diretto tra gli strati di materiale. Non dipende dal filo da cucito per mantenere tale collegamento specifico.
- Rinforzo localizzato: I rivetti possono rinforzare punti di fissaggio selezionati, in particolare quando il design prevede già una costruzione adeguata con pieghe o strati sovrapposti.
- Aspetto Distintivo: I rivetti metallici possono conferire un aspetto da abbigliamento da lavoro, da jeans, industriale o da articoli in pelle premium.
- Posizionamento coerente delle parti metalliche: Quando l’attrezzatura di installazione e le specifiche sono controllate, i rivetti garantiscono un posizionamento uniforme su tutti i lotti di produzione.
- Utili per determinate combinazioni di materiali: I rivetti possono essere appropriati per collegare linguette in pelle, strati spessi di tela o componenti hardware difficili da fissare mediante una semplice cucitura su tessuto.
Limitazioni dei rivetti
I rivetti presentano anche limitazioni che gli acquirenti dovrebbero considerare prima di integrarli in una borsa personalizzata.
- Concentrazione locale della sollecitazione: A differenza di un’attaccatura cucita lunga, un rivetto trasferisce la forza attraverso un’area relativamente piccola. Il tessuto circostante deve resistere alle forze di pressione e di trazione risultanti.
- Danni correlati al foro: L’installazione di un rivetto richiede un foro o un’apertura preparata. Se il foro è troppo grande, troppo vicino a un bordo o finito male, il tessuto potrebbe diventare più vulnerabile allo strappo.
- Limitata flessibilità: Un collegamento rigido in metallo può limitare il movimento tra gli strati connessi. La flessione ripetuta intorno al collegamento può causare usura in alcune costruzioni.
- Corrosione e deterioramento della superficie: La scelta del metallo è fondamentale, soprattutto per le borse esposte all’umidità, a pulizie frequenti o a condizioni esterne. Una finitura inadeguata potrebbe corrodere, scolorire o graffiare i materiali circostanti.
- Coerenza nell’installazione: Una pressione di posa errata può causare connessioni allentate, cappucci danneggiati, componenti deformati o una compressione eccessiva del tessuto.
- Requisiti aggiuntivi di produzione: I rivetti richiedono attrezzi adeguati, approvvigionamento di componenti hardware, posizionamento preciso e ispezione. Possono aumentare il costo di produzione e complicare alcuni design lavabili o minimalisti.
Per questi motivi, i rivetti devono essere considerati un componente strutturale del design, non un miglioramento automatico per ogni borsa tipo tote.
Costruzione ibrida: combinazione di cuciture e rivetti
Per borse in tela ad alta resistenza, collezioni premium per la vendita al dettaglio e borse tecniche per uso pratico, la combinazione di cuciture e rivetti in un ancoraggio ibrido unificato offre la massima affidabilità strutturale.
Stratificazione strutturale di un ancoraggio ibrido
Nella costruzione ibrida, i componenti sono stratificati in modo sistematico, dall’esterno verso l’interno:
- Strato esterno – La fascia principale della maniglia in tessuto o la linguetta di rinforzo in pelle.
- Strato intermedio – Il pannello principale in tela del corpo borsa, integrato nel bordo superiore piegato in doppio.
- Strato interno : Una toppa di rinforzo ad alta densità (tela, poliestere 600D o supporto in pelle).
- Fissaggio primario del perimetro : Una scatola rettangolare cucita in modo continuo che blocca i bordi esterni.
- Fissaggio secondario al centro : Un rivetto metallico inserito direttamente nel punto centrale della scatola cucita e fissato sul lato opposto con una rondella.
Vantaggi strutturali dell’ancoraggio ibrido:
- Percorsi di carico ridondanti : Sotto carichi quotidiani standard, la scatola cucita flessibile assorbe la forza di taglio tensile continua. Quando sottoposta a cadute improvvise ad alto impatto o a carichi d’urto, il rivetto centrale agisce come arresto meccanico rigido, impedendo lo sfilacciamento della cucitura.
- Eliminazione dello sfilacciamento agli angoli della maniglia : Nel tempo, le sollecitazioni ripetute possono allentare gli angoli superiori di una cucitura a scatola. Un rivetto centrale blocca saldamente il nucleo della cinghia contro la struttura, neutralizzando le forze di sfilacciamento agli angoli.
- Sicurezza del passaggio tra materiali quando si uniscono materiali diversi — ad esempio fissando manici in pelle conciata al vegetale a una tela di cotone da 16 oz — la sola cucitura può subire usura del filo contro il bordo rigido della pelle. Il rivetto fornisce una forza di serraggio permanente, mentre la cucitura perimetrale mantiene la linguetta di pelle perfettamente aderente alla tela.
Confronto ingegneristico diretto
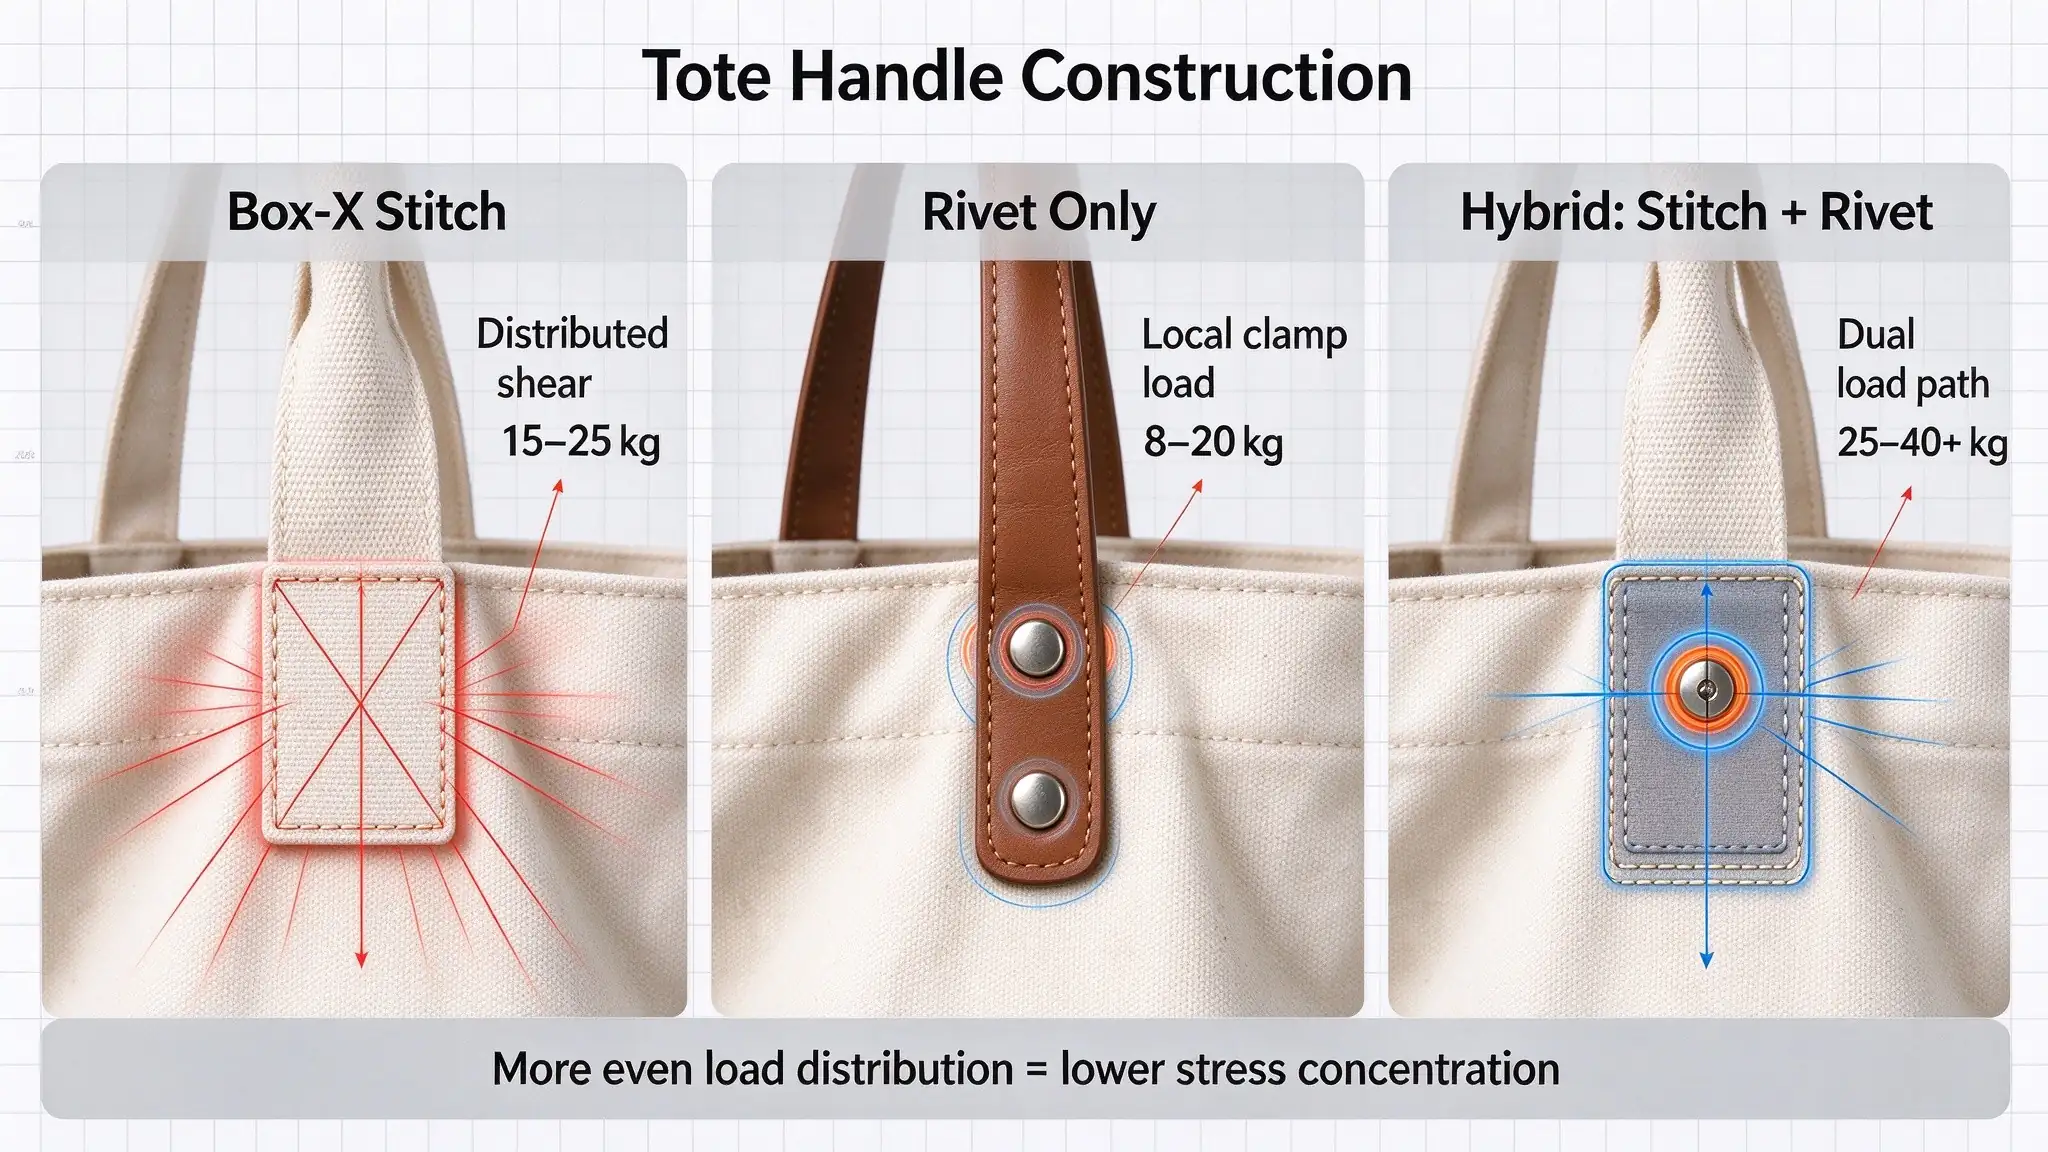
| Dimensione della Valutazione |
Costruzione del manico cucito (Box-X) |
Costruzione del manico con rivetti |
Costruzione ibrida (cucita + con rivetti) |
| Meccanismo di distribuzione del carico |
Distribuzione a taglio su ampia superficie attraverso centinaia di intrecci del filo |
Serraggio meccanico concentrato in un punto e contatto di supporto sul gambo |
Distribuzione a due stadi: la cucitura perimetrale assorbe le sollecitazioni di taglio; il rivetto centrale blocca gli strati sovrapposti |
| Carico di lavoro sicuro stimato |
15 – 25 kg (33 – 55 libbre) |
8 – 20 kg (18 – 44 libbre) |
25 – 40+ kg (55 – 88+ libbre) |
| Concentrazione di sollecitazione sul tessuto |
Bassa o moderata (distribuita su 10–20 cm² per maniglia) |
Alta (concentrata in un raggio di 5–8 mm intorno al foro) |
Bassa o moderata (ammortizzata dalla scatola di cuciture circostante) |
| Idoneità per tessuti sottili (< 8 oz) |
Alta (quando rinforzata con piega superiore dell’orlo) |
Molto scadente (alto rischio di strappo senza supporto rigido) |
Scadente o discreta (richiede orlo piegato su più strati) |
| Idoneità per linguette stratificate o in pelle |
Moderata (richiede macchina da cucire industriale con piedino trasportatore) |
Eccellente (fissa con facilità la pelle spessa al canvas) |
Eccellente (standard di settore per articoli di tradizione e lusso) |
| Flessibilità e caduta naturale |
Alta (la maniglia si flette naturalmente insieme al corpo della borsa) |
Rigido (crea punti di rotazione fissi e rigidi nel punto di fissaggio) |
Semirigido (zona di ancoraggio stabile con cinghia flessibile nella parte superiore) |
| Lavabilità e manutenzione |
Eccellente (interamente lavabile in lavatrice; il filo si restringe/allunga insieme al tessuto) |
Moderata o scadente (rischio di ossidazione del metallo o di impigliamento all'interno delle lavatrici) |
Moderata (si consiglia la pulizia localizzata o il lavaggio delicato a mano) |
| Velocità di produzione e linea di montaggio |
Alta (completata in un'unica operazione continua di cucitura) |
Moderata (richiede perforazione dei fori + allineamento dei componenti metallici + pressatura) |
Multistadio (linea di cucitura → stazione di perforazione → stazione di rivettatura) |
| Costi per utensili ed attrezzature |
Bassi (macchine da cucire industriali standard) |
Moderati (matrici per imbutitura, matrici per punzonatura, presse pneumatiche) |
Moderati–Alti (richiedono un flusso di lavoro bilanciato su più stazioni) |
Compatibilità del materiale del substrato
La scelta tra cucitura, rivetti o rinforzo ibrido deve essere coerente con le proprietà fisiche del tessuto principale della borsa.
| Materiale di base |
Peso tipico del tessuto |
Metodo di fissaggio consigliato |
Motivazione ingegneristica |
| Cotone leggero / calicò |
4–6 once (135–200 gsm) |
Cucitura dritta doppia o semplice scatola |
I rivetti strapperebbero i filamenti sottili del cotone; la cucitura all’interno di un orlo piegato di 3 cm fornisce una resistenza superficiale sufficiente. |
| Tela di cotone di peso medio |
8 – 12 oz (270 – 400 gsm) |
Cucitura a scatola o cucitura a scatola-X |
La trama piana bilanciata della tela di cotone di media grammatura garantisce un’ottimale interblocco dei fili per una tenuta del filo senza strappi. |
| Tela di cotone rinforzata |
14 – 20 oz (470 – 680 gsm) |
Cucitura a scatola-X o ibrida (scatola + rivetto) |
I filati spessi supportano facilmente sia il filo termosaldato pesante sia le forze localizzate di carico esercitate dai rivetti rinforzati. |
| Poliestere / Nylon (Oxford / Cordura) |
300D – 1000D |
Punto Box-X con estremità termosaldati |
Le fibre sintetiche offrono un’elevata resistenza alla trazione. I fori per i rivetti devono essere realizzati mediante punzonatura termica o taglio laser, in modo da fondere i bordi e prevenire lo sfilacciamento del filato. |
| Juta laminata / iuta grezza |
300 – 450 gsm |
Punto Box-X con nastro di rinforzo in cotone pesante |
La juta presenta una trama molto grossolana e aperta. I rivetti fuoriescono direttamente senza l’uso di grandi rondelle; la cucitura richiede un nastro di rinforzo largo per intrappolare le fibre grossolane. |
| Polipropilene non tessuto (NWPP) |
70 – 120 gsm |
Saldatura incrociata a ultrasuoni o leggera cucitura (5–6 punti per pollice) |
Non utilizzare mai rivetti su materiali non tessuti. Gli aghi devono avere una bassa densità di punti (5–6 punti per pollice); la saldatura termica a ultrasuoni è preferibile. |
| Tela cerata |
10 – 16 oz (340 – 540 gsm) |
Ibrido (cucitura a scatola + rivetto in ottone con bocciolo) |
Il rivestimento in cera garantisce una maggiore coesione delle fibre, rendendolo un supporto ideale per rivetti in rame/ottone pesanti abbinati a cuciture strutturali. |
Errori di progettazione comuni che riducono la capacità di carico della borsa tote
Una borsa può includere cuciture rinforzate, rivetti metallici o tela pesante e tuttavia cedere sotto carico.
Questo accade spesso perché i singoli componenti vengono scelti senza considerare come interagiscono tra loro.
Gli errori elencati di seguito sono particolarmente importanti da evitare per acquirenti e sviluppatori di prodotto.
Presupporre che più cuciture significhino sempre maggiore resistenza
Aggiungere ulteriori file di punti potrebbe sembrare un modo semplice per rinforzare una maniglia. Tuttavia, una cucitura eccessiva può creare troppi fori d’ago in un’area ristretta. Questi fori potrebbero formare una linea indebolita, in particolare su tessuti sottili o materiali con limitata resistenza alla strappatura. Un approccio migliore consiste nel determinare innanzitutto le dimensioni richieste per il fissaggio, quindi selezionare un punto di cucitura e una densità adeguati. L’obiettivo è un fissaggio bilanciato, non il numero massimo possibile di punti.
Installazione di rivetti senza rinforzo
Un errore comune consiste nell’installare direttamente un rivetto metallico attraverso un pannello di tessuto senza considerare la capacità del materiale di resistere al pull-through. Il rivetto potrebbe rimanere saldo mentre il tessuto si allunga gradualmente intorno al foro. Ciò risulta particolarmente problematico quando il tessuto è sottile, a trama larga o soggetto ripetutamente a forze di trazione. Una toppa interna, una rondella o una struttura di supporto adeguata potrebbero aiutare, ma devono essere progettate specificamente per il materiale reale e per la direzione del carico.
Utilizzo di una lunghezza errata del perno del rivetto
La lunghezza del perno del rivetto deve corrispondere allo spessore complessivo di tutti gli strati collegati. Un perno troppo corto potrebbe non formare un fissaggio sicuro. Un perno troppo lungo potrebbe deformarsi in modo scorretto o creare un collegamento instabile. Ciò può causare fissaggi allentati, tappi irregolari o forza di fissaggio non uniforme. Gli acquirenti dovrebbero verificare l’intero pacchetto di materiali durante lo sviluppo del campione, anziché selezionare i rivetti in base esclusivamente al diametro del tappo.
Posizionamento degli accessori troppo vicino al bordo del tessuto
Sia la cucitura sia i rivetti possono cedere se posizionati troppo vicino al bordo. Per le cuciture, una distanza insufficiente dal bordo può consentire al tessuto di staccarsi dalla cucitura. Per i rivetti, un foro posizionato troppo vicino al bordo potrebbe lasciare materiale insufficiente a resistere alla forza di trazione. La distanza corretta dipende dal tipo di tessuto, dalle dimensioni dell’hardware, dal margine di cucitura e dalla geometria dell’accessorio. Non esiste una singola misura di distanza dal bordo adatta a ogni borsa.
Trascurare l’effetto delle dimensioni della borsa
Una borsa grande tipo tote può contenere più oggetti rispetto a una borsa piccola tipo tote, ma le sue dimensioni maggiori possono anche generare ulteriore sollecitazione meccanica. Una borsa larga con un fondo profondo può subire una leva maggiore intorno alle maniglie e agli angoli inferiori. Se la borsa è progettata per prodotti più pesanti, l’ancoraggio delle maniglie, le cuciture laterali e la struttura del fondo devono essere sviluppati in modo integrato. Aumentare semplicemente il numero di rivetti o di file di punti potrebbe non risolvere un problema strutturale causato da un disegno complessivo inadeguato.
Trattare un rinforzo decorativo come se fosse un rinforzo strutturale
Alcune borse presentano cuciture visibili a forma di X o rivetti metallici principalmente per motivi estetici. Questi dettagli possono richiamare una costruzione robusta senza però garantire le prestazioni meccaniche richieste. Ad esempio, un rivetto decorativo può avere una struttura del gambo diversa rispetto a un rivetto strutturale. Analogamente, le cuciture decorative potrebbero non impiegare filati adeguati o dimensioni di fissaggio sufficienti. Gli acquirenti devono verificare quali componenti sono progettati per sopportare carichi e quali sono inclusi prevalentemente per fini estetici.
Non considerare i carichi ripetuti
Una borsa che supera un singolo test di sollevamento potrebbe comunque deteriorarsi dopo un utilizzo ripetuto. Il filato può subire usura, i rivetti possono allentarsi e i fori nel tessuto possono ingrandirsi progressivamente. Un prodotto destinato all’uso quotidiano per la spesa o nel settore retail deve essere valutato mediante prove di carico ripetuto, anziché con una semplice dimostrazione puntuale. Il metodo di prova deve rispecchiare le condizioni operative previste per il prodotto.
Come testare la capacità di carico delle borse tipo tote prima della produzione in serie
Per gli acquirenti B2B, la descrizione fornita da un fornitore di cuciture rinforzate o rivetti pesanti non è sufficiente a stabilire le prestazioni di trasporto di una borsa tote finita.
Le prove più utili derivano dal test della costruzione effettiva del prodotto.
Un test di carico deve valutare l’intera borsa, compresi gli impugnatori, i punti di fissaggio, le cuciture e il pannello inferiore.
Definire il carico di trasporto richiesto
Prima di eseguire il test, stabilire il requisito di trasporto previsto.
Ad esempio, una borsa tote sviluppata per merce promozionale leggera potrebbe avere requisiti molto diversi rispetto a una borsa riutilizzabile per la spesa progettata per alimenti confezionati e prodotti in bottiglia.
Gli acquirenti devono definire:
- Applicazione prevista del prodotto
- Peso massimo del contenuto
- Distribuzione tipica del peso
- Frequenza di trasporto
- Metodo di sollevamento previsto
- Se la borsa è destinata a essere riutilizzata più volte
È inoltre importante distinguere tra il carico di lavoro desiderato e il carico di rottura.
Il carico di lavoro è il peso che ci si aspetta la borsa debba trasportare durante l’uso normale.
Il carico di rottura è la forza o il peso al quale un componente o una costruzione finita cede in un test definito.
Questi valori non sono intercambiabili.
Un fornitore non deve descrivere il carico di rottura di una borsa come la sua capacità di trasporto quotidiana raccomandata.
Eseguire un test statico sul carico della borsa finita
Un test statico sul carico valuta come la borsa si comporta mentre trasporta un peso specificato per un periodo definito.
Una procedura pratica può includere:
- Ispezionare la borsa finita prima del test.
- Registrare il materiale, le dimensioni, la costruzione delle maniglie e il metodo di rinforzo.
- Inserire un peso controllato all'interno della borsa.
- Distribuire il peso in base all'applicazione prevista.
- Sollevare o sospendere la borsa utilizzando le sue maniglie normali.
- Mantenere il carico concordato per una durata specificata.
- Ispezionare i collegamenti delle maniglie, le cuciture, il tessuto, i rivetti e il pannello inferiore.
- Registrare qualsiasi deformazione o danno.
Ad esempio, un acquirente potrebbe richiedere che una tote bag sostenga un carico di lavoro specificato di 10 kg per un periodo definito.
Si tratta di un requisito di progetto indicativo, non di uno standard universale per tutte le tote bag.
La durata del test, il metodo di sollevamento e i criteri di accettazione devono essere concordati prima della produzione.
Eseguire una prova di sollevamento ripetuto
Una prova statica non rappresenta pienamente le normali condizioni d’uso.
Una prova di sollevamento ripetuto può aiutare a identificare problemi che si sviluppano nel tempo.
La prova prevede il sollevamento e l’abbassamento ripetuti della borsa caricata secondo una procedura concordata.
Dopo il numero specificato di cicli, ispezionare:
- Rottura delle cuciture
- Filo allentato
- Movimento della maniglia
- Distorsione del tessuto
- Allargamento dei fori dei rivetti
- Componenti allentati
- Apertura delle cuciture
- Deformazione Permanente
Il numero di cicli deve rispecchiare l’uso previsto del prodotto e i requisiti del progetto.
Una borsa per la spesa utilizzata più volte alla settimana potrebbe richiedere un obiettivo di durata diverso rispetto a una borsa promozionale distribuita in occasione di un evento unico.
Ispezionare la posizione effettiva del guasto
Un test è più utile quando registra il comportamento della borsa, non solo se supera o meno il test.
| Danno osservato |
Causa possibile |
Possibile aggiustamento progettuale |
| Rottura del filo all’estremità della maniglia |
Filato inadatto o fissaggio del punto insufficiente |
Rivedere la specifica del filato e il rinforzo all’estremità |
| Strappo del tessuto lungo la linea di cucitura |
Perforazione eccessiva o resistenza insufficiente del tessuto |
Regolare la densità dei punti, l’area di fissaggio o il rinforzo |
| La maniglia si stacca dal corpo |
Lunghezza di fissaggio insufficiente o distribuzione del carico inadeguata |
Estendere il fissaggio della maniglia |
| Il rivetto si allenta |
Lunghezza del perno errata o pressione di installazione inadeguata |
Rivedere la specifica del rivetto e il processo di installazione |
| Il tessuto si strappa intorno al rivetto |
Tensione localizzata o supporto insufficiente |
Aggiungere un supporto adeguato o riconsiderare il posizionamento del rivetto |
| La cucitura inferiore si apre |
Costruzione della cucitura insufficiente |
Verificare la tolleranza di cucitura e il rinforzo inferiore |
| La borsa si deforma in modo significativo |
La struttura complessiva non è adatta al carico richiesto |
Rivalutare dimensioni, materiale e costruzione |
Queste informazioni aiutano il team di sviluppo prodotto a effettuare aggiustamenti mirati, anziché inserire rinforzi superflui su tutta la borsa.
Utilizzare prove di laboratorio appropriate, se necessario
Per progetti che richiedono una documentazione qualitativa più formale, gli acquirenti possono prendere in considerazione metodi di prova tessile pertinenti.
ASTM D1683/D1683M riguarda il cedimento delle cuciture nei tessuti piani. Valuta la forza applicata perpendicolarmente alla cucitura e identifica il cedimento attraverso la rottura del tessuto, la rottura del filo da cucito e lo scorrimento della cucitura.
ISO 13935-1 è un altro metodo pertinente per determinare la forza massima necessaria per provocare la rottura della cucitura, utilizzando un approccio di prova su striscia.
Questi metodi forniscono informazioni utili sulle prestazioni delle cuciture, ma non devono essere considerati sostituti diretti della prova di una borsa completa nelle effettive condizioni di trasporto.
Un test di resistenza della cucitura valuta una specifica costruzione cucita. Un test di carico su borsa finita valuta le prestazioni dell’intero prodotto.
Per i collegamenti con rivetti, la procedura di prova deve essere scelta in base all’hardware, alla combinazione di materiali e all’applicazione prevista.
Gli acquirenti devono inoltre ricordare che un risultato di prova è significativo soltanto quando la costruzione del campione, le condizioni di prova e i criteri di accettazione sono documentati in modo chiaro.
Confrontare i campioni con cucitura e con rivetti in condizioni identiche
Se un acquirente non è sicuro su quale metodo di fissaggio scegliere, l’approccio più pratico consiste nello sviluppare due campioni utilizzando le stesse specifiche di base per la borsa.
Per un confronto equo, mantenere costanti i seguenti elementi:
- Tessuto principale
- Dimensioni della borsa
- Materiale della maniglia
- Larghezza delle maniglie
- Lunghezza delle maniglie
- Materiale di rinforzo
- Carico previsto da trasportare
Modificare esclusivamente la costruzione di fissaggio oggetto di valutazione.
Ad esempio:
- Campione A: fissaggio della maniglia con cucitura Box-X
- Campione B: linguette della maniglia fissate con rivetti e apposito rinforzo
Entrambi i campioni devono essere sottoposti alle stesse procedure statiche e di sollevamento ripetuto.
Questo confronto può rivelare se l’hardware aggiuntivo offre un beneficio misurabile per il prodotto effettivo.
Aiuta inoltre gli acquirenti a valutare se la differenza giustifica eventuali costi aggiuntivi o modifiche estetiche.
Come specificare cuciture e rinforzi con rivetti in un ordine personalizzato di borse tote
Per i team di approvvigionamento, le specifiche del prodotto devono descrivere chiaramente la costruzione prevista, in modo che diversi lotti di produzione possano essere confrontati in modo coerente.
Una specifica che affermi semplicemente "manico rinforzato" lascia troppo spazio all’interpretazione.
Gli acquirenti dovrebbero invece definire i componenti principali e confermare la costruzione durante l’approvazione del campione.
Specifiche fondamentali per l’attacco dei manici cuciti
| Specifiche |
Cosa gli acquirenti devono verificare |
| Materiale della maniglia |
Tessuto in cotone, tessuto in poliestere, manico in tessuto autoportante o altro materiale |
| Larghezza delle maniglie |
Larghezza effettiva finita |
| Lunghezza dell'attacco |
Quanto il manico si estende lungo la parte principale della borsa |
| Schema di cucitura |
Rinforzo dritto, doppio, a scatola, a scatola-X o a bartack |
| Filato |
Tipo di filo e resistenza adeguati al materiale |
| Densità dei punti |
Specifiche di produzione concordate |
| Rinforzo a toppa |
Materiale, dimensioni e posizione |
| Distanza dal bordo |
Distanza tra la linea di cucitura e il bordo del tessuto |
| Margine di cucitura |
Tolleranza richiesta per l’impugnatura e il pannello della borsa |
| Ispezione |
Uniformità della cucitura, fili sciolti, punti saltati e danni al tessuto |
Questi dettagli garantiscono che il campione approvato e la produzione in serie utilizzino la stessa costruzione di fissaggio.
Specifiche principali per i fissaggi con rivetti
| Specifiche |
Cosa gli acquirenti devono verificare |
| Tipo di Rivetto |
A calotta singola, a calotta doppia, tubolare, semitubolare o pieno |
| Materiale Metallico |
Composizione effettiva del metallo |
| Finitura superficiale |
Nichel, ottone antico, acciaio grigio scuro o altra finitura specificata |
| Diametro del tappo |
Misura del cappuccio visibile |
| Diametro del montante |
Misura dello stelo |
| Lunghezza del palo |
Compatibilità con lo spessore totale del materiale |
| Rivestimento posteriore |
Rondella, piastra di rinforzo o altro supporto |
| Posizione di installazione |
Distanza dai bordi del tessuto e dalle cuciture circostanti |
| Qualità della posa |
Nessuna allentatura, deformazione o spigoli affilati |
| Resistenza alla corrosione |
Prestazioni adeguate alle condizioni previste |
| Ispezione |
Posizionamento coerente, fissaggio sicuro e condizione del tessuto |
Per i prodotti con marchio privato, la finitura e la coerenza delle parti metalliche possono essere requisiti di marca altrettanto importanti.
Domande da porre al fornitore di borse
Prima di approvare un campione di borsa personalizzata, gli acquirenti dovrebbero chiedere:
- Quale metodo di fissaggio delle maniglie viene utilizzato?
- La cucitura o le parti metalliche sono progettate per sopportare il carico principale?
- È presente una toppa di rinforzo interna dietro il punto di collegamento della maniglia?
- Quali filo e schema di cucitura vengono utilizzati?
- Se sono inclusi dei rivetti, di quale materiale sono fatti e quali sono le loro dimensioni?
- Come viene adattata la lunghezza del gambo del rivetto allo spessore del materiale?
- Il borsello finito è stato sottoposto a prova con il carico di trasporto richiesto?
- Il campione rappresenta la costruzione prevista per la produzione in serie?
- Quali sono i criteri di accettazione per le prove di carico e di utilizzo ripetuto?
Queste domande aiutano a distinguere un prodotto che sembra semplicemente rinforzato da uno sviluppato attorno a un requisito funzionale definito.
Perché l'approvazione del campione pre-produzione è fondamentale
Il metodo di fissaggio deve essere confermato prima dell'avvio della produzione in serie.
Un campione pre-produzione consente agli acquirenti di ispezionare la reale costruzione delle maniglie, la qualità delle cuciture, il posizionamento delle parti metalliche, gli strati di rinforzo e l’aspetto complessivo.
Se necessario, le modifiche possono essere apportate prima della definizione finale della specifica di produzione.
Ciò risulta particolarmente importante quando un prodotto impiega rivetti personalizzati, finiture metalliche speciali, linguette in pelle o una combinazione di cuciture e parti metalliche.
Per ordini di grandi dimensioni, il campione approvato deve fungere da riferimento per l’esecuzione produttiva e per le ispezioni.
Considerazioni sui costi, sull'efficienza produttiva e sulla personalizzazione
Il metodo di rinforzo influisce anche sui costi di produzione e sulla pianificazione produttiva.
Per gli acquirenti B2B, il metodo di fissaggio a minor costo non è necessariamente la scelta più economica sull’intero ciclo di vita del prodotto.
Una costruzione adeguata deve bilanciare requisiti funzionali, aspetto estetico, efficienza produttiva e prezzo target.
Costi della cucitura
La cucitura è già un processo essenziale nella maggior parte della produzione di borse in tessuto.
L’aggiunta di un opportuno schema di punti rinforzati può aumentare il tempo di cucitura, ma spesso può essere integrata nel flusso di lavoro produttivo esistente.
Il costo dipende da:
- Numero di file di punti
- Complessità dello schema di punti
- Specifica filettatura
- Strati aggiuntivi di tessuto
- Requisiti della macchina per cucire
- Quantità di produzione
- Tempo dell’operatore
Un semplice attacco della maniglia con doppia cucitura potrebbe essere relativamente semplice, mentre una costruzione stratificata più complessa potrebbe richiedere operazioni aggiuntive di lavorazione e cucitura.
Costi dei rivetti
I rivetti introducono ulteriori requisiti in termini di materiale e di installazione.
Il loro costo dipende da:
- Tipo di Metallo
- Dimensioni dei rivetti
- Finitura superficiale
- Requisiti di personalizzazione
- Numero di rivetti per borsa
- Installazione di attrezzature
- Tempo di lavoro e di ispezione
Finiture speciali o componenti personalizzati potrebbero richiedere ulteriore sviluppo e approvvigionamento.
Per borse piccole o per modelli con numerosi punti di fissaggio, i componenti aggiuntivi possono influire in modo evidente sul costo unitario.
Confronto del costo complessivo
| Fattore di costo |
Cucitura |
Rivetti |
| Materiali Principali |
Filato per cuciture e tessuto di rinforzo eventuale |
Ferramenta metallica e supporto eventuale |
| Attrezzature di produzione |
Macchine da cucire |
Attrezzi o macchine per l’installazione dei rivetti |
| Manodopera |
Cucitura e ispezione |
Posizionamento, installazione e ispezione della ferramenta |
| Modifiche di progetto |
Spesso più facile da regolare tramite le specifiche di cucitura |
Potrebbe richiedere ferramenta diversa o aggiustamenti di installazione |
| Opzioni estetiche |
Colore del filato e schema di punti |
Finitura metallica, stile del cappuccio e dimensione della ferramenta |
| Considerazioni di manutenzione |
Usura del filato e riparazione delle cuciture |
Allentamento, corrosione o sostituzione delle componenti hardware |
Il confronto reale dei costi dovrebbe basarsi sulla struttura finita, piuttosto che su un semplice prezzo per singolo componente.
Ad esempio, una progettazione che richiede una grande toppa di rinforzo e cuciture complesse non è sempre più economica rispetto a una soluzione che utilizza un adeguato collegamento con rivetti.
Analogamente, l’aggiunta di rivetti metallici a una borsa che non ne necessita può aumentare i costi senza migliorarne le prestazioni pratiche.
Raccomandazioni pratiche: scegliere la costruzione più adatta per diversi progetti di borse tipo tote
Non esiste un metodo universale di rinforzo che risulti ottimale per ogni borsa tipo tote.
I seguenti esempi illustrano come gli acquirenti possano prendere tale decisione in base ai requisiti del prodotto.
Borsa tipo tote in cotone standard promozionale
Requisiti tipici:
- Tessuto in cotone leggero o medio-pesante
- Costruzione relativamente semplice
- Logo del marchio stampato
- Uso occasionale
- Produzione in grande quantità orientata al costo
Costruzione consigliata:
Un’appropriata applicazione di manici cuciti con punti dritti o doppi.
L’applicazione deve avere lunghezza sufficiente e margine di cucitura adeguato al carico previsto per il trasporto.
I rivetti metallici sono generalmente opzionali, non necessari.
Borsa per la spesa in tela pesante
Requisiti tipici:
- Uso ripetuto per la spesa
- Prodotti confezionati più pesanti
- Capacità di carico maggiore
- Connessioni dei manici resistenti
- Sollevamento e scarico frequenti
Costruzione consigliata:
Cucitura a scatola o cucitura a scatola-X abbinata a materiale di rinforzo adeguato.
Un’impugnatura più lunga può aiutare a distribuire la forza di trazione su una porzione più ampia del corpo.
Anche le cuciture inferiori e laterali devono essere valutate sotto il carico previsto.
Tote fashion in denim o tela premium
Requisiti tipici:
- Aspetto distintivo del materiale
- Finiture hardware più dettagliate
- Valore percepito del prodotto più elevato
- Utilizzo quotidiano ripetuto
Costruzione consigliata:
Impugnatura fissata con cucitura abbinata a rivetti selezionati o linguette di rinforzo per l’impugnatura.
Ciò consente al design di mantenere l’ampia superficie di fissaggio offerta dalla cucitura, integrando contemporaneamente dettagli metallici dove appropriato.
Borsa commerciale rivestita in pelle
Requisiti tipici:
- Componenti della maniglia in pelle o pelle sintetica
- Corpo in tela o tessuto
- Aspetto di prima qualità
- Fissaggio sicuro tra materiali diversi
Costruzione consigliata:
Alette della maniglia cucite con rinforzo a rivetto adeguato, laddove lo spessore del materiale lo consenta.
La struttura di supporto e le dimensioni dei rivetti devono essere confermate durante il campionamento.
Borsa pieghevole leggera
Requisiti tipici:
- Basso peso del prodotto
- Piegatura compatta
- Hardware minimo
- Facile stoccaggio
- Funzione di trasporto riutilizzabile
Costruzione consigliata:
Fissaggio cucito con area di rinforzo adeguata.
I rivetti sono spesso superflui, poiché aggiungono peso e possono creare punti rigidi che ostacolano la piegatura.
FAQ
La cucitura è più resistente dei rivetti su una borsa a tracolla?
Nessuno dei due metodi è universalmente più resistente. La cucitura può distribuire la forza di trazione su un’area di fissaggio relativamente ampia, mentre i rivetti creano connessioni meccaniche localizzate. Il risultato dipende dalla resistenza del tessuto, dalla qualità del filo, dalla costruzione della cucitura, dalle dimensioni dei rivetti, dal materiale di supporto e dalla qualità dell’installazione.
Una borsa a tracolla dovrebbe usare sia cuciture che rivetti?
Una costruzione ibrida può essere utile per borse premium in tela, denim e pelle. La cucitura può fornire un’area di fissaggio più ampia, mentre i rivetti aggiungono ritenzione meccanica localizzata. Tuttavia, entrambi i metodi devono essere posizionati correttamente e l’intera struttura deve essere sottoposta a test.
Un numero maggiore di punti di cucitura aumenta sempre la capacità di carico di una borsa a tracolla?
No. Ulteriori punti di cucitura possono fornire ulteriori punti di fissaggio, ma un numero eccessivo di perforazioni dell’ago potrebbe indebolire alcuni tessuti. La densità e il tipo di cucitura appropriati dipendono dal materiale, dal filo e dalla progettazione del fissaggio. In generale, una struttura di rinforzo ben posizionata è più importante che semplicemente aumentare il numero di punti di cucitura.
La tela pesante ha sempre una capacità di carico superiore?
Non necessariamente. Il peso del tessuto è soltanto uno dei fattori. L’ancoraggio delle maniglie, la costruzione delle cuciture, i rinforzi, la qualità delle cuciture e le dimensioni della borsa influenzano tutte le prestazioni del prodotto finito. Una borsa a sacco ben progettata realizzata in tela di peso medio potrebbe offrire prestazioni migliori rispetto a una borsa mal costruita realizzata in un materiale più pesante.
I rivetti sono adatti per borse a sacco lavabili?
Possono esserlo, purché il materiale metallico e la finitura superficiale siano adatti alle condizioni di pulizia previste. Gli acquirenti devono inoltre verificare se i lavaggi ripetuti influiscono sull’hardware, sul tessuto circostante o sulla struttura di rinforzo. Le istruzioni per la cura devono essere definite prima della produzione in serie.
Conclusione
Cuciture e rivetti di rinforzo offrono vantaggi diversi nella costruzione delle borse tote.
La cucitura è spesso la soluzione più flessibile per le borse in tessuto, poiché può fissare le maniglie su un’area relativamente ampia e integrarsi facilmente con diverse costruzioni tessili. Cuciture a scatola, cuciture a scatola-X, doppie cuciture e rinforzi a bartack possono tutti contribuire a un collegamento affidabile delle maniglie, se progettati correttamente.
I rivetti offrono un approccio diverso. Forniscono un fissaggio meccanico localizzato e possono risultare utili per le linguette in pelle, i dettagli in denim, le costruzioni a strati di tela e alcuni design premium selezionati. Tuttavia, la loro efficacia dipende dal materiale circostante, dal supporto posteriore e dalla qualità dell’installazione.
Per molti sacchi personalizzati, la soluzione migliore non consiste semplicemente nel scegliere un metodo piuttosto che un altro. Si tratta invece di selezionare una struttura di fissaggio che corrisponda al carico previsto, al tessuto, al design delle maniglie, all’aspetto estetico e ai requisiti produttivi.
ATINITI , lo sviluppo di sacchi personalizzati può essere adattato in base alla scelta dei materiali, alle dimensioni, alla costruzione delle maniglie, alle cuciture, ai rinforzi, alle componenti metalliche e ai dettagli del branding. Confermando queste specifiche durante lo sviluppo dei campioni, gli acquirenti possono realizzare sacchi che bilancino prestazioni pratiche di trasporto, posizionamento commerciale desiderato e budget.
La borsa a tracolla più affidabile non è quella con il maggior numero di punti o le viti più grandi. È quella il cui intero processo di costruzione è stato progettato e testato in base al modo in cui verrà effettivamente utilizzata.
Prodotti correlati
Articoli correlati del blog


 Notizie in primo piano