Atorba z torbami może wydawać się prosta, ale jej zdolność do przenoszenia ciężkich przedmiotów zależy od znacznie więcej niż tylko wytrzymałości materiału z którego jest wykonana. Jedną z najważniejszych decyzji konstrukcyjnych jest sposób mocowania uchwytów do ciała torby. Nawet jeśli dwie torby typu tote są wykonane z tego samego materiału płóciennego, mają takie same wymiary oraz takie same paski uchwytów, różnice w metodach ich mocowania mogą prowadzić do bardzo różnych wyników podczas użytkowania.
Dwie powszechne metody to mocowanie uchwytów za pomocą szwu oraz wzmocnienie metalowymi nitami. Szew łączy uchwyt z materiałem poprzez wielokrotne przebicia igłą i nicią, podczas gdy nitowanie mechanicznie ściska ze sobą kilka warstw materiału. Obie metody są szeroko stosowane przy produkcji toreb, jednak rozprowadzają siłę w inny sposób, wiążą się z różnym ryzykiem uszkodzenia oraz nadają się do różnych koncepcji produktowych.
Dla marek i zespołów zakupowych pozyskujących zwyczaj torby typu tote – wybór między tymi metodami nie sprowadza się po prostu do decyzji, która z nich wygląda bardziej solidnie. Nit może zapewnić dodatkową wytrzymałość mechaniczną, ale nie zapobiega automatycznie rozdzieraniu się otaczającej go tkaniny. Podobnie wzór wzmocnionego szycia może zapewnić dużą powierzchnię połączenia, jednak jego skuteczność zależy nadal od jakości nici, rozmieszczenia ściegów, stanu tkaniny oraz dokładności wykonania.
Odpowiedni wybór zależy od przewidywanego obciążenia, częstotliwości użytkowania, kombinacji materiałów, wyglądu produktu oraz wymagań produkcyjnych.
Niniejszy przewodnik analizuje wpływ szycia i wzmocnień nitami na nośność toreb typu tote, porównuje ich zalety i ograniczenia konstrukcyjne, wyjaśnia typowe miejsca uszkodzeń oraz zawiera praktyczne rekomendacje dla zakupujących opracowujących niestandardowe torby tote przeznaczone do sprzedaży detalicznej, działań promocyjnych, zakupów spożywczych oraz marek własnych.
Mechanika konstrukcyjna przenoszenia obciążenia przez uchwyty
Gdy podniesiono obciążoną torbę typu tote, siła grawitacji przyciąga jej zawartość w dół, w kierunku dna i dolnych paneli bocznych. To naprężenie mechaniczne rozprzestrzenia się w górę przez całą konstrukcję torby i skupia się głównie w strefach przyłączenia uchwytów przed dotarciem do rąk lub ramienia użytkownika.
Ścieżka obciążenia mechanicznego przebiega w sposób bezpośredni:
- Waga zawartości : powoduje działanie siły grawitacji w dół oraz ciśnienia bocznego na dno i ściany boczne.
- Paneli karoseryjnych : nici materiału przenoszą siłę rozciągającą w górę wzdłuż osi wątku i osi przędzy.
- Interfejs przyłączenia uchwytów : kluczowa strefa przejściowa, w której siła ciągnąca w górę spotyka się z materiałem ciała torby. Jest to obszar najbardziej narażony na uszkodzenie.
- Paski uchwytów : paski z taśmy lub skóry odbierają skumulowane obciążenie i przekazują je użytkownikowi.
Przyłączenie uchwytów jako główna strefa przekazywania siły
Pasek uchwytu rzadko pęka jako pierwszy. Standardowy pasek z bawełny lub poliestru o szerokości 3,8 cm (1,5 cala) zwykle ma samodzielnie mierzona wytrzymałość na rozciąganie przekraczającą 100 kg.
Jednak połączenie tego paska z panelem torby stanowi krytyczny punkt przejścia naprężeń. Jeśli mocny pasek jest przyłączony do lekkiego korpusu z płótna jedynie za pomocą pojedynczego krótkiego szwu, to materiał lub nić ulegnie uszkodzeniu znacznie wcześniej niż pasek osiągnie swój fizyczny limit wytrzymałości.
Poprawnie zaprojektowane połączenie uchwytu musi odprowadzać siłę rozciągającą od izolowanych punktów i równomiernie ją rozpraszać wzdłuż stabilnego, wzmocnionego fragmentu głównego materiału.
Ciężar statyczny kontra obciążenie dynamiczne udarowe
Przenoszenie torby w rzeczywistych warunkach wiąże się z ciągłym ruchem, a nie z utrzymywaniem jej w stanie spoczynku. Rzeczywiste przenoszenie wprowadza kilka zmiennych mechanicznych:
- Uderzenie dynamiczne : Chodzenie, bujanie i nagłe podnoszenie powodują wielokrotne zwiększenie efektywnego obciążenia – od 1,5 do 2 razy przekraczającego ciężar statyczny zawartości.
- Ściąganie z boku : Gdy użytkownik podnosi torbę za jeden tylko uchwyt lub gdy zawartość przesuwa się wewnątrz, jedna strefa mocowania pochłania niemal 100% całkowitego obciążenia nośnego.
- Obciążenie kątowe : Podnoszenie torby na zewnątrz lub noszenie jej przez gruby płaszcz powoduje działanie sił odrywających pod kątem na górną krawędź szwu lub nitki, a nie czystej siły ścinającej skierowanej w dół.
Ryzyko nadmiernego perforowania
Powszechne błędne założenie w produkcji toreb brzmi: im więcej elementów mocujących, tym silniejsze połączenie.
W rzeczywistości każde przebicie igłą oraz każde wywiercone otwory pod nitki usuwa lub przesuwa włókna strukturalne w materiale podstawowym. Gdy szwy są umieszczane zbyt gęsto (np. ponad 12 szwów na cal) lub gdy wiele nitek jest rozmieszczonych zbyt blisko siebie, tworzą one efekt podobny do pasków perforowanych. Przy dużym obciążeniu materiał po prostu rozrywa się wzdłuż linii otworów.
Typowe tryby awarii strukturalnej toreb typu tote
Zrozumienie, w jaki sposób i dlaczego połączenia uchwytów ulegają uszkodzeniu, pozwala deweloperom produktów na zidentyfikowanie przyczyn pierwotnych.
| Miejsce awarii |
Objaw wizualny |
Główna przyczyna |
Korekta inżynierska |
| Linia szwu |
Nitki pękają, rozplatają się lub się luzują |
Niska wytrzymałość nitki na rozciąganie, zużycie przez tarcie lub słabe zabezpieczenie końców szwu |
Zastosować nitkę poliestrową zbrojoną (Tex 60–80) i zabezpieczyć wszystkie końce szwów |
| Tkanina wzdłuż szwu |
Tkanka rozrywa się czysto wzdłuż otworów od igły |
Efekt perforacji igłą spowodowany nadmierną gęstością szwów |
Zmniejszyć gęstość szwów do 7–9 szwów na cal; zwiększyć powierzchnię przyczepu |
| Obszar mocowania uchwytu |
Cała uchwytka odrywa się, wyrywając kawałek płótna |
Mała strefa mocowania lub brak wewnętrznej podpórki |
Wydłużyć pokrycie uchwytu w dół ciała; wmontować wewnętrzną wkładkę wzmacniającą |
| Sprzęt do łączenia rivetów |
Nit wypada, trzonek łamie się lub nakrętka się obluzowuje |
Nieodpowiednia długość trzonka, słaby stop lub niewłaściwe ciśnienie ustawiania |
Dobrać długość trzonka nitu do grubości zestawu materiałów; używać kalibrowanych matryc ustawiających |
| Tkanina wokół nita |
Tkanka rozciąga się, wydłuża lub pęka wokół otworu |
Skoncentrowane naprężenia ścinające bez wystarczającej podpórki wewnętrznej |
Dodać metalową podkładkę lub gęstą wkładkę wzmacniającą po stronie wewnętrznej |
| Górna krawędź |
Górna krawędź rozplata się, zwija się w dół lub pęka |
Głębokość zagięcia jest zbyt mała lub brakuje taśmy wewnętrznej wzmacniającej |
Zwiększ szerokość zagięcia górnego brzegu do co najmniej 3,0 cm i zastosuj konstrukcję z zaginaniem krawędzi |
| Szwy podstawy i boczne |
Narożniki dolne pękają lub szwy boczne rozdzierają się |
Zbyt wąska marginesowa szerokość szwu lub montaż jednorzędowy |
Zastosuj szwy francuskie, szwy obłożone taśmą lub dwurzędową konstrukcję szwu płaskiego z podwinięciem |
Jak szycie wzmacnia uchwyty torby typu tote
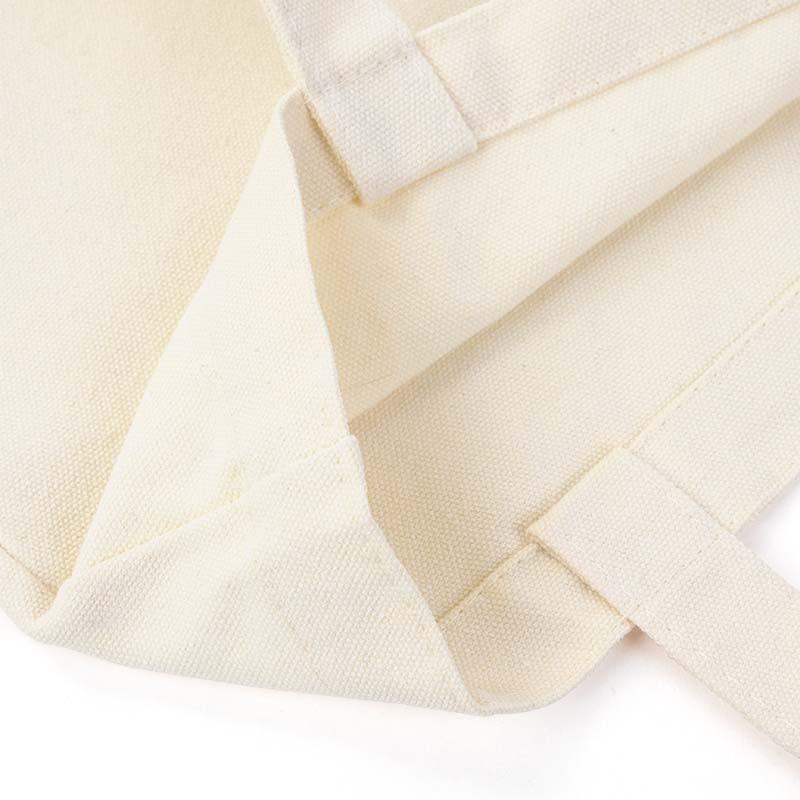
Szycie to jedna z najczęściej stosowanych metod mocowania uchwytów do tkaninowych toreb typu tote. Tworzy połączenie poprzez przesunięcie nici maszynowej przez uchwyt i ciało torby, tworząc serię splecionych lub inaczej zabezpieczonych ściegów.
W przeciwieństwie do pojedynczego elementu mechanicznego, szycie może utworzyć stosunkowo dużą powierzchnię połączenia. Uchwyt można zabezpieczyć wzdłuż jego krawędzi, na całej jego szerokości lub przy użyciu kombinacji tych wzorów.
Ta elastyczność czyni szycie odpowiednim dla szerokiego zakresu konstrukcji toreb typu tote.
Jak działa zszywane mocowanie uchwytu
Gdy uchwyt jest zszywany do torby typu tote, nitka przenosi siłę między materiałem uchwytu a panelami torby.
Podczas podnoszenia torby nitka podlega naprężeniu, a otaczająca ją tkanina doświadcza lokalnego obciążenia w okolicach otworów od igły.
Wykonanie połączenia zależy od kilku zmiennych:
- Rodzaj i układ szwu
- Wytrzymałość i zgodność nitek
- Gęstość ściegów
- Długość i szerokość mocowania
- Przykładka szwu
- Liczby warstw materiału
- Grubość tkaniny oraz jej odporność na rozerwanie
- Jakość i spójność szycia
Poprawnie zaprojektowane zszywane mocowanie może rozpraszać siłę na wiele linii szwów zamiast skupiać ją w jednym małym połączeniu mechanicznym.
Jednak szwy muszą być umieszczone w odpowiednim miejscu, a materiał musi być wystarczająco wytrzymał, aby wytrzymać siły przenoszone przez nie.
Popularne metody przyszywania uchwytów do torby
Różne wzory szwów spełniają różne funkcje konstrukcyjne. Poniższe metody są szczególnie istotne przy projektowaniu tote bagów z wzmocnionymi uchwytami.
A. Szew prosty
Szew prosty to podstawowa metoda szycia, przy której szwy tworzą ciągłą linię.
Stosuje się ją najczęściej do mocowania uchwytów z taśmy, pasków z materiału oraz zagiętych krawędzi materiału.
W przypadku tote bagów szew prosty można stosować w jednym lub kilku równoległych rzędach w obszarze mocowania uchwytów.
Zalety:
- Prosta konstrukcja i wydajna produkcja
- Czysty, dyskretny wygląd
- Odpowiedni dla wielu materiałów: bawełny, płótna i poliestru
- Łatwy do inspekcji podczas kontroli jakości
- Może zapewnić skuteczne połączenie, gdy obszar zszywania jest wystarczająco długi
Ograniczenia:
- Pojedyncza krótka linia szwu może skupiać siłę rozciągającą.
- Początek i koniec szwu mogą stać się podatne na uszkodzenia, jeśli nić nie zostanie odpowiednio zabezpieczona.
- Wydajność zależy w dużej mierze od wymiarów połączenia oraz jakości materiału.
Wiele równoległych rzędów szwów może poprawić rozkład siły, ale muszą być one odpowiednio rozmieszczone – zachowując właściwą odległość między sobą oraz od krawędzi materiału.
Szycie proste jest ogólnie odpowiednie dla torebek lekkich i średniej wytrzymałości oraz projektów, w których miejsce mocowania uchwytu ma wystarczającą powierzchnię.
B. Podwójne szycie
Podwójne szycie zwykle oznacza dwa równoległe rzędy szwów zabezpieczających ten sam obszar konstrukcyjny.
Zapewnia dodatkową linię połączenia i może pomóc zapobiec rozwarciu połączenia w przypadku uszkodzenia jednego z rzędów szwów.
Na przykład uchwyt z dzianiny bawełnianej może być zamocowany za pomocą dwóch równoległych szwów wzdłuż całej długości jego połączenia.
Zalety:
- Zapewnia dodatkową odporność połączenia
- Pomaga rozdzielić naprężenie na więcej niż jedną linię szwu
- Daje stosunkowo czysty wygląd
- Odpowiednie do codziennego zakupowego i promocyjnego torba typu tote
Ograniczenia:
- Dwa rzędy szwów nie podwajają automatycznie nośności.
- Jeśli oba rzędy znajdują się zbyt blisko krawędzi, otaczająca tkanina nadal może się zerwać.
- Nieodpowiedni wybór nici może w ten sam sposób wpłynąć na oba rzędy szwów.
Podwójny szew jest przydatny, gdy obszar połączenia wymaga dodatkowej odporności bez konieczności stosowania widocznych metalowych elementów mocujących.
C. Szew skrzynkowy
Szycie w kształcie prostokąta stosuje się wokół obszaru przyłączenia uchwytu.
Uchwyt lub taśma są zamocowane wzdłuż obwodu prostokątnego kształtu, tworząc szersze połączenie niż pojedyncza prosta linia szwu.
Ten wzór stosuje się często do uchwytów torb typu tote, pętli z taśmy oraz punktów mocowania pasków.
Zalety:
- Zabezpiecza kilka stron obszaru przyłączenia
- Zapewnia przejrzystą i stosunkowo łatwą do inspekcji konstrukcję
- Odpowiedni dla płaskich taśm i uchwytów tkaninowych
- Można go łatwo zintegrować z wieloma projektami toreb typu tote
Ograniczenia:
- Narożniki wzoru szwu mogą być narażone na skoncentrowane naprężenia
- Mały wzór w kształcie prostokąta może nie zapewnić wystarczającej powierzchni przyłączenia dla większej torby
- Jego wydajność zależy od otaczającej tkaniny oraz zastosowanego wzmocnienia
Szycie prostokątne jest szczególnie przydatne, gdy uchwyt ma stosunkowo płaską powierzchnię mocowania.
D. Szycie prostokątne z przekątną
Szycie prostokątne z przekątną dodaje szwy przekątne przez prostokątny obszar, tworząc wzór w kształcie litery X.
W porównaniu z prostym szyciem prostokątnym linie przekątne wprowadzają dodatkowe ściegi przechodzące przez centralny obszar mocowania.
Może to pomóc zapobiec przesuwaniu się elementów oraz rozprowadzić siłę w różnych kierunkach.
Zalety:
- Zapewnia wzmocnienie całego obszaru mocowania
- Pomaga ustabilizować taśmę i połączenia z płaskimi uchwytami
- Odpowiednie dla torb typu tote przeznaczonych do częstego użytku
- Oferuje łatwo rozpoznawalny, wzmocniony wygląd
Ograniczenia:
- Wymaga większej liczby przejść igły
- Wzór wymaga wystarczającej przestrzeni, aby być skuteczny.
- Zbyt intensywne szycie może uszkodzić lekką lub luźno tkany materiał.
- Nie jest automatycznie silniejszy niż każda inna metoda mocowania.
Szycie typu Box-X jest często praktycznym wyborem dla średnio i ciężko obciążanych torb z płótna, szczególnie gdy uchwyt ma przenosić stosunkowo gęste produkty.
E. Szycie bartack
Szycie bartack wykorzystuje gęstą grupę krótkich ściegów w celu wzmocnienia określonego punktu.
W przeciwieństwie do szycia prostokątnego (box stitching), które obejmuje większy obszar prostokątny, bartack koncentruje wzmocnienie na stosunkowo małym fragmencie.
Stosowane jest najczęściej na końcach taśmy, połączeniach pasków, narożnikach kieszonek oraz innych punktach nacisku.
Zalety:
- Zapewnia lokalne wzmocnienie
- Może pomóc w zabezpieczeniu końcówek uchwytów i połączeń taśm
- Odpowiednie do środowisk produkcyjnych z użyciem maszyn do szycia bartack
- Możliwe do wdrożenia bez istotnej zmiany ogólnego wyglądu torby
Ograniczenia:
- Zajmuje mniejszą powierzchnię niż przyłączenie długiej uchwytu.
- Nie zastępuje odpowiedniej długości przyłączenia ani materiału wzmacniającego.
- Zbyt duża gęstość może uszkodzić niektóre materiały.
Szwy bartack są szczególnie przydatne jako wzmacnianie wtórne na końcach większego szycia przyłączeniowego.
Porównanie metod szycia
| Sposób szycia |
Konstrukcja |
Główna korzyść konstrukcyjna |
Zastosowania |
Główny aspekt do rozważenia |
| Proste szycie |
Jeden lub więcej liniowych rzędów |
Zabezpiecza uchwyt wzdłuż określonej linii |
Lekkie i standardowe torby typu tote |
Długość zaczepu i jakość nici |
| Podwójne nakładanie szwu |
Dwie równoległe rzędy |
Dodaje drugą linię zaczepu |
Tory do codziennego zakupowania |
Odległość między szwami oraz odległość od krawędzi |
| Szycie w kratkę |
Prostokątny wzór szwu |
Zabezpiecza wiele stron zaczepu |
Uchwyty z płótna i taśmy |
Wymiary opakowania oraz wytrzymałość materiału |
| Szycie Box-X |
Wzór kratowy z przekątną X |
Wzmocnienie w obszarze środkowym |
Torebki średniej i dużej wytrzymałości |
Unikaj nadmiernych przebitych otworów igłą |
| Szycie bartack |
Gęsta grupa krótkich ściegów |
Wzmacnia konkretne punkty nacisku |
Końcówki uchwytów i zakładki z taśmy |
Wymaga odpowiedniej konstrukcji podstawy |
Żadnego wzoru nie należy wybierać wyłącznie na podstawie wyglądu. Konstrukcja ściegów musi być dopasowana do materiału, wymiarów uchwytów, przewidywanego obciążenia oraz ogólnej konstrukcji torby.
Dlaczego jakość nici i gęstość ściegów mają znaczenie
Nawet dobrze zaprojektowany wzór szwu może działać nieskutecznie, jeśli nić jest nieodpowiednia.
Nić musi posiadać wystarczającą wytrzymałość na rozciąganie i odporność na zużycie dla zamierzonego zastosowania. Powinna również być zgodna z maszyną do szycia, igłą, grubością materiału oraz wymaganą konstrukcją szwu.
Zbyt słaba nić może pęknąć pod wpływem powtarzających się obciążeń. Zbyt gruba nić stosowana do lekkiego materiału może powodować nadmierne uszkodzenia igły lub nieprawidłową formację szwu.
Gęstość szwu również wymaga odpowiedniej równowagi.
Zbyt mała liczba szwów może pozostawić uchwyt niewystarczająco zabezpieczony. Zbyt duża liczba szwów może spowodować osłabienie linii perforacji, szczególnie w cienkich lub luźno tkanych materiałach.
W specyfikacjach produkcyjnych zakupujący powinni potwierdzić rodzaj nici, wzór szwu, przybliżoną gęstość szwu oraz wymiary mocowania, zamiast polegać na ogólnych stwierdzeniach takich jak „wzmocnione szwy”.
Zalecana gęstość szwu (SPI – szwów na cal) w zależności od materiału
- Lekka płótniana lub muslinowa tkanina (6–10 uncji): 8–10 SPI (długość ściegu ok. 2,5–3,2 mm)
- Gruba płótniana tkanina typu duck (12–18 uncji): 6–7 SPI (długość ściegu ok. 3,6–4,2 mm)
- Bardzo gruba płótniana tkanina typu duck (20–24 uncje): 5–6 SPI (długość ściegu ok. 4,2–5,0 mm)
- Techniczna tkanina Cordura lub nylon o strukturze Oxford: 6–8 SPI (długość ściegu ok. 3,2–4,2 mm)
- Nietykana polipropylenowa tkanina (80–120 g/m²): 5–6 SPI (wymagane igły kuliste)
- Prawdziwa skóra (2,0–3,5 mm): 5–6 SPI (długość ściegu ok. 4,2–5,0 mm)
Kiedy szycie jest lepszym wyborem
Szycie zazwyczaj stanowi praktyczny wybór, gdy:
- Torebka wykonana jest głównie z bawełny, płótna, poliestru lub podobnych materiałów nadających się do szycia.
- Uchwyt wymaga stosunkowo dużej powierzchni mocowania.
- Projekt wymaga czystego wyglądu skupiającego się na materiale tekstylnym.
- Produkt wymaga elastyczności w okolicach połączenia uchwytu.
- Torebka może być prana lub wymaga minimalnej liczby elementów metalowych.
- Projekt obejmuje wiele warstw materiału tekstylnego lub rozszerzoną konstrukcję uchwytu.
W przypadku torebek promocyjnych, wielokrotnie używanych torbek zakupowych oraz wielu torbek sklepowych z płótna, przyłączenie uchwytów za pomocą szycia zapewnia dobre zestawienie wydajności produkcyjnej, wyglądu i elastyczności konstrukcyjnej.
Jednak rzeczywista wydajność nadal wymaga weryfikacji poprzez testy gotowej torbki.
Jak działają wzmocnienia nitami w torbekach typu tote
Nity są mechanicznymi elementami łączącymi służącymi do połączenia i zabezpieczenia warstw materiału.
Typowy nit składa się z główki i trzpienia lub wkładki. Podczas montażu trzpień przechodzi przez przygotowane otwory w materiałach, a jego koniec jest mechanicznie odkształcony lub zabezpieczony, tworząc stałe połączenie.
W przeciwieństwie do szycia, które rozprasza połączenie poprzez wiele przejść nici przez materiał, nit tworzy zlokalizowane połączenie mechaniczne.
Klamry są powszechnie stosowane w wyrobach skórzanych, produktach z dżinsu, akcesoriach z płótna, torbach roboczych oraz wybranych modelach torbek typu tote.
W torbach tekstylnych montuje się je często wokół punktów przyłączenia uchwytów, aby zapewnić dodatkowe mechaniczne zabezpieczenie lub nadać wyrobowi określony przemysłowy lub premium wygląd.
Jak klamra przenosi siłę
Gdy ciągnie się uchwyt torbki typu tote zakończony klamrą, siła przenoszona jest z uchwytu lub zakładki montażowej do klamry.
Klamra utrzymuje połączone warstwy poprzez mechaniczne dociskanie i kontakt powierzchniowy.
Obciążenie przenoszone jest następnie do otaczającej tkaniny lub materiału wzmacniającego.
Powstaje w ten sposób istotna różnica:
Klamra może być wytrzymalsza niż otaczający ją materiał, ale połączenie nadal może ulec uszkodzeniu, jeśli tkanina nie wytrzyma lokalnie przyłożonej siły.
Na przykład metalowa klamra zamontowana przez cienką warstwę bawełny może pozostać nietknięta, podczas gdy tkanina wokół otworu stopniowo rozciąga się i pęka.
Dlatego wybór nitów musi uwzględniać całą stosowaną warstwę materiałów, a nie tylko element metalowy.
Popularne typy nitów stosowanych przy konstrukcji toreb
Różne nity są zaprojektowane do różnych materiałów, grubości oraz wymagań montażowych.
| Typ nitki |
Konstrukcja |
Wspólne zastosowania |
Główny aspekt do rozważenia |
| Nit z pojedynczą nakrętką |
Dekoracyjna nakrętka po jednej stronie oraz trzpień z podkładką |
Akcesoria z płótna i proste detale toreb |
Wykończenie strony odwrotnej oraz odpowiednia długość trzpienia |
| Nit z podwójną nakrętką |
Gotowe nakrętki po obu stronach |
Uchwyty torb typu tote oraz widoczne połączenia elementów metalowych |
Obie strony mają wykończony wygląd |
| Ryflowany nit rurkowy |
Pusty lub częściowo pusty metalowy trzpień |
Wyroby skórzane oraz wybrane konstrukcje torebek |
Poprawna długość trzpienia i ciśnienie ustawiania |
| Ryflowany nit półrurkowy |
Częściowo pusty trzpień rozszerzany podczas montażu |
Akcesoria z materiałów tekstylnych i skórzanych |
Grubość materiału oraz spójność ustawiania |
| Stały rurek |
Masywny metalowy trzpień odkształcany podczas montażu |
Zastosowania w ciężkich warunkach eksploatacyjnych |
Wymaga odpowiedniego sprzętu i dostępu |
Dostępność i przydatność każdego typu zależą od konstrukcji torby oraz wyposażenia produkcyjnego.
W przypadku większości niestandardowych tekstylnych torb typu tote decyzja powinna rozpocząć się od grubości materiału i wymaganej konstrukcji połączenia, a nie od wyglądu nitu.
Wymagania inżynieryjne dla konstrukcji toreb z nitami
Aby zapobiec przedwczesnemu rozdzieraniu i awarii elementów metalowych, konstrukcje z nitami muszą spełniać następujące zasady strukturalne:
- Obowiązkowe podkładki tylnego zabezpieczenia lub płytki wzmacniające : Nit nigdy nie powinien być wbijany przez pojedynczą warstwę tkaniny płócienniej. Wewnątrz torby należy umieścić wewnętrzną metalową podkładkę, płytę wzmacniającą z wysokogęstego polietylenu (HDPE) lub grube skórzane / tkaninowe podkładki z taśmy. Takie zabezpieczenie zwiększa powierzchnię nośną o 300–500%, zapobiegając wyciągnięciu główki nita przez materiał.
- Ścisłe tolerancje odległości od krawędzi : Środek otworu pod nitkę musi znajdować się w odległości co najmniej 1,5–2,0 średnicy główki nitki od dowolnego surowego lub wykończonego brzegu materiału. Otwory przebite zbyt blisko brzegu podwiniętego będą ulegać katastrofalnemu uszkodzeniu krawędzi pod wpływem dużych obciążeń.
- Dokładne dopasowanie długości trzpienia : Długość trzpienia nitki musi odpowiadać grubości nieściskanej warstwy materiałów plus 2,0–3,0 mm, aby zapewnić prawidłową deformację zwinięcia. Zbyt krótki trzpień rozłączy się nawet przy niewielkim naprężeniu, natomiast zbyt długi trzpień ugnie się bocznie, tworząc niestabilne i luźne połączenie.
- Odporność na korozję oraz wykończenie powierzchniowe : Elementy metalowe muszą być wykonane z pełnego mosiądzu, stali nierdzewnej lub wysokiej jakości stopu cynku z powłokami elektrolitycznymi (np. mosiądz antyczny, brąz broń, powłoka bez niklu). W przypadku torb nadających się do prania elementy te muszą wytrzymać test opryskiwania roztworem solnym przez 24–48 godzin (ASTM B117), aby zagwarantować brak rdzy oraz przesiąkania barwników do płótna w stanie wilgotnym.
Zalety wzmocnienia nitkami
Ryglówki zapewniają wiele korzyści przy konstrukcji toreb.
- Połączenie mechaniczne: Poprawnie zamontowana ryglówka tworzy bezpośredni połączenie mechaniczne między warstwami materiału. Nie polega ona na niciach do szycia, aby utrzymać to konkretne połączenie.
- Wzmocnienie lokalne: Ryglówki mogą wzmocnić wybrane punkty mocowania, zwłaszcza gdy projekt już zawiera odpowiednie zagięcie lub warstwowanie materiału.
- Charakterystyczny wygląd: Metalowe ryglówki mogą nadać wygląd odzieży roboczej, dżinsów, sprzętu przemysłowego lub premium artykułów skórzanych.
- Spójne umiejscowienie elementów metalowych: Gdy sprzęt do montażu i specyfikacje są kontrolowane, ryglówki zapewniają spójne umiejscowienie w całej serii produkcyjnej.
- Przydatne dla wybranych kombinacji materiałów: Ryglówki mogą być odpowiednie przy łączeniu skórzanych pasków, grubej płótnianej warstwy lub elementów metalowych trudnych do zamocowania za pomocą prostego szwu tkaninowego.
Ograniczenia ryglówek
Ryglówki mają również ograniczenia, które nabywcy powinni wziąć pod uwagę przed ich zastosowaniem w niestandardowej torbie.
- Skupienie naprężeń lokalnych: W przeciwieństwie do długiego szwu ryglówka przekazuje siłę przez stosunkowo mały obszar. Otaczająca ją tkanina musi wytrzymać wynikające z tego siły dociskowe i rozciągające.
- Uszkodzenia związane z otworami: Montaż ryglówki wymaga wykonania otworu lub przygotowanego otwarcia. Jeśli otwór będzie zbyt duży, zbyt blisko krawędzi lub źle wykonany, tkanina może stać się bardziej podatna na rozerwanie.
- Ograniczona elastyczność: Sztywna metalowa połączenie może ograniczać ruch między połączonymi warstwami. Powtarzające się zginanie wokół połączenia może powodować zużycie w niektórych konstrukcjach.
- Korozja i pogorszenie stanu powierzchni: Wybór metalu ma znaczenie, zwłaszcza w przypadku toreb narażonych na wilgoć, częste czyszczenie lub warunki zewnętrzne. Niewłaściwa powłoka może ulec korozji, przebarwić się lub zadrapać otaczające materiały.
- Spójność montażu: Nieodpowiednie ciśnienie przy zamykaniu może spowodować luźne połączenia, uszkodzone nakładki, odkształcenie elementów metalowych lub nadmierne ściśnięcie tkaniny.
- Dodatkowe wymagania produkcyjne: Wklęsłe nitki wymagają odpowiednich narzędzi, pozyskiwania elementów zewnętrznych, precyzyjnego umieszczania i kontroli jakości. Mogą one zwiększać koszty produkcji oraz utrudniać realizację niektórych modeli przeznaczonych do prania lub o minimalistycznej konstrukcji.
Z tych powodów nitki należy traktować jako integralny element konstrukcyjny, a nie jako standardowe ulepszenie stosowane w każdym torbie typu tote.
Konstrukcja hybrydowa: połączenie szycia i nitek
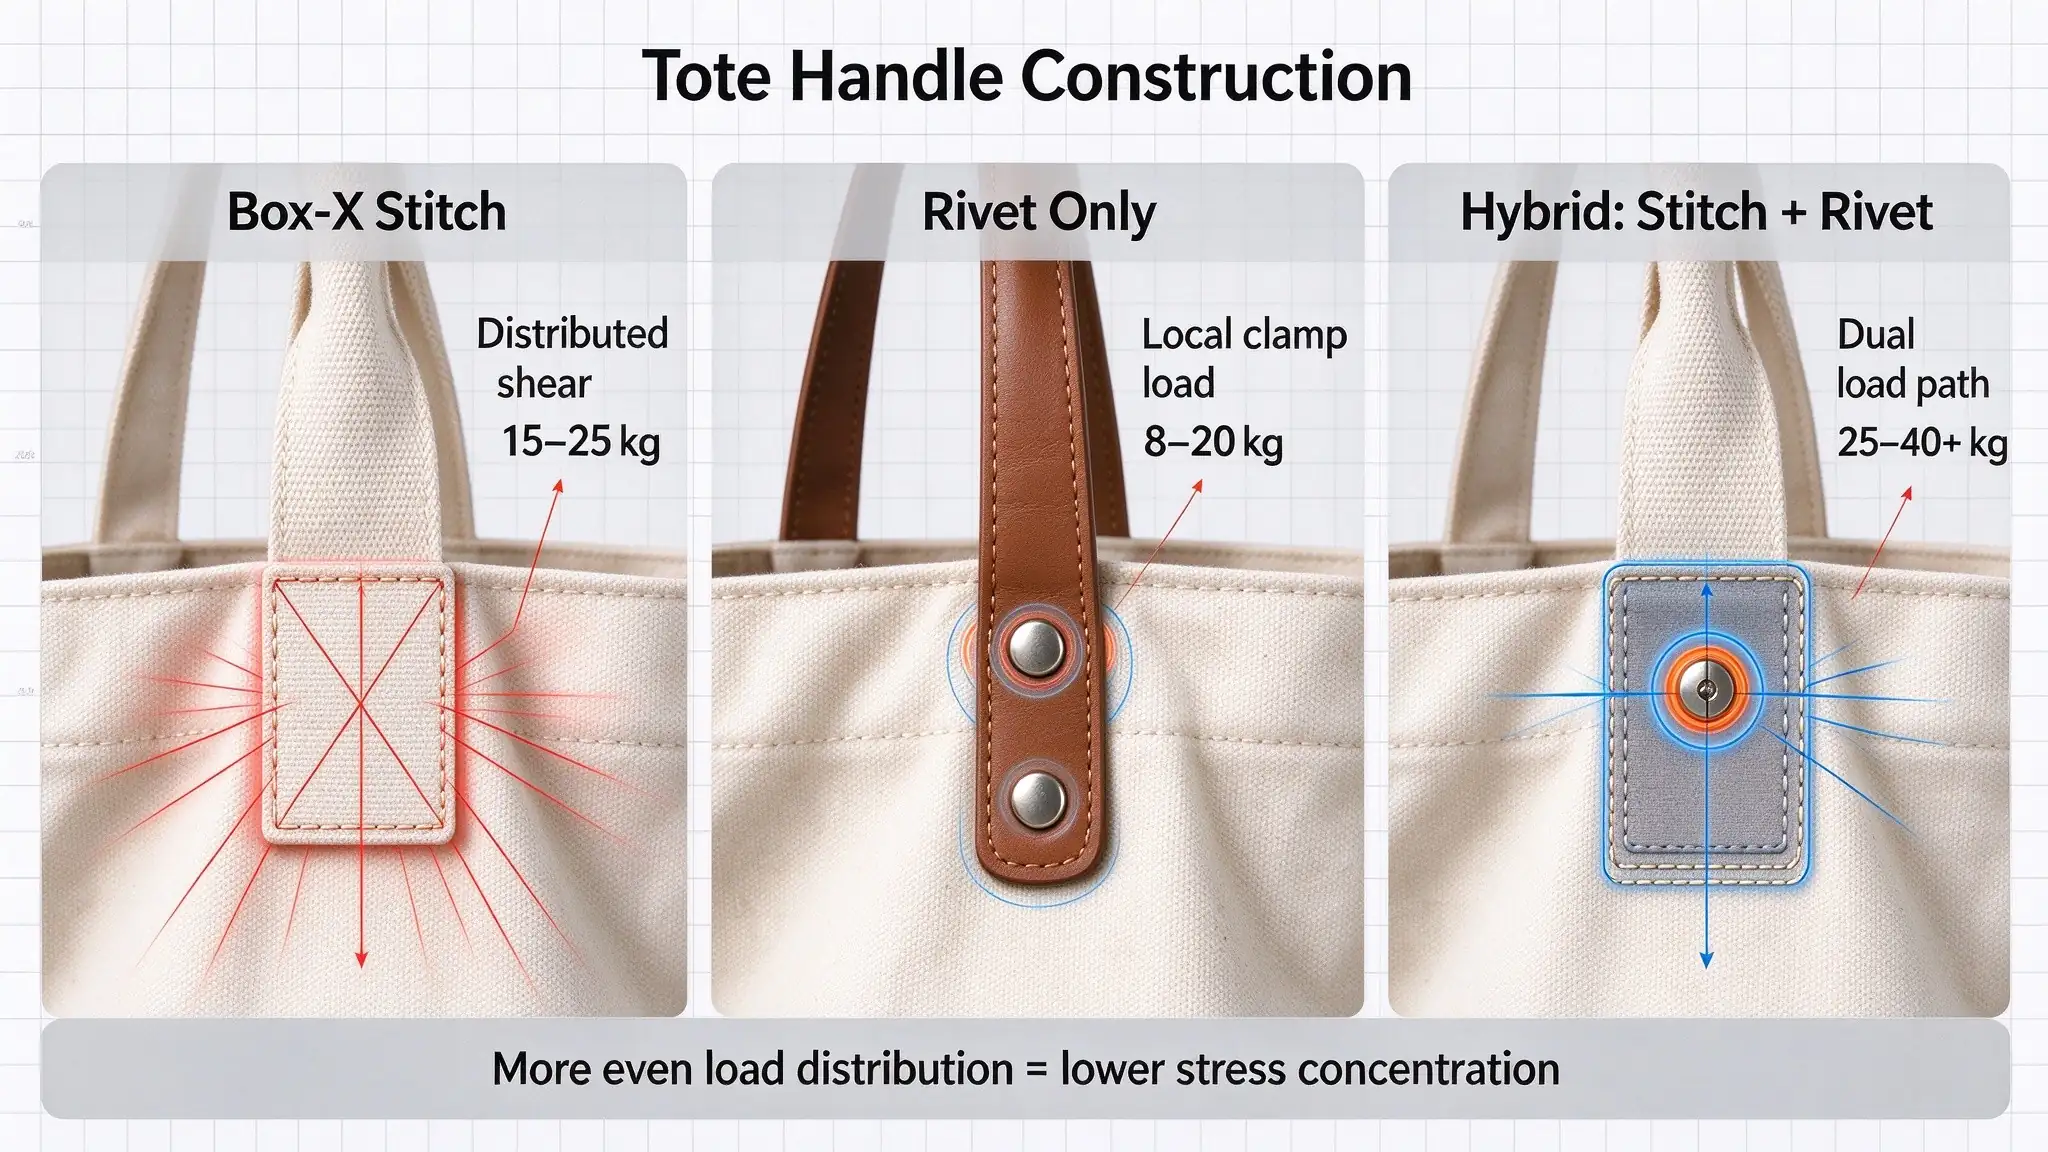
W przypadku wytrzymałych worków z płótna, luksusowych kolekcji detalicznych oraz technicznych worków użytkowych połączenie szycia i nitek w jednym, spójnym, hybrydowym punkcie mocowania zapewnia najwyższą odporność konstrukcyjną.
Warstwowa budowa hybrydowego punktu mocowania
W konstrukcji hybrydowej poszczególne elementy są układane systematycznie, od warstwy zewnętrznej do wewnętrznej:
- Warstwa zewnętrzna — główna taśma uchwytu lub skórzana nakładka wzmacniająca.
- Środkowa warstwa — główna płaszczyzna płótna torby, wbudowana w podwójnie złożoną górną kromkę.
- Warstwa wewnętrzna : Wzmocniona nakładka o wysokiej gęstości (płótno, poliester 600D lub skóra podkładkowa).
- Główna obrzeżna metoda mocowania : Ciągła prostokątna zszyta ramka blokująca zewnętrzne krawędzie.
- Dodatkowa centralna metoda mocowania : Nit metalowy zamontowany bezpośrednio w środkowym punkcie zszytej ramki i zabezpieczony po stronie przeciwnej podkładką.
Zalety konstrukcyjne hybrydowego systemu kotwiczenia:
- Zapasowe ścieżki przenoszenia obciążenia : Przy standardowym obciążeniu użytkowym elastyczna zszyta ramka pochłania ciągłą siłę ścinającą rozciągającą. W przypadku nagłych uderzeń o wysokiej energii lub obciążeń udarowych centralny nit działa jako sztywny zatrzymacz mechaniczny, zapobiegając odspajaniu szwu.
- Wyeliminowanie odspajania narożników uchwytu : Z czasem powtarzane pociąganie może spowodować obluzowanie się górnych narożników zszytej ramki. Centralny nit dociska rdzeń taśmy mocno do powierzchni elementu, niwelując siły odspajające narożników.
- Bezpieczeństwo przejścia między materiałami przy łączeniu materiałów różniących się właściwościami — na przykład przy mocowaniu skórzanego uchwytu z garbowanej skóry roślinnej do płótna bawełnianego o gramaturze 16 uncji — same szwy mogą ulec zużyciu przez tarcie nici o sztywną krawędź skóry. Nit zapewnia trwałą siłę docisku, podczas gdy szycie po obwodzie utrzymuje skórzaną zakładkę przylegającą do płótna.
Bezpośrednie porównanie inżynieryjne
| Wymiar oceny |
Konstrukcja uchwytu zszywanego (Box-X) |
Konstrukcja uchwytu nitowanego |
Konstrukcja hybrydowa (zszywana + nitowana) |
| Mechanizm rozprowadzania obciążenia |
Rozprowadzanie ścinania na szerokiej powierzchni poprzez setki zakleszczeń nici |
Skoncentrowany mechaniczny docisk punktowy oraz kontakt oporowy wokół nitu |
Rozprowadzanie dwustopniowe: szycie po obwodzie pochłania siły ścinające, a centralny nit blokuje warstwy |
| Szacunkowa bezpieczna ładowność robocza |
15 – 25 kg (33 – 55 funtów) |
8 – 20 kg (18 – 44 funty) |
25 – 40+ kg (55 – 88+ funtów) |
| Koncentracja naprężeń w materiale |
Niskie do umiarkowanego (rozproszone na powierzchni 10–20 cm² na uchwyt) |
Wysokie (skoncentrowane w promieniu 5–8 mm wokół otworu) |
Niski do umiarkowanego (łagodzony przez otaczające szwy) |
| Przydatność do cienkich materiałów (<8 uncji) |
Wysoka (gdy wzmocniona zgięciem górnego brzegu) |
Bardzo słaba (wysokie ryzyko rozdarć bez sztywnego podkładu) |
Słaba do przeciętnej (wymaga wielowarstwowego złożonego brzegu) |
| Przydatność do warstwowych / skórzanych taśm |
Umiarkowana (wymaga profesjonalnej maszyny do szycia z naciskowym stopkiem) |
Doskonała (bez wysiłku przytrzymuje grube skórę do płótna) |
Doskonała (standard branżowy dla wyrobów dziedzicznych i luksusowych) |
| Elastyczność i naturalne opadanie |
Wysoki (uchwyt giętki w naturalny sposób razem z korpusem torby) |
Sztywny (tworzy stałe, sztywne punkty obrotu w miejscu mocowania) |
Półsztywny (stabilna strefa kotwiczenia z giętkim paskiem powyżej) |
| Możliwość prania i konserwacja |
Doskonała (pełna możliwość prania w maszynie; nić kurczy się/rozciąga się razem z tkaniną) |
Średnia do słabej (ryzyko utleniania się metalu lub zaplątania się w pralce) |
Średnia (zalecane czyszczenie plam lub delikatne pranie ręczne) |
| Prędkość produkcji i linia montażowa |
Wysoka (ukończona w jednej ciągłej operacji szycia) |
Średnia (wymaga wiercenia otworów + dopasowania elementów metalowych + zastosowania prasy do zamocowania) |
Wieloetapowy (linia szycia → stacja perforacji → stacja nitowania) |
| Koszty narzędzi i wyposażenia |
Niski (standardowe przemysłowe maszyny do szycia) |
Umiarkowany (matryce do zamykania, matryce do perforacji, prasy pneumatyczne) |
Umiarkowany do wysokiego (wymaga zrównoważonego wielostanowiskowego przepływu pracy) |
Zgodność materiału podłoża
Wybór między szyciem, nitowaniem lub wzmocnieniem hybrydowym musi być zgodny z właściwościami fizycznymi głównej tkaniny torby.
| Materiał bazowy |
Typowa gramatura materiału |
Zalecana metoda mocowania |
Uzasadnienie inżynieryjne |
| Lekka bawełna / kaliko |
4–6 uncji (135–200 g/m²) |
Podwójny szew prosty lub prosty szew kwadratowy |
Nitki rozerwą cienkie przędze bawełniane; szycie w złożonej 3-centymetrowej podwórzce zapewnia wystarczającą wytrzymałość powierzchniową. |
| Średnio ciężka płótniana bawełna |
8–12 uncji (270–400 g/m²) |
Szew prostokątny lub szew prostokątno-krzyżowy |
Zrównoważona tkanina płócienna średniej gęstości zapewnia doskonałe zakleszczenie przędzy, co pozwala na skuteczne utrzymywanie nitki bez ryzyka rozdarć. |
| Wysokiej wytrzymałości płótniana bawełna |
14–20 uncji (470–680 g/m²) |
Szew prostokątno-krzyżowy lub hybrydowy (prostokątny + nitka) |
Grube przędze łatwo wytrzymują zarówno ciężkie nici klejone, jak i zlokalizowane obciążenia od wspartych nitków. |
| Poliestrowe / nylonowe (Oxford / Cordura) |
300D – 1000D |
Szycie typu Box-X z termozgrzewanymi końcówkami |
Syntetyczne włókna zapewniają wysoką wytrzymałość na rozciąganie. Otworki pod nitki muszą być wykonane metodą termicznej perforacji lub cięcia laserowego, aby stopić krawędzie i zapobiec rozplątywaniu się nici. |
| Laminowana juta / workówka |
300 – 450 g/m² |
Szycie typu Box-X z grubą taśmą podkładową z bawełny |
Juta ma bardzo gruby, luźny przędzowy układ tkacki. Nitki wypychają się przez materiał bez dużych podkładów; szycie wymaga szerokiej taśmy podkładowej, aby uchwycić grube włókna. |
| Nietkana polipropylena (NWPP) |
70 – 120 g/m² |
Ultradźwiękowe spawanie krzyżowe lub lekkie szycie (5–6 ściegów na cal) |
Nigdy nie stosować nitów na materiałach nie tkanych. Igły muszą mieć niską gęstość szwów (5–6 szwów na cal); preferowane jest zgrzewanie ultradźwiękowe. |
| Woskowana płótno |
10–16 uncji (340–540 g/m²) |
Hybrydowy (szycie typu box + nity mosiężne z wybrzuszeniem) |
Powłoka woskowa zapewnia dodatkową spójność włókien, czyniąc ten materiał idealnym podłożem do ciężkich, stałych nitów miedzianych/mosiężnych w połączeniu ze szwami konstrukcyjnymi. |
Typowe błędy projektowe zmniejszające nośność torby typu tote
Torebka może zawierać wzmocnione szwy, metalowe nity lub gruby płótniany materiał i mimo to ulec uszkodzeniu pod obciążeniem.
Często dzieje się tak, ponieważ poszczególne elementy są dobierane bez uwzględnienia ich wzajemnego oddziaływania.
Poniższe błędy szczególnie ważne jest unikać zakupującym oraz developerom produktów.
Zakładanie, że więcej szwów zawsze oznacza większą wytrzymałość
Dodanie większej liczby rzędów ściegów może wydawać się łatwym sposobem wzmocnienia uchwytu. Jednak nadmierne zszywanie może spowodować powstanie zbyt wielu otworów od igły w niewielkim obszarze. Te otwory mogą utworzyć osłabioną linię, szczególnie w cienkich tkaninach lub materiałach o ograniczonej odporności na rozdzieranie. Lepszym podejściem jest najpierw określenie wymaganych wymiarów mocowania, a następnie dobranie odpowiedniego wzoru i gęstości ściegów. Celem jest zrównoważone mocowanie, a nie maksymalna możliwa liczba ściegów.
Montaż nitów bez wzmocnienia
Powszechnym błędem jest montaż metalowego nitu bezpośrednio przez panel tkaniny bez uwzględnienia zdolności materiału do oporu przeciwko wyciąganiu. Nit może pozostawać stabilny, podczas gdy tkanina stopniowo rozciąga się wokół otworu. Jest to szczególnie problematyczne, gdy tkanina jest cienka, luźno tkana lub wielokrotnie narażona na siły rozciągające. Wewnętrzna nakładka, podkładka lub odpowiednia konstrukcja wsporcza mogą pomóc, ale muszą być zaprojektowane z uwzględnieniem rzeczywistego materiału oraz kierunku działania obciążenia.
Używanie nitów o nieodpowiedniej długości trzpienia
Długość trzpienia nita musi odpowiadać łącznej grubości wszystkich połączonych warstw. Zbyt krótki trzpień może nie zapewnić bezpiecznego połączenia, natomiast zbyt długi może ulec nieprawidłowej deformacji lub utworzyć niestabilne połączenie. Może to prowadzić do luźno osadzonych elementów, nierównych nakładek lub niestabilnej wytrzymałości połączenia. Zamawiający powinien potwierdzić pełną grubość stosu materiałów w fazie opracowywania próbek, zamiast dobierać nity wyłącznie na podstawie średnicy nakładki.
Umieszczanie elementów mocujących zbyt blisko krawędzi materiału
Zszycia oraz nity mogą ulec uszkodzeniu, gdy są umieszczone zbyt blisko krawędzi. W przypadku szycia zbyt mała odległość od krawędzi może umożliwić oderwanie się materiału od szwu. W przypadku nitów otwór wykonany zbyt blisko krawędzi może pozostawić zbyt mało materiału, aby skutecznie przeciwdziałać siłom rozrywającym. Poprawna odległość zależy od rodzaju materiału, wielkości elementów mocujących, szerokości przypuszczki szwu oraz geometrii mocowanego elementu. Nie istnieje jedna uniwersalna wartość odległości od krawędzi, która byłaby odpowiednia dla każdego worka typu tote.
Ignorowanie wpływu rozmiaru torby
Duża torba typu tote może pomieścić więcej przedmiotów niż mała torba typu tote, ale jej większe wymiary mogą również powodować dodatkowe naprężenia mechaniczne. Szeroka torba z głębokim fałdowanym dnem może doświadczać większego momentu obrotowego w okolicach uchwytów i narożników dna. Jeśli torba jest zaprojektowana do przenoszenia cięższych produktów, sposób mocowania uchwytów, szwy boczne oraz konstrukcja dna powinny być opracowane łącznie. Po prostu zwiększenie liczby nitów lub rzędów zszywania nie rozwiąże problemu strukturalnego wywołanego nieodpowiednim ogólnym projektem.
Traktowanie dekoracyjnego wzmocnienia jako wzmocnienia strukturalnego
Niektóre torby zawierają widoczne szwy w kształcie litery X lub metalowe nitki głównie w celach estetycznych. Te elementy mogą przypominać konstrukcję o wysokiej wytrzymałości, nie zapewniając jednak wymaganej wydajności mechanicznej. Na przykład dekoracyjna nita może mieć inną budowę trzpienia niż nita konstrukcyjna. Podobnie dekoracyjny szew może nie wykorzystywać odpowiedniego materiału nitkowego ani wystarczających wymiarów mocowania. Zamawiający powinni potwierdzić, które komponenty są przeznaczone do przenoszenia obciążenia, a które dodano głównie w celach estetycznych.
Nieuwzględnianie obciążeń cyklicznych
Torebka, która wytrzyma jeden test podnoszenia, może nadal ulec uszkodzeniu po wielokrotnym użytkowaniu. Nitka może ulec zatarciu, nitki mogą się poluzować, a otwory w materiale mogą stopniowo się powiększać. Produkt przeznaczony do codziennego zakupowania lub użytkowania w sklepach detalicznych powinien być oceniany pod kątem cyklicznego obciążania, a nie tylko jednorazowej demonstracji. Metoda testowania powinna odzwierciedlać rzeczywiste warunki eksploatacji produktu.
Jak przetestować nośność torby typu tote przed masową produkcją
Dla zakupujących w modelu B2B opis dostawcy dotyczący wzmacnianych szwów lub mocnych nitów nie wystarcza do określenia wydajności nośnej gotowego torby.
Najbardziej przydatnym dowodem są testy rzeczywistej konstrukcji produktu.
Test obciążenia powinien obejmować całą torbę, w tym uchwyty, punkty mocowania, szwy oraz dolną część.
Zdefiniuj wymagane obciążenie nośne
Przed przeprowadzeniem testów ustal zamierzony zakres użytkowania pod kątem nośności.
Na przykład torba zaprojektowana na lekkie materiały promocyjne może mieć zupełnie inne wymagania niż wielokrotnie używana torba na zakupy przeznaczona na opakowane produkty spożywcze i butelkowane towary.
Zamawiający powinni określić:
- Przewidywanym zastosowaniu produktu
- Maksymalna masa zawartości
- Typowy rozkład masy
- Częstotliwość noszenia
- Oczekiwana metoda podnoszenia
- Czy torba jest przeznaczona do wielokrotnego użytku
Istotne jest również rozróżnienie między pożądaną obciążeniem roboczym a obciążeniem granicznym.
Obciążenie robocze to waga, jaką torba ma przenosić w normalnych warunkach użytkowania.
Obciążenie graniczne to siła lub waga, przy której dany element lub gotowy wytwór ulega uszkodzeniu podczas określonego testu.
Te wartości nie są wzajemnie zamienne.
Dostawca nie powinien określać obciążenia granicznego torby jako zalecanej pojemności nośnej w codziennym użytkowaniu.
Przeprowadź statyczny test obciążenia gotowej torby
Test statycznego obciążenia ocenia, jak torba zachowuje się pod wpływem określonego ciężaru przez ustalony czas.
Praktyczna procedura może obejmować:
- Wizualna kontrola gotowej torby przed przeprowadzeniem testu.
- Zarejestrować materiał, wymiary, konstrukcję uchwytów oraz metodę wzmocnienia.
- Umieścić kontrolowaną masę wewnątrz torby.
- Rozprowadzić masę zgodnie z zamierzonym zastosowaniem.
- Podnieść lub zawiesić torbę za jej standardowe uchwyty.
- Utrzymać umówioną obciążenie przez określony czas.
- Przeprowadzić inspekcję połączeń uchwytów, szwów, materiału, nitów oraz dna torby.
- Zarejestrować wszelkie odkształcenia lub uszkodzenia.
Na przykład kupujący może zażądać, aby torba typu tote wytrzymywała określoną roboczą masę 10 kg przez określony czas.
Jest to przykładowe wymaganie projektowe, a nie uniwersalny standard dla wszystkich torb typu tote.
Czas trwania testu, sposób podnoszenia oraz kryteria akceptacji należy uzgodnić przed produkcją.
Przeprowadź test wielokrotnego podnoszenia
Test statyczny nie oddaje w pełni codziennego użytkowania.
Test wielokrotnego podnoszenia może pomóc zidentyfikować problemy powstające w czasie.
Test polega na wielokrotnym podnoszeniu i opuszczaniu obciążonej torby zgodnie z ustaloną procedurą.
Po wykonaniu określonej liczby cykli sprawdź:
- Przerwanie szwów
- Luźne nitki
- Ruch uchwytu
- Odkształcenie tkaniny
- Poszerzone otwory na nitki
- Luźne elementy mocujące
- Rozspajanie się szwów
- Deformacja trwałej
Liczba cykli powinna odzwierciedlać przeznaczenie produktu oraz wymagania projektu.
Torba zakupowa używana kilka razy w tygodniu może wymagać innego celu wytrzymałości niż torba promocyjna rozdawana podczas jednorazowego wydarzenia.
Sprawdź rzeczywiste miejsce awarii
Test jest bardziej przydatny, gdy rejestruje sposób zachowania się torby, a nie tylko to, czy przeszła test, czy nie.
| Zauważone uszkodzenia |
Możliwa przyczyna |
Potencjalna korekta projektu |
| Przerwanie nici przy końcu uchwytu |
Niewłaściwa nić lub słabe zabezpieczenie szwu |
Przegląd specyfikacji nici i wzmocnienia końcówki |
| Rozdarcie materiału wzdłuż linii szwu |
Zbyt duża perforacja lub niewystarczająca wytrzymałość materiału |
Dostosuj gęstość szwu, obszar mocowania lub wzmocnienie |
| Uchwyt odchyla się od ciała |
Niewystarczająca długość mocowania lub nieodpowiednie rozprowadzenie obciążenia |
Wydłuż mocowanie uchwytu |
| Nit staje się luźny |
Nieodpowiednia długość trzpienia lub niewłaściwe ciśnienie docisku |
Przeanalizuj specyfikację nitów i proces ich montażu |
| Tkanka pęka wokół nita |
Lokalne naprężenie lub niewystarczające podparcie |
Zastosuj odpowiednie podparcie lub ponownie rozważ rozmieszczenie nitów |
| Spód workuje się w szwie |
Niewystarczająca konstrukcja szwu |
Sprawdź zapas na szwy i wzmocnienie dna |
| Torebka znacznie się odkształca |
Ogólna konstrukcja jest nieodpowiednia dla wymaganego obciążenia |
Przemyśl ponownie wymiary, materiał i sposób wykonania |
Te informacje pomagają zespołowi rozwoju produktu wprowadzić celowe korekty zamiast dodawać niepotrzebne wzmocnienia w całym zakresie torby.
Stosuj odpowiednie badania laboratoryjne w razie potrzeby
W przypadku projektów wymagających bardziej formalnej dokumentacji jakości kupujący mogą rozważyć odpowiednie metody badania tekstyliów.
ASTM D1683/D1683M dotyczy uszkodzenia szwów maszynowych w tkaninach płóciennych. Ocena polega na sile działającej prostopadle do szwu i uwzględnia uszkodzenie materiału, zerwanie nici szewnej oraz przesunięcie szwu.
ISO 13935-1 to inna istotna metoda określania maksymalnej siły powodującej pęknięcie szwu przy użyciu testu typu „strip” (paskowego).
Te metody dostarczają użytecznych informacji o wydajności szwów maszynowych, ale nie powinny być traktowane jako bezpośrednie zamienniki testowania gotowej torby typu tote w rzeczywistych warunkach przenoszenia.
Test wytrzymałości szwu ocenia określoną konstrukcję zszywaną. Test obciążenia gotowego worka ocenia, jak całe urządzenie zachowuje się w praktyce.
W przypadku połączeń nitowanych procedurę badawczą należy dobrać zgodnie z rodzajem elementów łącznych, kombinacją materiałów oraz zamierzonym zastosowaniem.
Zamawiający powinni również pamiętać, że wynik testu ma sens tylko wtedy, gdy konstrukcja próbki, warunki testu oraz kryteria akceptacji są jasno udokumentowane.
Porównaj próbki zszywane i nitowane w tych samych warunkach
Jeśli zamawiający nie jest pewien, który sposób mocowania wybrać, najbardziej praktyczne jest przygotowanie dwóch próbek na podstawie tych samych podstawowych specyfikacji worka.
Aby zapewnić sprawiedliwe porównanie, należy zachować stałość następujących elementów:
- Główna tkanina
- Wymiary torby
- Materiał uchwytów
- Szerokość uchwytów
- Długość uchwytu
- Materiał wzmacniający
- Przewidywana obciążenie użytkowe
Zmieniaj wyłącznie ocenianą konstrukcję mocowania.
Na przykład:
- Próbka A: uchwyt przytwierdzony zszywaniem Box-X
- Próbka B: zakładki uchwytu przytwierdzone nitami z odpowiednim podkładem
Obie próbki powinny zostać poddane tym samym procedurom statycznego obciążania oraz wielokrotnego podnoszenia.
To porównanie może ujawnić, czy dodatkowe wyposażenie zapewnia mierzalną korzyść dla rzeczywistego produktu.
Pomaga również kupującym ocenić, czy różnica uzasadnia dodatkowy koszt lub zmianę wizualną.
Jak określić szycie i wzmocnienia nitami w zamówieniu niestandardowej torby typu tote
Dla zespołów zajmujących się zakupami specyfikacje produktu powinny jasno opisywać zamierzony sposób wykonania, aby można było spójnie porównywać różne serie produkcyjne.
Specyfikacja stwierdzająca po prostu „wzmocnione uchwyty” pozostawia zbyt dużo miejsca na interpretację.
Zamiast tego kupujący powinni określić główne komponenty i potwierdzić sposób wykonania podczas zatwierdzania próbek.
Kluczowe specyfikacje dla uchwytów zszywanych
| Specyfikacja |
Informacje, które kupujący powinien potwierdzić |
| Materiał uchwytów |
Paski bawełniane, paski poliestrowe, uchwyty z materiału samego wyrobu lub inny materiał |
| Szerokość uchwytów |
Rzeczywista końcowa szerokość |
| Długość mocowania |
O ile uchwyt wystaje w dół ciała torby |
| Wzór szwu |
Wzmacnianie proste, podwójne, w kształcie pudełka, w kształcie pudełka-X lub bartack |
| Nitki |
Rodzaj i wytrzymałość nici odpowiednie dla materiału |
| Gęstość ściegów |
Zatwierdzona specyfikacja produkcji |
| Wzmocnienie w postaci naszywki |
Materiał, wymiary i położenie |
| Odległość krawędziowa |
Odległość między linią szwu a krawędzią materiału |
| Przykładka szwu |
Wymagane zapasy na uchwyt i panel torby |
| Kontrolę jakości |
Spójność szwów, luźne nitki, przeskokowe szwy oraz uszkodzenia materiału |
Te szczegóły zapewniają, że zatwierdzony wzór i masowa produkcja wykorzystują tę samą konstrukcję mocowania.
Główne specyfikacje mocowań nitowych
| Specyfikacja |
Informacje, które kupujący powinien potwierdzić |
| Typ nitki |
Nit jedno-czapkowy, dwu-czapkowy, rurowy, półrurowy lub pełny |
| Materiał metalowy |
Rzeczywisty skład metalu |
| Wykańczanie powierzchni |
Nikiel, brąz antyczny, stal broniowa lub inna określona powłoka |
| Średnica pokrywy |
Pomiar widocznego kapturka |
| Średnica słupka |
Pomiar trzonka |
| Długość słupa |
Zgodność z całkowitą grubością materiału |
| Podkładka |
Podkładka, płyta wzmacniająca lub inne elementy wsporcze |
| Pozycja instalacji |
Odległość od krawędzi materiału i pobliskich szwów |
| Jakość zamocowania |
Brak luźności, odkształceń lub ostrych krawędzi |
| Odporność na korozję |
Właściwa wydajność w przewidzianych warunkach |
| Kontrolę jakości |
Spójne umiejscowienie, bezpieczne zamocowanie oraz stan materiału |
W przypadku produktów z marką własną wykończenie i spójność elementów metalowych mogą również stanowić istotne wymagania marki.
Pytania do zadania dostawcy toreb
Zanim zatwierdzisz próbkę niestandardowej torebki, kupujący powinien zadać następujące pytania:
- Jaka metoda mocowania uchwytów jest stosowana?
- Czy szwy lub elementy metalowe mają przenosić główny ładunek?
- Czy za miejscem połączenia uchwytu znajduje się wewnętrzna nakładka wzmacniająca?
- Jakie nici i jaki wzór szwu są stosowane?
- Jeśli użyto nitów, to z jakiego materiału są wykonane i jakie mają wymiary?
- W jaki sposób długość trzpienia nita jest dopasowana do grubości materiału?
- Czy gotowa torba została przetestowana pod kątem wymaganego obciążenia nośnego?
- Czy próba reprezentuje zaproponowaną konstrukcję masowej produkcji?
- Jakie są kryteria akceptacji testów obciążenia i wielokrotnego użytku?
Te pytania pomagają odróżnić produkt, który jedynie wygląda na wzmocniony, od produktu opracowanego zgodnie z określoną funkcjonalną wymaganą specyfikacją.
Dlaczego ważna jest akceptacja próbki przedprodukcji
Sposób mocowania powinien zostać potwierdzony przed rozpoczęciem masowej produkcji.
Próbka przedprodukcji pozwala zakupującym sprawdzić rzeczywistą konstrukcję uchwytów, jakość szwów, rozmieszczenie elementów metalowych, warstwy wzmocnienia oraz ogólny wygląd.
W razie potrzeby wprowadzenie zmian jest możliwe przed ostatecznym ustaleniem specyfikacji produkcyjnej.
Jest to szczególnie istotne w przypadku produktów wykorzystujących niestandardowe nitki, specjalne powłoki metalowe, skórzane zakładki lub kombinację szycia i elementów metalowych.
W przypadku dużych zamówień zatwierdzona próbka powinna stanowić odniesienie do jakości wykonania i kontroli podczas produkcji.
Koszt, wydajność produkcji i rozważania dotyczące personalizacji
Metoda wzmocnienia wpływa również na koszt produkcji i planowanie produkcji.
Dla nabywców B2B metoda najtańszego mocowania nie zawsze jest najbardziej opłacalnym wyborem w całym cyklu życia produktu.
Odpowiednia konstrukcja powinna balansować wymagania funkcjonalne, wygląd, wydajność produkcji oraz docelową cenę.
Koszty ściegania
Szywanie jest już niezbędnym procesem w większości produkcji torbek z tkaniny.
Dodanie odpowiedniego wzoru wzmocnionego ściegu może zwiększyć czas szywania, ale często może być zintegrowane z istniejącym przepływem produkcji.
Koszt zale¿y od:
- Liczba rzędów ściegów
- Złożoność wzoru ściegu
- Specyfikacja gwintu
- Dodatkowe warstwy materiału
- Wymagania dotyczące maszyny do szycia
- Ilość produkcji
- Czas operatora
Proste przyłączenie uchwytu z podwójnym ściegiem może być stosunkowo proste, podczas gdy bardziej złożona, warstwowa konstrukcja może wymagać dodatkowych czynności montażowych i operacji zszywania.
Koszty nitów
Nity wprowadzają dodatkowe wymagania materiałowe i montażowe.
Ich koszt zależy od:
- Typ metalu
- Wymiarów nitów
- Wykańczanie powierzchni
- Wymagania dotyczące dostosowania
- Liczby nitów na torbę
- Instalacja urządzeń
- Czasu pracy i kontroli jakości
Specjalne wykończenia lub niestandardowe elementy metalowe mogą również wymagać dodatkowego rozwoju i pozyskania.
Dla małych toreb lub projektów z wieloma punktami mocowania dodatkowe elementy metalowe mogą znacząco wpływać na koszt jednostkowy.
Porównanie całkowitych kosztów
| Czynnik kosztowy |
Szycie |
Zęby |
| Główne materiały |
Nitka do szycia oraz ewentualna tkanina wzmacniająca |
Metalowe elementy zaciskowe oraz ewentualna podkładka |
| Sprzęt produkcyjny |
Maszyny do szycia |
Narzędzia lub maszyny do wbijania nitki |
| Pracę |
Szycie i kontrola jakości |
Dopasowanie położenia elementów zaciskowych, ich wbijanie oraz kontrola jakości |
| Zmiany w projekcie |
Często łatwiej dostosować poprzez zmianę specyfikacji szycia |
Może wymagać zastosowania innych elementów zaciskowych lub modyfikacji sposobu montażu |
| Opcje wyglądów |
Kolor nici i wzór ściegu |
Wykończenie metalowe, styl nakładki oraz rozmiar elementów zaciskowych |
| Względy utrzymania |
Zużycie nici i naprawa szwów |
Poluzenie sprzętu, korozja lub wymiana |
Rzeczywiste porównanie kosztów powinno opierać się na ukończonym wyrobie, a nie na prostym cenowaniu poszczególnych elementów.
Na przykład projekt wymagający dużego wkładu wzmacniającego i skomplikowanego szycia nie zawsze jest tańszy niż projekt wykorzystujący odpowiednie połączenie nitami.
Podobnie dodanie metalowych nitów do torby, która ich nie wymaga, może zwiększyć koszt bez poprawy praktycznej wydajności.
Praktyczne rekomendacje: dobór odpowiedniej konstrukcji dla różnych projektów torebek typu tote
Nie istnieje uniwersalna metoda wzmacniania, która byłaby najlepsza we wszystkich przypadkach torebek typu tote.
Poniższe przykłady ilustrują, jak nabywcy mogą podejmować decyzje w oparciu o wymagania produktu.
Standardowa reklamowa torba bawełniana
Typowe wymagania:
- Bawełniana tkanina o lekkiej do średniej gramaturze
- Względnie prosta konstrukcja
- Nadruk logo marki
- Okazjonalne użycie
- Masowa produkcja przy uwzględnieniu kosztów
Zalecana konstrukcja:
Odpowiednie zszywane mocowanie uchwytu z użyciem szwu prostego lub podwójnego.
Mocowanie powinno mieć wystarczającą długość oraz odpowiednią zapasową szerokość szwu do zaplanowanego obciążenia nośnego.
Metalowe nitki są zazwyczaj opcjonalne, a nie konieczne.
Trwała torba zakupowa z grubego płótna
Typowe wymagania:
- Wielokrotne użytkowanie podczas zakupów
- Cięższe towary w opakowaniach
- Większa pojemność nośna
- Trwałe połączenia uchwytów
- Częste podnoszenie i rozładowywanie
Zalecana konstrukcja:
Szycie skrzynki lub szycie skrzynki w kształcie litery X połączone z odpowiednim materiałem wzmacniającym.
Dłuższe uchwyty mogą pomóc rozprowadzić siłę ciągnącą na szerszy obszar ciała.
Złącza dna i boków należy również ocenić pod kątem przewidywanego obciążenia.
Ekskluzywna torba typu tote z jeansa lub płótna
Typowe wymagania:
- Charakterystyczny wygląd materiału
- Szczegółowe elementy metalowe
- Wyższa odbierana wartość produktu
- Codzienne powtarzające się użytkowanie
Zalecana konstrukcja:
Uchwyty zszyte i dodatkowo wzmocnione nitami lub wzmocnionymi zakładkami.
To pozwala zachować szeroki obszar przyłączenia zapewniany przez szycie, jednocześnie wprowadzając elementy metalowe tam, gdzie są one stosowne.
Torebka skórzana do sprzedaży detalicznej
Typowe wymagania:
- Elementy uchwytów ze skóry lub skóry syntetycznej
- Korpus z płótna lub materiału tekstylnego
- Wygląd premium
- Bezpieczne połączenie pomiędzy różnymi materiałami
Zalecana konstrukcja:
Przyszycie kieszonek na uchwyty z odpowiednim wzmocnieniem za pomocą nitów tam, gdzie grubość materiału na to pozwala.
Konstrukcję wspierającą oraz wymiary nitów należy potwierdzić podczas próbek.
Lekka składana torebka
Typowe wymagania:
- Niska masa produktu
- Kompaktowe składanie
- Minimalna ilość elementów metalowych
- Łatwe przechowywanie
- Funkcja wielokrotnego użytku
Zalecana konstrukcja:
Przyszycie z odpowiednią powierzchnią wzmocnienia.
Ryglówki są często zbędne, ponieważ zwiększają masę i mogą tworzyć sztywne punkty przeszkadzające w składaniu.
Często zadawane pytania
Czy szycie jest silniejsze od ryglówek w torbie typu tote?
Żadna z tych metod nie jest uniwersalnie silniejsza. Szycie może rozpraszać siłę rozciągania na stosunkowo dużym obszarze mocowania, podczas gdy ryglówki tworzą lokalne połączenia mechaniczne. Wynik zależy od wytrzymałości materiału, jakości nici, konstrukcji szwu, wymiarów ryglówek, materiału podkładki oraz jakości ich montażu.
Czy w torbie typu tote należy stosować zarówno szycie, jak i ryglówki?
Konstrukcja hybrydowa może być przydatna w przypadku wysokiej klasy płótna, dżinsu oraz skórzanych okładzin. Szycie zapewnia szerszy obszar mocowania, natomiast ryglówki dodają lokalnego zabezpieczenia mechanicznego. Jednak obie metody muszą być prawidłowo rozmieszczone, a cała konstrukcja powinna zostać przetestowana.
Czy większa liczba szwów zawsze zwiększa nośność torby typu tote?
Nie. Dodatkowe szwy mogą zapewnić więcej punktów mocowania, ale nadmierne przebicia igłą mogą osłabić niektóre tkaniny. Odpowiednia gęstość i wzór szwów zależą od materiału, nici oraz konstrukcji mocowania. Dobrze zaprojektowana struktura wzmocnienia jest zazwyczaj ważniejsza niż po prostu zwiększenie liczby szwów.
Czy ciężka płótno zawsze ma wyższą nośność?
Niekoniecznie. Waga materiału to tylko jeden z czynników. Mocowanie uchwytów, konstrukcja szwów, wzmocnienia, jakość szwów oraz wymiary torby wpływają na wydajność gotowego produktu. Torebka typu tote dobrze zaprojektowana z płótna średniej wagi może działać lepiej niż źle skonstruowana torba wykonana z cięższego materiału.
Czy nitki są odpowiednie do pranych torbek typu tote?
Mogą być, pod warunkiem że materiał metalowy i wykończenie powierzchni są odpowiednie do zamierzonego sposobu czyszczenia. Kupujący powinni również sprawdzić, czy wielokrotne pranie wpływa na elementy metalowe, otaczającą tkaninę lub strukturę wzmocnienia. Instrukcje konserwacji należy ustalić przed produkcją seryjną.
Wniosek
Wzmocnienia zszywane i nitowane oferują różne zalety przy konstrukcji torb typu tote.
Zszycia są często bardziej elastycznym rozwiązaniem dla toreb wykonanych z materiałów tekstylnych, ponieważ pozwalają one na bezpieczne zamocowanie uchwytów na stosunkowo dużej powierzchni oraz łatwo integrują się z różnymi konstrukcjami tekstylnymi. Zszycia typu box, zszycia typu box-X, podwójne zszycia oraz wzmocnienia typu bartack mogą wszystkie przyczynić się do niezawodnego połączenia uchwytów, o ile zostały prawidłowo zaprojektowane.
Nitki stalowe oferują inne podejście. Zapewniają lokalne mechaniczne mocowanie i mogą być przydatne w przypadku skórzanych pasków, detalów z dżinsu, wielowarstwowych konstrukcji z płótna oraz wybranych projektów premium. Jednak ich skuteczność zależy od materiału otaczającego, podparcia tylnego oraz jakości montażu.
W przypadku wielu niestandardowych torb typu tote najlepszym rozwiązaniem nie jest po prostu wybór jednej metody zamiast drugiej. Jest to wybór struktury mocowania dopasowanej do przewidywanego obciążenia, materiału, konstrukcji uchwytów, wyglądu oraz wymagań produkcyjnych.
ATINITI , rozwój niestandardowych torb typu tote może być dostosowany do wyboru materiału, wymiarów, konstrukcji uchwytów, szycia, wzmocnień, elementów metalowych oraz szczegółów brandingowych. Potwierdzając te specyfikacje w trakcie tworzenia próbek, zakupujący mogą stworzyć torby typu tote, które łączą praktyczną wydajność nośną z zamierzonym pozycjonowaniem produktu oraz budżetem.
Najbardziej niezawodna torba typu tote to nie ta z największą liczbą szwów ani największymi nitami. To ta, której cała konstrukcja została zaprojektowana i przetestowana pod kątem rzeczywistego sposobu użytkowania.
Powiązane produkty
Powiązane artykuły blogowe


 Gorące wiadomości