ए टोट झोला सरल देखिन्छ, तर यसको भारी वस्तुहरू बोक्ने क्षमता यसको कपडाको शक्तिमा मात्र निर्भर गर्दैन। संरचनात्मक निर्णयहरूमध्ये एक धेरै महत्त्वपूर्ण कुरा हो कि ह्याण्डलहरू ब्यागको शरीरसँग कसरी जोडिएका छन्। दुईवटा टोट ब्यागहरूले समान क्यानभास सामग्री, आकार र ह्याण्डल वेबिङ प्रयोग गर्दा पनि, उनीहरूका जोडाइ विधिहरूमा फरकले बोक्ने प्रदर्शनमा धेरै फरक ल्याउन सक्छ।
दुई सामान्य विधिहरू हुन्— सिउँदा ह्याण्डल जोडाइ र धातुका रिभेटहरूद्वारा सुदृढीकरण। सिउँदा प्रक्रियाले ह्याण्डललाई कतिपय सुइँ र धागाका प्रवेश बिन्दुहरूबाट कपडासँग जोड्छ, जबकि रिभेटहरूले कतिपय स्तरका सामग्रीहरूलाई यान्त्रिक रूपमा क्ल्याम्प गर्छन्। दुवै विधिहरू ब्याग निर्माणमा व्यापक रूपमा प्रयोग गरिन्छन्, तर उनीहरूले बललाई फरक तरिकाले वितरण गर्छन्, फरक जोखिमहरूमा असफल हुन्छन् र फरक उत्पादन डिजाइनहरूका लागि उपयुक्त हुन्छन्।
ब्राण्डहरू र खरिद टोलीहरूका लागि स्रोत अनुकूलित टोट ब्यागहरू, यी विधिहरू मध्ये कुनै एक छान्नु भनेको कुनै एकलाई बलियो देखिने गरी निर्णय गर्नु मात्र होइन। रिभेटले अतिरिक्त यान्त्रिक सुरक्षा प्रदान गर्न सक्छ, तर यसले स्वतः वरपरको कपडालाई फाडिने बाट रोक्दैन। त्यस्तै, बलियो सिलाइ पैटर्नले ठूलो जोडिने क्षेत्र प्रदान गर्न सक्छ, तर यसको प्रदर्शन अझै पनि धागाको गुणस्तर, सिलाइको स्थान, कपडाको अवस्था र निर्माणको सटीकतामा निर्भर गर्दछ।
उचित छनौट उद्देश्यपूर्ण बोक्ने भार, प्रयोगको आवृत्ति, सामग्रीको संयोजन, उत्पादको उपस्थिति र निर्माण आवश्यकताहरूमा निर्भर गर्दछ।
यो मार्गदर्शिका टोट ब्यागहरूको भार क्षमतामा सिलाइ र रिभेट प्रबलनको प्रभाव कसरी पर्छ भनेर अध्ययन गर्दछ, तिनीहरूका संरचनात्मक फाइदा र सीमाहरूको तुलना गर्दछ, सामान्य विफलता बिन्दुहरूको व्याख्या गर्दछ र खुद्रा, प्रचारात्मक, किराना र निजी-लेबल अनुप्रयोगहरूका लागि कस्टम टोट ब्याग विकास गर्ने क्रेताहरूका लागि व्यावहारिक सिफारिसहरू प्रदान गर्दछ।
ह्याण्डल लोड स्थानान्तरणको संरचनात्मक यान्त्रिकी
जब एउटा लोड गरिएको टोट ब्याग उठाइन्छ, गुरुत्वाकर्षणले सामग्रीहरूलाई तलको तल र निच्लो पार्श्व प्यानलहरूमा थिच्छ। यो यान्त्रिक तनाव ब्यागको शरीरभित्र उपर जान्छ र प्रयोगकर्ताको हात वा कन्धामा पुग्नु अघि ह्याण्डल सँग जोडिएको क्षेत्रमा धेरै केन्द्रित हुन्छ।
यान्त्रिक लोड पथ एक ठीक अग्रगति अनुसार जान्छ:
- सामग्रीको वजन : तल र पार्श्व भित्ताहरूमा तलको गुरुत्वाकर्षण र पार्श्व दबाव सिर्जना गर्छ।
- शरीरका प्यानलहरू : कपडाका धागाहरूले तनाव बललाई वार्प र वेफ्ट बुनाइ अनुदैर्घ्यमा माथि तान्छन्।
- ह्याण्डल सँग जोडिएको अन्तरफलक : यो एक महत्वपूर्ण संक्रमण क्षेत्र हो जहाँ माथि तान्ने बल र शरीरको कपडा भेट्छन्। यो प्राथमिक विफलता जोखिम क्षेत्र हो।
- ह्याण्डल स्ट्र्यापहरू : वेबिङ वा चमड़ा ह्याण्डलहरूले संकलित लोडलाई प्राप्त गर्छन् र प्रयोगकर्तामा स्थानान्तरण गर्छन्।
ह्याण्डल सँग जोडिएको क्षेत्र प्राथमिक बल स्थानान्तरण क्षेत्रको रूपमा
ह्याण्डल स्ट्र्याप आफैंले पहिलो पटक टुट्ने गर्दैन। ३.८ सेमी (१.५ इन्च) चौडाइको मानक सुती वा पोलिएस्टर वेबिङ्ग स्ट्र्यापको स्वतन्त्र तन्य भङ्ग शक्ति सामान्यतया १०० किलोभन्दा बढी हुन्छ।
तर, त्यो वेबिङ्ग र ब्याग प्यानल बीचको जडान एउटा महत्त्वपूर्ण तनाव संक्रमण बिन्दु हो। यदि एउटा भारी कार्यक्षम स्ट्र्यापलाई हल्का क्यानभास शरीरसँग केवल एउटा छोटो सिमको प्रयोग गरी जोडिएको छ भने, स्ट्र्यापको भौतिक सीमा पुग्नुभन्दा पहिले नै कपडा वा सुताको विफलता हुन्छ।
एउटा राम्रोसँग अभियान्त्रिकृत ह्याण्डल जडानले तन्य बललाई एकल बिन्दुबाट दूर लगेर मुख्य कपडाको स्थिर, प्रबलित भागमा समान रूपमा वितरण गर्नुपर्छ।
स्थिर भार बनाम गतिशील झटका लोडिङ
वास्तविक संसारमा ब्याग बोक्नु भनेको निरन्तर गतिमा हुने कार्य हो, स्थिर रूपमा पकडेर राख्नु होइन। वास्तविक बोकाइमा केही यान्त्रिक चरले प्रभाव पार्छन्:
- डाइनामिक इम्प्याक्ट : हिँड्नु, झुल्नु र अचानक उठाउनुले सामग्रीको स्थिर भारभन्दा १.५ देखि २ गुणा सम्म प्रभावकारी भार बढाउँछ।
- केन्द्रबाट बाहिरको तिर खेच्नु जब प्रयोगकर्ताले कुनै एउटा ह्याण्डल मात्र प्रयोग गरेर ब्याग उठाउँछ वा भित्रको सामान चालित हुन्छ, एउटा जडान क्षेत्रले कुल बोक्ने तनावको लगभग १००% अवशोषण गर्छ।
- कोणीय तनाव टोट बाहिरतिर उठाउँदा वा ठूलो कोट ओढेर लगाउँदा सिम वा रिभेटको माथिल्लो किनारमा कोणीय छाल्ने बलहरू लाग्छन्, जुन शुद्ध तलको अपघर्षण खिचाइ भन्दा फरक हुन्छ।
अति-छिद्रणको जोखिम
ब्याग निर्माणमा एउटा सामान्य भ्रामक धारणा छ कि थप फास्टनरहरू थप्नुले स्वतः जडानलाई बलियो बनाउँछ।
वास्तवमा, प्रत्येक सुईको प्रवेश र प्रत्येक पञ्च गरिएको रिभेटको छिद्रले आधार फ्याब्रिकमा संरचनात्मक धागाहरू हटाउँछ वा सराउँछ। जब सिलाइहरू धेरै घना राखिन्छ (उदाहरणका लागि, इन्चमा १२ वटा भन्दा बढी सिलाइहरू) वा धेरै रिभेटहरू एक-अर्कासँग धेरै नजिक राखिन्छन्, तिनीहरू एउटा छिद्रित फाड्ने पट्टीको रूपमा काम गर्छन्। भारी भार लाग्दा, फ्याब्रिक सजिलै छिद्रहरूको रेखामा फाडिन्छ।
टोट ब्यागहरूमा सामान्य संरचनात्मक विफलता मोडहरू
ह्याण्डल जडानहरू कसरी र किन विफल हुन्छन् भन्ने बुझ्नुले उत्पादन विकासकर्ताहरूलाई मूल कारणहरू पहिचान गर्न सक्षम बनाउँछ।
| विफलता क्षेत्र |
दृश्य लक्षण |
मूल कारण |
इन्जिनियरिङ् सुधार |
| सिटिच लाइन |
थ्रेडहरू टुट्छन्, खुल्छन् वा ढिलो हुन्छन् |
कम थ्रेड तन्य शक्ति, घर्षण क्षरण वा खराब ब्याकट्याकिङ् |
बन्डेड पोलिएस्टर थ्रेड (टेक्स ६०–८०) मा अपग्रेड गर्नुहोस् र सबै सिटिच अन्तहरू लक गर्नुहोस् |
| सिमको साथैको कपडा |
सुईका छिद्रहरू अनुदैश फ्याब्रिक सफा रूपमा फाट्छ |
अत्यधिक सिटिच घनत्वबाट सुई छिद्र प्रभाव |
सिटिच घनत्व ७–९ एसपीआई मा घटाउनुहोस्; संलग्न सतह क्षेत्र बढाउनुहोस् |
| ह्याण्डल जडानको क्षेत्र |
सम्पूर्ण ह्याण्डल टाढा खिचिएको छ, क्यानभासको टुक्रा फाडिएको छ |
सानो संलग्नता क्षेत्र वा आन्तरिक सहारा नभएको |
ह्याण्डलको ओभरल्याप शरीरको तल सम्म बढाउनुहोस्; आन्तरिक प्रबलन प्याच समावेश गर्नुहोस् |
| रिवेट हार्डवेयर |
रिभेट खुल्छ, स्टेम टुट्छ वा क्याप ढिलो हुन्छ |
गलत शङ्क लम्बाइ, कमजोर मिश्र धातु वा अनुचित सेटिङ दबाव |
रिभेट पोस्ट लम्बाइलाई सामग्री स्ट्याकसँग मिलाउनुहोस्; क्यालिब्रेटेड सेटिङ डाइज प्रयोग गर्नुहोस् |
| रिभेटको चारैतिरको कपडा |
कपडा छिद्रको चारैतिर फैलिन्छ, लामो हुन्छ वा फाडिन्छ |
पर्याप्त आन्तरिक सहारा बिना केन्द्रित अपघटन तनाव |
भित्री तर्फ धातु वाशर वा घनी प्रबलन प्याड थप्नुहोस् |
| माथिलो किनारा |
माथिल्लो किनारा खुल्छ, तलतिर लप्टिन्छ वा फाट्छ |
भाँचको गहिराइ धेरै सानो छ वा भित्री प्रबलन टेप छैन |
माथिल्लो किनाराको भाँच ३.० सेमी को कम्तिमा पुग्नुपर्छ र भाँचिएको किनारा निर्माण प्रयोग गर्नुहोस् |
| आधार र पार्श्व सिम |
तल्लो कुनाहरू फट्छन् वा पार्श्व सिमहरू छुट्छन् |
सिमको अनुमति सानो छ वा एकल-सिँतो जोडाइ |
फ्रेन्च सिम, बाउण्ड सिम वा डबल-सिँतो फ्ल्याट-फेल्ड निर्माण प्रयोग गर्नुहोस् |
सिँतोले टोट ब्यागका ह्याण्डलहरूलाई कसरी प्रबलित गर्छ
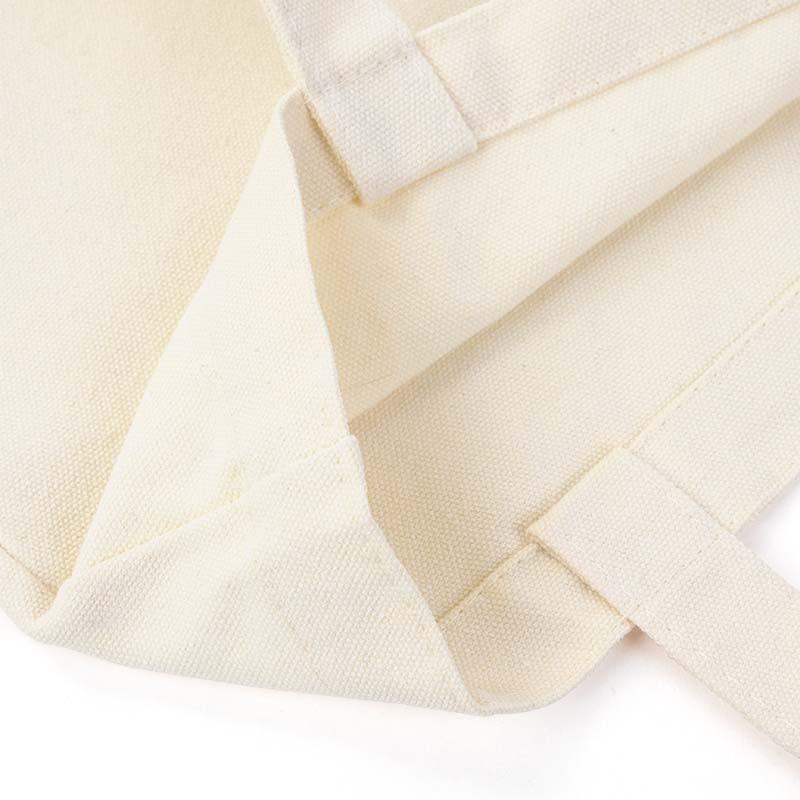
सिँतो फ्याब्रिक टोट ब्यागमा ह्याण्डलहरू जोड्ने सबैभन्दा सामान्य तरिका मध्ये एक हो। यसले ह्याण्डल र ब्यागको शरीरमा सिँतोको धागो पार गरेर जोडाइ बनाउँछ, जसले आपसमा जोडिएका वा अन्यथा सुरक्षित सिँतोहरूको शृंखला बनाउँछ।
एकल यान्त्रिक फास्टनरको विपरीत, सिँतोले तुलनात्मक रूपमा ठूलो जोडाइ क्षेत्र सिर्जना गर्न सक्छ। ह्याण्डललाई यसका किनारामा, यसको चौडाइमा वा पैटर्नहरूको संयोजनमा सुरक्षित गर्न सकिन्छ।
यो लचकिलोपनले सिउँदा क्यानभास बैगहरूको विभिन्न प्रकारका निर्माणहरूमा सिउँदा प्रविधिलाई उपयुक्त बनाउँछ।
सिउँदा ह्याण्डल संलग्नताको काम गर्ने तरिका
जब ह्याण्डललाई क्यानभास बैगमा सिउँदै जान्छ, सिउँदा धागोले ह्याण्डलको सामग्री र बैगको प्यानल बीच बल स्थानान्तरण गर्छ।
जब बैग उठाइन्छ, धागोमा तनाव आउँछ र सुईका छिद्रहरूको चारैतिरको कपडामा स्थानीय तनाव अनुभूत हुन्छ।
जोडको प्रदर्शन केही चरहरूमा निर्भर गर्दछ:
- सिउँदा प्रकार र पैटर्न
- धागोको शक्ति र संगतता
- टाँकाको घनत्व
- संलग्नताको लम्बाइ र चौडाइ
- सिम अनुमति
- कपडाका पर्तहरूको सङ्ख्या
- कपडाको मोटाइ र फाडिन्छ भन्ने प्रतिरोध
- सिउँदाको गुणस्तर र एकरूपता
उचित रूपमा डिजाइन गरिएको सिउँदा जडानले बललाई एकै ठाउँमा केन्द्रित नगरी धेरै सिउँदा लाइनहरूमा वितरण गर्न सक्छ।
तर, सिउँदाहरू सही स्थितिमा हुनुपर्छ र कपडाले तिनीहरू मार्फत सारिने बलहरूको प्रतिरोध गर्न पर्याप्त मजबूत हुनुपर्छ।
टोट ब्यागको ह्याण्डल पुनर्बलियनका लागि सामान्य सिउँदा विधिहरू
विभिन्न सिउँदा प्याटर्नहरूले विभिन्न संरचनात्मक उद्देश्यहरू पूरा गर्छन्। निम्न विधिहरू बलियो ह्याण्डल भएका टोट ब्यागहरू विकास गर्दा विशेष रूपमा प्रासंगिक छन्।
क। सिधा सिउँदा
सिधा सिउँदा एउटा मौलिक सिउँदा विधि हो जसमा सिउँदाहरू निरन्तर रेखामा चल्छन्।
यसलाई सामान्यतया वेबिङ ह्याण्डलहरू, कपडाका स्ट्र्यापहरू र भाँचिएका सामग्रीका किनाराहरू जोड्न प्रयोग गरिन्छ।
टोट ब्यागहरूका लागि, सिधा सिउँदा ह्याण्डल जडान क्षेत्रमा एक वा धेरै समानान्तर पङ्क्तिहरूमा प्रयोग गर्न सकिन्छ।
फाइदाहरू:
- सरल निर्माण र कुशल उत्पादन
- सफा, अप्रभावित उपस्थिति
- धेरै कपास, क्यानभास र पोलिएस्टर कपडाका लागि उपयुक्त
- गुणस्तर नियन्त्रणको समयमा निरीक्षण गर्न सजिलो
- सिउँदा क्षेत्र पर्याप्त लामो भएमा प्रभावकारी जोडाइ प्रदान गर्न सक्छ
सीमा:
- एउटा छोटो सिउँदा रेखा खेच्ने बललाई केन्द्रित गर्न सक्छ।
- धागो उचित रूपमा सुरक्षित नभएमा सिउँदा शुरू र अन्त्यको भाग कमजोर बन्न सक्छ।
- प्रदर्शन जोडाइको आकार र कपडाको गुणस्तरमा धेरै निर्भर गर्दछ।
बलको वितरण सुधार्न धेरै समानान्तर पङ्क्तिहरू प्रयोग गर्न सकिन्छ, तर तिनीहरूलाई उचित दूरी र कपडाको किनारबाट उचित दूरीमा स्थापित गर्नुपर्छ।
सिधा सिउँदा सामान्यतया हल्का देखि मध्यम-कार्य टोट ब्यागहरू र ती डिजाइनहरूका लागि उपयुक्त छ जहाँ ह्याण्डल जोडाइको लागि पर्याप्त सतह क्षेत्र छ।
ख. डबल सिउँदा
डबल सिउँदा सामान्यतया एउटै निर्माण क्षेत्रलाई सुरक्षित गर्ने दुई समानान्तर सिउँदा पङ्क्तिहरूलाई जनाउँदछ।
यो थप सँगजोड लाइन प्रदान गर्दछ र जब एउटा पङ्क्ति क्षतिग्रस्त हुन्छ, जडान खुल्नबाट रोक्न मद्दत गर्दछ।
उदाहरणका लागि, कपासको वेबिङ ह्याण्डललाई यसको सँगजोड लम्बाइ भरि दुई समानान्तर पङ्क्तिहरूसँग सुरक्षित गर्न सकिन्छ।
फाइदाहरू:
- थप सँगजोड सुरक्षा प्रदान गर्दछ
- तनावलाई एकभन्दा बढी सिचिङ लाइनमा वितरण गर्न मद्दत गर्दछ
- अपेक्षाकृत सफा उपस्थिति प्रदान गर्दछ
- दैनिक किनमेल र प्रचारात्मक टोट ब्यागहरूका लागि उपयुक्त
सीमा:
- दुई पङ्क्तिको सिचिङले लोड क्षमता स्वत: दोब्बर गर्दैन।
- यदि दुवै पङ्क्तिहरू किनारासँग धेरै नजिक छन् भने, आसपासको कपडा अझै पनि फाट्न सक्छ।
- खराब धागो छनौटले दुवै पङ्क्तिहरूलाई एकै सँग असर गर्न सक्छ।
दुबैलाई स्पष्ट धातु उपकरणहरू प्रयोग नगरी सँगजोड क्षेत्रलाई थप सुरक्षा चाहिन्छ भने डबल सिचिङ उपयोगी हुन्छ।
सी. बक्स स्टिचिङ
बक्स स्टिचिङले ह्याण्डल संलग्न क्षेत्रको चारैतिर आयताकार स्टिच प्याटर्न प्रयोग गर्दछ।
ह्याण्डल वा वेबिङलाई आयताकार आकृतिको परिधिमा सुरक्षित गरिन्छ, जसले एकल सिधा स्टिच लाइनभन्दा विस्तृत संलग्नता सिर्जना गर्दछ।
यो प्याटर्न प्रायः टोट ह्याण्डल, वेबिङ लूप, र स्ट्र्याप संलग्न बिन्दुहरूमा प्रयोग गरिन्छ।
फाइदाहरू:
- संलग्न क्षेत्रका कतिपय छेउहरूलाई सुरक्षित गर्दछ
- स्पष्ट र तुलनात्मक रूपमा निरीक्षण गर्न सजिलो निर्माण प्रदान गर्दछ
- चपटो वेबिङ र कपडाका ह्याण्डलहरूका लागि उपयुक्त छ
- धेरै टोट ब्याग डिजाइनहरूमा यसलाई एकीकृत गर्न सकिन्छ
सीमा:
- स्टिच प्याटर्नका कुनाहरूमा केन्द्रित तनाव अनुभव गर्न सकिन्छ
- सानो बक्स प्याटर्नले ठूलो ब्यागका लागि पर्याप्त संलग्न क्षेत्र प्रदान गर्न सक्दैन
- यसको प्रदर्शन आसपासको कपडा र प्रबलनमा निर्भर गर्दछ।
बक्स सिटिङ्ग विशेष गरी तब प्रयोगी हुन्छ जब ह्याण्डलको जडान सतह अपेक्षाकृत समतल हुन्छ।
डी। बक्स-एक्स सिटिङ्ग
बक्स-एक्स सिटिङ्गले आयताकार बक्समा विकर्ण सिटिङ्गहरू थप्दछ, जसले एक्स-आकारको पैटर्न सिर्जना गर्दछ।
साधारण बक्सको तुलनामा, विकर्ण रेखाहरूले केन्द्रीय जडान क्षेत्रमा अतिरिक्त सिटिङ्ग पथहरू प्रवेश गराउँदछन्।
यसले गतिलाई प्रतिरोध गर्न र बललाई विभिन्न दिशाहरूमा वितरण गर्न मद्दत गर्न सक्छ।
फाइदाहरू:
- जडान क्षेत्रमा प्रबलन प्रदान गर्दछ
- वेबिङ र समतल ह्याण्डल जडानहरूलाई स्थिर बनाउन मद्दत गर्दछ
- बारम्बार प्रयोगका लागि डिजाइन गरिएका टोट ब्यागहरूका लागि उपयुक्त
- पहिचान गर्न सकिने प्रबलित उपस्थिति प्रदान गर्दछ
सीमा:
- थुप्रै सुई प्रवेशहरू आवश्यक छन्।
- प्रतिरोधी प्रभावकारी हुनका लागि प्याटर्नले पर्याप्त ठाउँको आवश्यकता पर्दछ।
- अत्यधिक सिलाइँले हल्का वा ढिलो बुनिएको कपडालाई क्षति पुर्याउन सक्छ।
- यो स्वतः अरू सबै जोड्ने विधिहरूभन्दा बलियो हुँदैन।
बक्स-एक्स सिलाइँ मध्यमदेखि भारी प्रयोगका क्यानभास टोट ब्यागहरूका लागि प्रायः व्यावहारिक विकल्प हो, विशेष गरी जब ह्याण्डलले तुलनात्मक रूपमा घना उत्पादनहरू बोक्ने अपेक्षा गरिन्छ।
ई. बार्ट्याक सिलाइँ
बार्ट्याक सिलाइँले छोटा सिलाइँहरूको घना समूह प्रयोग गरेर विशिष्ट बिन्दुमा पुनर्बलन गर्दछ।
बक्स सिलाइँभन्दा फरक रूपमा, जुन ठूलो आयताकार क्षेत्रलाई ढाक्छ, बार्ट्याकले प्रतिरोधी पुनर्बलन अपेक्षाकृत सानो क्षेत्रमा केन्द्रित गर्दछ।
यसलाई प्रायः वेबिङ्को अन्त्यमा, स्ट्र्याप जडानहरूमा, पकेटको कुनामा र अरू तनाव बिन्दुहरूमा प्रयोग गरिन्छ।
फाइदाहरू:
- स्थानीय पुनर्बलन प्रदान गर्दछ
- ह्याण्डलको अन्त्य र वेबिङ्ग कनेक्सनहरू सुरक्षित गर्न सहयोग गर्न सक्छ
- बारट्याक उपकरणसँगको उत्पादन वातावरणका लागि उपयुक्त
- समग्र ब्यागको उपस्थितिमा धेरै परिवर्तन नगरी समावेश गर्न सकिन्छ
सीमा:
- लामो ह्याण्डल जडानभन्दा सानो क्षेत्र कवर गर्छ।
- पर्याप्त जडान लम्बाइ वा प्रबलन कपडाको सट्टामा प्रयोग गर्नु हुँदैन।
- अत्यधिक घनत्वले केही सामग्रीहरूलाई क्षति पुर्याउन सक्छ।
बारट्याकहरू मुख्यतया ठूलो सिउँदा जडानको अन्त्यमा दोस्रो प्रबलनका रूपमा उपयोगी हुन्छन्।
सिउँदा विधि तुलना
| सिलाइ विधि |
निर्माण |
मुख्य संरचनात्मक फाइदा |
उपयुक्त अनुप्रयोग |
मुख्य विचार |
| सिधा सिलाइ |
एक वा बढी रेखीय पङ्क्तिहरू |
ह्याण्डललाई परिभाषित रेखामा सुरक्षित गर्दछ |
हल्का र मानक टोट ब्यागहरू |
जोडाइको लम्बाइ र धागाको गुणस्तर |
| डबल स्टिचिंग |
दुई समानान्तर पङ्क्तिहरू |
दोस्रो जोडाइ रेखा थप्दछ |
दैनिक किनमेलका लागि टोटहरू |
सिच बीचको दूरी र किनाराबाटको दूरी |
| बक्स स्टिचिङ |
आयताकार सिच प्याटर्न |
जोडाइका धेरै तर्फहरूलाई सुरक्षित गर्दछ |
क्यानभास र वेबिङ ह्याण्डलहरू |
डिब्बाको आकार र कपडाको शक्ति |
| बक्स-एक्स सिलाइँ |
विकर्ण X सँगको डिब्बा पैटर्न |
केन्द्रीय क्षेत्रमा सुदृढीकरण थप्छ |
मध्यम देखि भारी प्रयोगका टोट ब्यागहरू |
अत्यधिक सुई छिद्रणबाट बच्नुहोस् |
| बार्ट्याक सिटिङ |
घना छोटो टाँकाको समूह |
विशिष्ट तनाव बिन्दुहरूलाई सुदृढीकृत गर्छ |
ह्याण्डलका अन्त्यहरू र वेबिङ ट्याबहरू |
उपयुक्त आधार निर्माणको आवश्यकता हुन्छ |
कुनै पनि एकल पैटर्न आकारमा मात्र आधारित छान्नु हुँदैन। टाँकाको निर्माणले सामग्री, ह्याण्डलको आकार, अपेक्षित भार र सम्पूर्ण ब्याग डिजाइनसँग मिल्नुपर्छ।
धागोको गुणस्तर र सिटिच घनत्व किन महत्त्वपूर्ण छन्
यद्यपि सिटिच प्याटर्न राम्रोसँग डिजाइन गरिएको छ, तथापि धागो उपयुक्त नभएमा यसको प्रदर्शन निकै घट्न सक्छ।
धागोले निर्धारित प्रयोगका लागि पर्याप्त तन्य शक्ति र घर्षण प्रतिरोधक्षमता हुनुपर्छ। यसले सिउइङ मेसिन, सुई, कपडाको मोटाइ र आवश्यक सिटिच निर्माणसँग पनि संगत हुनुपर्छ।
धेरै कमजोर धागो बारम्बार तनावमा टुट्न सक्छ। हल्का कपडाका लागि धेरै बोटो धागोले सुईमा अनावश्यक क्षति वा खराब सिटिच गठन गर्न सक्छ।
सिटिच घनत्व पनि सन्तुलन चाहिन्छ।
सिटिचहरू धेरै कम भएमा ह्याण्डल पर्याप्त रूपमा सुरक्षित नहुन सक्छ। धेरै बढी सिटिचहरूले विशेष गरी पातलो वा ढिलो बुनिएका कपडामा क्षतिग्रस्त पंक्ति सिर्जना गर्न सक्छन्।
उत्पादन विशिष्टताहरूका लागि, क्रेताहरूले "बलियो सिटिच" जस्तो सामान्य कथनमा निर्भर नराखी धागोको प्रकार, सिटिच प्याटर्न, अनुमानित सिटिच घनत्व र जोड आयामहरू पुष्टि गर्नुपर्छ।
सामग्री अनुसार अनुशंसित सिटिच घनत्व (एसपीआई - प्रति इन्चमा सिटिचहरू)
- हल्का वजनको क्यानभास / मस्लिन (६–१० औज): ८ – १० एसपीआई (सिटिच लम्बाइ लगभग २.५–३.२ मिमी)
- भारी डक क्यानभास (१२–१८ औज): ६ – ७ एसपीआई (सिटिच लम्बाइ लगभग ३.६–४.२ मिमी)
- अतिरिक्त भारी डक क्यानभास (२०–२४ औज): ५ – ६ एसपीआई (सिटिच लम्बाइ लगभग ४.२–५.० मिमी)
- टेक्निकल कर्डुरा / ऑक्सफोर्ड नायलन: ६ – ८ एसपीआई (सिटिच लम्बाइ लगभग ३.२–४.२ मिमी)
- गैर-बुनिएको पीपी (८०–१२० जीएसएम): ५ – ६ एसपीआई (बल-पोइन्ट सुईहरू प्रयोग गर्नु आवश्यक छ)
- प्राकृतिक चमड़ा (२.०–३.५ मिमी): ५ – ६ एसपीआई (सिटिच लम्बाइ लगभग ४.२–५.० मिमी)
कहिले सिटिचिङ राम्रो विकल्प हुन्छ
सिटिचिङ सामान्यतया तलका अवस्थाहरूमा व्यावहारिक विकल्प हुन्छ:
- थैली मुख्यतया सुत्ले, क्यानभास, पोलिएस्टर वा समान सिलाउन सकिने कपडाबाट बनाइएको हुन्छ।
- ह्याण्डललाई तुलनात्मक रूपमा ठूलो जडान क्षेत्रको आवश्यकता हुन्छ।
- डिजाइनले सफा कपडामा केन्द्रित उपस्थिति माग्छ।
- उत्पादनलाई ह्याण्डल जडानको वरिपरि लचकता चाहिन्छ।
- ब्यागलाई धुन सकिन्छ वा न्यूनतम धातु घटकहरूको आवश्यकता हुन्छ।
- डिजाइनले बहुविध कपडा पर्तहरू वा विस्तारित ह्याण्डल संरचना समावेश गर्दछ।
प्रचारात्मक टोट ब्यागहरू, पुनः प्रयोज्य खरिद ब्यागहरू, र धेरै क्यानभास खुद्रा ब्यागहरूका लागि, सिउँदा ह्याण्डल जडानहरूले उत्पादन क्षमता, उपस्थिति, र संरचनात्मक लचकताको राम्रो सन्तुलन प्रदान गर्दछ।
तथापि, वास्तविक प्रदर्शन अझै पनि पूर्ण ब्यागको परीक्षण गरेर पुष्टि गर्नुपर्छ।
टोट ब्यागहरूमा रिभेट प्रबलन कसरी काम गर्दछ
रिभेटहरू भौतिक फास्टनरहरू हुन् जुन सामग्रीका पर्तहरू जोड्न र सुरक्षित गर्न प्रयोग गरिन्छ।
एउटा सामान्य रिभेटमा एउटा हेड र एउटा शैंक वा पोस्ट हुन्छ। स्थापना गर्दा, पोस्टले सामग्रीहरूमा तयार गरिएका छिद्रहरूमा बाटो बनाउँदै जान्छ, र अन्त्यलाई यान्त्रिक रूपमा विकृत वा सुरक्षित गरिएर एउटा निश्चित जडान बनाइन्छ।
सिलाइको विपरीत, जुन बहु सुई प्रवेशद्वार मार्फत जोडलाई वितरण गर्छ, रिभेटले स्थानिक यान्त्रिक जोडाइ सिर्जना गर्छ।
रिभेटहरू सामान्यतया चमड़ाका सामान, डेनिम उत्पादहरू, क्यानभास सहायक सामान, कामका ब्यागहरू र चयनित टोट ब्याग डिजाइनहरूमा प्रयोग गरिन्छ।
कपडाका ब्यागहरूमा, यी प्रायः ह्याण्डल जोडाइ बिन्दुहरूको चारैतिर स्थापना गरिन्छ ताकि अतिरिक्त यान्त्रिक धारण प्रदान गर्न सकियोस् वा विशिष्ट औद्योगिक वा प्रीमियम उपस्थिति सिर्जना गर्न सकियोस्।
रिभेटले बल कसरी स्थानान्तरण गर्छ
जब रिभेट गरिएको टोट ह्याण्डल खेचिन्छ, बल ह्याण्डल वा जोडाइ ट्याबबाट रिभेटमा स्थानान्तरण हुन्छ।
रिभेटले जोडिएका स्तरहरूलाई यान्त्रिक क्ल्याम्पिङ र बेयरिङ सम्पर्क मार्फत एकैठाउँमा राख्छ।
त्यसपछि बोझ सँगै घेरिएको कपडा वा प्रबलन सामग्रीमा स्थानान्तरण हुन्छ।
यसले महत्त्वपूर्ण भिन्नता सिर्जना गर्छ:
रिभेट यसको वरिपरि रहेको सामग्रीभन्दा बलियो हुन सक्छ, तर कपडाले स्थानिक बल सहन गर्न सक्दैन भने जोडाइ अझै पनि विफल हुन सक्छ।
उदाहरणका लागि, पातलो सुती कपडामा धातुको रिभेट लगाउँदा रिभेट अक्षत रहन सक्छ जबकि छिद्रको चारैतिरको कपडा धीरे-धीरे फैलिएर फट्न सक्छ।
यही कारणले रिभेट छान्दा मात्र धातु घटक मात्र होइन, बरु सम्पूर्ण सामग्री स्ट्याकलाई विचारमा लिनुपर्छ।
ब्याग निर्माणमा प्रयोग गरिने सामान्य रिभेट प्रकारहरू
विभिन्न रिभेटहरू विभिन्न सामग्रीहरू, मोटाइहरू र स्थापना आवश्यकताहरूका लागि डिजाइन गरिएका हुन्छन्।
| रिभेट प्रकार |
निर्माण |
सामान्य अनुप्रयोगहरू |
मुख्य विचार |
| एकल-क्याप रिभेट |
एक तर्फ शोभाका लागि क्याप रहेको, अर्को तर्फ पोस्ट र ब्याकिङ्गसँगको |
क्यानभास एक्सेसरीज र सरल ब्याग विवरणहरू |
पछाडिको समाप्ति र उपयुक्त पोस्ट लम्बाइ |
| डबल-क्याप रिभेट |
दुवै तिरका समाप्त क्याप्स |
टोट ह्याण्डलहरू र दृश्यमान हार्डवेयर कनेक्शनहरू |
दुवै तिर सजिलो देखिने बनावट |
| ट्यूबुलर रिभेट |
खोखलो वा आंशिक रूपमा खोखलो धातुको पोस्ट |
चमड़ाका सामानहरू र चयनित ब्याग निर्माणहरू |
उचित पोस्ट लम्बाइ र सेटिङ दबाव |
| सेमी-ट्यूबुलर रिभेट |
आंशिक रूपमा खोखलो शङ्क जुन स्थापना गर्दा फ्लेयर हुन्छ |
कपडा र चमड़ाका सहायक सामानहरू |
सामग्रीको मोटाइ र सेटिङ्को सुसंगतता |
| ठोस रिवेट |
स्थापना गर्दा ठोस धातुको शैंक विकृत भएको |
भारी प्रयोगका लागि हार्डवेयर अनुप्रयोगहरू |
उपयुक्त औजार र पहुँचको आवश्यकता हुन्छ |
प्रत्येक प्रकारको उपलब्धता र उपयुक्तता ब्यागको निर्माण र उत्पादन उपकरणमा निर्भर गर्दछ।
अधिकांश कस्टम कपडाका टोट ब्यागहरूका लागि, निर्णय रिवेटको उपस्थितिबाट होइन, सामग्रीको मोटाइ र आवश्यक कनेक्सन डिजाइनबाट सुरु गर्नुपर्छ।
रिवेट लगाएका ब्याग निर्माणका लागि इन्जिनियरिङ आवश्यकताहरू
पूर्व-समयमा फाट्ने र हार्डवेयर दुर्घटना रोक्न, रिवेट लगाएका डिजाइनहरूले यी संरचनात्मक नियमहरू पालना गर्नुपर्छ:
- अनिवार्य पछाडिको वाशर वा प्रबलन प्याड : रिवेटलाई कहिल्यै एकल स्तरको बुनिएको क्यान्भासमा लगाउनु हुँदैन। ब्यागको भित्री तर्फ आन्तरिक धातुको वाशर, उच्च घनत्व वालो पोलिएथिलिन (HDPE) प्रबलन प्लेट वा भारी चमडा/वेबिङ प्याड राख्नुपर्छ। यो प्याडले लोड-बेयरिङ सतहको क्षेत्रफल ३००% देखि ५००% सम्म बढाउँछ, जसले रिवेटको हेडलाई कपडामा झिकिएर बाहिर निस्कनबाट रोक्छ।
- कडा किनारा दूरी सहनशीलता रिवेट छिद्रको केन्द्रले कुनै पनि कच्चा वा समाप्त कपडा किनाराबाट कम्तिमा रिवेट क्याप व्यासको १.५ देखि २.० गुणा दूरीमा स्थित हुनुपर्छ। किनाराको नजिकै छिद्र बनाउँदा भारी बोझमा नष्ट हुने किनारा फट्ने समस्या हुन सक्छ।
- ठीक पोस्ट लम्बाइ मिलान रिवेट पोस्ट लम्बाइले संकुचित नभएको सामग्री स्ट्याकको मोटाइसँगै २.० देखि ३.० मिमी अतिरिक्त हुनुपर्छ जसले उचित रोल-ओभर विकृति सुनिश्चित गर्छ। धेरै छोटो पोस्टले हल्का तनावमा फुट्न सक्छ, जबकि धेरै लामो पोस्टले पार्श्वमा झुक्ने र अस्थिर, ढिलो जडान बनाउने समस्या देखाउँछ।
- क्षरण प्रतिरोध र सतह समाप्ति धातु हार्डवेयरलाई ठोस पित्तल, स्टेनलेस स्टील वा उच्च-गुणस्तरको जिङ्क मिश्र धातु (जस्तै प्राचीन पित्तल, गनमेटल वा निकल-मुक्त लेप) को रूपमा निर्दिष्ट गर्नुपर्छ। धोइने ब्यागहरूका लागि, हार्डवेयरले २४ देखि ४८ घण्टाको नुनी पानीको छिटो परीक्षण (ASTM B117) पास गर्नुपर्छ जसले यसलाई गीलो हुँदा क्यानभासमा जंग लाग्ने वा रङ्ग बिस्तार गर्ने समस्या रोक्छ।
रिवेट प्रबलनका फाइदाहरू
थैलाको निर्माणमा रिवेटहरूले कतिपय फाइदाहरू प्रदान गर्दछन्।
- यान्त्रिक कनेक्सन: उचित रूपमा स्थापित रिवेटले सामग्रीका पर्तहरू बीच सिधै यान्त्रिक कनेक्सन सिर्जना गर्दछ। यो उक्त कनेक्सन कायम राख्न छुट्टै सिलाइ धागोमा निर्भर गर्दैन।
- स्थानिय प्रबलन: रिवेटहरूले चयनित जडान बिन्दुहरूलाई प्रबल बनाउन सक्छन्, विशेषगरी जब डिजाइनमा पहिले नै उपयुक्त मोडिएको वा पर्तयुक्त निर्माण छ।
- विशिष्ट उपस्थिति: धातु रिवेटहरूले कार्यपोशाक, डेनिम, औद्योगिक वा प्रीमियम चमड़ा वस्तुहरूको उपस्थिति सिर्जना गर्न सक्छन्।
- स्थिर हार्डवेयर स्थिति: जब स्थापना उपकरण र विशिष्टताहरू नियन्त्रणमा हुन्छन्, रिवेटहरूले उत्पादन ब्याचहरूमा स्थिर स्थान दिन सक्छन्।
- चयनित सामग्री संयोजनहरूका लागि उपयोगी: चमडे को ट्याबहरू, गाढा क्यानभास पर्तहरू वा साधारण कपडा सिलाइमा जोड्न गाह्रो हुने हार्डवेयर घटकहरू जोड्न रिभेटहरू उपयुक्त हुन सक्छन्।
रिभेटहरूका सीमितताहरू
कस्टम टोट ब्यागमा रिभेटहरू समावेश गर्नु अघि खरिददारहरूले रिभेटहरूका केही सीमितताहरू विचार गर्नुपर्छ।
- स्थानीय तनाव सान्द्रण: लामो सिलाइ जोडाको विपरीत, रिभेटले बललाई अपेक्षाकृत सानो क्षेत्रमा स्थानान्तरण गर्छ। आसपासको कपडाले नतिजामा उत्पन्न बेयरिङ र खेच्ने बलहरू सहन गर्नुपर्छ।
- छिद्रसँग सम्बन्धित क्षति: रिभेट स्थापना गर्नका लागि छिद्र वा पूर्व-तयार खुला स्थानको आवश्यकता हुन्छ। यदि छिद्र धेरै ठूलो छ, किनारासँग धेरै नजिक छ, वा खराब रूपमा समाप्त गरिएको छ भने, कपडा फाट्ने प्रति अधिक संवेदनशील बन्न सक्छ।
- सीमित लचीलापन: कठोर धातु जोडले जोडिएका पर्तहरू बीचको गतिलाई सीमित गर्न सक्छ। जोडको चारैतिर दोहोरिएको झुकाउने केही निर्माणहरूमा घिस्ने क्षति सिर्जना गर्न सक्छ।
- क्षरण र सतही क्षति: धातुको छनौट महत्त्वपूर्ण छ, विशेष गरी ती ब्यागहरूका लागि जुन आर्द्रतामा, नियमित सफाइमा वा बाहिरी अवस्थामा प्रयोग हुन्छन्। अनुपयुक्त समाप्ति स्थिति जंग लाग्ने, रङ्ग बदल्ने वा आसपासका सामग्रीहरूमा खराबी ल्याउन सक्छ।
- स्थापना सँगै एकरूपता: गलत सेटिङ दबावले ढिलो जडान, क्षतिग्रस्त क्यापहरू, विकृत हार्डवेयर वा कपडाको अत्यधिक संकुचन ल्याउन सक्छ।
- अतिरिक्त उत्पादन आवश्यकताहरू: रिभेटहरूका लागि उपयुक्त औजारहरू, हार्डवेयर स्रोत, स्थिति र निरीक्षण आवश्यक हुन्छ। यसले उत्पादन लागत बढाउन सक्छ र केही धोइने वा न्यूनतम डिजाइनहरूलाई जटिल बनाउन सक्छ।
यी कारणहरूले, रिभेटहरूलाई प्रत्येक टोट ब्यागमा स्वत: उन्नति गर्ने विकल्पको रूपमा हेर्नु हुँदैन, तर एउटा संरचनात्मक डिजाइन घटकको रूपमा हेर्नुपर्छ।
संकर निर्माण: सिलाइ र रिभेटहरूको संयोजन
भारी क्यानभास ब्यागहरू, प्रीमियम खुद्रा सङ्ग्रहहरू र ताक्तिक उपयोगिता टोटहरूका लागि, सिलाइ र रिभेटहरूलाई एकीकृत संकर एङ्करमा संयोजन गर्नाले उच्चतम संरचनात्मक विश्वसनीयता प्रदान गर्छ।
संकर एङ्करको संरचनात्मक स्तरीकरण
संकर निर्माणमा, घटकहरू बाहिरदेखि भित्रतिर प्रणालीगत रूपमा स्तरीकृत हुन्छन्:
- बाह्य परत : मुख्य ह्याण्डल वेबिङ वा चमड़ाको प्रबलन ट्याब।
- मध्यवर्ती स्तर : मुख्य शरीर क्यानभास प्यानल, जुन दोहोरो भाँचिएको शीर्ष किनारमा एकीकृत गरिएको छ।
- आन्तरिक स्तर : उच्च-घनत्व प्रबलन प्याच (क्यानभास, ६००डी पोलिएस्टर, वा चमड़ाको पृष्ठभाग)।
- प्राथमिक परिधीय फास्टनिङ : बाहिरी किनारहरूलाई बन्द गर्ने निरन्तर आयताकार सिलाइ गरिएको बक्स।
- द्वितीयक केन्द्रीय फास्टनिङ : एउटा धातु रिभेट जुन सिलाइ गरिएको बक्सको केन्द्र बिन्दुमा सिधै लगाइएको हुन्छ, जसलाई उल्टो पट्टीमा वाशर प्रयोग गरी बन्द गरिन्छ।
संकर एँकरिङ्को संरचनात्मक फाइदाहरू:
- अतिरिक्त भार पथहरू मानक दैनिक लोडिङ्को अवस्थामा, लचिलो सिलाइ गरिएको बक्सले निरन्तर तन्य अपघर्षण बललाई अवशोषित गर्छ। अचानक उच्च प्रभावको ड्रप वा झटका लोडको समयमा, केन्द्रीय रिभेट एउटा कठोर यान्त्रिक स्टपको रूपमा काम गर्छ, जसले सिलाइको किनारा खुल्नबाट रोक्छ।
- ह्याण्डल कुनाको छाला छुट्ने समस्याको निवारण समयको साथमा, बारम्बार खेच्नाले सिलाइ गरिएको बक्सको माथिल्लो कुनाहरू ढिलो हुन सक्छन्। केन्द्रीय रिभेटले वेबिङ्को केन्द्रलाई शरीरसँग कडाइको साथ क्ल्याम्प गर्छ, जसले कुनाको छाला छुट्ने बललाई निष्क्रिय गर्छ।
- सामग्री संक्रमणको सुरक्षा असमान सामग्रीहरू जोड्दा—जस्तै, वेजिटेबल-ट्यान्ड लेदर ह्याण्डलहरूलाई १६ औज रङ्गीन कपास क्यानभाससँग जोड्दा—केवल सिलाइले धागोको कडा लेदर किनारासँग घर्षण हुन सक्छ। रिभेटले स्थायी क्ल्याम्पिङ्को बल प्रदान गर्छ, जबकि परिधि सिलाइले लेदर ट्याबलाई क्यानभाससँग ठिक जोडेर राख्छ।
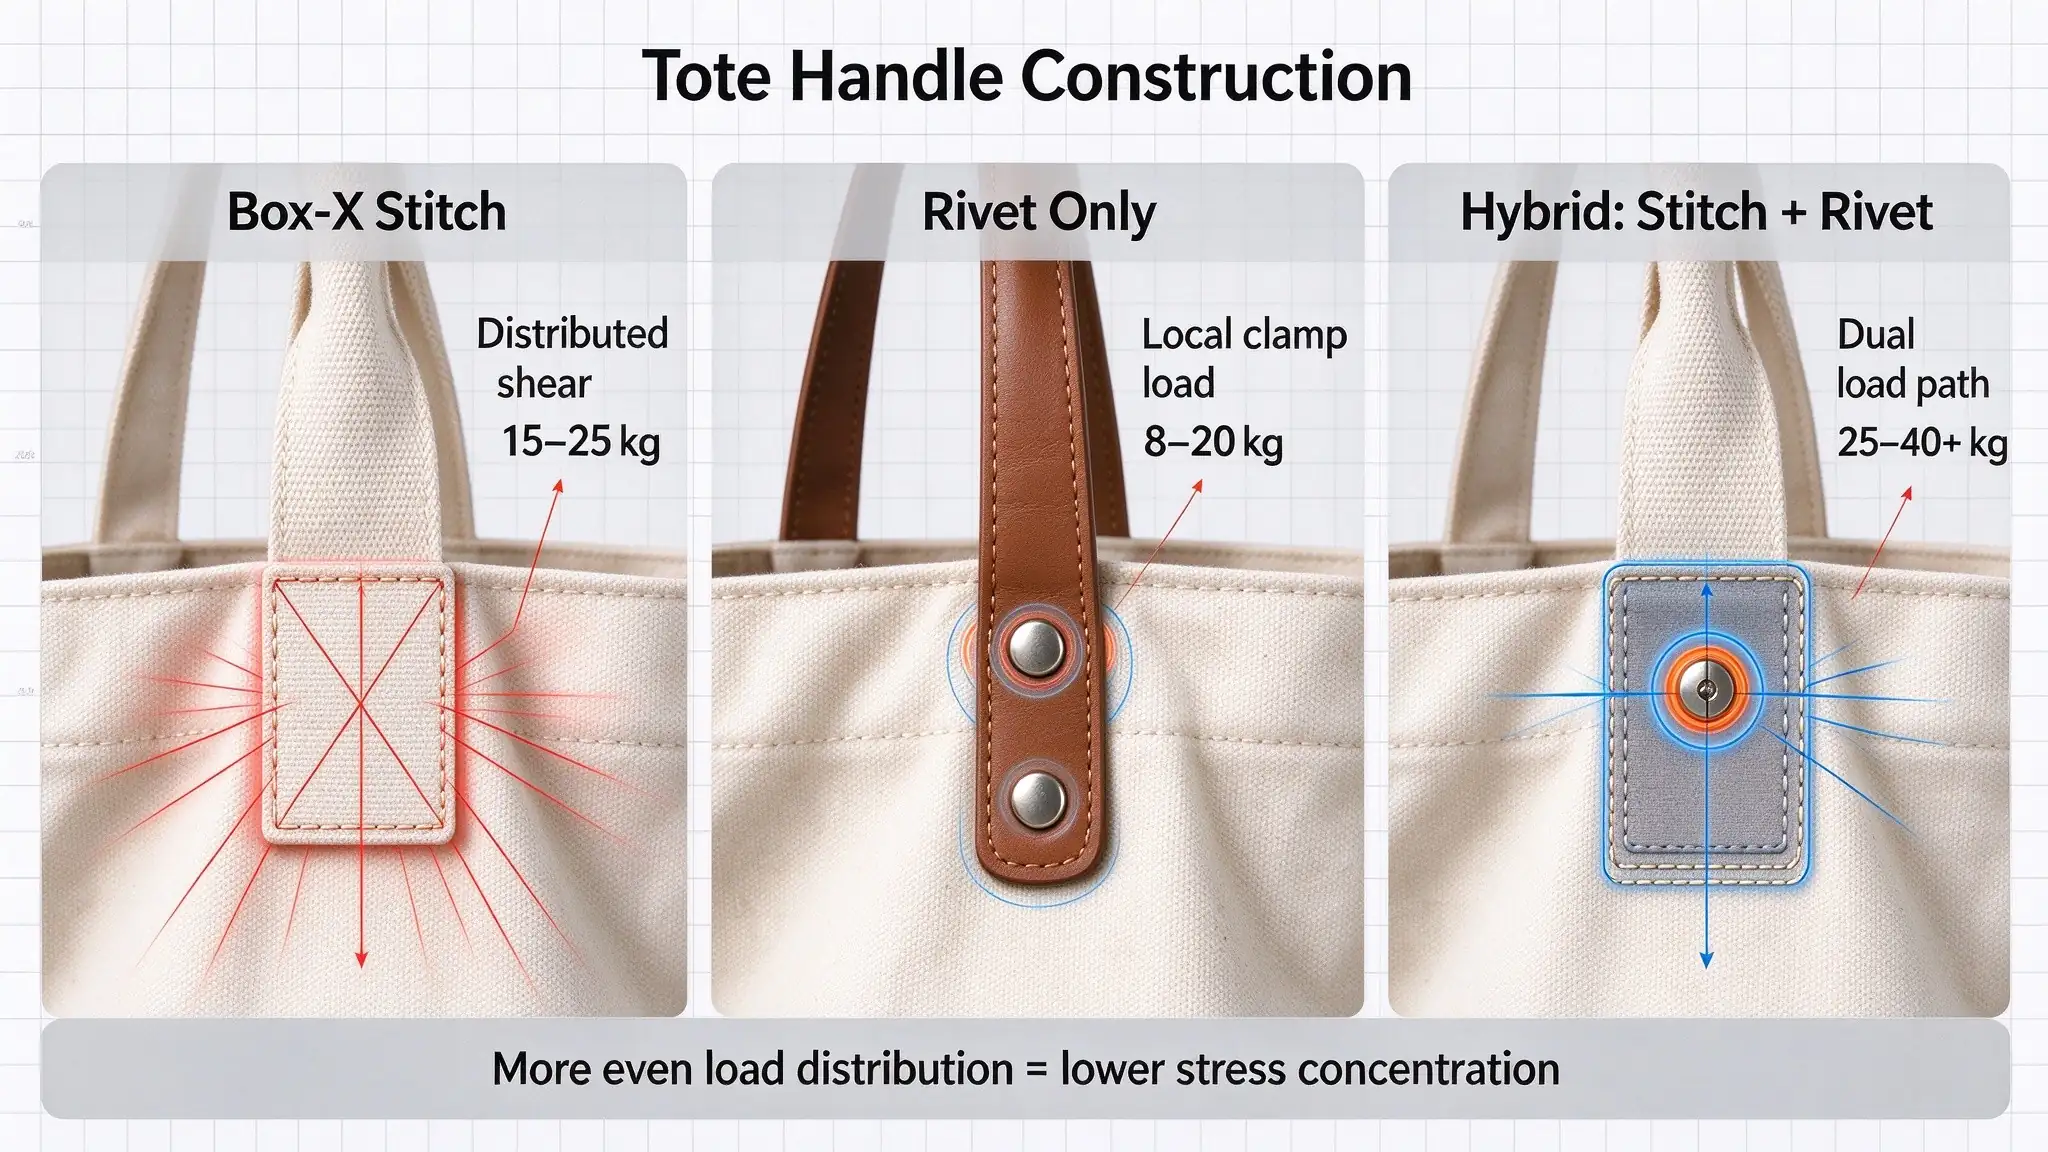
प्रत्यक्ष इन्जिनियरिङ्को तुलना
| मूल्याङ्कन आयाम |
सिलाइ गरिएको ह्याण्डल निर्माण (बक्स-एक्स) |
रिभेट गरिएको ह्याण्डल निर्माण |
संकर निर्माण (सिलाइ + रिभेट) |
| लोड वितरण प्रक्रिया |
सयौं धागा अन्तरलकन मार्फत विस्तृत सतह क्षेत्रमा अपरूपण वितरण |
केन्द्रित यान्त्रिक बिन्दु क्ल्याम्पिङ र पश्च-बेयरिङ सम्पर्क |
दुई-चरण वितरण: परिधि सिटिचिङले अपरूपण अवशोषण गर्छ; केन्द्र रिभेटले स्ट्याक लक गर्छ |
| अनुमानित सुरक्षित कार्य लोड |
१५ – २५ किग्रा (३३ – ५५ ल्ब) |
८ – २० किग्रा (१८ – ४४ ल्ब) |
२५ – ४०+ किग्रा (५५ – ८८+ पाउण्ड) |
| कपडाको तनाव केन्द्रीकरण |
निम्न देखि मध्यम (प्रत्येक ह्याण्डलमा १०–२० सेमी² मा फैलिएको) |
उच्च (छिद्रको वरिपरि ५–८ मिमी त्रिज्यामा केन्द्रित) |
निम्न देखि मध्यम (वरिपरिको सिच बक्सद्वारा नरमाइएको) |
| पातला कपडाको लागि उपयुक्तता (<८ औज) |
उच्च (माथिल्लो हेम फोल्डसँग समर्थित हुँदा) |
धेरै नराम्रो (कठोर समर्थन बिना फाल्ने जोखिम उच्च) |
नराम्रो देखि माध्यम (बहु-स्तरीय फोल्डेड हेमको आवश्यकता पर्छ) |
| बहु-स्तरीय / चमडा ट्याबको लागि उपयुक्तता |
मध्यम (भारी प्रकारको वॉकिङ्ग फुट सिउइँग मेसिन आवश्यक छ) |
उत्कृष्ट (ठूलो चमडा क्यानभासमा सजिलै क्ल्याम्प गर्दछ) |
उत्कृष्ट (विरासत र लक्जरी वस्तुहरूको लागि उद्योग मानक) |
| लचिलोपन र प्राकृतिक झुकाव |
उच्च (ह्याण्डल ब्यागको शरीरसँगै प्राकृतिक रूपमा झुक्छ) |
कठोर (जडान भएको स्थानमा निश्चित, कठोर घुमाउने बिन्दुहरू सिर्जना गर्दछ) |
अर्ध-कठोर (स्थिर एङ्कर क्षेत्रसँगै माथिको लचिलो स्ट्र्याप) |
| धुन सकिने क्षमता र रखरखाव |
उत्कृष्ट (पूर्ण रूपमा मेसिनमा धुन सकिन्छ; धागो कपडासँगै साइज परिवर्तन गर्दछ) |
मध्यम देखि नराम्रो (धातुको अक्सिडेसन वा धुने मेसिनभित्र अट्किने जोखिम) |
मध्यम (स्पट क्लिनिङ वा सावधानीपूर्ण हातले धुनु अनुशंसित) |
| उत्पादन गति र असेम्बली लाइन |
उच्च (एकैछिनमा निरन्तर सिउँदै सम्पन्न गरिन्छ) |
मध्यम (छिद्र बनाउनु + हार्डवेयर सँग ठीक गर्नु + सेटिङ प्रेस गर्नु आवश्यक छ) |
बहु-चरण (सिउँदै लाइन → छिद्र बनाउने स्टेशन → रिभेटिङ स्टेशन) |
| टुलिङ र उपकरण लागत |
न्यून (मानक औद्योगिक सिउँदै मेसिनहरू) |
मध्यम (सेटिङ डाइज, पञ्चिङ डाइज, प्न्यूमेटिक प्रेसहरू) |
मध्यम देखि उच्च (सन्तुलित बहु-स्टेशन कार्यप्रवाह आवश्यक छ) |
आधार सामग्री सुसंगतता
थ्रेडिङ, रिभेट वा संकर बलियो बनाउने विधि छनौट गर्दा झोलाको मुख्य कपडाको भौतिक गुणहरूसँग जोडिएको हुनुपर्छ।
| आधार सामग्री |
सामान्य कपडा तौल |
अनुशंसित संलग्नता विधि |
इन्जिनियरिङ तर्क |
| हल्को रजाई वा क्यालिको |
४ – ६ औज (१३५ – २०० जीएसएम) |
दुईवटा सिधा सिलाइ वा सरल बक्स |
रिभेटहरूले पातलो कपडाका धागाहरूमा फाड्न सक्छन्; ३ सेमी मोटो भाँचिएको किनारामा सिलाइ गर्दा पर्याप्त सतह शक्ति प्राप्त हुन्छ। |
| मध्यम तौलको कपडा क्यानभास |
८ – १२ औज (२७० – ४०० जीएसएम) |
बक्स सिलाइ वा बक्स-एक्स सिलाइ |
मध्यम डक क्यानभासको सन्तुलित साधारण बुनाइले थ्रेड धारण गर्नका लागि उत्कृष्ट यार्न इन्टरलक प्रदान गर्दछ, जसले फाट्नबाट बचाउँदछ। |
| भारी प्रयोगको डक क्यानभास |
१४–२० औज (४७०–६८० जीएसएम) |
बक्स-एक्स स्टिच वा हाइब्रिड (बक्स + रिभेट) |
घना यार्नहरूले भारी बन्डेड थ्रेड र पछाडि लगाइएका रिभेटहरूका स्थानीय बेयरिङ बलहरू दुवैलाई सजिलै समर्थन गर्दछन्। |
| पोलिएस्टर / नाइलन (अक्सफोर्ड / कर्डुरा) |
३००डी–१०००डी |
बक्स-एक्स स्टिच हिट-सील्ड अन्तहरूसँग |
सिन्थेटिक फिलामेन्टहरूले उच्च तन्य शक्ति प्रदान गर्दछन्। रिभेट छिद्रहरू हिट-पञ्च वा लेजर-कट गर्नुपर्छ ताकि किनाराहरू पग्लाएर यार्न फ्रेइङबाट बचाउन सकियोस्। |
| ल्यामिनेटेड जुट / बर्ल्याप |
३०० – ४५० जीएसएम |
बक्स-एक्स स्टिच र हेभी कटन ब्याकिङ टेप सँग |
जुटको धेरै कोर्स, ओपन विभाजन छ। रिभेटहरू ठूला वाशर बिना सिधै तानिन्छन्; स्टिचिङका लागि चौडा ब्याकिङ टेप आवश्यक छ जसले कोर्स फाइबरहरूलाई पक्राउँछ। |
| नन-वोभन पोलिप्रोपिलिन (एनडब्ल्यूपीपी) |
७० – १२० जीएसएम |
अल्ट्रासोनिक क्रस-वेल्डिङ वा हल्का सिउँदै (५–६ एसपीआई) |
नन-वोभन सामग्रीमा कहिल्यै रिभेट प्रयोग गर्नु हुँदैन। सुईहरूको लागि कम स्टिच घनत्व (५–६ एसपीआई) आवश्यक छ; अल्ट्रासोनिक हिट-वेल्डिङ प्राथमिकता छ। |
| मोम लगाइएको क्यानभास |
१० – १६ औज (३४० – ५४० जीएसएम) |
हाइब्रिड (सिउँदै बक्स + ब्रास रिभेट र बर्र सँग) |
मोमको लेपले अतिरिक्त फाइबर सहसंयोजन प्रदान गर्छ, जसले यसलाई भारी सोलिड कपर/ब्रास रिभेटहरू र संरचनात्मक स्टिचिङको लागि आदर्श सब्सट्रेट बनाउँछ। |
टोट ब्यागको लोड क्षमता घटाउने सामान्य डिजाइन गल्तीहरू
एउटा ब्यागमा प्रबलित सिलाइ, धातुका रिभेटहरू वा भारी क्यानभास समावेश हुन सक्छ तर त्यो लोड अन्तर्गत फेल हुन सक्छ।
यो प्रायः तब हुन्छ जब व्यक्तिगत घटकहरू एकैसाथ कसरी काम गर्छन् भन्ने कुराको विचार नगरी छानिन्छन्।
निम्नलिखित गल्तीहरू खरिददारहरू र उत्पादन विकासकर्ताहरूका लागि बच्नु आवश्यक छ।
धेरै सिलाइ भएको मात्रैले सधैं बढी शक्ति हुन्छ भन्ने धारणा
ह्याण्डललाई प्रबलित गर्न सिलाइका धेरै पङ्क्तिहरू थप्नु सजिलो तरिका जस्तो देखिन सक्छ। तर, अत्यधिक सिलाइले सानो क्षेत्रमा धेरै सुईका छिद्रहरू सिर्जना गर्न सक्छ। यी छिद्रहरू विशेष गरी पातलो कपडा वा सीमित फाड प्रतिरोधको सामग्रीमा कमजोर रेखा बनाउन सक्छन्। राम्रो दृष्टिकोण भनेको पहिले आवश्यक संलग्नता आयामहरू निर्धारण गर्नु हो, त्यसपछि उपयुक्त सिलाइ पैटर्न र घनत्व छान्नु हो। लक्ष्य अधिकतम सम्भव सिलाइ सँख्या भन्दा बराबर संलग्नता हुनु हो।
प्रबलित नगरी रिभेटहरू स्थापना गर्नु
एउटा सामान्य गल्ती भनेको कपडाको प्यानलमा धातुको रिभेट सिधै लगाउनु हो, जसले गर्दा कपडाको खिंचाइ विरुद्ध प्रतिरोधको क्षमताको बारेमा सोचिएन। रिभेट बेलायति रहन सक्छ तर कपडा छिद्रको चारैतिर धीरे-धीरे खिंचिरहन्छ। यो विशेष गरी तब समस्याजनक हुन्छ जब कपडा पातलो, ढिलो बुनिएको हुन्छ वा बारम्बार खेचिने बलको सम्पर्कमा हुन्छ। आन्तरिक प्याच, वाशर वा उपयुक्त पृष्ठभूमि संरचना प्रयोग गर्न सकिन्छ, तर यो वास्तविक सामग्री र बलको दिशाका लागि डिजाइन गरिएको हुनुपर्छ।
गलत रिभेट पोस्ट लम्बाइ प्रयोग गर्नु
रिभेट पोस्टको लम्बाइले सबै जोडिएका स्तरहरूको संयुक्त मोटाइसँग मेल खानुपर्छ। धेरै छोटो पोस्टले सुरक्षित जडान बनाउन सक्दैन। धेरै लामो पोस्टले गलत रूपमा विकृत हुन सक्छ वा अस्थिर जडान सिर्जना गर्न सक्छ। यसले ढिलो हार्डवेयर, असमान क्यापहरू वा अस्थिर जडान शक्तिको परिणाम दिन सक्छ। क्रेताहरूले नमूना विकासको समयमा पूर्ण सामग्री स्ट्याकको पुष्टि गर्नुपर्छ, क्याप व्यासमात्रको आधारमा रिभेट छान्नु हुँदैन।
सजावटहरू कपडाको किनारासँग धेरै नजिक राख्नु
सिलाइ र रिभेट दुवै छेउमा धेरै नजिक राख्दा असफल हुन सक्छन्। सिलाइको लागि, छेउबाट पर्याप्त दूरी नहुँदा कपडाले सिलाइबाट टाढा झर्न सक्छ। रिभेटको लागि, छेउमा धेरै नजिक बनाइएको छिद्रले खिचाइ बल बर्दन गर्न पर्याप्त सामग्री छोड्दैन। सही दूरी कपडाको प्रकार, हार्डवेयरको आकार, सिलाइको अतिरिक्त कपडा र जोडको ज्यामितिमा निर्भर गर्दछ। प्रत्येक टोट ब्यागको लागि एउटै छेउ-दूरी माप उपयुक्त हुँदैन।
ब्यागको आकारको प्रभावलाई बेवास्ता गर्नु
ठूलो टोट ब्यागले सानो ब्यागभन्दा धेरै वस्तुहरू बोक्न सक्छ, तर यसको ठूलो आयामले थप यान्त्रिक तनाव पनि सिर्जना गर्न सक्छ। चौडा ब्यागमा गहिरो गसेट हुँदा ह्याण्डल र तल्लो कुनामा धेरै लिभरेज अनुभव गर्न सकिन्छ। यदि ब्याग भारी वस्तुहरूको लागि डिजाइन गरिएको छ भने, ह्याण्डल जोड, पार्श्व सिलाइ र तल्लो निर्माण एकै साथ विकास गर्नुपर्छ। रिभेट वा सिलाइ पङ्क्तिहरूको संख्या मात्र बढाउनुले समग्र डिजाइन अनुपयुक्त हुँदा उत्पन्न संरचनात्मक समस्याको समाधान गर्न सक्दैन।
सजावटी प्रबलनलाई संरचनात्मक प्रबलनको रूपमा व्यवहार गर्नु
केही ब्यागहरूमा दृश्यमान X-आकारको सिलाइ वा धातुका रिभेटहरू सजावटको लागि मुख्यतया समावेश गरिएको हुन्छ। यी विवरणहरूले भारी कार्यको निर्माण जस्तै देखिन सक्छ, तर आवश्यक यान्त्रिक प्रदर्शन प्रदान गर्दैन। उदाहरणका लागि, सजावटी रिभेटको पोस्ट निर्माण संरचनात्मक रिभेटभन्दा फरक हुन सक्छ। त्यस्तै, सजावटी सिलाइमा उपयुक्त धागो प्रयोग गरिएको हुँदैन वा आवश्यक जोड आयामहरू पूर्ण गरिएको हुँदैन। खरिददारहरूले कुन कम्पोनेन्टहरू भार बोएको लागि डिजाइन गरिएका छन् र कुनहरू मुख्यतया सजावटको लागि समावेश गरिएका छन् भन्ने कुरा पुष्टि गर्नुपर्छ।
दोहोरिएको लोडिङलाई विचार नगर्नु
एउटा ब्याग एक पटकको उठाउने परीक्षण बाँच्न सक्छ, तर दोहोरिएको प्रयोगपछि यसको गुणस्तर घट्न सक्छ। धागोमा घर्षण हुन सक्छ, रिभेटहरू ढिलो हुन सक्छन्, र कपडाका छिद्रहरू धीरे-धीरे ठूलो हुन सक्छन्। दैनिक किनमेल वा खुद्रा प्रयोगको लागि डिजाइन गरिएको उत्पादनलाई एकल प्रदर्शनको सट्टामा दोहोरिएको लोडिङको माध्यमबाट मूल्याङ्कन गर्नुपर्छ। परीक्षण विधिले उत्पादनको अपेक्षित सेवा अवस्थालाई प्रतिबिम्बित गर्नुपर्छ।
थोक उत्पादन अघि टोट ब्यागको लोड क्षमता कसरी परीक्षण गर्ने
बी२बी किन्नेहरूका लागि, आपूर्तिकर्ताको मजबुत सिलाइ वा भारी प्रयोगका रिभेटहरूको वर्णनले तयार टोट ब्यागको बोक्ने क्षमता स्थापित गर्न पर्याप्त हुँदैन।
सबैभन्दा उपयोगी प्रमाण वास्तविक उत्पादन निर्माणको परीक्षणबाट प्राप्त हुन्छ।
लोड परीक्षणले ह्यान्डलहरू, जोड बिन्दुहरू, सिलाइहरू र तल्लो प्यानल सहित पूरै ब्यागको मूल्याङ्कन गर्नुपर्छ।
आवश्यक बोक्ने लोड परिभाषित गर्नुहोस्
परीक्षण अघि, निर्धारित बोक्ने आवश्यकता स्थापित गर्नुहोस्।
उदाहरणका लागि, हल्का प्रचारका वस्तुहरूका लागि विकास गरिएको टोट ब्यागका आवश्यकताहरू प्याकेज गरिएको खाद्य पदार्थ र बोतलबन्द उत्पादनहरूका लागि डिजाइन गरिएको पुन: प्रयोग गर्न सकिने किराना ब्यागभन्दा धेरै फरक हुन सक्छन्।
खरिददारहरूले परिभाषित गर्नुपर्छ:
- उद्दिष्ट उत्पादन अनुप्रयोग
- अधिकतम सामग्री वजन
- सामान्य वजन वितरण
- बोक्ने आवृत्ति
- उठाउने अपेक्षित विधि
- थैली पुन: प्रयोगको लागि डिजाइन गरिएको छ कि छैन
चाहिँएको कार्य भार र टुट्ने भार बीचको फरक पनि छुट्याउनु महत्त्वपूर्ण छ।
कार्य भार भनेको सामान्य प्रयोगको समयमा थैलीले बोक्ने अपेक्षित वजन हो।
टुट्ने भार भनेको कुनै घटक वा पूर्ण निर्माणले परिभाषित परीक्षणमा असफल हुने बल वा वजन हो।
यी मानहरू आदान-प्रदान गर्न सकिँदैनन्।
आपूर्तिकर्ताले थैलीको टुट्ने भारलाई दैनिक प्रयोगको लागि सिफारिस गरिएको बोक्ने क्षमता भनेर वर्णन गर्नु हुँदैन।
पूर्ण थैली स्थिर भार परीक्षण गर्नुहोस्
स्थिर भार परीक्षणले निश्चित समयको लागि निश्चित वजन बोक्दा थैलीको प्रदर्शन कस्तो हुन्छ भनेर मूल्याङ्कन गर्दछ।
एउटा व्यावहारिक प्रक्रियामा निम्न कुराहरू समावेश हुन सक्छन्:
- परीक्षण गर्नु अघि तयार ब्यागलाई निरीक्षण गर्नुहोस्।
- प्रयोग गरिएको सामग्री, आकार, ह्याण्डल निर्माण र प्रबलन विधि दर्ता गर्नुहोस्।
- ब्यागभित्र नियन्त्रित वजन राख्नुहोस्।
- वजनलाई उद्देश्य अनुसार वितरण गर्नुहोस्।
- ब्यागलाई सामान्य ह्याण्डल प्रयोग गरेर उठाउनुहोस् वा लट्काउनुहोस्।
- सहमत भएको भारलाई निर्दिष्ट समयसम्म बनाइराख्नुहोस्।
- ह्याण्डल कनेक्सन, सिम, कपडा, रिभेट र तल्लो प्यानललाई निरीक्षण गर्नुहोस्।
- कुनै पनि विकृति वा क्षतिको दर्ता गर्नुहोस्।
उदाहरणका लागि, कुनै क्रेता एउटा टोट ब्यागले परिभाषित अवधिका लागि निर्दिष्ट १० किलोग्रामको कार्य भार बोक्नु पर्ने अनुरोध गर्न सक्छ।
यो एउटा उदाहरणको परियोजना आवश्यकता हो, सबै टोट ब्यागहरूको लागि सार्वभौमिक मापदण्ड होइन।
परीक्षणको अवधि, उठाउने विधि र स्वीकृति मापदण्डहरू उत्पादन अघि सहमत गरिएको हुनुपर्छ।
दोहोर्याउने-उठाउने परीक्षण गर्नुहोस्
एउटा स्थिर परीक्षणले दैनिक प्रयोगको पूर्ण प्रतिनिधित्व गर्दैन।
दोहोर्याउने-उठाउने परीक्षणले समयको साथै विकास हुने समस्याहरू पहिचान गर्न मद्दत गर्न सक्छ।
यो परीक्षणमा सहमत प्रक्रिया अनुसार लोड गरिएको ब्यागलाई बारम्बार उठाउने र ओराल्ने कार्य समावेश छ।
निर्दिष्ट चक्रहरू पछि निम्नको निरीक्षण गर्नुहोस्:
- सिलाइ टुट्ने
- ढिलो धागो
- ह्याण्डलको हराएर जाने
- कपडाको विकृति
- ठूलो रिभेट छिद्रहरू
- ढिलो हार्डवेयर
- सिमको खुलाइ
- स्थायी विकृति
चक्र गणना उत्पादको उद्दिष्ट प्रयोग र परियोजना आवश्यकताहरूलाई प्रतिबिम्बित गर्नुपर्छ।
साप्ताहिक कतिपय पटक प्रयोग गरिने किराना टोट ब्यागले एक पटकको घटनामा वितरण गरिने प्रचार ब्यागभन्दा फरक टिकाउपन लक्ष्यको आवश्यकता पर्न सक्छ।
वास्तविक असफलता स्थानको निरीक्षण गर्नुहोस्
ब्याग कसरी व्यवहार गर्छ भनेर रेकर्ड गर्ने परीक्षण बढी उपयोगी हुन्छ, मात्र पास वा फेल भएको छ कि छैन भनेर मात्र होइन।
| अवलोकित क्षति |
सम्भावित कारण |
सम्भावित डिजाइन समायोजन |
| ह्याण्डलको अन्त्यमा धागो टुट्छ |
अनुपयुक्त धागो वा खराब सिलाइ सुरक्षा |
धागो विशिष्टता र अन्त्य प्रबलनको समीक्षा गर्नुहोस् |
| कपडा सिलाइ लाइनमा फुट्छ |
अत्यधिक छिद्रण वा अपर्याप्त कपडा शक्ति |
सिलाइ घनत्व, जोडाइ क्षेत्र वा प्रबलन समायोजन गर्नुहोस् |
| ह्याण्डल शरीरबाट टाढा खिचिन्छ |
अपर्याप्त जोडाइ लम्बाइ वा खराब भार वितरण |
ह्याण्डल जोडाइ लम्बाइ बढाउनुहोस् |
| रिभेट ढिलो हुन्छ |
गलत पोस्ट लम्बाइ वा सेटिङ दबाव |
रिभेट विशिष्टता र स्थापना प्रक्रिया पुन: जाँच गर्नुहोस् |
| रिभेटको चारैतिर कपडा फुट्छ |
स्थानीय तनाव वा पर्याप्त समर्थन नभएको |
उपयुक्त समर्थन थप्नुहोस् वा रिभेटको स्थान पुनः विचार गर्नुहोस् |
| तल्लो किनारा खुल्छ |
सिमको निर्माण पर्याप्त छैन |
सिमको अनुमति र तल्लो समर्थन पुनः समीक्षा गर्नुहोस् |
| ब्याग धेरै विकृत भएको छ |
समग्र संरचना आवश्यक भारको लागि उपयुक्त छैन |
आयाम, सामग्री र निर्माण पुनः विचार गर्नुहोस् |
यो जानकारी उत्पादन विकास टोलीलाई ब्यागमा समग्र रूपमा अनावश्यक सुदृढीकरण थप्नुभन्दा लक्षित समायोजन गर्न मद्दत गर्छ।
आवश्यक भएमा उपयुक्त प्रयोगशाला परीक्षण प्रयोग गर्नुहोस्
थप औपचारिक गुणस्तर प्रलेखन आवश्यक भएका परियोजनाहरूका लागि क्रेताहरूले सम्बन्धित कपडा परीक्षण विधिहरू विचार गर्न सक्छन्।
ASTM D1683/D1683M ले बुनिएका कपडामा सिलाइ भएका जोडहरूको विफलताको मूल्याङ्कन गर्दछ। यसले जोडमा लाग्ने बलको मूल्याङ्कन गर्दछ जुन जोडको अक्षको लागि लम्बवत् हुन्छ, र यसले कपडाको टुट्ने, सिलाइ धागाको टुट्ने, र जोड फस्ने (स्लिपेज) जस्ता विफलताहरू पहिचान गर्दछ।
जोड टुट्ने सम्मको अधिकतम बल निर्धारण गर्नका लागि स्ट्रिप परीक्षण विधिको प्रयोग गर्ने ISO 13935-1 अर्को प्रासंगिक विधि हो।
यी विधिहरूले सिलाइ भएका जोडहरूको प्रदर्शनबारे उपयोगी जानकारी प्रदान गर्दछन्, तर यीहरूलाई वास्तविक ढंगले टोट ब्याग बोक्दा हुने अवस्थामा पूर्ण ब्यागको परीक्षणको प्रत्यक्ष प्रतिस्थापनको रूपमा लिनु हुँदैन।
जोडको शक्ति परीक्षणले विशिष्ट सिलाइ भएको निर्माणको मूल्याङ्कन गर्दछ। समाप्त ब्यागको भार परीक्षणले सम्पूर्ण उत्पादन कसरी प्रदर्शन गर्दछ भन्ने कुराको मूल्याङ्कन गर्दछ।
रिभेट जोडहरूका लागि, परीक्षण प्रक्रिया उपकरण, सामग्री संयोजन, र अभिप्रेत प्रयोगका आधारमा छान्नु पर्दछ।
खरिददारहरूले यो पनि सम्झनुपर्छ कि परीक्षणको नतिजा मात्र तबै अर्थपूर्ण हुन्छ जब नमूनाको निर्माण, परीक्षणका अवस्थाहरू, र स्वीकृति मापदण्डहरू स्पष्ट रूपमा दस्तावेजीकृत हुन्छन्।
समान अवस्थामा सिलाइ र रिभेटको नमुनाहरूको तुलना गर्नुहोस्
यदि कुनै क्रेता निर्णय गर्न अनिश्चित छ कि कुनै जडान विधि छान्ने हो, सबैभन्दा व्यावहारिक उपाय एउटै मूल ब्याग विशिष्टताको प्रयोग गरेर दुईवटा नमुनाहरू विकास गर्नु हो।
निष्पक्ष तुलना गर्न, निम्नलिखित तत्वहरूलाई एकसमान राख्नुहोस्:
- मुख्य कपडा
- ब्यागको आकार
- हॅन्डल सामग्री
- ह्याण्डलको चौड़ाइ
- हैंडल की लम्बाई
- प्रबलन सामग्री
- निर्धारित वहन भार
मात्र आकलन गरिँदै गरेको जडान निर्माणमा परिवर्तन गर्नुहोस्।
उदाहरणका लागि:
- नमुना क: बक्स-एक्स सिलाइ गरिएको ह्याण्डल जडान
- नमुना ख: उपयुक्त पृष्ठभूमि सहित रिभेट गरिएका ह्याण्डल ट्याबहरू
दुवै नमुनाहरूले समान स्थैतिक र दोहोरिएको उठाउने प्रक्रियाहरूबाट गुज्रिनुपर्छ।
यो तुलनाले अतिरिक्त हार्डवेयरले वास्तविक उत्पादनको लागि मापन योग्य फाइदा प्रदान गर्दछ कि छैन भन्ने कुरा उजागर गर्न सक्छ।
यसले क्रेताहरूलाई फरकले कुनै अतिरिक्त लागत वा दृश्य परिवर्तनको औचित्य निर्धारण गर्न पनि सहयोग गर्छ।
कस्टम टोट ब्याग अर्डरमा सिलाइ र रिभेट प्रबलन कसरी निर्दिष्ट गर्ने
खरिद टोलीहरूका लागि, उत्पादन विशिष्टताहरूले अपेक्षित निर्माणलाई पर्याप्त रूपमा स्पष्ट रूपमा वर्णन गर्नुपर्छ जसले गर्दा विभिन्न उत्पादन ब्याचहरूलाई सुसंगत रूपमा तुलना गर्न सकिन्छ।
केवल "प्रबलित ह्याण्डल" भन्ने विशिष्टता व्याख्या गर्नका लागि धेरै ठाउँ छोड्छ।
त्यसैको सट्टा, क्रेताहरूले मुख्य घटकहरू परिभाषित गर्नुपर्छ र नमूना स्वीकृति गर्दा निर्माण पुष्टि गर्नुपर्छ।
सिउन गरिएका ह्याण्डल संलग्नताका प्रमुख विशिष्टताहरू
| विशिष्टता |
खरिददारहरूले के पुष्टि गर्नुपर्छ |
| हॅन्डल सामग्री |
सुत्की वेबिङ, पोलिएस्टर वेबिङ, आफैंको कपडाको ह्याण्डल, वा अर्को सामग्री |
| ह्याण्डलको चौड़ाइ |
वास्तविक पूर्ण चौडाइ |
| जोड लम्बाइ |
ह्याण्डलले ब्यागको शरीरमा कति तल सम्म फैलिएको छ |
| स्टिच प्याटर्न |
सिधा, डबल, बक्स, बक्स-एक्स, वा बार्ट्याक प्रबलन |
| थ्रेड |
सामग्रीका लागि उपयुक्त धागोको प्रकार र शक्ति |
| टाँकाको घनत्व |
सहमत उत्पादन विशिष्टता |
| बलियो बनाउने प्याच |
सामग्री, आकार र स्थिति |
| किनारा दूरी |
सिलाइ रेखा र कपडाको किनाराबीचको दूरी |
| सिम अनुमति |
ह्याण्डल र ब्याग प्यानलको लागि आवश्यक अनुमति |
| परीक्षण |
सिलाइको स्थिरता, ढिलो धागा, छोडिएका सिलाइहरू र कपडामा क्षति |
यी विवरणहरूले स्वीकृत नमूना र बल्क उत्पादनमा एउटै संलग्न निर्माण प्रयोग गर्न सहयोग गर्दछ।
रिभेट संलग्नताका लागि मुख्य विशिष्टताहरू
| विशिष्टता |
खरिददारहरूले के पुष्टि गर्नुपर्छ |
| रिभेट प्रकार |
एकल-ढाक्ने, द्वैध-ढाक्ने, नलाकार, अर्ध-नलाकार वा ठोस |
| धातु सामग्री |
वास्तविक धातु संरचना |
| सतहको समापन |
निकल, प्राचीन पित्तल, गनमेटल वा अन्य निर्दिष्ट परिष्करण |
| टॉपीको व्यास |
दृश्यमान क्याप मापन |
| पोस्ट व्यास |
शङ्क मापन |
| पोस्ट लम्बाइ |
कुल सामग्री मोटाइसँग संगतता |
| पिछला हिस्सा |
वाशर, प्रबलन प्लेट, वा अन्य सहायता |
| इनस्टॉलेशन स्थिति |
कपडाको किनाराबाट र नजिकैको सिटिङबाट दूरी |
| सेटिङ गुणस्तर |
ढिलोपन, विकृति, वा तीव्र किनारा छैन |
| जंग प्रतिरोध |
उद्देश्यित अवस्थाका लागि उपयुक्त प्रदर्शन |
| परीक्षण |
स्थायी स्थिति, सुरक्षित जडान र कपडाको अवस्था |
निजी-लेबल उत्पादनहरूका लागि, हार्डवेयरको समाप्ति र एकरूपता पनि महत्वपूर्ण ब्राण्ड आवश्यकताहरू हुन सक्छन्।
आफ्नो ब्याग आपूर्तिकर्तालाई सोध्नुपर्ने प्रश्नहरू
कस्टम टोट ब्यागको नमूना स्वीकृत गर्नुभन्दा अघि, खरिदकर्ताहरूले सोध्नुपर्छ:
- कुन ह्याण्डल जडान विधि प्रयोग गरिँदैछ?
- सिलाइ वा हार्डवेयर मुख्य भार बोक्ने लागि डिजाइन गरिएको छ?
- ह्याण्डल जडानको पछाडि आन्तरिक सुदृढीकरण प्याच छ?
- कुन धागो र सिलाइ पैटर्न प्रयोग गरिएको छ?
- यदि रिभेटहरू समावेश छन् भने, तिनीहरूको सामग्री र आकार के हो?
- रिभेटको पोस्ट लम्बाइ कसरी सामग्रीको मोटाइसँग मिलाइएको छ?
- समाप्त ब्यागलाई आवश्यक बोक्ने भारमा परीक्षण गरिएको छ?
- नमुना प्रस्तावित बल्क उत्पादन निर्माणको प्रतिनिधित्व गर्दछ?
- भार र दोहोर्याउने प्रयोगका परीक्षणहरूका लागि स्वीकृति मापदण्ड के हुन्?
यी प्रश्नहरूले एउटा उत्पादनलाई, जुन सिर्फ बलियो देखिन्छ र एउटा निर्धारित कार्यात्मक आवश्यकताको आधारमा विकास गरिएको उत्पादनबीच फरक पार्न मद्दत गर्दछ।
पूर्व-उत्पादन नमुना स्वीकृतिको महत्त्व किन हुन्छ?
बल्क निर्माण सुरु भएको अघि संलग्नता विधिलाई पुष्टि गर्नुपर्छ।
पूर्व-उत्पादन नमुनाले खरिदकर्ताहरूलाई वास्तविक ह्याण्डल निर्माण, सिलाइको गुणस्तर, हार्डवेयरको स्थान, प्रबलन पर्तहरू र समग्र उपस्थितिलाई निरीक्षण गर्न अनुमति दिन्छ।
यदि परिवर्तन आवश्यक छन् भने, उत्पादन विशिष्टता अन्तिम रूप दिइनु अघि तिनीहरू गर्न सकिन्छ।
यो विशेष रूपमा महत्त्वपूर्ण छ जब उत्पादनमा कस्टम रिभेटहरू, विशेष धातुको फिनिस, चमड़ाका ट्याबहरू वा सिलाइ र हार्डवेयरको संयोजन प्रयोग गरिन्छ।
ठूला अर्डरहरूका लागि, स्वीकृत नमुनाले उत्पादन कार्यक्षमता र निरीक्षणको लागि सन्दर्भको रूपमा काम गर्नुपर्छ।
लागत, उत्पादन कार्यक्षमता, र अनुकूलन विचारहरू
प्रबलन पद्धतिले उत्पादन लागत र उत्पादन योजना पनि प्रभावित गर्छ।
बी२बी किन्नेहरूका लागि, सबैभन्दा कम लागतको संलग्नता पद्धति उत्पादनको पूर्ण जीवनचक्रमा सबैभन्दा आर्थिक विकल्प हुँदैन।
उपयुक्त निर्माणले कार्यात्मक आवश्यकता, बाह्य रूप, उत्पादन कार्यक्षमता, र लक्षित मूल्य निर्धारण बीच सन्तुलन कायम गर्नुपर्छ।
सिउँदैको लागत
सिउँदै धेरै कपडाका टोट ब्याग निर्माणमा पहिले नै एक आवश्यक प्रक्रिया हो।
उपयुक्त प्रबलित सिउँदै पैटर्न थप्दा सिउँदै समय बढ्न सक्छ, तर यसलाई प्रायः विद्यमान उत्पादन कार्यप्रवाहमा एकीकृत गर्न सकिन्छ।
लागत निम्न कुरामा निर्भर गर्दछ:
- सिउँदै पङ्क्तिहरूको सङ्ख्या
- सिउँदै पैटर्नको जटिलता
- थ्रेड विशिष्टता
- अतिरिक्त कपडाका स्तरहरू
- सिउँदै मेसिनका आवश्यकताहरू
- उत्पादन मात्रा
- संचालक समय
सरल डबल-स्टिच्ड ह्याण्डल जडान सापेक्ष रूपमा सजिलो हुन सक्छ, जबकि अधिक जटिल तह बनाउने निर्माणले अतिरिक्त ह्याण्डलिङ र सिउइँग कार्यहरूको आवश्यकता पर्न सक्छ।
रिभेट लागत
रिभेटहरूले अतिरिक्त सामग्री र स्थापना आवश्यकताहरू परिचय गर्छन्।
यसको लागत निम्नमा निर्भर गर्दछ:
- धातु किसिम
- रिभेटको आकार
- सतहको समापन
- अनुकूलन आवश्यकताहरू
- प्रति ब्याग रिभेटको संख्या
- स्थापना उपकरण
- श्रम र निरीक्षण समय
विशेष फिनिसहरू वा कस्टमाइज्ड हार्डवेयरहरूले पनि अतिरिक्त विकास र स्रोत खोजीको आवश्यकता पर्न सक्छ।
साना ब्यागहरू वा धेरै संलग्नता बिन्दुहरू भएको डिजाइनका लागि, अतिरिक्त हार्डवेयरले एकाइ लागतमा स्पष्ट प्रभाव पार्न सक्छ।
समग्र लागतको तुलना गर्दै
| लागत कारक |
सिलाइ |
रिभेटहरू |
| मुख्य सामग्रीहरू |
सिउँदै धागो र सम्भावित प्रबलन कपडा |
धातु हार्डवेयर र सम्भावित पृष्ठभूमि |
| उत्पादन उपकरण |
सिलाई मेसिन |
रिभेट सेटिङ औजार वा मेसिनहरू |
| श्रम |
सिउँदै र निरीक्षण |
हार्डवेयरको स्थिति निर्धारण, सेटिङ र निरीक्षण |
| डिजाइन परिवर्तनहरू |
प्रायः सिउँदै विशिष्टताहरू मार्फत समायोजन गर्न सजिलो हुन्छ |
फरक हार्डवेयर वा स्थापना समायोजनको आवश्यकता पर्न सक्छ |
| उपस्थिति विकल्पहरू |
धागोको रङ्ग र सिलाइ प्याटर्न |
धातुको समाप्ति, क्याप शैली र हार्डवेयरको आकार |
| रखरखावका कुराहरू |
धागोको घिसिएर जाने र सिलाइको मर्मत |
हार्डवेयरको ढिलो पर्ने, क्षरण वा प्रतिस्थापन |
वास्तविक लागत तुलना एकल घटकको मूल्यभन्दा भन्दा पूर्ण निर्माणमा आधारित हुनुपर्छ।
उदाहरणका लागि, ठूलो प्रबलन प्याच र जटिल सिलाइ आवश्यक पार्ने डिजाइन सधैं उपयुक्त रिभेट कनेक्सन प्रयोग गर्ने डिजाइनभन्दा सस्तो हुँदैन।
त्यस्तै, आवश्यक नभएको टोट ब्यागमा धातुका रिभेटहरू थप्नाले व्यावहारिक प्रदर्शनमा सुधार नगरी लागत बढाउन सक्छ।
व्यावहारिक सिफारिसहरू: विभिन्न टोट ब्याग परियोजनाहरूका लागि उपयुक्त निर्माण छान्ने
प्रत्येक टोट ब्यागका लागि सर्वोत्तम काम गर्ने सार्वभौमिक प्रबलन विधि छैन।
तलका उदाहरणहरूले किन्दाजनहरूले उत्पादन आवश्यकताहरूमा आधारित निर्णय गर्न कसरी सक्छन् भन्ने कुरा देखाउँछन्।
मानक प्रचारात्मक सुती टोट
सामान्य आवश्यकताहरू:
- हल्का देखि मध्यम वजनको सुती कपडा
- तुलनात्मक रूपमा सरल निर्माण
- मुद्रित ब्राण्ड लोगो
- कहिलेकाहीँ प्रयोग
- लागत-सचेत बल्क उत्पादन
सुझावित निर्माण:
सिधा वा डबल सिलाइको प्रयोग गरेर उपयुक्त सिलिएको ह्याण्डल जडान।
जडानले निर्धारित बोक्ने भारको लागि पर्याप्त लम्बाइ र पर्याप्त सिलाइ अनुमति हुनुपर्छ।
धातु रिभेटहरू सामान्यतया आवश्यक भन्दा वैकल्पिक हुन्छन्।
भारी क्यानभास शपिङ टोट
सामान्य आवश्यकताहरू:
- बारम्बार शपिङ प्रयोग
- भारी प्याकेज गरिएका सामानहरू
- ठूलो बोक्ने क्षमता
- टिकाउ ह्याण्डल कनेक्सनहरू
- बारम्बार उठाउने र अनलोड गर्ने
सुझावित निर्माण:
बक्स स्टिचिङ वा बक्स-एक्स स्टिचिङ उपयुक्त प्रबलन सामग्रीसँग मिलाएर।
लामो ह्याण्डल जडानले खिचाइ बललाई शरीरको विस्तृत क्षेत्रमा वितरण गर्न सहयोग गर्न सक्छ।
तल्लो र पार्श्व सिमहरूलाई पनि निर्धारित भार अन्तर्गत मूल्याङ्कन गर्नुपर्छ।
प्रीमियम डेनिम वा क्यानभास फैशन टोट
सामान्य आवश्यकताहरू:
- विशिष्ट सामग्रीको उपस्थिति
- अधिक विस्तृत हार्डवेयर
- उच्चतर धारणा गरिएको उत्पादन मूल्य
- दैनिक प्रयोगमा बारम्बार प्रयोग गरिने
सुझावित निर्माण:
सिलाइ सँग जोडिएको ह्याण्डल अट्याचमेन्ट जुन चयनित रिभेटहरू वा प्रबलित ह्याण्डल ट्याबहरूसँग संयोजित छ।
यसले डिजाइनलाई सिलाइको विस्तृत अट्याचमेन्ट क्षेत्र कायम राख्न दिन्छ जबकि उचित ठाउँमा धातु विवरहरू समावेश गर्न सकिन्छ।
चमड़ा-सजाएको रिटेल टोट
सामान्य आवश्यकताहरू:
- चमड़ा वा कृत्रिम चमड़ा ह्याण्डल घटकहरू
- क्यानभास वा कपड़ाको शरीर
- प्रीमियम उपस्थिति
- विभिन्न सामग्रीहरू बीच सुरक्षित अट्याचमेन्ट
सुझावित निर्माण:
उपयुक्त रिवेट प्रबलन सँगै सिलाइ गरिएको ह्याण्डल ट्याबहरू, जहाँ सामग्रीको मोटाइले यसलाई समर्थन गर्दछ।
नमुना लिने समयमा ब्याकिङ संरचना र रिवेटको आकार पुष्टि गर्नुपर्छ।
हल्का भाँचिने टोट ब्याग
सामान्य आवश्यकताहरू:
- उत्पादनको हल्का वजन
- सघटित मोड्ने
- न्यूनतम हार्डवेयर
- सजिलो भण्डारणका लागि
- पुन: प्रयोज्य बोक्ने कार्य
सुझावित निर्माण:
उपयुक्त प्रबलन क्षेत्र सँगै सिलाइ गरिएको जडान।
रिवेटहरू प्रायः अनावश्यक हुन्छन् किनभने तिनीहरूले वजन थप्छन् र भाँच्ने कार्यमा बाधा पुर्याउन सक्ने कठोर बिन्दुहरू सिर्जना गर्छन्।
प्रश्नोत्तर
टोट ब्यागमा सिलाइ रिवेटभन्दा बलियो हुन्छ कि?
कुनै पनि विधि सार्वभौमिक रूपमा बलियो छैन। सिलाइले तुलनात्मक रूपमा ठूलो जडान क्षेत्रमा खेच बललाई वितरण गर्न सक्छ, जबकि रिवेटहरू स्थानीय यान्त्रिक जडानहरू सिर्जना गर्छन्। परिणाम कपडाको शक्ति, धागाको गुणस्तर, सिलाइ निर्माण, रिवेटको आकार, ब्याकिङ सामग्री र स्थापना गुणस्तरमा निर्भर गर्दछ।
टोट ब्यागमा सिलाइ र रिवेट दुवै प्रयोग गर्नुपर्छ?
उच्च-गुणस्तरको क्यानभास, डेनिम र चमड़ा-सजाएका ब्यागहरूका लागि संकर (हाइब्रिड) निर्माण प्रयोग गर्न सकिन्छ। सिलाईले विस्तृत जोडाउने क्षेत्र प्रदान गर्न सक्छ, जबकि रिभेटहरूले स्थानीय यान्त्रिक धारण थप्छन्। तर, दुवै विधिहरू सही स्थितिमा राख्नु आवश्यक छ र पूर्ण निर्माण परीक्षण गर्नुपर्छ।
धेरै सिलाईहरूले सधैं टोट ब्यागको भार क्षमता बढाउँछ?
होइन। अतिरिक्त सिलाईहरूले धेरै जोडाउने बिन्दुहरू प्रदान गर्न सक्छन्, तर अत्यधिक सुई प्रवेशले केही कपडाहरूको शक्ति कम गर्न सक्छ। उपयुक्त सिलाई घनत्व र पैटर्न सामग्री, धागो र जोडाउने डिजाइनमा निर्भर गर्दछ। सामान्यतया, सही स्थितिमा राखिएको प्रबलन संरचना सिलाईहरूको संख्या मात्र बढाउनुभन्दा धेरै महत्त्वपूर्ण हुन्छ।
भारी वजनको क्यानभासले सधैं उच्च भार क्षमता हुन्छ?
आवश्यक छैन। कपडाको तौल एउटा मात्र कारक हो। ह्यान्डल लगाउने, सिलाई निर्माण गर्ने, सुदृढीकरण गर्ने, सिलाईको गुणस्तर र झोलाको आयामले समाप्त उत्पादनको प्रदर्शनमा प्रभाव पार्छ। एकजनाले आफ्नो जीवनसाथीलाई कसरी मदत गर्न सक्छ?
के नाइटहरू धुने योग्य टोटे बैगहरूको लागि उपयुक्त छन्?
तिनीहरू हुन सक्छन्, जबसम्म धातु सामग्री र सतह फिनिश अपेक्षित सफाई अवस्थाको लागि उपयुक्त छन्। यो पनि जाँच गर्नुपर्छ कि बारम्बार धुनेले हार्डवेयर, वरिपरिको कपडा, वा सुदृढीकरण संरचनालाई असर गर्छ कि गर्दैन। हेरचाह निर्देशनहरू थोक उत्पादन अघि स्थापित गर्नुपर्छ।
निष्कर्ष
सिलाई र नाइट सुदृढीकरणले टोट बैग निर्माणमा फरक फाइदा प्रदान गर्दछ।
सिलाइ धेरैजुला कपडाको आधारमा बनेका झोलाहरूको लागि अधिक लचिलो समाधान हो किनभने यसले ह्याण्डलहरूलाई तुलनात्मक रूपमा ठूलो क्षेत्रमा सुरक्षित गर्न सक्छ र विभिन्न कपडा निर्माणहरूसँग सजिलै एकीकृत हुन सक्छ। बक्स सिलाइ, बक्स-एक्स सिलाइ, डबल सिलाइ र बार्ट्याक प्रबलन सबै उचित डिजाइन गरिएमा विश्वसनीय ह्याण्डल कनेक्सनमा योगदान पुर्याउँछन्।
रिभेटहरूले फरक दृष्टिकोण प्रदान गर्छन्। यी स्थानीय यान्त्रिक फास्टनिङ प्रदान गर्छन् र चमडका ट्याबहरू, डेनिम विवरहरू, स्तरीकृत क्यानभास निर्माणहरू र चयनित प्रीमियम डिजाइनहरूको लागि उपयोगी हुन सक्छन्। तथापि, यीहरूको प्रभावकारिता आसपासको सामग्री, पृष्ठभूमि समर्थन र स्थापना गुणस्तरमा निर्भर गर्दछ।
धेरै कस्टम टोट झोलाहरूको लागि उत्तम समाधान केवल एउटा विधिलाई अर्कोभन्दा छान्नु मात्र होइन। यो उद्देश्यपूर्ण बोक्ने भार, कपडा, ह्याण्डल डिजाइन, उपस्थिति र उत्पादन आवश्यकताहरूसँग मिल्ने जोडाउने संरचना छान्नु हो।
एटी INITI , कस्टम टोट ब्याग विकासलाई सामग्री छनौट, आयामहरू, ह्याण्डल निर्माण, सिलाइ, प्रबलन, हार्डवेयर, र ब्रान्डिङ विवरणहरूको आधारमा समायोजित गर्न सकिन्छ। नमुना विकासको समयमा यी विशिष्टताहरू पुष्टि गरेर, किन्ने व्यक्तिहरूले व्यावहारिक ढुलाइ प्रदर्शन र आफ्नो लक्षित उत्पादन स्थिति र बजेट दुवैसँग सन्तुलन गर्ने टोट ब्यागहरू निर्माण गर्न सक्छन्।
सबैभन्दा विश्वसनीय टोट ब्याग धेरै सिलाइहरू वा सबैभन्दा ठूलो रिभेटहरू भएको ब्याग होइन। यो त्यो ब्याग हो जसको सम्पूर्ण निर्माण यसरी डिजाइन गरिएको छ र परीक्षण गरिएको छ जसरी यसलाई वास्तवमा प्रयोग गरिने छ।
सम्बन्धित उत्पादनहरू
सम्बन्धित ब्लग लेखहरू


 गर्म समाचार