Athùng Tote có thể trông đơn giản, nhưng khả năng mang vật nặng của nó phụ thuộc vào nhiều yếu tố hơn là độ bền của vải. Một trong những quyết định cấu trúc quan trọng nhất là cách gắn quai xách vào thân túi. Ngay cả khi hai chiếc túi tote sử dụng cùng loại vải canvas, cùng kích thước và cùng loại dây quai, sự khác biệt trong phương pháp gắn kết cũng có thể dẫn đến hiệu suất mang vác rất khác nhau.
Hai phương pháp phổ biến là gắn quai bằng đường may và gia cố bằng đinh tán kim loại. Việc khâu nối quai với vải được thực hiện qua nhiều lần xuyên kim và chỉ qua các lớp vật liệu, trong khi đinh tán giữ chặt nhiều lớp vật liệu lại với nhau bằng lực cơ học. Cả hai phương pháp đều được sử dụng rộng rãi trong sản xuất túi, nhưng chúng phân bố lực theo cách khác nhau, có mức độ rủi ro hỏng hóc khác nhau và phù hợp với các thiết kế sản phẩm khác nhau.
Đối với các thương hiệu và đội ngũ mua hàng tùy chỉnh túi tote, việc lựa chọn giữa các phương pháp này không đơn thuần là quyết định phương pháp nào trông chắc chắn hơn. Đinh tán có thể cung cấp thêm độ an toàn cơ học, nhưng không tự động ngăn vải xung quanh bị rách. Tương tự, đường may gia cố có thể tạo ra diện tích gắn kết lớn, nhưng hiệu suất của nó vẫn phụ thuộc vào chất lượng chỉ, vị trí mũi may, tình trạng vải và độ chính xác trong quá trình gia công.
Lựa chọn phù hợp phụ thuộc vào tải trọng dự kiến mang theo, tần suất sử dụng, sự kết hợp vật liệu, vẻ ngoài sản phẩm và yêu cầu sản xuất.
Hướng dẫn này phân tích cách gia cố bằng đường may và đinh tán ảnh hưởng đến khả năng chịu tải của túi tote, so sánh ưu điểm và hạn chế về mặt cấu trúc của hai phương pháp, giải thích các điểm hư hỏng thường gặp và đưa ra các khuyến nghị thực tiễn dành cho người mua đang phát triển túi tote theo yêu cầu riêng cho các ứng dụng bán lẻ, quảng bá, siêu thị và nhãn hiệu riêng.
Cơ học cấu trúc của việc truyền tải tải trọng lên quai xách
Khi một túi tote có tải được nâng lên, lực hấp dẫn kéo các vật bên trong xuống dưới, ép vào đáy và các vách bên dưới của túi. Lực căng cơ học này lan truyền lên trên dọc theo thân túi và tập trung mạnh nhất tại các vùng gắn quai trước khi truyền đến tay hoặc vai người dùng.
Đường truyền tải cơ học tuân theo một trình tự trực tiếp:
- Trọng lượng nội dung : Tạo ra lực hấp dẫn hướng xuống và áp lực ngang tác động lên đáy và thành bên.
- Tấm thân xe : Các sợi vải truyền lực kéo lên trên dọc theo chiều dọc (warp) và chiều ngang (weft) của cấu trúc dệt.
- Giao diện gắn quai : Vùng chuyển tiếp then chốt nơi lực kéo hướng lên gặp thân túi. Đây là khu vực có nguy cơ hư hỏng cao nhất.
- Dây đeo quai : Các dây đeo bằng dây dù hoặc da tiếp nhận toàn bộ tải đã được tập trung và truyền tải đến người dùng.
Vùng gắn quai như một vùng truyền lực chính
Đan tay hiếm khi vỡ trước. Một dây đai vải bông hoặc polyester tiêu chuẩn với chiều rộng 3,8 cm (1,5 inch) thường có độ bền gãy kéo độc lập vượt quá 100 kg.
Tuy nhiên, kết nối giữa dây thừng và tấm túi là một điểm chuyển đổi căng thẳng quan trọng. Nếu một dây đeo nặng được gắn vào một thân vải nhẹ chỉ với một đường may ngắn, vải hoặc sợi sẽ bị hỏng lâu trước khi dây đeo đạt đến giới hạn vật lý.
Một kết nối tay cầm được thiết kế tốt phải chuyển lực kéo ra khỏi các điểm cô lập và phân phối nó trơn tru trên một phần bền vững, được tăng cường của vải chính.
Trọng lượng tĩnh so với tải cú sốc động
Mang túi trong thế giới thực liên quan đến chuyển động liên tục thay vì giữ tĩnh. Việc mang theo trong thế giới thực giới giới giới thiệu một số biến cơ học:
- Va đập động : Đi bộ, lắc lư và nâng đột ngột làm tăng gấp 1,5 đến 2 lần trọng lượng tĩnh của nội dung.
- Kéo ra khỏi trung tâm khi người dùng cầm túi chỉ bằng một quai xách hoặc khi vật phẩm bên trong dịch chuyển, một vùng gắn kết chịu gần như 100% toàn bộ lực căng khi mang.
- Lực căng góc việc nâng túi hướng ra ngoài hoặc đeo túi trên lớp áo khoác dày sẽ tạo ra lực bóc tách góc lên mép trên của đường may hoặc đinh tán, thay vì lực cắt thuần theo phương thẳng đứng.
Nguy cơ khoan lỗ quá mức
Một quan niệm sai lầm phổ biến trong sản xuất túi là việc tăng số lượng chi tiết cố định sẽ tự động làm mạnh hơn mối nối.
Trên thực tế, mỗi lần kim đâm xuyên và mỗi lỗ đinh tán được đục đều làm mất đi hoặc dịch chuyển các sợi cấu trúc trong vải nền. Khi các mũi khâu được đặt quá dày (ví dụ: trên 12 mũi trên một inch) hoặc khi nhiều đinh tán được đặt quá gần nhau, chúng hoạt động giống như một dải xé sẵn. Dưới tải trọng lớn, vải đơn giản bị rách dọc theo hàng lỗ.
Các dạng hư hỏng cấu trúc thường gặp ở túi xách kiểu tote
Hiểu rõ cách thức và nguyên nhân khiến các điểm gắn quai xách bị hỏng giúp các nhà phát triển sản phẩm xác định được nguyên nhân gốc.
| Vị trí hư hỏng |
Triệu chứng thị giác |
Nguyên nhân gốc rễ |
Hiệu chỉnh kỹ thuật |
| Đường may |
Chỉ bị đứt, tuột hoặc bung ra |
Độ bền kéo của chỉ thấp, mài mòn do ma sát hoặc khâu cố định cuối đường may không tốt |
Nâng cấp lên chỉ polyester có lớp phủ (Tex 60–80) và cố định chắc tất cả các đầu đường may |
| Vải dọc theo đường may |
Vải rách sạch dọc theo các lỗ kim |
Hiệu ứng đâm thủng vải do mật độ đường may quá cao |
Giảm mật độ đường may xuống còn 7–9 mũi/inch; tăng diện tích bề mặt gắn kết |
| Vùng gắn quai xách |
Toàn bộ tay cầm bị bong ra, làm rách một mảng vải bố |
Khu vực gắn phụ kiện nhỏ hoặc thiếu lớp lót bên trong |
Kéo dài phần tay cầm chồng lên thân túi xuống dưới; chèn miếng gia cố bên trong |
| Phần cứng rivet |
Đinh tán bật ra, trục gãy hoặc nắp lỏng lẻo |
Chiều dài thân đinh không đúng, hợp kim yếu hoặc áp lực tán không phù hợp |
Chọn chiều dài trục đinh tán phù hợp với tổng độ dày vật liệu; sử dụng khuôn tán đã hiệu chuẩn |
| Vải xung quanh đinh tán |
Vải giãn ra, kéo dài hoặc rách xung quanh lỗ đinh |
Ứng suất cắt tập trung mà không có lớp đỡ hỗ trợ đầy đủ |
Thêm vòng đệm kim loại hoặc miếng đệm gia cố đặc bên trong |
| Viền trên |
Gấu trên bị sờn, cuộn xuống dưới hoặc nứt |
Độ gấp quá hẹp hoặc thiếu dải gia cố bên trong |
Tăng độ gấp mép trên lên ít nhất 3,0 cm và sử dụng kỹ thuật may mép gấp |
| Mối nối đáy và cạnh bên |
Góc đáy bị bung hoặc mối nối cạnh bên bị tách ra |
Đường may dư quá hẹp hoặc lắp ráp bằng một đường may đơn |
Sử dụng kỹ thuật may kiểu Pháp, may viền hoặc may phẳng dạng hai đường may chồng lấp |
Cách đường may gia cố quai túi vải
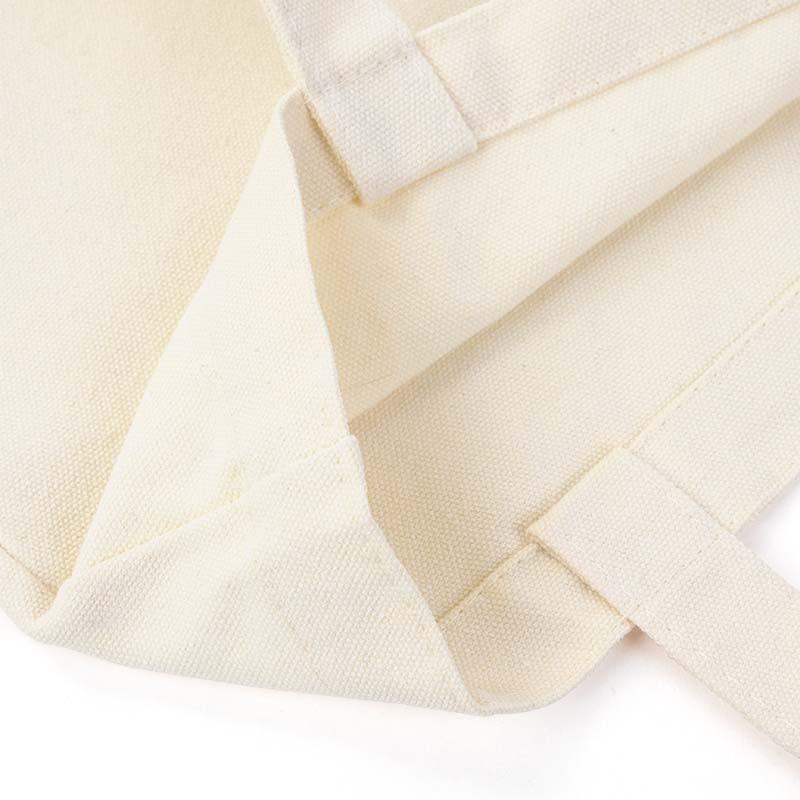
Đường may là một trong những phương pháp phổ biến nhất để gắn quai vào túi vải. Phương pháp này tạo ra liên kết bằng cách luồn chỉ may xuyên qua quai và thân túi, hình thành một loạt các mũi may đan xen hoặc được cố định theo cách khác.
Khác với một chi tiết cố định cơ học đơn lẻ, đường may có thể tạo ra diện tích gắn kết tương đối lớn. Quai có thể được cố định dọc theo các mép của nó, xuyên suốt chiều rộng của nó hoặc bằng sự kết hợp của các kiểu may.
Tính linh hoạt này khiến kỹ thuật may phù hợp với nhiều loại cấu trúc túi vải khác nhau.
Cách thức hoạt động của phần gắn quai may
Khi một quai được may lên túi tote, chỉ may truyền lực giữa vật liệu làm quai và tấm thân túi.
Khi nâng túi lên, chỉ may chịu lực kéo và vải xung quanh chịu ứng suất cục bộ quanh các lỗ kim.
Hiệu suất của mối nối phụ thuộc vào nhiều yếu tố:
- Loại và kiểu đường may
- Độ bền và độ tương thích của chỉ may
- Mật độ mũi khâu
- Chiều dài và chiều rộng phần gắn
- Lượng dư đường may
- Số lớp vải
- Độ dày vải và khả năng chống rách
- Chất lượng và độ đồng đều của quá trình may
Một phần gắn may được thiết kế đúng cách có thể phân tán lực trên nhiều đường may thay vì tập trung tại một điểm nối cơ học nhỏ.
Tuy nhiên, các đường may phải được đặt ở vị trí chính xác và vải phải đủ bền để chịu được lực truyền qua chúng.
Các phương pháp may thông dụng để gia cố quai túi tote
Các kiểu may khác nhau phục vụ những mục đích cấu trúc khác nhau. Các phương pháp sau đặc biệt phù hợp khi phát triển túi tote có quai được gia cố.
A. May đường thẳng
May đường thẳng là một phương pháp may cơ bản, trong đó các mũi may chạy thành một đường liên tục.
Phương pháp này thường được dùng để cố định quai dây dệt, quai vải và mép vật liệu gấp lại.
Đối với túi tote, việc may đường thẳng có thể được thực hiện bằng một hoặc nhiều hàng song song dọc theo khu vực gắn quai.
Ưu điểm:
- Kết cấu đơn giản và sản xuất hiệu quả
- Hiện diện sạch sẽ, không gây chú ý
- Phù hợp với nhiều loại vải như bông, vải bố và polyester
- Dễ kiểm tra trong quá trình kiểm soát chất lượng
- Có thể tạo ra liên kết hiệu quả khi vùng may đủ dài
Hạn Chế:
- Một đường may ngắn đơn lẻ có thể tập trung lực kéo.
- Điểm bắt đầu và kết thúc của đường may có thể trở nên dễ hư hỏng nếu sợi chỉ không được cố định đúng cách.
- Hiệu suất phụ thuộc rất nhiều vào kích thước liên kết và chất lượng vải.
Nhiều hàng may song song có thể cải thiện việc phân bố lực, nhưng chúng phải được đặt với khoảng cách phù hợp và khoảng cách thích hợp từ mép vải.
Đường may thẳng thường phù hợp cho túi xách loại nhẹ đến trung bình và các thiết kế mà vùng gắn quai có diện tích bề mặt đủ lớn.
B. May kép
May kép thường đề cập đến hai hàng may song song cố định cùng một khu vực cấu tạo.
Phương pháp này cung cấp thêm một đường liên kết và có thể giúp ngăn chặn mối nối bị bung ra khi một hàng may bị hư hại.
Ví dụ, tay cầm bằng vải bông có thể được cố định bằng hai hàng đường may song song dọc theo chiều dài điểm gắn kết.
Ưu điểm:
- Cung cấp độ an toàn bổ sung cho điểm gắn kết
- Giúp phân tán lực căng trên nhiều hơn một đường may
- Mang lại vẻ ngoài tương đối gọn gàng
- Phù hợp cho túi mua sắm và túi tote quảng cáo dùng hằng ngày
Hạn Chế:
- Hai hàng đường may không tự động nhân đôi khả năng chịu tải.
- Nếu cả hai hàng đều đặt quá gần mép, vải xung quanh vẫn có thể bị rách.
- Việc chọn chỉ kém chất lượng có thể ảnh hưởng đến cả hai hàng theo cùng một cách.
Đường may kép hữu ích khi khu vực gắn kết cần độ an toàn bổ sung mà không sử dụng phụ kiện kim loại dễ nhìn thấy.
C. Đường may hình hộp
Đường may hình hộp sử dụng kiểu đường may hình chữ nhật bao quanh khu vực gắn quai.
Quai hoặc dải vải được cố định dọc theo chu vi của hình chữ nhật, tạo ra vùng kết nối rộng hơn so với một đường may thẳng đơn lẻ.
Kiểu may này thường được dùng cho quai túi xách tay, vòng dải vải và điểm gắn dây đeo.
Ưu điểm:
- Cố định nhiều cạnh của khu vực gắn kết
- Đảm bảo cấu trúc rõ ràng và tương đối dễ kiểm tra
- Phù hợp với dải vải phẳng và quai vải
- Có thể tích hợp vào nhiều thiết kế túi xách tay
Hạn Chế:
- Các góc của đường may có thể chịu ứng suất tập trung
- Một hình hộp nhỏ có thể không cung cấp đủ diện tích gắn kết cho túi lớn
- Hiệu suất của nó phụ thuộc vào vải bao quanh và độ gia cường
Việc khâu hình hộp đặc biệt hữu ích khi tay cầm có bề mặt gắn tương đối phẳng.
D. Khâu hình hộp chữ X
Khâu hình hộp chữ X thêm các đường khâu chéo xuyên qua hình hộp chữ nhật, tạo thành họa tiết dạng chữ X.
So với khâu hình hộp đơn giản, các đường chéo này tạo thêm các đường khâu đi qua khu vực gắn trung tâm.
Điều này có thể giúp chống chuyển động và phân tán lực theo nhiều hướng khác nhau.
Ưu điểm:
- Cung cấp độ gia cố trên toàn bộ khu vực gắn
- Giúp ổn định dây đai và các mối nối tay cầm phẳng
- Phù hợp với túi xách được thiết kế để sử dụng thường xuyên
- Tạo vẻ ngoài dễ nhận biết nhờ gia cố
Hạn Chế:
- Yêu cầu nhiều lần đâm kim hơn.
- Mẫu này cần đủ không gian để phát huy hiệu quả.
- Việc khâu quá nhiều có thể làm hỏng vải nhẹ hoặc vải dệt thưa.
- Phương pháp này không tự động mạnh hơn mọi phương pháp gắn kết khác.
Đường khâu Box-X thường là lựa chọn thực tiễn cho túi vải bố dùng trong công việc trung bình đến nặng, đặc biệt khi quai túi dự kiến sẽ mang các sản phẩm tương đối nặng.
E. Đường khâu Bartack
Đường khâu Bartack sử dụng một cụm dày đặc các mũi khâu ngắn nhằm gia cố một điểm cụ thể.
Khác với đường khâu hình hộp, vốn bao phủ một diện tích hình chữ nhật lớn hơn, đường khâu Bartack tập trung gia cố vào một phần tương đối nhỏ.
Phương pháp này thường được áp dụng ở hai đầu dây đai, các điểm nối dây đai, góc túi và các vị trí chịu lực khác.
Ưu điểm:
- Cung cấp sự gia cố cục bộ
- Có thể giúp cố định đầu quai và các điểm nối dây đai
- Phù hợp cho môi trường sản xuất có thiết bị khâu cố định (bartack)
- Có thể tích hợp mà không làm thay đổi đáng kể tổng thể ngoại hình của túi
Hạn Chế:
- Bao phủ diện tích nhỏ hơn so với bộ phận gắn quai dài
- Không thay thế độ dài gắn kết đầy đủ hoặc vải gia cố
- Mật độ quá cao có thể làm hư hại một số loại vật liệu
Các đường khâu cố định (bartack) đặc biệt hữu ích như biện pháp gia cố thứ cấp ở hai đầu của một bộ phận gắn kết bằng đường khâu lớn hơn
So sánh các phương pháp khâu
| Phương pháp may |
Xây dựng |
Lợi ích cấu trúc chính |
Các ứng dụng phù hợp |
Yếu tố cần cân nhắc chính |
| Đường may thẳng |
Một hoặc nhiều hàng tuyến tính |
Cố định quai dọc theo một đường xác định |
Túi xách dạng túi vải nhẹ và tiêu chuẩn |
Độ dài phần đính kèm và chất lượng chỉ |
| May đôi |
Hai hàng song song |
Thêm một đường đính kèm thứ hai |
Túi xách dùng hằng ngày |
Khoảng cách giữa các mũi khâu và khoảng cách từ mép |
| Khâu hình hộp |
Mẫu khâu hình chữ nhật |
Cố định nhiều cạnh của phần đính kèm |
Quai làm từ vải bố và dải vải dệt chắc |
Kích thước hộp và độ bền của vải |
| Khâu kiểu hộp-X |
Mẫu hộp với đường chéo X |
Tăng cường độ bền trên toàn bộ khu vực trung tâm |
Túi tote có độ bền trung bình đến cao |
Tránh đâm kim quá nhiều lần |
| Máy khâu chần chắc (Bartack) |
Nhóm mũi khâu ngắn và dày |
Tăng cường các điểm chịu lực cụ thể |
Đầu quai xách và miếng dán dây đeo |
Yêu cầu cấu trúc nền phù hợp |
Không nên chọn bất kỳ mẫu khâu nào chỉ dựa trên hình thức bên ngoài. Cấu trúc đường khâu cần phù hợp với vật liệu, kích thước quai xách, tải trọng dự kiến và thiết kế tổng thể của túi.
Tại sao chất lượng chỉ khâu và mật độ đường khâu lại quan trọng
Ngay cả một mẫu đường may được thiết kế kỹ lưỡng cũng có thể hoạt động kém hiệu quả nếu loại chỉ sử dụng không phù hợp.
Chỉ phải có độ bền kéo và khả năng chống mài mòn đủ cho ứng dụng dự kiến. Chỉ cũng cần tương thích với máy khâu, kim, độ dày vải và kiểu đường may yêu cầu.
Loại chỉ quá yếu có thể đứt dưới tác động của lực căng lặp đi lặp lại. Loại chỉ quá dày so với vải mỏng có thể gây hư hại kim không cần thiết hoặc hình thành đường may kém.
Mật độ đường may cũng cần được cân bằng.
Quá ít đường may có thể khiến quai cầm không được cố định đủ chắc. Quá nhiều đường may có thể tạo thành một hàng lỗ đâm xuyên yếu hơn, đặc biệt trên vải mỏng hoặc vải dệt thưa.
Đối với thông số kỹ thuật sản xuất, khách hàng nên xác nhận rõ loại chỉ, mẫu đường may, mật độ đường may xấp xỉ và kích thước gắn kết, thay vì chỉ dựa vào những phát biểu chung chung như "đường may gia cường".
Mật độ đường may đề xuất (SPI – Số đường may trên một inch) theo vật liệu
- Vải bố nhẹ / vải muslin (6–10 oz): 8 – 10 mũi mỗi inch (chiều dài mũi khâu khoảng 2,5–3,2 mm)
- Vải bố dày (12–18 oz): 6 – 7 mũi mỗi inch (chiều dài mũi khâu khoảng 3,6–4,2 mm)
- Vải bố siêu dày (20–24 oz): 5 – 6 mũi mỗi inch (chiều dài mũi khâu khoảng 4,2–5,0 mm)
- Vải kỹ thuật Cordura / nylon Oxford: 6 – 8 mũi mỗi inch (chiều dài mũi khâu khoảng 3,2–4,2 mm)
- Polypropylen không dệt (80–120 gsm): 5 – 6 mũi mỗi inch (phải dùng kim đầu tròn)
- Da thật (2,0–3,5 mm): 5 – 6 mũi mỗi inch (chiều dài mũi khâu khoảng 4,2–5,0 mm)
Khi may là lựa chọn tối ưu hơn
May thường là lựa chọn thực tế khi:
- Túi chủ yếu được làm từ vải cotton, vải bố, polyester hoặc các loại vải may được tương tự.
- Quai túi cần diện tích gắn kết tương đối lớn.
- Thiết kế yêu cầu vẻ ngoài tập trung vào vải, sạch sẽ.
- Sản phẩm cần độ linh hoạt xung quanh điểm nối tay cầm.
- Túi có thể giặt được hoặc yêu cầu số lượng thành phần kim loại tối thiểu.
- Thiết kế bao gồm nhiều lớp vải hoặc cấu trúc tay cầm kéo dài.
Đối với túi tote quảng cáo, túi mua sắm tái sử dụng và nhiều túi bán lẻ bằng vải bố, cách gắn tay cầm bằng đường may mang lại sự cân bằng tốt giữa hiệu quả sản xuất, thẩm mỹ và tính linh hoạt về mặt kết cấu.
Tuy nhiên, hiệu suất thực tế vẫn cần được xác minh thông qua kiểm tra túi hoàn chỉnh.
Cơ chế hoạt động của đinh tán gia cố trên túi tote
Đinh tán là các phụ kiện cơ khí dùng để nối và cố định các lớp vật liệu.
Một đinh tán tiêu chuẩn gồm đầu và thân (hoặc trục). Trong quá trình lắp đặt, trục luồn qua các lỗ đã chuẩn bị sẵn trên vật liệu, sau đó đầu cuối được biến dạng cơ học hoặc cố định để tạo thành mối nối cố định.
Khác với đường may—phân tán lực gắn kết qua nhiều điểm xuyên chỉ—đinh tán tạo ra một mối nối cơ học cục bộ.
Đinh tán thường được sử dụng trong các sản phẩm da, sản phẩm denim, phụ kiện vải bố, túi xách công sở và một số thiết kế túi tote nhất định.
Trong các túi vải, chúng thường được lắp đặt xung quanh các điểm gắn quai để tăng khả năng giữ cơ học hoặc tạo vẻ ngoài công nghiệp hay cao cấp đặc trưng.
Cơ chế truyền lực của đinh tán
Khi kéo quai túi tote có đinh tán, lực được truyền từ quai hoặc miếng gắn vào đinh tán.
Đinh tán giữ các lớp vật liệu nối với nhau thông qua lực kẹp cơ học và tiếp xúc chịu tải.
Tải trọng sau đó được truyền vào vải xung quanh hoặc vật liệu gia cường.
Điều này tạo ra một sự phân biệt quan trọng:
Đinh tán có thể bền hơn vật liệu bao quanh nó, nhưng mối nối vẫn có thể hỏng nếu vải không chịu nổi lực tập trung tại vị trí đó.
Ví dụ, một đinh tán kim loại lắp xuyên qua tấm vải cotton mỏng có thể vẫn nguyên vẹn, trong khi vải xung quanh lỗ lắp dần bị giãn và rách.
Đây là lý do việc chọn đinh tán phải xem xét toàn bộ chồng vật liệu chứ không chỉ riêng thành phần kim loại.
Các loại đinh tán phổ biến được sử dụng trong sản xuất túi
Các loại đinh tán khác nhau được thiết kế cho các vật liệu, độ dày và yêu cầu lắp đặt khác nhau.
| Loại đinh tán |
Xây dựng |
Các ứng dụng chung |
Yếu tố cần cân nhắc chính |
| Đinh tán đầu đơn |
Đầu trang trí ở một mặt kèm thân trụ và miếng đệm phía sau |
Phụ kiện vải bố và chi tiết túi đơn giản |
Hoàn thiện mặt sau và chiều dài thân trụ phù hợp |
| Đinh tán đầu kép |
Đầu hoàn thiện ở cả hai mặt |
Quai xách túi lớn và các điểm nối phần cứng hiển thị rõ |
Cả hai mặt đều có bề ngoài hoàn thiện |
| Đinh tán hình ống |
Trụ kim loại rỗng hoặc bán rỗng |
Đồ da và một số kiểu dáng túi được chọn |
Độ dài trụ phù hợp và áp lực tán chính xác |
| Đinh tán bán ống |
Thân đinh bán rỗng được bung ra trong quá trình tán |
Phụ kiện vải và da |
Độ dày vật liệu và độ đồng đều khi tán |
| Rivet đặc |
Thân đinh kim loại đặc bị biến dạng trong quá trình tán |
Các ứng dụng phần cứng hạng nặng |
Yêu cầu dụng cụ và điều kiện tiếp cận phù hợp |
Khả năng cung cấp và độ phù hợp của từng loại phụ thuộc vào cấu tạo túi và thiết bị sản xuất.
Đối với hầu hết các túi vải dệt tùy chỉnh, quyết định nên bắt đầu từ độ dày vật liệu và thiết kế kết nối yêu cầu, chứ không phải từ hình dáng bên ngoài của đinh tán.
Yêu cầu kỹ thuật đối với cấu tạo túi sử dụng đinh tán
Để ngăn ngừa rách sớm và hỏng hóc phần cứng, thiết kế sử dụng đinh tán phải tuân thủ các quy tắc cấu trúc sau:
- Vòng đệm lót phía sau hoặc miếng gia cường bắt buộc : Không bao giờ được đóng đinh tán xuyên qua một lớp vải bố dệt đơn. Một vòng đệm kim loại bên trong, tấm gia cường bằng polyethylene mật độ cao (HDPE) hoặc miếng lót da/đai vải dày phải được đặt ở mặt trong túi. Miếng lót này làm tăng diện tích bề mặt chịu tải lên 300% đến 500%, ngăn đầu đinh tán bị kéo tuột ra khỏi vải.
- Dung sai khoảng cách mép nghiêm ngặt tâm của lỗ đinh tán phải cách mép vải thô hoặc đã hoàn tất ít nhất 1,5 đến 2,0 lần đường kính mũ đinh tán. Các lỗ đục quá gần mép lai sẽ bị bong bật nghiêm trọng ở mép dưới tải trọng lớn.
- Độ dài trục đinh tán chính xác độ dài trục đinh tán phải bằng độ dày chồng lớp vật liệu chưa nén cộng thêm 2,0 đến 3,0 mm để đảm bảo biến dạng cuộn tròn đúng kỹ thuật. Trục quá ngắn sẽ bị tách ra dưới lực kéo nhẹ, trong khi trục quá dài sẽ cong sang một bên, tạo thành mối nối không ổn định và lỏng lẻo.
- Khả năng chống ăn mòn và xử lý bề mặt phụ kiện kim loại phải được chỉ định là đồng thau đặc, thép không gỉ hoặc hợp kim kẽm cao cấp với lớp phủ điện phân (ví dụ: đồng thau cổ điển, màu kim loại súng hoặc lớp phủ không chứa niken). Đối với túi giặt được, phụ kiện phải vượt qua bài kiểm tra phun muối trong 24 đến 48 giờ (ASTM B117) nhằm đảm bảo không bị gỉ hoặc thôi màu gây loang lên vải bố khi ẩm ướt.
Ưu điểm của việc gia cố bằng đinh tán
Đinh tán mang lại nhiều lợi ích trong việc chế tạo túi.
- Kết nối cơ học: Một đinh tán được lắp đặt đúng cách tạo ra kết nối cơ học trực tiếp giữa các lớp vật liệu. Kết nối này không phụ thuộc vào chỉ may để duy trì.
- Tăng cường cục bộ: Đinh tán có thể tăng cường các điểm gắn kết được chọn, đặc biệt khi thiết kế đã có cấu trúc gập hoặc xếp lớp phù hợp.
- Ngoại hình nổi bật: Đinh tán kim loại có thể tạo vẻ ngoài chuyên dụng cho đồ bảo hộ lao động, vải denim, công nghiệp hoặc đồ da cao cấp.
- Vị trí phụ kiện đồng nhất: Khi thiết bị lắp đặt và thông số kỹ thuật được kiểm soát, đinh tán có thể đảm bảo vị trí lắp đặt nhất quán trên toàn bộ lô sản xuất.
- Phù hợp với một số tổ hợp vật liệu nhất định: Đinh tán có thể thích hợp khi kết nối các dải da, các lớp vải bố dày hoặc các thành phần phụ kiện mà việc cố định bằng đường may thông thường là khó khăn.
Hạn chế của đinh tán
Đinh tán cũng có những hạn chế mà người mua cần cân nhắc trước khi tích hợp chúng vào túi vải tùy chỉnh.
- Tập trung ứng suất cục bộ: Khác với cách gắn bằng đường may dài, đinh tán truyền lực qua một diện tích tương đối nhỏ. Vải xung quanh phải chịu được lực ép và lực kéo phát sinh.
- Hư hại liên quan đến lỗ khoan: Việc lắp đặt đinh tán đòi hỏi một lỗ khoan hoặc một lỗ mở đã được chuẩn bị sẵn. Nếu lỗ quá lớn, quá gần mép hoặc xử lý không tốt, vải có thể dễ bị rách hơn.
- Độ Linh Hoạt Hạn Chế: Mối nối kim loại cứng có thể hạn chế chuyển động giữa các lớp được nối. Việc uốn cong lặp đi lặp lại quanh mối nối có thể gây mài mòn trong một số cấu trúc.
- Ăn mòn và suy giảm bề mặt: Việc lựa chọn kim loại rất quan trọng, đặc biệt với các túi thường tiếp xúc với độ ẩm, vệ sinh thường xuyên hoặc điều kiện ngoài trời. Lớp hoàn thiện không phù hợp có thể bị ăn mòn, phai màu hoặc làm xước vật liệu xung quanh.
- Tính nhất quán khi lắp đặt: Áp suất cài đặt không đúng có thể gây ra các mối nối lỏng lẻo, nắp bị hư hỏng, phần cứng bị biến dạng hoặc nén quá mức lên vải.
- Yêu cầu sản xuất bổ sung: Đinh tán đòi hỏi dụng cụ phù hợp, nguồn cung cấp phụ kiện, định vị chính xác và kiểm tra chất lượng. Việc sử dụng đinh tán có thể làm tăng chi phí sản xuất và làm phức tạp một số thiết kế yêu cầu giặt được hoặc thiết kế tối giản.
Vì những lý do này, đinh tán nên được xem là một thành phần cấu trúc trong thiết kế thay vì là nâng cấp tự động cho mọi túi tote.
Kết cấu lai: Kết hợp đường may và đinh tán
Đối với các túi vải bố chịu lực cao, bộ sưu tập bán lẻ cao cấp và các túi tiện ích kỹ thuật, việc kết hợp đường may và đinh tán thành một điểm neo lai thống nhất mang lại độ tin cậy cấu trúc cao nhất.
Phân lớp cấu trúc của một điểm neo lai
Trong kết cấu lai, các thành phần được sắp xếp theo từng lớp một cách hệ thống từ ngoài vào trong:
- Lớp ngoài : Dải dây cầm chính hoặc miếng gia cố bằng da.
- Lớp trung gian : Tấm vải bố thân túi chính, được tích hợp vào mép trên gấp đôi.
- Lớp bên trong : Một miếng gia cố mật độ cao (vải bố, polyester 600D hoặc lớp lót da).
- Cố định chu vi chính : Một khung hình chữ nhật được khâu liên tục nhằm cố định các mép ngoài.
- Cố định trung tâm phụ : Một đinh tán kim loại được lắp trực tiếp xuyên qua điểm trung tâm của khung khâu, được khóa ở mặt đối diện bằng vòng đệm.
Ưu điểm cấu trúc của phương pháp neo lai:
- Các đường truyền tải trọng dự phòng : Dưới tải trọng hàng ngày tiêu chuẩn, khung khâu linh hoạt hấp thụ lực cắt kéo liên tục. Khi chịu va chạm mạnh đột ngột hoặc tải sốc, đinh tán trung tâm hoạt động như một điểm chặn cơ học cứng, ngăn ngừa đường khâu bong ra.
- Loại bỏ hiện tượng bong góc tay cầm : Theo thời gian, việc kéo lặp đi lặp lại có thể khiến các góc trên của khung khâu bị chùng lỏng. Đinh tán trung tâm kẹp chặt phần lõi của dải dây vào thân sản phẩm, triệt tiêu lực gây bong góc.
- Độ an toàn khi chuyển đổi vật liệu khi kết nối các vật liệu khác nhau—ví dụ như gắn tay cầm da thuộc thuộc da thực vật vào vải bạt cotton 16 oz—chỉ khâu thôi có thể dẫn đến mài mòn chỉ do cọ xát với mép da cứng. Đinh tán tạo lực kẹp vĩnh viễn, trong khi đường khâu viền giữ miếng da phẳng sát vào vải bạt.
So sánh kỹ thuật trực tiếp
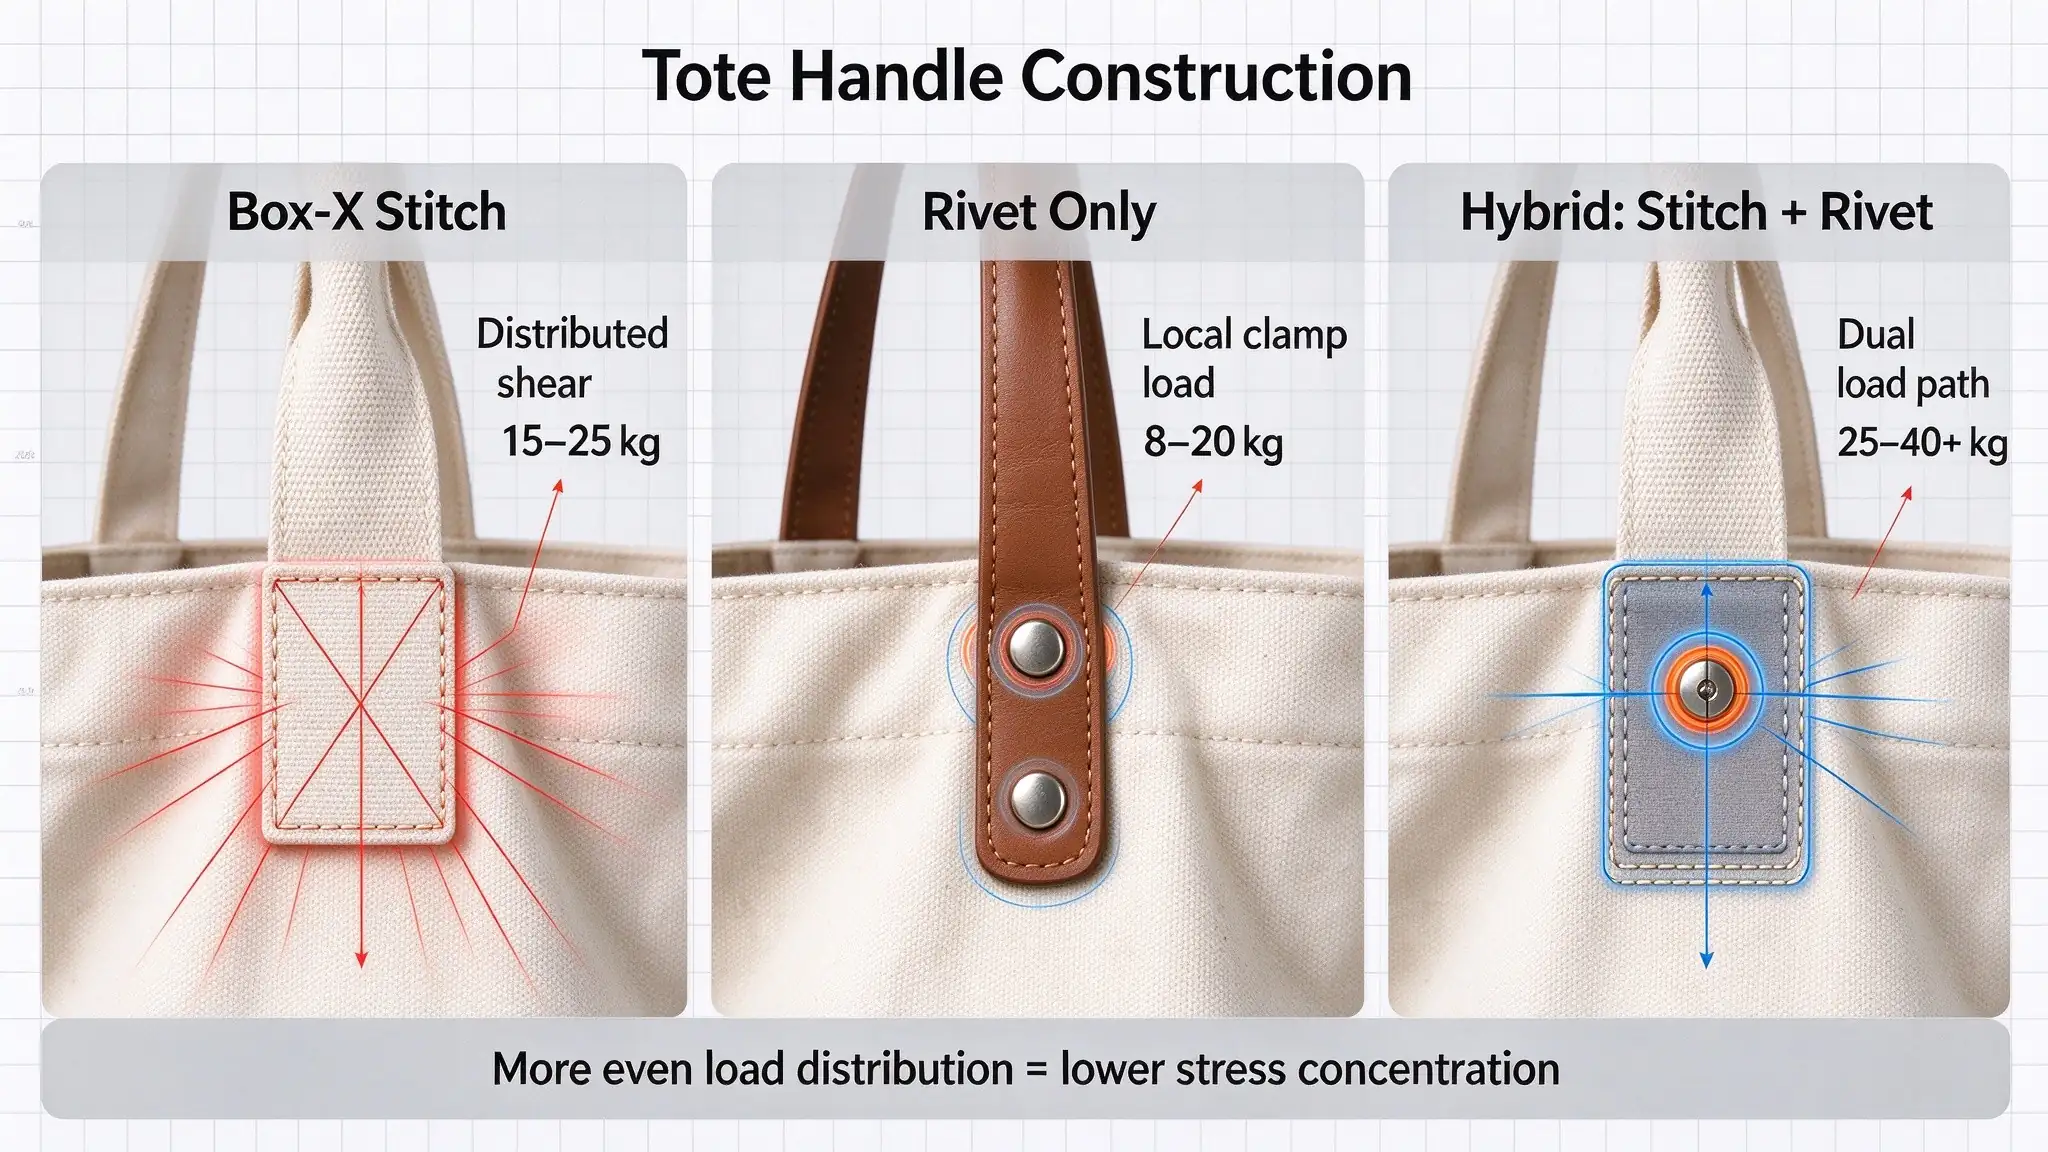
| Tiêu chí đánh giá |
Cấu trúc tay cầm chỉ khâu (kiểu Box-X) |
Cấu trúc tay cầm dùng đinh tán |
Cấu trúc lai (vừa khâu vừa dùng đinh tán) |
| Cơ chế phân bố tải trọng |
Phân bố cắt trên diện tích bề mặt rộng nhờ hàng trăm mối liên kết chỉ |
Kẹp cơ học tại điểm tập trung và tiếp xúc giữa thân đinh tán với chi tiết đỡ |
Phân bố hai giai đoạn: đường khâu viền hấp thụ lực cắt; đinh tán ở tâm cố định cụm lớp |
| Tải trọng làm việc an toàn ước tính |
15 – 25 kg (33 – 55 lbs) |
8 – 20 kg (18 – 44 lbs) |
25 – 40+ kg (55 – 88+ lbs) |
| Độ tập trung ứng suất trên vải |
Thấp đến trung bình (phân bố trên diện tích 10–20 cm² mỗi tay cầm) |
Cao (tập trung trong bán kính 5–8 mm quanh lỗ) |
Thấp đến trung bình (được làm dịu bởi khung đường may bao quanh) |
| Khả năng thích hợp với vải mỏng (< 8 oz) |
Cao (khi được gia cố bằng nếp gấp viền trên) |
Rất kém (nguy cơ rách cao nếu không có lớp lót cứng) |
Kém đến trung bình (yêu cầu viền gấp nhiều lớp) |
| Khả năng thích hợp với dải nhiều lớp / da |
Trung bình (yêu cầu máy khâu chân vịt chuyên dụng cho vật liệu nặng) |
Xuất sắc (kẹp dễ dàng da dày lên vải bố) |
Xuất sắc (tiêu chuẩn ngành cho sản phẩm truyền thống và cao cấp) |
| Tính linh hoạt và độ rủ tự nhiên |
Cao (tay cầm uốn cong tự nhiên cùng với thân túi) |
Cứng (tạo điểm xoay cố định, cứng nhắc tại vị trí gắn kết) |
Bán cứng (vùng neo ổn định với dây đeo linh hoạt ở phía trên) |
| Khả năng giặt và bảo trì |
Xuất sắc (có thể giặt máy hoàn toàn; chỉ co giãn cùng vải) |
Trung bình đến kém (nguy cơ oxy hóa kim loại hoặc bị vướng trong máy giặt) |
Trung bình (khuyến nghị làm sạch từng vết bẩn hoặc giặt tay nhẹ nhàng) |
| Tốc độ sản xuất và dây chuyền lắp ráp |
Cao (hoàn thành trong một lần may liên tục) |
Trung bình (yêu cầu đóng lỗ + căn chỉnh phụ kiện + ép cố định) |
Nhiều giai đoạn (dây chuyền may → trạm đục lỗ → trạm tán đinh) |
| Chi phí dụng cụ và thiết bị |
Thấp (máy may công nghiệp tiêu chuẩn) |
Trung bình (khuôn định hình, khuôn đục lỗ, máy ép khí nén) |
Trung bình đến cao (yêu cầu quy trình làm việc nhiều trạm cân bằng) |
Tính tương thích của Vật liệu nền
Việc lựa chọn giữa khâu may, tán đinh hoặc gia cố lai phải phù hợp với đặc tính vật lý của vải chính làm túi.
| Vật liệu cơ bản |
Khối lượng vải điển hình |
Phương pháp gắn đề xuất |
Lý Do Kỹ Thuật |
| Vải bông nhẹ / vải thô |
4 – 6 oz (135 – 200 gsm) |
Mũi may thẳng kép hoặc hình hộp đơn giản |
Các đinh tán sẽ xé toạc sợi bông mỏng; việc khâu trong mép vải gấp lại 3 cm mang lại độ bền bề mặt đủ tốt. |
| Vải bố bông trung bình |
8 – 12 oz (270 – 400 gsm) |
Mũi khâu hình hộp hoặc mũi khâu hình hộp kết hợp chữ X |
Kiểu dệt đều phẳng của vải bố trung bình tạo liên kết sợi xuất sắc, giúp chỉ bám chắc mà không bị xé rách. |
| Vải bố trung bình nặng |
14 – 20 oz (470 – 680 gsm) |
Mũi khâu hình hộp kết hợp chữ X hoặc kiểu lai (hình hộp + đinh tán) |
Sợi dày dễ dàng chịu được cả chỉ liên kết nặng và lực tải cục bộ từ đinh tán có miếng đệm. |
| Polyester / Nylon (Oxford / Cordura) |
300D – 1000D |
Mũi khâu hình hộp – chữ X với mép được hàn nhiệt |
Sợi tổng hợp mang lại độ bền kéo cao. Lỗ đinh tán phải được đục nóng hoặc cắt bằng tia laser để làm chảy mép, ngăn sợi bị xơ rối. |
| Bao bố / vải thô dán lớp phủ |
300 – 450 gsm |
Mũi khâu hình hộp – chữ X với dải băng vải cotton dày ở mặt sau |
Bao bố / vải thô có kết cấu dệt thô và lỏng. Đinh tán sẽ dễ dàng xuyên thẳng qua nếu không dùng tấm đệm lớn; việc khâu đòi hỏi dải băng nền rộng để giữ chặt các sợi thô. |
| Polypropylen không dệt (NWPP) |
70 – 120 gsm |
Hàn chéo bằng sóng siêu âm hoặc khâu nhẹ (5–6 mũi trên inch) |
Không bao giờ sử dụng đinh tán trên vật liệu không dệt. Kim khâu phải có mật độ mũi khâu thấp (5–6 mũi trên inch); hàn nhiệt siêu âm là phương pháp được ưu tiên. |
| Vải bố đã qua xử lý sáp |
10 – 16 ounce (340 – 540 gsm) |
Kết hợp (túi may kiểu hộp + đinh tán đồng thau có phần lồi) |
Lớp phủ sáp cung cấp độ kết dính sợi bổ sung, khiến vật liệu này trở thành nền tảng lý tưởng cho đinh tán đồng/thiếc khối lượng nặng kết hợp với đường khâu chịu lực. |
Những sai lầm thiết kế phổ biến làm giảm khả năng chịu tải của túi xách
Một chiếc túi có thể bao gồm đường khâu gia cố, đinh tán kim loại hoặc vải bố nặng nhưng vẫn bị hỏng khi chịu tải.
Hiện tượng này thường xảy ra vì các thành phần riêng lẻ được lựa chọn mà không xem xét cách chúng phối hợp với nhau.
Các sai lầm sau đây đặc biệt quan trọng đối với người mua và nhà phát triển sản phẩm cần tránh.
Giả định rằng càng nhiều đường khâu thì luôn đồng nghĩa với độ bền cao hơn
Việc thêm nhiều hàng mũi khâu có vẻ là cách dễ dàng để gia cố quai xách. Tuy nhiên, việc khâu quá nhiều có thể tạo ra quá nhiều lỗ kim trong một diện tích nhỏ. Những lỗ này có thể hình thành một đường yếu, đặc biệt trên các loại vải mỏng hoặc vật liệu có khả năng chống rách hạn chế. Cách tiếp cận tốt hơn là xác định trước kích thước gắn kết yêu cầu, sau đó chọn kiểu khâu và mật độ khâu phù hợp. Mục tiêu là đạt được sự gắn kết cân bằng chứ không phải số lượng mũi khâu tối đa có thể.
Lắp đinh tán mà không gia cố
Một sai lầm phổ biến là lắp trực tiếp đinh tán kim loại xuyên qua tấm vải mà không xem xét khả năng của vật liệu trong việc chống lực kéo tuột. Đinh tán có thể vẫn giữ chắc trong khi vải dần dãn ra xung quanh lỗ. Vấn đề này đặc biệt nghiêm trọng khi vải mỏng, dệt lỏng hoặc thường xuyên chịu lực kéo. Một miếng đệm bên trong, vòng đệm hoặc cấu trúc đỡ phù hợp có thể giúp cải thiện tình hình, nhưng phải được thiết kế phù hợp với loại vật liệu thực tế và hướng tải tác động.
Sử dụng chiều dài chốt đinh tán không phù hợp
Chiều dài chốt đinh tán phải tương ứng với tổng độ dày của tất cả các lớp được kết nối. Chốt quá ngắn có thể không tạo ra liên kết chắc chắn. Chốt quá dài có thể biến dạng sai hoặc tạo ra liên kết không ổn định. Điều này có thể dẫn đến phụ kiện lỏng lẻo, nắp không đều hoặc lực siết không đồng nhất. Người mua nên xác nhận toàn bộ cấu trúc vật liệu trong giai đoạn phát triển mẫu thay vì chọn đinh tán chỉ dựa trên đường kính nắp.
Đặt phụ kiện quá gần mép vải
Cả đường may và đinh tán đều có thể thất bại nếu đặt quá gần mép. Đối với đường may, khoảng cách mép không đủ có thể khiến vải bị kéo rời khỏi đường may. Đối với đinh tán, lỗ khoan đặt quá gần mép có thể để lại quá ít vật liệu để chịu lực kéo. Khoảng cách mép phù hợp phụ thuộc vào loại vải, kích thước phụ kiện, lượng dư đường may và hình dạng phụ kiện. Không tồn tại một giá trị khoảng cách mép duy nhất áp dụng cho mọi túi xách.
Bỏ qua ảnh hưởng của kích thước túi
Một chiếc túi xách lớn có thể chứa nhiều đồ hơn một chiếc túi xách nhỏ, nhưng kích thước lớn hơn cũng có thể gây ra thêm căng thẳng cơ học. Một chiếc túi rộng với phần đáy phồng sâu có thể chịu lực đòn bẩy lớn hơn quanh quai xách và các góc đáy. Nếu túi được thiết kế để đựng sản phẩm nặng hơn, thì cách gắn quai xách, đường may hai bên và cấu tạo đáy cần được phát triển đồng bộ. Chỉ tăng số lượng đinh tán hoặc số hàng mũi khâu thôi sẽ không giải quyết được vấn đề về kết cấu phát sinh từ thiết kế tổng thể không phù hợp.
Xem lớp gia cố trang trí như lớp gia cố kết cấu
Một số túi có đường may hình chữ X dễ nhìn thấy hoặc đinh tán kim loại chủ yếu nhằm mục đích thẩm mỹ. Những chi tiết này có thể trông giống như được gia cố chắc chắn nhưng lại không đáp ứng được yêu cầu về hiệu năng cơ học. Ví dụ, một đinh tán trang trí có thể có cấu tạo thân khác với đinh tán chịu lực. Tương tự, đường may trang trí có thể không sử dụng loại chỉ phù hợp hoặc không đạt kích thước gắn kết đủ lớn. Người mua cần xác minh rõ thành phần nào được thiết kế để chịu tải và thành phần nào chỉ nhằm mục đích thẩm mỹ.
Không xem xét tải lặp lại
Một chiếc túi vượt qua bài kiểm tra nâng một lần vẫn có thể suy giảm chất lượng sau nhiều lần sử dụng. Sợi chỉ có thể bị mài mòn, đinh tán có thể lỏng ra và lỗ trên vải có thể dần mở rộng. Sản phẩm dùng cho nhu cầu mua sắm hàng ngày hoặc trong bán lẻ cần được đánh giá thông qua thử nghiệm tải lặp lại thay vì chỉ một lần biểu diễn duy nhất. Phương pháp kiểm tra phải phản ánh đúng điều kiện sử dụng thực tế của sản phẩm.
Cách kiểm tra khả năng chịu tải của túi xách trước khi sản xuất hàng loạt
Đối với người mua B2B, mô tả của nhà cung cấp về đường may gia cố hoặc đinh tán chịu lực cao không đủ để xác lập hiệu năng mang vác của túi tote hoàn chỉnh.
Bằng chứng hữu ích nhất đến từ việc kiểm tra cấu tạo sản phẩm thực tế.
Kiểm tra tải trọng cần đánh giá toàn bộ túi, bao gồm quai xách, điểm gắn kết, đường may và tấm đáy.
Xác định tải trọng mang yêu cầu
Trước khi tiến hành kiểm tra, cần thiết lập yêu cầu mang vác dự kiến.
Ví dụ, túi tote được phát triển cho hàng hóa quảng cáo nhẹ có thể có yêu cầu rất khác biệt so với túi mua sắm tái sử dụng được thiết kế để đựng thực phẩm đóng gói và sản phẩm chai lọ.
Người mua nên xác định rõ:
- Ứng dụng sản phẩm dự kiến
- Trọng lượng nội dung tối đa
- Phân bố trọng lượng điển hình
- Tần suất mang vác
- Phương pháp nâng dự kiến
- Túi có được thiết kế để tái sử dụng nhiều lần hay không
Việc phân biệt giữa tải trọng làm việc mong muốn và tải trọng phá hủy cũng rất quan trọng.
Tải trọng làm việc là trọng lượng mà túi dự kiến mang trong điều kiện sử dụng bình thường.
Tải trọng phá hủy là lực hoặc trọng lượng khiến một bộ phận hoặc cấu trúc hoàn chỉnh bị hỏng trong một bài kiểm tra xác định.
Các giá trị này không thể thay thế cho nhau.
Nhà cung cấp không được mô tả tải trọng phá hủy của túi như là khả năng mang hàng hằng ngày được khuyến nghị.
Thực hiện bài kiểm tra tải tĩnh đối với túi hoàn chỉnh
Bài kiểm tra tải tĩnh đánh giá hiệu suất của túi khi mang một trọng lượng xác định trong một khoảng thời gian xác định.
Một quy trình thực tế có thể bao gồm:
- Kiểm tra túi hoàn chỉnh trước khi tiến hành kiểm tra.
- Ghi lại vật liệu, kích thước, cấu tạo quai xách và phương pháp gia cố.
- Đặt một trọng lượng được kiểm soát vào bên trong túi.
- Phân bổ trọng lượng theo ứng dụng dự kiến.
- Nâng hoặc treo túi bằng các quai xách thông thường của nó.
- Duy trì tải trọng đã thỏa thuận trong khoảng thời gian xác định.
- Kiểm tra các điểm nối quai xách, đường may, vải, đinh tán và tấm đáy.
- Ghi lại mọi biến dạng hoặc hư hỏng.
Ví dụ, một khách hàng có thể yêu cầu túi xách loại tote chịu được tải trọng làm việc nhất định là 10 kg trong một khoảng thời gian xác định.
Đây là yêu cầu minh họa cho dự án, không phải tiêu chuẩn chung áp dụng cho mọi túi xách loại tote.
Thời gian thử nghiệm, phương pháp nâng và tiêu chí chấp nhận cần được thống nhất trước khi sản xuất.
Thực hiện bài kiểm tra nâng lặp lại
Một bài kiểm tra tĩnh không phản ánh đầy đủ việc xử lý hàng ngày.
Bài kiểm tra nâng lặp lại có thể giúp xác định các vấn đề phát sinh theo thời gian.
Bài kiểm tra bao gồm việc nâng và hạ túi đã tải trọng nhiều lần theo một quy trình đã thỏa thuận.
Sau số chu kỳ quy định, kiểm tra:
- Đường may bị đứt
- Chỉ bị chùng
- Xử lý chuyển động
- Biến dạng vải
- Lỗ đinh tán bị giãn rộng
- Các bộ phận bị lỏng
- Mối nối bị bung
- Biến dạng vĩnh viễn
Số chu kỳ cần phản ánh đúng mục đích sử dụng sản phẩm và yêu cầu dự án.
Một túi mua sắm được dùng vài lần mỗi tuần có thể cần mục tiêu độ bền khác với một túi quảng cáo được phân phối trong một sự kiện duy nhất.
Kiểm tra vị trí hỏng thực tế
Một bài kiểm tra sẽ hữu ích hơn khi ghi lại cách túi vận hành, chứ không chỉ đơn thuần là kết quả đạt hay không đạt.
| Hư hại quan sát được |
Nguyên nhân có thể |
Điều chỉnh thiết kế tiềm năng |
| Chỉ bị đứt ở đầu quai xách |
Chỉ không phù hợp hoặc đường may cố định không tốt |
Xem lại đặc tả chỉ và gia cố đầu mút |
| Vải rách dọc theo đường may |
Đục lỗ quá mức hoặc độ bền vải không đủ |
Điều chỉnh mật độ đường may, diện tích gắn kết hoặc gia cố |
| Tay cầm bị kéo ra xa khỏi thân sản phẩm |
Độ dài gắn kết không đủ hoặc phân bố tải trọng kém |
Kéo dài phần gắn tay cầm |
| Đinh tán bị lỏng |
Chiều dài chốt hoặc áp lực thiết lập không đúng |
Kiểm tra lại thông số kỹ thuật đinh tán và quy trình lắp đặt |
| Vải bị rách xung quanh đinh tán |
Ứng suất cục bộ hoặc lớp lót không đủ |
Thêm lớp lót phù hợp hoặc xem xét lại vị trí đặt đinh tán |
| Mối nối đáy bị bung ra |
Cấu tạo đường may không đủ |
Kiểm tra lượng vải thừa khi may và gia cố phần đáy |
| Túi biến dạng rõ rệt |
Cấu trúc tổng thể không phù hợp với tải trọng yêu cầu |
Xem xét lại kích thước, vật liệu và phương pháp gia công |
Thông tin này giúp đội phát triển sản phẩm thực hiện các điều chỉnh có mục tiêu thay vì gia cố không cần thiết trên toàn bộ túi.
Sử dụng kiểm tra trong phòng thí nghiệm phù hợp khi cần thiết
Đối với các dự án yêu cầu tài liệu chất lượng chính thức hơn, khách hàng có thể xem xét các phương pháp kiểm tra dệt may liên quan.
ASTM D1683/D1683M đề cập đến sự hỏng hóc của đường may trên vải dệt. Phương pháp này đánh giá lực tác động vuông góc với đường may và xác định sự hỏng hóc thông qua rách vải, đứt chỉ may và tuột đường may.
ISO 13935-1 là một phương pháp liên quan khác nhằm xác định lực tối đa gây đứt đường may bằng cách sử dụng phương pháp thử nghiệm mẫu dải.
Các phương pháp này cung cấp thông tin hữu ích về hiệu suất của đường may, nhưng chúng không nên được coi là sự thay thế trực tiếp cho việc kiểm tra một chiếc túi tote hoàn chỉnh trong điều kiện mang thực tế.
Kiểm tra độ bền đường may đánh giá một kiểu kết cấu may cụ thể. Kiểm tra tải trọng túi hoàn chỉnh đánh giá hiệu suất của toàn bộ sản phẩm.
Đối với các mối nối tán đinh, quy trình kiểm tra cần được lựa chọn dựa trên loại phụ kiện, tổ hợp vật liệu và ứng dụng dự kiến.
Các bên mua cũng nên ghi nhớ rằng kết quả kiểm tra chỉ có ý nghĩa khi kiểu kết cấu mẫu, điều kiện kiểm tra và tiêu chí chấp nhận được ghi chép rõ ràng.
So sánh các mẫu đường may và mẫu tán đinh trong điều kiện bằng nhau
Nếu bên mua chưa chắc chắn nên chọn phương pháp gắn kết nào, cách thực tế nhất là phát triển hai mẫu dựa trên cùng thông số kỹ thuật cơ bản của túi.
Để đảm bảo sự so sánh công bằng, hãy giữ ổn định các yếu tố sau:
- Vải chính
- Kích thước túi
- Chọn vật liệu
- Chiều rộng tay cầm
- Chiều dài tay cầm
- Vật liệu gia cố
- Tải trọng dự kiến mang theo
Chỉ thay đổi kiểu kết cấu gắn kết đang được đánh giá.
Ví dụ:
- Mẫu A: Gắn quai bằng đường may Box-X
- Mẫu B: Gắn quai bằng miếng đệm tán đinh kèm lớp lót phù hợp
Cả hai mẫu đều phải trải qua cùng quy trình nâng tĩnh và nâng lặp lại.
So sánh này có thể cho thấy liệu phần cứng bổ sung có mang lại lợi ích đo lường được cho sản phẩm thực tế hay không.
Điều này cũng giúp người mua đánh giá xem sự khác biệt đó có đủ để biện minh cho bất kỳ chi phí bổ sung nào hoặc thay đổi về mặt thị giác hay không.
Cách xác định chi tiết đường may và các điểm gia cố bằng đinh tán khi đặt hàng túi tote theo yêu cầu
Đối với các đội ngũ mua hàng, đặc tả sản phẩm cần mô tả rõ ràng cấu tạo dự kiến sao cho có thể so sánh nhất quán giữa các lô sản xuất khác nhau.
Một đặc tả chỉ nêu chung chung là "quai được gia cố" sẽ để lại quá nhiều khoảng trống cho việc diễn giải.
Thay vào đó, người mua nên xác định rõ các thành phần chính và xác nhận cấu tạo trong quá trình phê duyệt mẫu.
Các đặc tả quan trọng đối với cách gắn quai bằng đường may
| Thông số kỹ thuật |
Những thông tin người mua cần xác nhận |
| Chọn vật liệu |
Dây dệt cotton, dây dệt polyester, quai làm từ cùng loại vải với thân túi hoặc vật liệu khác |
| Chiều rộng tay cầm |
Chiều rộng thực tế sau khi hoàn tất |
| Độ dài của phụ kiện |
Quai kéo dài xuống thân túi bao xa |
| Kiểu mũi dệt |
Gia cố thẳng, đôi, hình hộp, hình hộp chữ X hoặc dạng bartack |
| Chỉ may |
Loại chỉ và độ bền phù hợp với vật liệu |
| Mật độ mũi khâu |
Thông số kỹ thuật sản xuất đã được thống nhất |
| Miếng gia cố |
Vật liệu, kích thước và vị trí |
| Khoảng cách mép |
Khoảng cách giữa đường may và mép vải |
| Lượng dư đường may |
Phần dư yêu cầu cho quai xách và tấm thân túi |
| Kiểm tra |
Độ đều của mũi may, chỉ thừa, mũi bị bỏ sót và hư hại vải |
Các chi tiết này giúp đảm bảo rằng mẫu đã được phê duyệt và sản xuất hàng loạt sử dụng cùng một phương pháp gắn kết.
Các thông số kỹ thuật chính cho phụ kiện đinh tán
| Thông số kỹ thuật |
Những thông tin người mua cần xác nhận |
| Loại đinh tán |
Dạng một đầu chụp, hai đầu chụp, hình ống, bán ống hoặc đặc |
| Vật liệu kim loại |
Thành phần kim loại thực tế |
| Hoàn thiện bề mặt |
Niken, đồng thau cổ, thép xám hoặc lớp hoàn thiện khác theo yêu cầu |
| Đường kính nắp |
Kích thước nắp hiển thị |
| Đường kính cọc |
Kích thước thân ghim |
| Chiều dài cột |
Khả năng tương thích với tổng độ dày vật liệu |
| Hỗ trợ |
Đệm, tấm gia cường hoặc bộ phận hỗ trợ khác |
| Vị trí lắp đặt |
Khoảng cách từ mép vải và đường may lân cận |
| Chất lượng lắp đặt |
Không bị lỏng, biến dạng hay có cạnh sắc |
| Khả năng chống ăn mòn |
Hiệu suất phù hợp với điều kiện sử dụng dự kiến |
| Kiểm tra |
Vị trí đặt đồng nhất, cố định chắc chắn và tình trạng vải |
Đối với sản phẩm nhãn riêng, độ hoàn thiện và tính đồng nhất của phụ kiện cũng có thể là những yêu cầu thương hiệu quan trọng.
Các câu hỏi cần đặt ra cho nhà cung cấp túi của bạn
Trước khi phê duyệt mẫu túi vải tùy chỉnh, người mua nên hỏi:
- Phương pháp gắn quai đang được sử dụng là gì?
- Đường may hay phụ kiện có được thiết kế để chịu tải trọng chính không?
- Có miếng gia cố bên trong phía sau vị trí nối quai không?
- Loại chỉ và kiểu đường may nào được sử dụng?
- Nếu có đinh tán, vật liệu và kích thước của chúng là gì?
- Chiều dài thân đinh tán được điều chỉnh như thế nào cho phù hợp với độ dày vật liệu?
- Túi hoàn thành đã được kiểm tra dưới tải trọng mang yêu cầu chưa?
- Mẫu thử có đại diện cho cấu tạo sản xuất hàng loạt đề xuất không?
- Tiêu chí chấp nhận cho các bài kiểm tra tải trọng và sử dụng lặp lại là gì?
Những câu hỏi này giúp phân biệt giữa một sản phẩm chỉ trông có vẻ được gia cố và một sản phẩm thực sự được phát triển dựa trên yêu cầu chức năng xác định.
Tại sao Việc Phê Duyệt Mẫu Trước Sản Xuất Lại Quan Trọng
Phương pháp gắn kết cần được xác nhận trước khi bắt đầu sản xuất hàng loạt.
Mẫu trước sản xuất cho phép khách hàng kiểm tra cấu tạo tay cầm thực tế, chất lượng đường may, vị trí lắp đặt phụ kiện, lớp gia cố và tổng thể ngoại quan.
Nếu cần điều chỉnh, những thay đổi đó có thể được thực hiện trước khi tiêu chuẩn kỹ thuật sản xuất được xác định cuối cùng.
Điều này đặc biệt quan trọng khi sản phẩm sử dụng đinh tán tùy chỉnh, lớp hoàn thiện kim loại đặc biệt, miếng da dạng dải hoặc sự kết hợp giữa may và phụ kiện.
Đối với đơn hàng lớn, mẫu đã được phê duyệt nên làm cơ sở tham chiếu cho kỹ thuật sản xuất và kiểm tra.
Các yếu tố liên quan đến chi phí, hiệu quả sản xuất và tùy chỉnh
Phương pháp gia cố cũng ảnh hưởng đến chi phí sản xuất và kế hoạch sản xuất.
Đối với người mua B2B, phương pháp gắn kết có chi phí thấp nhất không nhất thiết là lựa chọn kinh tế nhất trong suốt vòng đời sản phẩm.
Một cấu trúc phù hợp cần cân bằng giữa các yêu cầu chức năng, thẩm mỹ, hiệu quả sản xuất và mức giá mục tiêu.
Chi phí khâu may
Quá trình may đã là một bước thiết yếu trong hầu hết quy trình sản xuất túi vải bố.
Việc bổ sung một mẫu đường may gia cố phù hợp có thể làm tăng thời gian may, nhưng thường có thể tích hợp dễ dàng vào quy trình sản xuất hiện có.
Chi phí phụ thuộc vào:
- Số hàng đường may
- Mức độ phức tạp của mẫu đường may
- Thông số ren
- Các lớp vải bổ sung
- Yêu cầu về máy khâu
- Số lượng sản xuất
- Thời gian vận hành của nhân viên
Việc gắn quai bằng đường may kép đơn giản có thể tương đối dễ thực hiện, trong khi cấu trúc nhiều lớp phức tạp hơn có thể đòi hỏi xử lý và các thao tác khâu bổ sung.
Chi phí đinh tán
Đinh tán làm phát sinh thêm yêu cầu về vật liệu và lắp đặt.
Chi phí của chúng phụ thuộc vào:
- Loại kim loại
- Kích thước đinh tán
- Hoàn thiện bề mặt
- Yêu cầu tùy chỉnh
- Số lượng đinh tán trên mỗi túi
- Lắp đặt thiết bị
- Thời gian lao động và kiểm tra
Các lớp hoàn thiện đặc biệt hoặc phụ kiện tùy chỉnh cũng có thể đòi hỏi thêm thời gian phát triển và tìm nguồn cung ứng.
Đối với túi nhỏ hoặc các thiết kế có nhiều điểm gắn kết, phụ kiện bổ sung này có thể ảnh hưởng rõ rệt đến chi phí đơn vị.
So sánh tổng chi phí
| Yếu tố chi phí |
Đường may |
Đinh rivet |
| Nguyên liệu chính |
Chỉ may và vải gia cố (nếu có) |
Phụ kiện kim loại và lớp lót (nếu có) |
| Thiết bị sản xuất |
Máy may |
Dụng cụ hoặc máy ép đinh tán |
| Nhân công |
May và kiểm tra |
Định vị, ép và kiểm tra phụ kiện |
| Thay đổi Thiết kế |
Thường dễ điều chỉnh hơn thông qua thông số kỹ thuật may |
Có thể yêu cầu thay đổi phụ kiện hoặc điều chỉnh cách lắp đặt |
| Tùy chọn ngoại hình |
Màu chỉ và kiểu mũi may |
Bề mặt kim loại, kiểu nắp và kích thước phụ kiện |
| Các yếu tố cần lưu ý về bảo trì |
Mòn ren và sửa chữa đường may |
Độ chặt của phụ kiện bị lỏng, bị ăn mòn hoặc cần thay thế |
So sánh chi phí thực tế nên dựa trên sản phẩm hoàn thiện thay vì chỉ dựa vào giá từng bộ phận đơn lẻ.
Ví dụ, một thiết kế yêu cầu miếng gia cố lớn và đường khâu phức tạp không phải lúc nào cũng rẻ hơn thiết kế sử dụng mối nối đinh tán phù hợp.
Tương tự, việc thêm đinh tán kim loại vào túi xách không cần đến chúng có thể làm tăng chi phí mà không cải thiện hiệu năng thực tế.
Các khuyến nghị thực tiễn: Lựa chọn phương pháp gia cố phù hợp cho từng dự án túi xách kiểu tote
Không tồn tại một phương pháp gia cố nào là tối ưu cho mọi loại túi xách kiểu tote.
Các ví dụ sau đây minh họa cách người mua có thể ra quyết định dựa trên yêu cầu sản phẩm.
Túi xách cotton quảng cáo tiêu chuẩn
Yêu cầu điển hình:
- Vải cotton nhẹ đến trung bình
- Cấu tạo tương đối đơn giản
- Logo thương hiệu in
- Sử dụng không thường xuyên
- Sản xuất số lượng lớn với chi phí tiết kiệm
Cấu tạo đề xuất:
Cách gắn quai may phù hợp, sử dụng đường may thẳng hoặc may kép.
Phần gắn quai cần đủ chiều dài và dư đường may thích hợp cho tải trọng mang dự kiến.
Đinh tán kim loại thường là tùy chọn chứ không bắt buộc.
Túi mua sắm bằng vải canvas nặng
Yêu cầu điển hình:
- Sử dụng nhiều lần để mua sắm
- Hàng hóa đóng gói nặng hơn
- Dung tích chứa lớn hơn
- Các mối nối tay cầm bền bỉ
- Nâng và dỡ hàng thường xuyên
Cấu tạo đề xuất:
Mối nối khâu hộp hoặc khâu chéo hình chữ X kết hợp với vật liệu gia cố phù hợp.
Độ dài gắn tay cầm lớn hơn có thể giúp phân tán lực kéo trên một phần thân rộng hơn.
Các đường may ở đáy và cạnh bên cũng cần được đánh giá dưới tải trọng dự kiến.
Túi xách thời trang cao cấp làm từ vải denim hoặc vải canvas
Yêu cầu điển hình:
- Vẻ ngoài chất liệu đặc trưng
- Phụ kiện chi tiết hơn
- Giá trị sản phẩm cảm nhận cao hơn
- Sử dụng hàng ngày lặp đi lặp lại
Cấu tạo đề xuất:
Cách gắn tay cầm bằng khâu kết hợp với đinh tán đã chọn hoặc miếng gia cố tay cầm.
Điều này cho phép thiết kế giữ lại vùng gắn kết rộng của đường may đồng thời tích hợp các chi tiết kim loại ở những vị trí phù hợp.
Túi mua sắm viền da
Yêu cầu điển hình:
- Các bộ phận tay cầm làm từ da hoặc da nhân tạo
- Thân túi làm từ vải bố hoặc vải dệt
- Ngoại hình cao cấp
- Gắn kết chắc chắn giữa các vật liệu khác nhau
Cấu tạo đề xuất:
Các miếng gắn tay cầm được khâu với độ gia cố bằng đinh tán phù hợp tại những vị trí độ dày vật liệu cho phép.
Cấu trúc nền và kích thước đinh tán cần được xác nhận trong giai đoạn lấy mẫu.
Túi mua sắm nhẹ, có thể gập lại
Yêu cầu điển hình:
- Trọng lượng sản phẩm thấp
- Gập gọn kiểu nhỏ gọn
- Phần cứng tối thiểu
- Dễ dàng lưu trữ
- Chức năng mang theo tái sử dụng
Cấu tạo đề xuất:
Gắn kết bằng đường may kèm vùng gia cố phù hợp.
Đinh tán thường không cần thiết vì chúng làm tăng trọng lượng và có thể tạo ra các điểm cứng nhắc gây cản trở việc gập túi.
Câu hỏi thường gặp
Việc khâu có chắc hơn đinh tán trên túi vải không?
Không phương pháp nào mạnh hơn một cách tuyệt đối. Việc khâu có thể phân tán lực kéo trên một diện tích gắn kết tương đối lớn, trong khi đinh tán tạo ra các liên kết cơ học cục bộ. Kết quả phụ thuộc vào độ bền của vải, chất lượng chỉ, cấu trúc đường khâu, kích thước đinh tán, vật liệu lót và chất lượng lắp đặt.
Túi vải có nên sử dụng cả khâu lẫn đinh tán không?
Cấu trúc lai có thể hữu ích cho các loại túi cao cấp làm từ vải canvas, vải denim và vải da viền. Việc khâu có thể tạo ra diện tích gắn kết rộng hơn, trong khi đinh tán bổ sung khả năng giữ cố định cục bộ. Tuy nhiên, cả hai phương pháp đều cần được bố trí đúng vị trí và toàn bộ cấu trúc cần được kiểm tra thử nghiệm.
Việc tăng số lượng đường khâu có luôn làm tăng khả năng chịu tải của túi vải không?
Không. Việc thêm các mũi khâu có thể tạo thêm các điểm gắn kết, nhưng việc đâm kim quá nhiều lần có thể làm suy yếu một số loại vải. Mật độ và kiểu khâu phù hợp phụ thuộc vào loại vật liệu, loại chỉ và thiết kế gắn kết. Một cấu trúc gia cố được đặt ở vị trí hợp lý thường quan trọng hơn việc đơn thuần tăng số lượng mũi khâu.
Liệu vải canvas nặng luôn có khả năng chịu tải cao hơn không?
Chưa chắc. Trọng lượng vải chỉ là một trong những yếu tố. Cách gắn quai xách, cấu trúc mũi khâu, gia cố, chất lượng đường may và kích thước túi đều ảnh hưởng đến hiệu suất của sản phẩm hoàn thiện. Một chiếc túi tote được thiết kế tốt từ vải canvas trọng lượng trung bình có thể hoạt động tốt hơn một chiếc túi được chế tạo kém từ vải nặng hơn.
Đinh tán có thích hợp cho túi tote có thể giặt được không?
Chúng có thể được, miễn là vật liệu kim loại và độ hoàn thiện bề mặt phù hợp với điều kiện làm sạch dự kiến. Người mua cũng nên kiểm tra xem việc giặt lặp đi lặp lại có ảnh hưởng đến phần cứng, vải bao quanh hay cấu trúc gia cố hay không. Hướng dẫn chăm sóc cần được xác lập trước khi sản xuất hàng loạt.
Kết luận
Việc may và gia cố bằng đinh tán mang lại những ưu điểm khác nhau trong quá trình sản xuất túi xách loại tote.
May thường là giải pháp linh hoạt hơn đối với các loại túi làm từ vải vì nó có thể cố định quai túi trên một diện tích tương đối lớn và dễ dàng tích hợp với nhiều kiểu kết cấu dệt khác nhau. Việc may hình hộp, may hình hộp chữ X, may kép và gia cố bằng đường may chữ T đều có thể góp phần tạo ra mối nối quai túi đáng tin cậy nếu được thiết kế đúng cách.
Đinh tán mang đến một phương pháp khác. Chúng cung cấp điểm cố định cơ học cục bộ và có thể hữu ích cho các miếng da dạng dải, chi tiết vải denim, cấu trúc vải canvas nhiều lớp cũng như một số thiết kế cao cấp được chọn lọc. Tuy nhiên, hiệu quả của chúng phụ thuộc vào vật liệu bao quanh, lớp đệm hỗ trợ phía sau và chất lượng lắp đặt.
Đối với nhiều túi xách tote theo yêu cầu, giải pháp tối ưu không đơn thuần là lựa chọn một phương pháp thay vì phương pháp kia. Thay vào đó, cần chọn cấu trúc gắn kết phù hợp với tải trọng dự kiến khi mang, loại vải, thiết kế quai xách, yếu tố thẩm mỹ và yêu cầu sản xuất.
ATINITI , quá trình phát triển túi xách tote theo yêu cầu có thể điều chỉnh linh hoạt dựa trên việc lựa chọn vật liệu, kích thước, cấu tạo quai xách, đường may, gia cố, phụ kiện kim loại và chi tiết thương hiệu. Bằng cách xác nhận những thông số kỹ thuật này trong giai đoạn phát triển mẫu, khách hàng có thể tạo ra các sản phẩm túi xách tote cân bằng giữa hiệu năng thực tế khi sử dụng và định vị sản phẩm cũng như ngân sách mục tiêu.
Túi xách tote đáng tin cậy nhất không phải là túi có nhiều đường may nhất hay đinh tán lớn nhất. Đó là chiếc túi mà toàn bộ cấu trúc của nó đã được thiết kế và kiểm tra kỹ lưỡng dựa trên cách thức sử dụng thực tế.
Các sản phẩm liên quan
Các bài viết blog liên quan


 Tin nóng